


انفرادی سٹیمپنگ ڈائی جیومیٹری کی تعریف کرنا
ہر مہر والا حصہ پنچ، ڈائی بٹن، اسٹرائپر اور ورک پیس کے درمیان ہندسی دلیل کے طور پر شروع ہوتا ہے۔ اس استدلال کا نتیجہ - چاہے آپ کو صاف حصہ ملے یا ردوں سے بھرا ہوا سکریپ بن - مکمل طور پر ایک ہی- اسٹیشن ڈائی میں انجنیئر کردہ پیمائشی مقامی تعلقات پر منحصر ہے۔ جہتی تعلقات کا مجموعہ وہی ہے جو ہم انفرادی سٹیمپنگ ڈائی جیومیٹری سے کہتے ہیں۔
انفرادی اسٹیمپنگ ڈائی جیومیٹری ایک واحد- اسٹیشن ڈائی کے اندر پنچ، ڈائی بٹن، اسٹرائپر، اور ورک پیس کے درمیان قابل پیمائش مقامی تعلقات - کلیئرنس، ریڈی، زاویہ، اور زمین کے طول و عرض کا مکمل مجموعہ ہے
پریکٹس میں انفرادی سٹیمپنگ ڈائی جیومیٹری کا کیا مطلب ہے۔
عملی طور پر، اس کا مطلب ہے کہ ہر ہندسی خصوصیت ایک مخصوص مکینیکل کام کرتی ہے۔ پنچ-سے-ڈائی کلیئرنس کنٹرول کرتا ہے کہ مواد کے ٹوٹنے کے طریقے۔ ڈائی لینڈ کی لمبائی سلگ کے رویے کو کنٹرول کرتی ہے۔ داخلی ریڈی مواد کے بہاؤ کا حکم دیتا ہے۔ یہ خلاصہ CAD کے طول و عرض نہیں ہیں - یہ جسمانی حدود ہیں جو اس بات کا تعین کرتی ہیں کہ دھات کی کینچی صاف طور پر آتی ہے یا غیر متوقع طور پر آنسو۔ اےسنگل-اسٹیج ڈائیہر پریس اسٹروک پر ایک آپریشن کرتا ہے، اور اس کے اندر ہر جیومیٹرک پیرامیٹر موجود ہے تاکہ اس ایک آپریشن کو ہزاروں یا لاکھوں چکروں میں دہرایا جا سکے۔
جیومیٹری ڈائی ٹائپ کی درجہ بندی سے زیادہ کیوں اہمیت رکھتی ہے۔
انجینئر اکثر ڈیز کو فنکشن - خالی کرنے، چھیدنے، موڑنے، ڈرائنگ کے ذریعہ درجہ بندی کرتے ہیں۔ یہ درجہ بندی آپ کو بتاتی ہے کہ مرنے والا کیا کرتا ہے، یہ نہیں کہ وہ کتنا اچھا کرتا ہے۔ جیومیٹری "کتنی اچھی" ہے۔ ایک جیسی ترتیب کے ساتھ دو بلیننگ مر جاتے ہیں لیکن مختلف کلیئرنس زاویہ پیمائش کے لحاظ سے مختلف کنارے کے حالات، گڑ کی اونچائی اور ٹول پہننے کی شرح پیدا کریں گے۔ جیومیٹرک سطح پر ڈائی ڈیزائن کے فیصلے وہ ہوتے ہیں جہاں کارکردگی اعتدال سے الگ ہوتی ہے۔
انفرادی ڈائی بمقابلہ پروگریسو ڈائی اسٹیشنز بطور جیومیٹرک سسٹم
ایک ترقی پسند ڈائی ڈیزائنایک سے زیادہ اسٹیشنوں کو ایک پٹی سے جوڑتا ہے-فیڈ سسٹم - ہر اسٹیشن ایک مختلف آپریشن ہینڈل کرتا ہے، اور جیومیٹرک سمجھوتہ ابھرتا ہے کیونکہ اسٹیشن ایک مشترکہ پٹی پچ اور فیڈ جہاز کا اشتراک کرتے ہیں۔ مینوفیکچرنگ میں کسی فرد کی موت میں ایسی کوئی رکاوٹ نہیں ہوتی۔ یہ ایک خود پر مشتمل جیومیٹرک نظام ہے جہاں ہر پیرامیٹر کو اس کے واحد آپریشن کے لیے ملحقہ اسٹیشنوں کو شامل کیے بغیر خصوصی طور پر بہتر بنایا جا سکتا ہے۔ یہ آزادی اس کی طاقت اور اس کے ڈیزائن کی ذمہ داری دونوں ہے: ہندسی کمی کو پورا کرنے کے لیے کوئی پڑوسی اسٹیشن نہیں ہے۔
پارٹ کوالٹی، ڈائی لائف، پریس ٹنیج، سٹرپ کنٹرول - ان میں سے ہر ایک بہاوی نتائج ڈیزائن کے مرحلے پر کیے گئے جیومیٹری کے فیصلوں تک براہ راست واپس آتے ہیں۔ وہ پیرامیٹرز جو ان نتائج کو آگے بڑھاتے ہیں وہ گزرے ہوئے ذکر سے زیادہ کے مستحق ہیں۔ وہ مکمل ٹوٹ پھوٹ کے مستحق ہیں۔
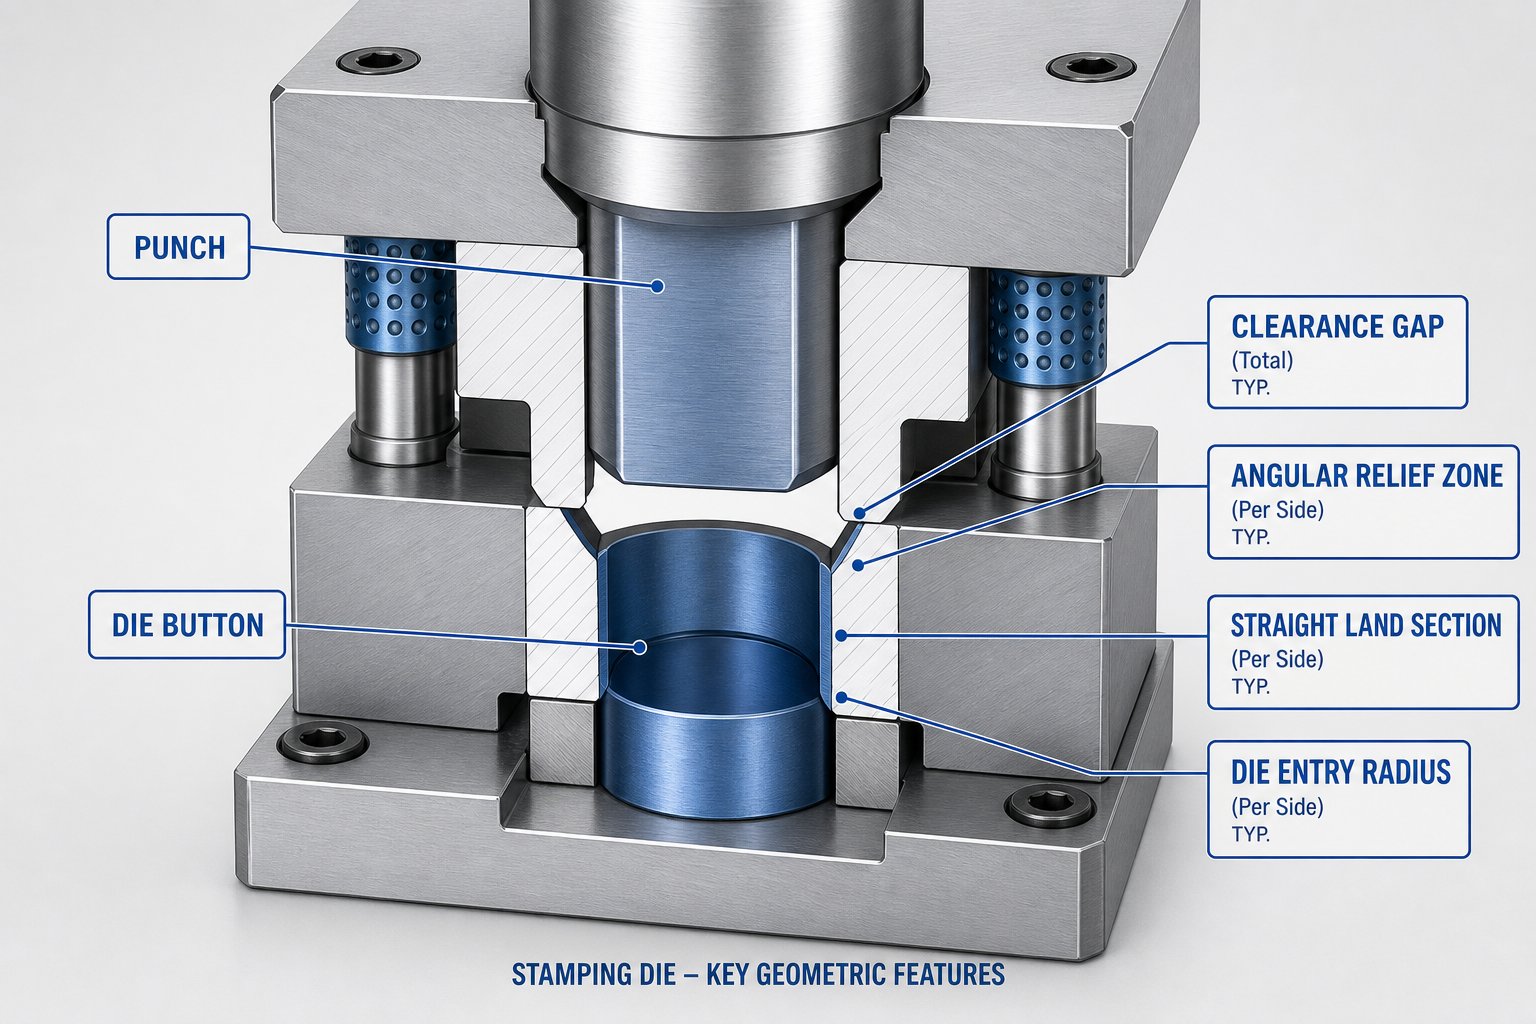
بنیادی جیومیٹرک پیرامیٹرز ہر ڈائی ڈیزائنر کو کنٹرول کرنا ضروری ہے۔
چھ پیمائشی پیرامیٹرز کی وضاحت کرتے ہیں۔ایک فرد اسٹیمپنگ ڈائی کیسا برتاؤ کرتا ہے۔بوجھ کے تحت. ہر ایک کا ایک الگ مکینیکل کردار ہوتا ہے، اور ہر ایک دوسروں کے ساتھ ان طریقوں سے بات چیت کرتا ہے جو یا تو کارکردگی کو تقویت دے سکتا ہے یا خاموشی سے اسے کمزور کر سکتا ہے۔ ڈرائنگ پر ان کو الگ تھلگ نمبر سمجھنا ایک عام غلطی ہے - وہ ایک سسٹم کے طور پر کام کرتے ہیں۔ یہاں یہ ہے کہ ہر پیرامیٹر اصل میں کیا کرتا ہے اور یہ آپ کے سٹیمپنگ ڈائی ڈیزائن کے لیے کیوں اہمیت رکھتا ہے۔
پنچ-سے-مواد کی موٹائی کے فیصد کے طور پر ڈائی کلیئرنس
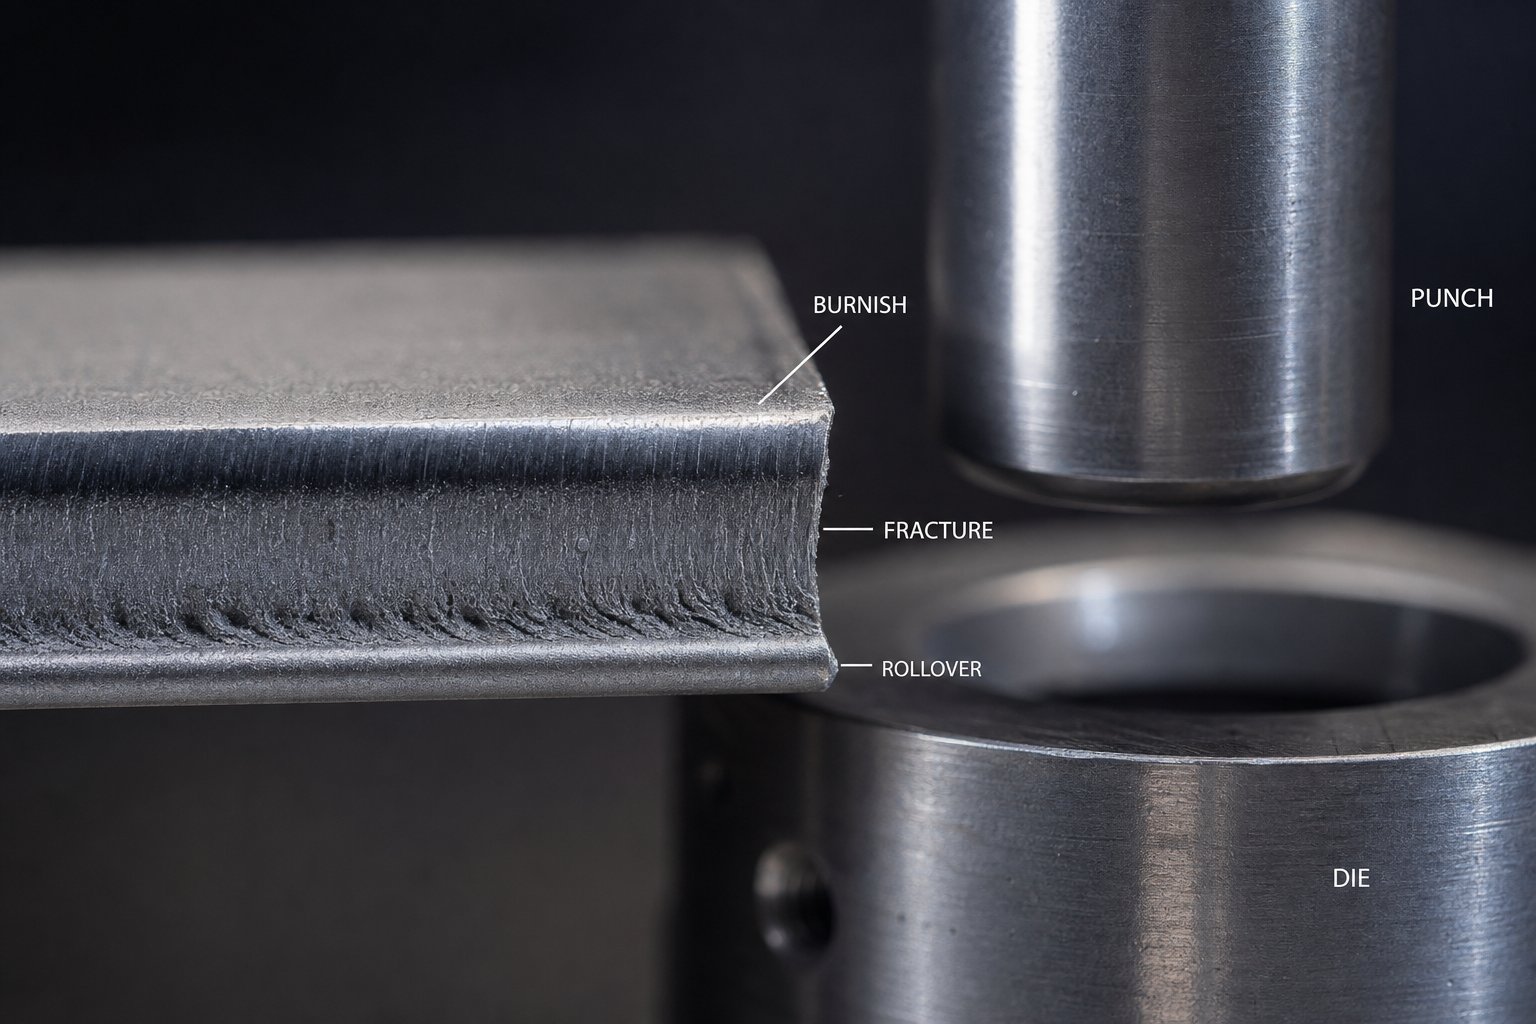
کلیئرنس پنچ کٹنگ ایج اور ڈائی بٹن کٹنگ ایج کے درمیان فاصلہ ہے، جس کی ہر طرف پیمائش کی جاتی ہے۔ آپ اسے آفسیٹ یا گیپ - ایک ہی جیومیٹرک فیچر، مختلف پیمائش کنونشنز کے نام سے بھی سنیں گے۔ یہ واحد قدر کنٹرول کرتی ہے کہ کس طرح فریکچر لائنیں ورک پیس کے ذریعے پھیلتی ہیں۔ جب کلیئرنس درست ہو تو، پنچ کنارے پر شروع ہونے والے فریکچر ہوائی جہاز اور ڈائی ایج مواد کی موٹائی کے بیچ میں صاف طور پر ملتے ہیں، جس سے کم سے کم گڑ کے ساتھ ایک ہموار شیئرڈ زون پیدا ہوتا ہے۔
معیاری نقطہ نظر کلیئرنس کو بطور aفی طرف مواد کی موٹائی کا فیصد. ہلکے اسٹیل کے لیے ایک عمومی نقطہ آغاز تقریباً 10% فی سائیڈ ہے، حالانکہ جدید مشق اکثر ٹولنگ کے دباؤ کو کم کرنے اور آپریشنل زندگی کو بڑھانے کے لیے 11-20% کی طرف دھکیلتی ہے۔ سخت، اعلی-ٹینسائل مواد کی کلیئرنس میں اضافہ کا مطالبہ ہوتا ہے کیونکہ وہ فریکچر سے پہلے پلاسٹک کی خرابی کے خلاف مزاحمت کرتے ہیں۔ تانبے اور ایلومینیم جیسے نرم مواد سخت فیصد پر اچھی طرح کام کرتے ہیں۔ کلیدی نکتہ: کلیئرنس ایک مقررہ نمبر نہیں ہے - یہ آپ جو کاٹ رہے ہیں اس سے ترازو ہے۔
کونیی کلیئرنس اور ڈائی لینڈ لینتھ ریلیشن شپس
اینگولر کلیئرنس ایک ریلیف اینگل ہے جو ڈائی لینڈ کے نیچے مشین کیا جاتا ہے - ٹیپرڈ اوپننگ جو سلگس یا خالی جگہوں کو علیحدگی کے بعد آزادانہ طور پر گرنے دیتا ہے۔ اس کے بغیر، ڈائی اوپننگ کے اندر سلگ ویج کو کاٹیں، واپسی کے اسٹروک پر پنچ کے ساتھ پیچھے گھسیٹیں، اور سلگ کھینچنے کا سبب بنیں۔ یہ مرنے کے نقصان، جزوی نقائص، اور غیر منصوبہ بند ٹائم ٹائم کا باعث بنتا ہے۔
ڈائی لینڈ کی لمبائی کونیی ریلیف شروع ہونے سے پہلے ڈائی اوپننگ کے اوپری حصے میں سیدھا، متوازی حصہ ہے۔ یہ دو مقاصد کو پورا کرتا ہے: یہ سوراخ کے معیار کو برقرار رکھنے کے لیے مونڈنے کے دوران مواد کو سپورٹ کرتا ہے، اور یہ ریگرائنڈ اسٹاک فراہم کرتا ہے۔ لمبی زمین کٹ کے معیار کو بہتر بناتی ہے لیکن سلگ برقرار رکھنے کا خطرہ بڑھاتی ہے۔ ایک چھوٹی زمین انخلا کو آسان بناتی ہے لیکن ریلیف زون میں تیزی سے پہنتی ہے، جس سے رجعت کے درمیان مرنے کی زندگی مختصر ہوجاتی ہے۔ یہ دونوں پیرامیٹرز - زمین کی لمبائی اور ریلیف اینگل - کو ایک ساتھ متوازن ہونا چاہیے۔ آپ دوسرے پر غور کیے بغیر ایک کو بہتر نہیں بنا سکتے۔
پنچ اور ڈائی چہروں پر شیئر اینگل ایپلی کیشن
قینچ کا زاویہ پنچ یا ڈائی بلاک کے چہرے پر جان بوجھ کر ڈھلوان والی زمین ہے تاکہ کٹائی ایک ساتھ پورے دائرے میں نہ ہو۔ اس کے بجائے، مواد آہستہ آہستہ مشغول ہوتا ہے - جیسے قینچی بمقابلہ گیلوٹین۔ یہ چوٹی کاٹنے کی قوت کو نمایاں طور پر کم کرتا ہے، جس کا مطلب ہے کہ کم پریس ٹنیج کی ضروریات اور اسٹیمپنگ ڈائی پرزوں پر کم شاک لوڈنگ۔
تجارت-آف لیٹرل تھرسٹ ہے۔ اینگلڈ شیئر ایک سائیڈ فورس کا جزو بناتا ہے جو پنچ آف-مرکز کو دھکیلنے کی کوشش کرتا ہے۔ یہ توانائی کے ذریعے اسنیپ-کو بھی بڑھاتا ہے- جب پنچ ٹوٹ جاتا ہے - جو کہ پٹی اٹھانے کا سبب بن سکتا ہے اگر اسٹرائپر سسٹم اسے سنبھالنے کے لیے ڈیزائن نہیں کیا گیا ہے۔ پنچ نوز کا رداس اس میں بھی کردار ادا کرتا ہے: پنچ کی نوک پر جیومیٹری اس بات پر اثر انداز ہوتی ہے کہ پنچ کس طرح صاف مواد میں داخل ہوتا ہے اور ریٹائریشن کے دوران کتنی پٹی اٹھانے والی قوت تیار ہوتی ہے۔ ایک فلیٹ-چہرے والا پنچ اس پٹی کو زیادہ جارحانہ انداز میں پکڑتا ہے جس سے ایک معمولی رداس یا پیچھے-ٹیپر ہوتا ہے۔
ڈائی انٹری ریڈیئس - ڈائی اوپننگ کے اوپری کنارے پر چھوٹا رداس - کنٹرول کرتا ہے کہ مواد کیسے گہاوں کی تشکیل میں جاتا ہے اور ڈرائنگ آپریشنز میں کٹنگ ایج پر تناؤ کے ارتکاز کو کم کرتا ہے۔ کٹنگ ڈیز میں، صاف قینچ کے لیے ایک تیز اندراج کنارہ ضروری ہے۔ ڈیز بنانے میں، ایک فراخ اندراج رداس مواد کو پھٹنے سے روکتا ہے۔
| پیرامیٹر | تعریف | عام رینج | پرائمری فنکشن |
|---|---|---|---|
| پنچ-سے-ڈائی کلیئرنس | پنچ اور ڈائی کٹنگ کناروں کے درمیان فرق، ہر طرف | مواد کی موٹائی کا 5-20٪ | فریکچر ہوائی جہاز کی سیدھ اور کنارے کے معیار کو کنٹرول کرتا ہے۔ |
| کونیی کلیئرنس (ریلیف) | ڈائی لینڈ کے نیچے ٹیپر اینگل | 0.5 سے 2 ڈگری فی طرف | سلگ/خالی انجیکشن کو قابل بناتا ہے، سلگ کو کھینچنے سے روکتا ہے۔ |
| ڈائی لینڈ لینتھ | ڈائی اوپننگ کے اوپر سیدھا متوازی سیکشن | درخواست کے لحاظ سے 2-5 ملی میٹر | قینچ کے دوران مواد کی حمایت کرتا ہے، ریگرینڈ الاؤنس فراہم کرتا ہے۔ |
| قینچ کا زاویہ | پنچ یا مرنے والے چہرے پر ڈھلوان زمین | 1-3 ڈگری یا 1x مواد کی موٹائی | ترقی پسند مصروفیت کے ذریعہ چوٹی کاٹنے والی قوت کو کم کرتا ہے۔ |
| پنچ ناک کا رداس | پنچ کاٹنے کی نوک پر جیومیٹری | فی ایپلیکیشن تیز سے معمولی رداس | پٹی اٹھانے اور مواد کے اندراج کے رویے کو متاثر کرتا ہے۔ |
| ڈائی انٹری ریڈیئس | ڈائی اوپننگ کے اوپری کنارے پر رداس | تیز (کاٹنا) سے 4-10x موٹائی (ڈرائنگ) | مواد کے بہاؤ اور تناؤ کے ارتکاز کو کنٹرول کرتا ہے۔ |
ایک فوری اصطلاحی نوٹ: کلیئرنس، گیپ، اور آفسیٹ سبھی ایک ہی ہندسی خصوصیت کو بیان کرتے ہیں۔ کلیئرنس ڈائی پارٹس کی دستاویزات پر مہر لگانے کی سب سے عالمگیر اصطلاح ہے، دکان میں فرق ظاہر ہوتا ہے-فلور لینگویج، اور آفسیٹ CAD ماڈلنگ سیاق و سباق میں ظاہر ہوتا ہے۔ وہ ایک ہی جگہ کی پیمائش کرتے ہیں - بس آپ کی اپنی دستاویزات میں مطابقت رکھیں۔
یہ چھ پیرامیٹرز تنہائی میں کام نہیں کرتے ہیں۔ کلیئرنس کو تبدیل کرنے سے کاٹنے کے لیے درکار قوت بدل جاتی ہے، جس سے یہ بدل جاتا ہے کہ قینچ کے زاویے سے آپ کو کتنا فائدہ ملتا ہے۔ زمین کی لمبائی کو ایڈجسٹ کرنے سے ریگرائنڈ وقفہ بدل جاتا ہے، جو اس بات پر اثر انداز ہوتا ہے کہ آپ کی کونیی کلیئرنس کتنی دیر تک موثر رہتی ہے۔ ہر ہندسی فیصلہ نظام کے ذریعے لہراتا ہے۔ آپریشن کی اقسام کے درمیان فرق - خالی کرنا بمقابلہ موڑنے بمقابلہ ڈرائنگ - صرف ان تعاملات کو بڑھاتا ہے۔
آپریشن-ڈائی ٹائپس میں مخصوص جیومیٹری
ایک کلیئرنس ویلیو جو کامل خالی کناروں کو پیدا کرتی ہے وہ ڈرائنگ ڈائی کو تباہ کر دے گی۔ اسپرنگ بیک معاوضے کے لیے موزوں موڑ کا رداس چھیدنے کے آپریشن میں کوئی تعلق نہیں رکھتا ہے۔ ہر آپریشن کی قسم کا اپنا جیومیٹرک DNA ہوتا ہے - ایک مخصوص ڈیفارمیشن موڈ کے مطابق مقامی تعلقات کا ایک الگ سیٹ۔ جب آپ ہر قسم کی سٹیمپنگ ڈیز کو سنگل ٹیمپلیٹ کے ہندسی تغیرات کے طور پر دیکھتے ہیں، تو آپ اپنے آپ کو ناکامیوں کے لیے ترتیب دیتے ہیں کہ پریس پر کسی بھی قسم کی ٹربل شوٹنگ ٹھیک نہیں ہوگی۔
بلینکنگ اور پیئرسنگ آپریشنز کے لیے ڈائی جیومیٹری کو کاٹنا
بلینکنگ اور پیئرنگ دونوں ہی شیئرنگ آپریشنز ہیں، لیکن ان کی جیومیٹرک ترجیحات ایک اہم طریقے سے مختلف ہیں: بلیننگ میں، ڈائی اوپننگ تیار شدہ حصے کی وضاحت کرتی ہے، اس لیے ڈائی کا سائز حصہ کے طول و عرض کے مطابق ہوتا ہے اور پنچ کو کلیئرنس کی مقدار سے کم کیا جاتا ہے۔ چھیدنے میں، پنچ سوراخ کی وضاحت کرتا ہے، لہذا پنچ مطلوبہ جہت سے میل کھاتا ہے اور ڈائی اوپننگ کلیئرنس کے ذریعے بڑا ہوتا ہے۔
اس سائز کے فرق سے ہٹ کر، دونوں آپریشنز یکساں جیومیٹرک کنٹرولز کا مطالبہ کرتے ہیں - عین مطابق پنچ-سے-ڈائی کلیئرنس، شیئر اینگل، اینگولر ریلیف، اور ڈائی لینڈ لمبائی۔ کلیئرنس کنٹرول کرتی ہے کہ فریکچر طیارے کس طرح صاف طور پر پھیلتے ہیں۔ اعلی درجے کی اعلی-طاقت کے اسٹیل پر تحقیق یہ ظاہر کرتی ہے۔ہلکے اسٹیل کے لیے 6% سے لے کر 16% یا اس سے زیادہ تک کی منظوریالٹرا-اعلی-قوت کے درجات بہترین کنارے کی حالت پیدا کرتے ہیں۔ بہت تنگ، اور آپ کو ثانوی قینچ اور مائیکرو کریکس ملتے ہیں۔ بہت ڈھیلا، اور ضرورت سے زیادہ رول اوور اور burrs ظاہر ہوتا ہے.
پنچ کے چہرے پر قینچ کا زاویہ کٹنگ جیومیٹری کو آپریشن کی دیگر اقسام سے مزید الگ کرتا ہے۔ ایک بیولڈ یا روف ٹاپ پنچ پروفائل چوٹی کو چھیدنے والی قوت کو 50% سے زیادہ کم کر سکتا ہے جبکہ بیک وقت کنارے کی لچک کو بہتر بناتا ہے - لیکن وہی زاویہ جیومیٹری موڑنے والی ڈائی میں بے معنی ہو گی۔ یہاں جیومیٹرک اصلاح مکمل طور پر فریکچر میکینکس کو کنٹرول کرنے اور ٹننج کے ذریعے سنیپ- کا انتظام کرنے کے بارے میں ہے۔
موڑنے ڈائی ریڈیئس پروفائلز اور اسپرنگ بیک معاوضہ
موڑنے والی ڈیز فریکچر کو چھوڑ دیں{0}}کاٹنے کی فوکسڈ جیومیٹری مکمل طور پر مر جاتی ہے۔ اس کے بجائے کٹنگ سینس - میں کوئی کلیئرنس نہیں ہے، جیومیٹرک پیرامیٹر کی وضاحت کرنے والا پنچ نوز کا رداس اور V-ڈائی اوپننگ پروفائل ہے۔ یہ دو خصوصیات تشکیل شدہ حصے کے قدرتی اندرونی موڑ کے رداس کا تعین کرتی ہیں۔
16 ملی میٹر V-ڈائی اوپننگ میں 2 ملی میٹر ٹپ کے رداس کے ساتھ ایک پنچ دبانے کا تصور کریں۔ شیٹ پنچ - کے ساتھ مضبوطی سے مطابقت نہیں رکھتی ہے یہ ایک قدرتی پیرابولک وکر بناتی ہے جو بنیادی طور پر ڈائی اوپننگ چوڑائی کے ذریعے چلتی ہے۔ ہلکے سٹیل کے لیے، نتیجہ کا اندرونی رداس V-کھولنے کی چوڑائی کا تقریباً 16% ہے۔ سٹینلیس سٹیل جیسے سخت مواد اسے 18-20% تک بڑھاتے ہیں۔
اسپرنگ بیک معاوضہ ایک اور جیومیٹرک پرت کا اضافہ کرتا ہے جو کٹنگ ڈیز سے مکمل طور پر غائب ہے۔ جب پنچ پیچھے ہٹ جاتا ہے، لچکدار بحالی کی وجہ سے جھکا ہوا مواد جزوی طور پر ریباؤنڈ ہوجاتا ہے۔ اعلی-طاقت والے مواد زیادہ جارحانہ انداز میں واپس آتے ہیں - سٹینلیس سٹیل 2 سے 3 ڈگری تک ریباؤنڈ ہوتا ہے، جب کہ اعلی-طاقت والے سٹیل 5 سے 15 ڈگری پر واپس آتے ہیں۔ اسٹیمپنگ ڈیزائن کو ضرورت سے زیادہ موڑنے، ڈائی اینگلز کو ایڈجسٹ کرنے، یا رداس پروفائلز میں ترمیم کرکے اس کا حساب دینا ہوگا تاکہ آخری حصہ جیومیٹری لچکدار بحالی کے بعد رواداری کے اندر آجائے۔
ڈرائنگ ڈائی انٹری جیومیٹری اور میٹریل فلو سرفیسز
ڈرائنگ آپریشنز ہندسی خدشات کو متعارف کراتے ہیں جو نہ تو کاٹتے ہیں اور نہ ہی موڑتے ہیں: بڑے سطحی علاقوں میں مادی بہاؤ کنٹرول۔ یہاں کی اہم جیومیٹری میں ڈائی انٹری ریڈیئس، پنچ نوز ریڈیئس، ڈرا بیڈ پروفائلز، اور خالی ہولڈر سطحیں شامل ہیں - یہ سب مل کر یہ انتظام کرنے کے لیے کام کرتے ہیں کہ شیٹ میٹل کس طرح پھٹے یا جھریوں کے بغیر کسی گہا میں بہتی ہے۔
ڈائی انٹری کا رداس سب سے زیادہ حساس پیرامیٹر ہے۔ اگر یہ بہت چھوٹا ہے تو مواد آزادانہ طور پر نہیں بہہ سکتا اور کپ کی دیوار ضرورت سے زیادہ کھینچنے سے ٹوٹ جاتی ہے۔ اگر یہ بہت بڑا ہے تو، ڈرا کی انگوٹی اور بائنڈر کے درمیان چوٹکی پوائنٹ چھوڑنے کے بعد مواد کی جھریاں پڑ جاتی ہیں۔ قرعہ اندازی کے لیے رہنما خطوط-کوالٹی سٹیل تجویز کرتے ہیں کہ داخلے کے ریڈیائی کو دونوں پر چھوٹا کیا جائے۔مواد کی موٹائی اور خالی قطر، مسلسل مواد کے سلائیڈنگ رابطے کی وجہ سے ان ریڈیائی کے لیے استعمال ہونے والے اعلی-ٹول اسٹیل کے ساتھ۔
مالا کی جیومیٹری کھینچیں - بائنڈر سطح میں مشین کی گئی ابھری ہوئی پروفائلز - ڈائی میں داخل ہوتے ہی مواد کو موڑنے اور جھکنے پر مجبور کرکے بہاؤ کی مزاحمت کو کنٹرول کرتی ہے۔ ان کی اونچائی، شکل اور جگہ کا تعین سخت کونوں اور سیدھی دیواروں کے درمیان دھات کے بہاؤ کو متوازن کرنے کے لیے ہندسی اوزار ہیں۔ اس قسم کا بہاؤ-انتظام جیومیٹری صرف کٹنگ یا موڑنے والی ڈیز میں موجود نہیں ہے۔
- خالی کرنا/چھیدنا:جیومیٹرک ترجیحات کا مرکز کلیئرنس فیصد، قینچی زاویہ، زمین کی لمبائی، اور کونیی ریلیف - سب کو صاف فریکچر کے پھیلاؤ، سلگ کے اخراج، اور کم سے کم کٹنگ فورس کے لیے بہتر بنایا گیا ہے۔
- موڑنے:جیومیٹری پنچ کے رداس کے گرد گھومتی ہے، V-ڈائی اوپننگ پروفائل، اور اوور بینڈ معاوضہ - قدرتی موڑ کے رداس کو کنٹرول کرنے اور لچکدار اسپرنگ بیک کا مقابلہ کرنے کے لیے موزوں ہے۔
- ڈرائنگ:تنقیدی جیومیٹری میں ڈائی انٹری ریڈیئس، پنچ نوز ریڈیئس، ڈرا بیڈ کی اونچائی اور پروفائل، اور خالی ہولڈر گیپ - شامل ہیں جو پھٹے یا جھریوں کے بغیر یکساں مواد کے بہاؤ کے لیے موزوں ہیں۔
ایک 10% کلیئرنس جو آپ کو صاف ستھرا کنارے فراہم کرتی ہے موڑنے والے سیاق و سباق میں مکمل طور پر غیر متعلق ہو گی۔ گہری ڈرائنگ کے لیے ضروری 8 ملی میٹر کا داخلی رداس چھیدنے کے لیے درکار تیز کنارے کو ختم کر دے گا۔ یہی وجہ ہے کہ انفرادی ڈائی جیومیٹری کو آپریشن کے ذریعے علاج کیا جانا چاہیے - ہر آپریشن کی قسم کا جیومیٹرک پروفائل بنیادی طور پر مختلف مادی اخترتی میکانکس کی عکاسی کرتا ہے۔ اور جب آپ خود مواد کو تبدیل کرتے ہیں تو وہ میکانکس دوبارہ بدل جاتے ہیں۔
مادی خصوصیات جو جیومیٹری کے فیصلوں کو شکل دیتی ہیں۔
وہی ڈائی جیومیٹری جو ہلکے اسٹیل میں بے عیب طریقے سے کام کرتی ہے ایلومینیم میں سٹینلیس یا ضرورت سے زیادہ burrs میں پھٹے ہوئے کنارے پیدا کر سکتی ہے۔ میٹل اسٹیمپنگ ڈائی ڈیزائن - میں میٹریل کوئی ثانوی ان پٹ نہیں ہے یہ بنیادی ڈرائیور ہے جو ہر جیومیٹرک نقطہ آغاز کو سیٹ کرتا ہے۔ نرمی، تناؤ کی طاقت، کام کی-سختی کی شرح، اور موٹائی سبھی یہ بتاتے ہیں کہ آپ کتنے جارحانہ طریقے سے قینچ سکتے ہیں، کتنی مضبوطی سے موڑ سکتے ہیں، اور صاف فریکچر حاصل کرنے کے لیے آپ کو کتنی کلیئرنس کی ضرورت ہے۔
کس طرح مواد کی نرمی کلیئرنس کے انتخاب کو چلاتی ہے۔
تانبے اور کم{0}}کاربن اسٹیل جیسے ڈکٹائل مواد فریکچر طیاروں کو نسبتاً سخت کلیئرنس پر صاف طور پر پھیلنے دیتے ہیں۔ زیادہ سخت، اعلی-ٹینسائل مواد اس فریکچر کے پھیلاؤ کے خلاف مزاحمت کرتے ہیں اور ضرورت سے زیادہ گڑبڑ یا کنارے کو نقصان پہنچائے بغیر سلگ کو توڑنے کے لیے زیادہ مکینیکل لیوریج کی ضرورت ہوتی ہے - ایک وسیع فرق -۔ عام اصول: جیسا کہ پیداوار- سے- تناؤ کی طاقت کا تناسب کم ہوتا ہے، کلیئرنس بڑھنا ضروری ہے۔
عملی پھیلاؤ پر غور کریں۔ ہلکا سٹیل عام طور پر ہر طرف تقریباً 10% کلیئرنس پر اچھی طرح کام کرتا ہے۔ سٹینلیس سٹیل، اپنے اعلیٰ کام کے ساتھ-سختی کی شرح اور تناؤ کی طاقت کے ساتھ، دراصل اسی 10% - پر خراب کارکردگی کا مظاہرہ کرتا ہے۔تحقیق سے پتہ چلتا ہےیہ اس قدر پر بدترین burr اونچائی پیدا کرتا ہے۔ 12-15% پر منتقل کرنے سے اکثر کلینر کنارے ملتے ہیں۔ اعلیٰ درجے کے اعلی-طاقت والے اسٹیلز اس کو مزید آگے بڑھاتے ہیں، مطالعہ کے ساتھ یہ ظاہر ہوتا ہے کہ کنارے کو کھینچنے کی بہترین صلاحیت کے لیے 21% فی سائیڈ تک کلیئرنس دی گئی ہے۔ ایلومینیم، معتدل ہونے کے باوجود، اعتدال پسند کلیئرنس سے فائدہ اٹھاتا ہے کیونکہ اس کا گیلنگ اور چپکنے والے لباس کی طرف رجحان قینچ والے جہاز میں ناکامی کے موڈ کو تبدیل کرتا ہے۔
مختلف مادوں کے لیے ڈائی کلیئرنس ترجیح کا معاملہ نہیں ہے - یہ فریکچر میکانکس کا معاملہ ہے جو ہر مرکب کے اخترتی رویے سے طے ہوتا ہے۔
عام سٹیمپنگ اللویس کے اس پار رداس کی ضروریات
شیٹ میٹل سٹیمپنگ کے لیے موڑ کا رداس اسی مواد-منحصر منطق کی پیروی کرتا ہے۔ سخت، کم لچکدار مواد سخت ریڈیائی پر ٹوٹ جاتا ہے کیونکہ موڑ کے بیرونی ریشے اپنی لمبائی کی حد سے زیادہ ہوتے ہیں۔ اےانگوٹھے کا عام اصولکم از کم موڑ کے رداس کو براہ راست مادی موٹائی سے جوڑتا ہے ایک ایسے عنصر سے جو مرکب کی لچک کو ظاہر کرتا ہے:
- ہلکا سٹیل:پتلی گیجز کے لیے مواد کی موٹائی 0.8 سے 1.2 گنا، موٹی اسٹاک کے لیے 1.5-2.5x تک بڑھ جاتی ہے۔
- سٹینلیس سٹیل:پتلی گیجز کے لیے کم از کم 2x موٹائی، بھاری پلیٹ کے لیے 3-4x تک پیمانہ - اس کی اونچی اسپرنگ بیک اور موڑ کی چوٹی پر کم لچک کو ظاہر کرتا ہے۔
- ایلومینیم:ہلکے گیجز کے لیے 1x موٹائی، موٹے حصوں کے لیے 2-3x۔ گہری قرعہ اندازی کے لیے پنچ ریڈی 8 سے 10 گنا میٹریل موٹائی پر بیٹھنا چاہیے، ڈائی انٹری ریڈی 5 سے 10 گنا موٹائی پر ہونا چاہیے۔
تانبا اور پیتل، انتہائی لچکدار ہونے کی وجہ سے، مساوی موٹائی - پر اسٹیل سے زیادہ سخت ریڈیائی کی اجازت دیتے ہیں لیکن ان کی تشکیل کا بہت زیادہ انحصار مصر کی ساخت اور مزاج کی حالت پر ہوتا ہے۔
موٹائی-سے-فیرس اور غیر{2}}فیرس دھاتوں کے لئے جیومیٹری کے تعلقات
سٹیمپنگ ڈائی میٹریل کا انتخاب صرف نصف مساوات ہے۔ کسی بھی مصر دات کے اندر موٹائی ہندسی تقاضوں کو نمایاں طور پر تبدیل کرتی ہے۔ موٹی چادریں مطلق شرائط میں بڑی کلیئرنس کا مطالبہ کرتی ہیں (حالانکہ فیصد مستحکم ہو سکتا ہے)، موڑنے کے لیے وسیع تر V-ڈائی اوپننگ، اور زیادہ فراخدلی ڈرا ریڈیائی۔ نیچے دی گئی جدول سب سے عام اسٹیمپنگ مرکبات کے لیے ایک مواد-سے-جیومیٹری کا حوالہ فراہم کرتا ہے۔
| مواد کا زمرہ | جنرل کلیئرنس رینج (فی طرف) | کم از کم موڑ ریڈیئس کا اصول | جیومیٹرک نوٹس |
|---|---|---|---|
| ہلکا سٹیل (کم-کاربن) | مواد کی موٹائی کا 8-12٪ | 0.8-1.2x موٹائی (پتلی گیج) | زیادہ تر ڈائی جیومیٹری کے رہنما خطوط کے لیے بنیادی حوالہ |
| سٹینلیس سٹیل (austenitic) | مواد کی موٹائی کا 12-16٪ | گیج کے لحاظ سے 2-4x موٹائی | ہلکے سٹیل بمقابلہ 2-3x پریس فورس کی ضرورت ہے۔ ڈرا کلیئرنس کی موٹائی + 35-40% اضافی کی ضرورت ہے۔ |
| سٹینلیس سٹیل (فیریٹک) | مواد کی موٹائی کا 10-14٪ | 1.5-2.5x موٹائی | austenitic سے کم جارحانہ؛ ڈرا کلیئرنس کی موٹائی + 10-15% اضافی کی ضرورت ہے۔ |
| ایلومینیم (ڈرائنگ گریڈ) | مواد کی موٹائی کا 8-12٪ | گیج کے لحاظ سے 1-3x موٹائی | قرعہ اندازی کے لیے پنچ رداس 8-10x T؛ گیلنگ کے خطرے کے لیے پالش ڈائی سطحوں کی ضرورت ہوتی ہے۔ |
| تانبا اور پیتل | مواد کی موٹائی کا 6-10٪ | 0.5-1.5x موٹائی (مصر پر منحصر) | اعلی لچک تنگ ریڈی کی اجازت دیتا ہے؛ مزاج اور کھوٹ کے ساتھ فارمیبلٹی نمایاں طور پر مختلف ہوتی ہے۔ |
| اعلی درجے کی اعلی-طاقت کا اسٹیل | مواد کی موٹائی کا 14-21٪ | 2-4x موٹائی | کم پیداوار- سے- تناؤ کا تناسب کنارے کے معیار کے لیے وسیع تر کلیئرنس کا مطالبہ کرتا ہے |
یہ قدریں نقطہ آغاز ہیں، مطلق نہیں۔ اصل پروڈکشن جیومیٹری جزوی رواداری کی ضروریات، ڈائی لائف اہداف، سطح کی تکمیل کی توقعات، اور زیر غور الائے گریڈ پر منحصر ہے۔ انجینئرز کو پراجیکٹ کی درست قدروں کے لیے مادی ڈیٹا شیٹس اور توثیق شدہ ٹولنگ حوالہ جات سے مشورہ کرنا چاہیے - ایک 5000-سیریز کا ایلومینیم ایک ہی پنچ جیومیٹری کے تحت 6000-سیریز سے بہت مختلف برتاؤ کرتا ہے۔
یہ جدول جو چیز واضح کرتا ہے وہ یہ ہے کہ کوئی ایک ہندسی نسخہ تمام مواد میں کام نہیں کرتا۔ ہر کلیئرنس فیصد، ہر رداس ضرب، ہر ڈرا جیومیٹری کا اندازہ اس لمحے کو بدل دیتا ہے جب آپ پریس پر مرکب کو تبدیل کرتے ہیں۔ اور وہ تبدیلیاں صرف ایک نتیجہ کو متاثر نہیں کرتی ہیں - وہ تجارت-آف پیدا کرتی ہیں جہاں ایک نتیجہ کو بہتر بنانا لامحالہ دوسرے سے سمجھوتہ کرتا ہے۔
جیومیٹرک ٹریڈ-آفز جو ڈائی پرفارمنس کی وضاحت کرتے ہیں۔
ایک فرد کی موت میں ہر ہندسی فیصلہ ایک گفت و شنید ہے۔ آپ بیک وقت کنارے کے معیار، ڈائی لائف، اور طاقت کی کارکردگی کو زیادہ سے زیادہ نہیں کر سکتے ہیں - تنہائی میں ایک پیرامیٹر کو بہتر کرنے سے آپ کو ہمیشہ کچھ اور خرچ کرنا پڑتا ہے۔ یہ تجارتی-آف ڈیزائن کی خامیاں نہیں ہیں۔ وہ اسٹیمپنگ کی طبیعیات ہیں، اور ان کو سمجھنا وہی ہے جو جان بوجھ کر ڈائی کلیئرنس کی اصلاح کو اندازے سے الگ کرتا ہے جو پریس میں بار بار آنے والے مسائل پیدا کرتا ہے۔
اہم سوال کسی ایک پیرامیٹر کے لیے "بہترین قدر کیا ہے" نہیں ہے۔ یہ ہے "میں اس مخصوص حصے کے لیے، اس حجم میں، اس رواداری کے لیے کیا قربانی دینے کو تیار ہوں؟"
کلیئرنس ٹریڈ-ایج کوالٹی اور ڈائی لائف کے درمیان آف
سخت کلیئرنس ایک بڑا برنیش زون اور کلینر شیئرڈ ایج - پیدا کرتا ہے جو کافی حد تک قائم ہے۔ لیکن قیمت حقیقی ہے۔ چھوٹے فرقوں کا مطلب ہے کہ پنچ اور ڈائی کٹنگ ایجز ہر اسٹروک کے ساتھ زیادہ رابطے کے دباؤ کو برداشت کرتے ہیں۔ یہ تیز رگڑ ریگرائنڈ وقفوں کو کم کرتا ہے اور چپکنے کے خطرے کو بڑھاتا ہے، خاص طور پر اعلی-طاقت والے مواد میں۔
دوسری طرف، وسیع تر کلیئرنس 11-کی کلیئرنس ویلیو کا استعمال کرتے ہوئے پنچ پہن - کو کم کرکے ٹول کی زندگی کو بڑھاتا ہے-20% چھیدنے کے دوران ٹولنگ کے دباؤ کو کافی حد تک کم کر سکتا ہے۔ لیکن آپ اس لمبی عمر کے لیے بڑھتے ہوئے رول اوور، ایک کھردرے فریکچر زون، اور روایتی اسٹیلز پر ممکنہ طور پر بڑے burrs کے ساتھ ادائیگی کرتے ہیں۔ اعلی درجے کی اعلی طاقت والے اسٹیلز پر تحقیق ایک اہمیت کا اضافہ کرتی ہے: اے ایچ ایس ایس گریڈز ٹول پہننے سے قطع نظر مستقل گڑ کی اونچائی کو برقرار رکھنے کا رجحان رکھتے ہیں، مطلب یہ ہے کہ وسیع تر منظوری ہلکے اسٹیل میں نظر آنے والے برر جرمانے کو نہیں لے سکتی ہے۔ سیاق و سباق کی اہمیت۔
جہتی کنٹرول کے خلاف رداس جیومیٹری بیلنسنگ فارمیبلٹی
موڑنے اور ڈرائنگ کے آپریشنز میں، بڑا ریڈی موڑ کے اوپری حصے یا ڈرا انٹری پر تناؤ کے ارتکاز کو کم کرتا ہے۔ اس کا مطلب ہے کہ کریکنگ کا کم خطرہ، کم تشکیل دینے والی قوت، اور ہلکے ٹول پہننے کا۔ ایک آسان جیت کی طرح لگتا ہے - جب تک کہ آپ غور نہ کریں کہ نیچے کی طرف کیا ہوتا ہے۔
ایک فراخ موڑ رداس زیادہ لچکدار اسپرنگ بیک کی اجازت دیتا ہے، جس سے حتمی زاویہ کنٹرول کی پیش گوئی اور معاوضہ مشکل ہوتا ہے۔ ڈرائنگ میں، ایک بڑے اندراج کا رداس مواد کو بہت آزادانہ طور پر بہنے دیتا ہے، غیر تعاون یافتہ علاقوں میں جھریوں کو مدعو کرتا ہے۔ آپ جہتی عدم استحکام کے لیے قابل اعتماد فارمیبلٹی ٹریڈنگ کرتے ہیں جو کہ پیداوار میں جزوی تغیر کے طور پر- سے- ظاہر ہوتا ہے۔
شیئر اینگل بینیفٹ بمقابلہ لیٹرل فورس پینلٹیز
قینچ زاویہ چوٹی ٹننج کو کم کرنے کے لئے سب سے زیادہ مؤثر سٹیمپنگ ڈیزائن تجاویز میں سے ایک ہے. ایک بیولڈ پنچ ایک بار کے بجائے بتدریج شامل کرنے والا مواد چوٹی کو چھیدنے والی قوت کو 50% سے زیادہ کم کر سکتا ہے، DP اسٹیلز پر مطالعہ 3 اور 6 ڈگری کے درمیان بیول زاویوں کے ساتھ 50% سے زیادہ کمی کی تصدیق کرتا ہے۔ یہ پریس کے دباؤ میں ایک معنی خیز کمی ہے اور صدمے کے ذریعے سنیپ-ہے۔
جرمانہ: شیئر اینگل ایک لیٹرل فورس ویکٹر متعارف کرواتا ہے جو پنچ کو سائیڈ وے سے ہٹانے کی کوشش کرتا ہے۔ بڑے زاویے زیادہ لیٹرل تھرسٹ پیدا کرتے ہیں، سخت گائیڈ سسٹم کا مطالبہ کرتے ہیں اور سخت پنچ-سے-اسٹرائپر فٹ ہوتے ہیں۔ اسنیپ-توانائی کے ذریعے - جب پنچ ٹوٹ جاتا ہے تو اچانک طاقت کا الٹ جانا - میں بھی بڑھ جاتا ہے، جو لاکھوں چکروں میں پریس کے اجزاء کو سٹرپ لفٹنگ اور تھکاوٹ کا نقصان پہنچا سکتا ہے۔
- سخت کلیئرنس:کلینر شیئرڈ کناروں اور بڑے برنش زونز حاصل کریں۔ قربانی میں تیزی سے پنچ اور ڈائی پہننے، زیادہ کاٹنے والی قوتیں، اور صف بندی کی حساسیت میں اضافہ ہوا۔
- وسیع تر کلیئرنس:توسیع شدہ ڈائی لائف اور کم پنچنگ فورس حاصل کریں۔ قربانی نے رول اوور میں اضافہ کیا، زیادہ تر فریکچر زونز، اور ڈکٹائل مواد میں گڑبڑ کی ممکنہ نمو۔
- بڑا موڑ / ڈرا رداس:کم کریکنگ کا خطرہ اور کم تشکیل دینے والا تناؤ حاصل کریں۔ اسپرنگ بیک اور جھریوں کی صلاحیت میں اضافے کی وجہ سے جہتی کنٹرول کی قربانی دیں۔
- بڑا سہی زاویہ:کم چوٹی کاٹنے کی قوت اور کم پریس ٹنیج کی طلب حاصل کریں۔ قربانی نے پنچ پر پس منظر کا زور بڑھایا، توانائی کے ذریعے زیادہ سنیپ-اور پٹی اٹھانے کا زیادہ خطرہ۔
- طویل مرنے والی زمین:بہتر سوراخ کا معیار اور زیادہ ریگرائنڈ اسٹاک حاصل کریں۔ قربانی سے سلگ برقرار رکھنے کا خطرہ بڑھ جاتا ہے اور کٹے ہوئے مواد پر زیادہ رگڑ گھسیٹنا۔
آپ ان تجارتی بندوں کو کیسے حل کرتے ہیں-اس کا انحصار مہر والے حصے کے رواداری کے درجے پر ہے۔ سخت-رواداری کا کام - طبی اجزاء، الیکٹریکل کنیکٹر، درست بریکٹ - جیومیٹری کا مطالبہ کرتا ہے جو کہ کم عمری اور زیادہ بار بار دیکھ بھال کی قیمت پر بھی جزوی معیار کے حق میں ہے۔ سٹیمپنگ ڈائی پرفارمنس کے عوامل جو یہاں اہمیت رکھتے ہیں وہ ہیں کنارے کی حالت، جہتی ریپیٹیبلٹی، اور سطح کی تکمیل۔
زیادہ-کمرشل کام ترجیح کو بدل دیتا ہے۔ جب آپ لاکھوں سادہ بریکٹ یا کموڈٹی کلپس چلا رہے ہوتے ہیں تو لمبی عمر اور اپ ٹائم کا غلبہ ہوتا ہے۔ وسیع تر کلیئرنس، زیادہ فراخ دلی، اور اعتدال پسند قینچ والے زاویے پریس کو سروس وقفوں کے درمیان زیادہ دیر تک چلتے رہتے ہیں - اور آرام دہ رواداری حصوں کو مسترد کیے بغیر ہندسی سمجھوتوں کو جذب کر سکتی ہے۔
یہ رواداری-ٹیر لینس آپ کو کسی بھی پیرامیٹر کے لیے ایک "درست" قدر کے بجائے فیصلہ کرنے کا فریم ورک فراہم کرتا ہے۔ جیومیٹری بذات خود - کو تبدیل نہیں کرتی ہے صرف وہی ترجیح جو آپ ہر ایک نتیجہ کو تفویض کرتے ہیں اس کی بنیاد پر جو حصہ مانگتا ہے۔ اور ان جیومیٹرک فیصلوں میں سے ہر ایک کے اندر، ثانوی خصوصیات جیسے ریلیف اینگل اور بائی پاس نوچ پروفائلز ڈیزائن کنٹرول کی ایک اور پرت کا اضافہ کرتے ہیں جو اس کی پوری سروس لائف میں ڈائی پرفارمنس کو بڑھاتی ہے۔
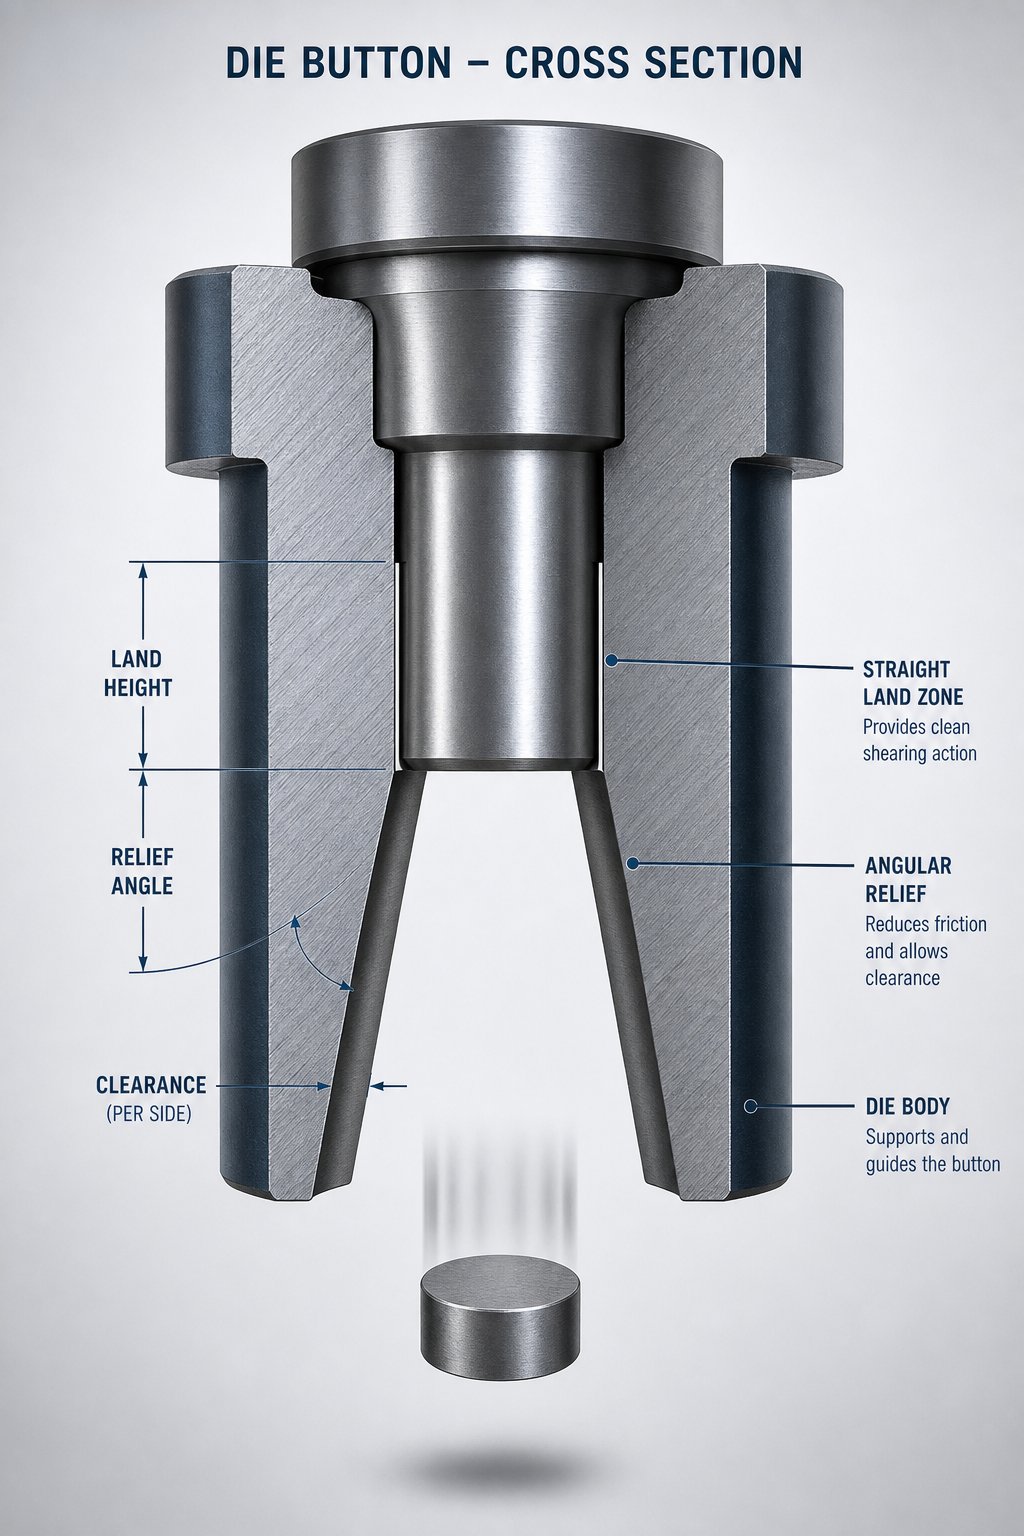
ریلیف جیومیٹری اور بائی پاس نوچ ڈیزائن کے اصول
ریلیف اینگلز اور بائی پاس نوچز شاذ و نادر ہی کلیئرنس یا شیئر جیومیٹری - کے ڈیزائن کی توجہ حاصل کرتے ہیں پھر بھی یہ وہ خصوصیات ہیں جو سلگس کو گرتی رہتی ہیں، سٹرپس کو فیڈ کرتی ہیں، اور ری گرائنڈز کے درمیان چلتی رہتی ہیں۔ ڈائی ریلیف اینگل جیومیٹری کو غلط سمجھیں، اور آپ پرزے تیار کرنے کے بجائے جام شدہ سلگس کو صاف کرنے میں زیادہ وقت گزاریں گے۔
سلگ کے اخراج کے لیے کونیی ریلیف اور سیدھی زمینی جیومیٹری
تصویر بنائیں کہ کٹنگ اسٹروک کے نیچے کیا ہوتا ہے۔ پنچ مواد کے ذریعے کینچی کرتا ہے، اور ڈائی اوپننگ کے اندر ایک سلگ بیٹھ جاتا ہے۔ واپسی کے اسٹروک پر، اس سلگ کو صاف - گرنے کی ضرورت ہوتی ہے نہ کہ پٹی میں پنچ کے ساتھ بیک اپ کی سواری۔ یہ وہ جگہ ہے جہاں کونیی راحت حاصل کرتی ہے۔
اینگولر ریلیف ڈائی لینڈ کے نیچے مشینی ٹیپر ہے جو سلگ کے لیے کلیئرنس کا وسیع راستہ بناتا ہے۔ ایک بار جب سلگ سیدھے زمینی علاقے کو صاف کر لیتا ہے، تو یہ صفر مزاحمت کے ساتھ چوڑے گہا میں داخل ہوتا ہے، جوتے کے ذریعے آزادانہ طور پر گرتا ہے۔ اس راحت کے بغیر، سلگس ڈائی والز سے ٹکراتی ہیں، ڈھیر لگ جاتی ہیں، اور بالآخر پٹی کے ذریعے واپس گھسیٹ لی جاتی ہیں - کلاسک سلگ کھینچنے کی ناکامی جو پیداوار کو ٹھنڈا کر دیتی ہے۔
سیدھی زمین خود - جو ڈائی اوپننگ کے بالکل اوپر متوازی سیکشن - پریزیشن زون کا کام کرتی ہے۔ یہ قینچ کے دوران مواد کو سپورٹ کرتا ہے اور کٹنگ جیومیٹری کو مستقل رکھ کر سوراخ کے معیار کو برقرار رکھتا ہے۔ عام زمین کی لمبائی معیاری ایپلی کیشنز کے لیے 0.060 سے 0.125 انچ تک ہوتی ہے، جس میں عام طور پر نیچے ریلیف ٹیپر سیٹ ہوتا ہے۔0.15 سے 0.5 ڈگری فی سائیڈ. پتلا مواد اور چھوٹے سوراخ قطر زمین کی چھوٹی لمبائی کی طرف جھکتے ہیں۔ بھاری گیجز اور بڑے سوراخ لمبی زمینوں کو برداشت کرتے ہیں۔
مجموعہ اکیلے قدر سے زیادہ اہمیت رکھتا ہے۔ جارحانہ راحت کے ساتھ جوڑ بنانے والی ایک مختصر زمین خارج ہونے میں آسانی پیدا کرتی ہے لیکن قربانیاں زندگی کو دہراتی ہیں۔ اتلی ریلیف والی لمبی زمین تیز کرنے والے چکروں کو زیادہ سے زیادہ کرتی ہے لیکن سلگ برقرار رکھنے کے خطرے کو بڑھاتی ہے - خاص طور پر ہائی اسٹروک ریٹ پر جہاں خلا اور تیل کی چپکنے والی کشش ثقل کے خلاف کام کرتی ہے۔ اسٹیمپنگ ڈیز میں سلگ کھینچنے کی روک تھام کے لیے، مقصد یہ ہے کہ سلگ کو اتنی دیر تک برقرار رکھا جائے کہ پنچ پیچھے ہٹ جائے، پھر اسے صفر مزاحمت کے ساتھ ریلیف زون میں چھوڑ دیں۔
مثبت اور منفی بائی پاس نوچ پروفائلز کی وضاحت کی گئی۔
بائی پاس نوچز بالکل مختلف جیومیٹرک فنکشن پیش کرتے ہیں۔ جب کہ ریلیف جیومیٹری اس بات کا انتظام کرتی ہے کہ کٹ کے بعد کیا ہوتا ہے، بائی پاس نوچز اس بات کا انتظام کرتے ہیں کہ اس سے پہلے کیا ہوتا ہے - خاص طور پر، ڈائی اسٹیشنوں کی نسبت پٹی خود کو کس طرح رکھتی ہے۔
ایک مثبت بائی پاس نوچ ڈائی سطح پر ایک ابھری ہوئی خصوصیت ہے جو پٹی کو آگے بڑھنے کے ساتھ ہی ہٹاتی ہے یا اٹھا لیتی ہے، پٹی کو ڈائی کناروں یا پہلے سے بنی ہوئی خصوصیات کو پکڑنے سے روکتی ہے۔ ایک منفی بائی پاس نوچ ایک ریسیسیڈ چینل ہے جو تشکیل شدہ خصوصیات کو بغیر مداخلت کے گزرنے دیتا ہے۔ شیٹ میٹل اسٹیمپنگ ڈیز میں منفی اور مثبت دونوں بائی پاس نوچز ایک ہی بنیادی مسئلہ کو حل کرتے ہیں: مسلسل پٹی کے سفر کو برقرار رکھنا تاکہ مواد کٹنگ یا فارمنگ اسٹیشن پر درست طریقے سے رجسٹر ہو جائے۔
سٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد سادہ مداخلت کی منظوری سے آگے بڑھتا ہے۔ وہ پٹی کے انحطاط کو کنٹرول کرتے ہیں، سٹیشنوں کے درمیان مواد کو بکنے سے روکتے ہیں، اور اس بات کو یقینی بناتے ہیں کہ پائلٹ غلط خط کی پٹی سے لڑے بغیر اپنے سوراخوں میں مشغول ہو جائیں۔ ہینڈ-فیڈ یا شارٹ-فیڈ ایپلی کیشنز کے ساتھ استعمال ہونے والی انفرادی ڈیز میں، بائی پاس نوچز کم عام ہیں - لیکن جب ایک ہی ڈائی چہرے پر متعدد خصوصیات موجود ہیں یا جب پٹی اٹھانے والے تشکیل شدہ جیومیٹری کے ساتھ تعامل کرتے ہیں، تو وہ ضروری پوزیشننگ ٹولز بن جاتے ہیں۔
ری گرائنڈ الاؤنس ابتدائی ڈائی جیومیٹری میں بنایا گیا ہے۔
ہر تیز کرنے کا چکر ڈائی چہرے سے مواد کو ہٹاتا ہے، اور یہ ہٹانا براہ راست سیدھی زمین کو چھوٹا کر دیتا ہے۔ کافی ری گرائنڈز کے بعد، زمین مکمل طور پر ریلیف زون - میں غائب ہو جاتی ہے اور آپ کی درستگی سے کاٹنے والی جیومیٹری ایک ٹیپرڈ فنل بن جاتی ہے جو بڑے سوراخ اور ضرورت سے زیادہ گڑ پیدا کرتی ہے۔
تجربہ کار ڈائی ڈیزائنرز ابتدائی جیومیٹری میں ریگرائنڈ الاؤنس تیار کرتے ہیں جس کی وجہ سے زمین کی لمبائی کافی لمبی ہوتی ہے تاکہ منصوبہ بند تعداد کو تیز کرنے والے چکروں سے بچ سکیں۔ اگر ہر ریگرائنڈ 0.003 سے 0.005 انچ کو ہٹاتا ہے اور آپ ڈائی سیکشن کو تبدیل کرنے کی ضرورت سے پہلے 20 ریگرائنڈ سائیکل چاہتے ہیں، تو آپ کی ابتدائی زمین کو اس مجموعی سٹاک کو ہٹانے کا حساب دینا ہوگا جب کہ ڈائی کی سروس لائف کے دوران کم از کم فنکشنل لینڈ کی لمبائی کو برقرار رکھا جائے۔
یہی وجہ ہے کہ ابتدائی جیومیٹری کبھی بھی صرف پہلے-مضمون کی کارکردگی کے بارے میں نہیں ہوتی ہے۔ یہ آلے کے پورے لائف سائیکل میں کارکردگی کے بارے میں ہے۔
- لائف سائیکل کے لیے سیدھی زمین کا سائز بنائیں، نہ صرف پہلے-چلانے کا معیار۔ابتدائی زمین کی لمبائی کی وضاحت کرتے وقت مجموعی ری گرائنڈ سٹاک کو ہٹانے کے لیے اکاؤنٹ۔
- ریلیف زاویہ کو سلگ انجیکشن کی ضروریات سے جوڑیں۔اسٹروک کی تیز رفتار اور پتلا مواد ویکیوم اور تیل کے چپکنے والے اثرات کا مقابلہ کرنے کے لیے زیادہ جارحانہ ریلیف کا مطالبہ کرتے ہیں۔
- زمین کی لمبائی کو کبھی بھی صفر تک نہ پہنچنے دیں۔اس حد کو عبور کرنے سے پہلے کم از کم فنکشنل لینڈ تھریشولڈ قائم کریں اور ڈائی سیکشن کو تبدیل کرنے کا شیڈول بنائیں۔
- رکاوٹوں پر پٹیوں کو اٹھانے کے لیے مثبت بائی پاس نوچز کا استعمال کریں۔اور ڈائی سے گزرنے والی تشکیل شدہ خصوصیات کے لئے ریسیس کلیئرنس کے لئے منفی نشانات۔
- ہر ریگرینڈ کے بعد ریلیف جیومیٹری کی تصدیق کریں۔تبدیل شدہ زمین کے ساتھ ایک تازہ کنارہ-سے-ریلیف تناسب اصل جیومیٹری سے مختلف برتاؤ کرتا ہے - ڈائی کو پروڈکشن میں واپس کرنے سے پہلے سلگ کے رویے کی توثیق کرتا ہے۔
- دائمی سلگ کھینچنے والوں کے لیے منہ کی گھنٹی-پر غور کریں۔ڈائی اوپننگ کے بالکل اوپر تھوڑا سا منفی ڈرافٹ سوراخ کے معیار کو متاثر کیے بغیر پٹی کے جہاز کے نیچے سلگس کو پھنس سکتا ہے۔
ریلیف اور بائی پاس جیومیٹری دیکھ بھال-کا سامنا کرنے والی خصوصیات ہیں جتنی کہ وہ کارکردگی کی خصوصیات ہیں۔ وہ نہ صرف اس بات کا تعین کرتے ہیں کہ آج ڈائی کیسے چلتی ہے، بلکہ یہ طے کرتے ہیں کہ جیومیٹری کے درست ہونے سے پہلے یہ کتنے پروڈکشن سائیکل فراہم کرتا ہے۔ وہ لائف سائیکل کا نقطہ نظر براہ راست اس سے جڑتا ہے کہ انجینئر کس طرح ہندسی فیصلوں کو سخت ٹول اسٹیل - کا ارتکاب کرنے سے پہلے ان کی توثیق کرتے ہیں جہاں اب نقلی ایک واضح کردار ادا کرتا ہے۔
نقلی اور تجزیہ کے ذریعے ڈائی جیومیٹری کی توثیق کرنا
کاغذ پر ہندسی فیصلے مفروضے ہیں۔ وہ اس وقت تک غیر ثابت شدہ رہتے ہیں جب تک کہ دھاتی بوجھ - کے تحت خراب نہیں ہو جاتی ہے اور تاریخی طور پر، یہ ثبوت مہنگے جسمانی آزمائشوں، تکراری ڈائی ری ورک، اور بہت سارے سکریپ شدہ مواد سے حاصل ہوا ہے۔ سٹیمپنگ ڈائی سمولیشن تجزیہ نے اس ترتیب کو بنیادی طور پر تبدیل کر دیا ہے۔ محدود عنصر تجزیہ (FEA) انجینئرز کو ہندسی تغیرات کو ڈیجیٹل طور پر جانچنے دیتا ہے، کسی بھی ٹول اسٹیل کے مشینی ہونے سے پہلے توثیق شدہ جیومیٹری پر اکٹھا ہوتا ہے۔
جیومیٹری کی توثیق کے لیے محدود عنصر کا تجزیہ
FEA پورے تشکیل کے عمل کو ایک کنٹرول شدہ عددی تجربے کے طور پر ماڈل کرتا ہے۔ آپ اسے اپنے جیومیٹرک ان پٹ - کلیئرنس ویلیوز، ڈائی ریڈی، پنچ پروفائلز، ڈرا ڈیپتھ، خالی ہولڈر گیپس - کے ساتھ ساتھ مادی خصوصیات اور رگڑ کی حالتیں بھی فراہم کرتے ہیں۔ حل کرنے والا پھر پیش گوئی کرتا ہے کہ شیٹ کیسا برتاؤ کرے گا: یہ کہاں پتلی ہوتی ہے، کہاں جھریاں پڑتی ہے، کہاں ٹوٹتی ہے، اور آلے کو ہٹانے کے بعد یہ کتنی واپس آتی ہے۔
پر تحقیقآٹوموٹو پینل سٹیمپنگیہ براہ راست ظاہر کرتا ہے. FEA سافٹ ویئر کے ساتھ مل کر آرتھوگونل تجرباتی ڈیزائن کا استعمال کرتے ہوئے، انجینئرز نے نتائج کی تشکیل پر خالی ہولڈر فورس، ڈائی کونر ریڈیس، ڈائی کلیئرنس، اور رگڑ گتانک کے اثرات کا جائزہ لیا - اس بات کی نشاندہی کرتے ہوئے کہ ڈائی کونے کا رداس زیادہ سے زیادہ پتلا ہونے کی شرح کو متاثر کرنے والا سب سے مضبوط عنصر تھا، جب کہ خالی ہولڈرز ہولڈرز کو سب سے زیادہ متاثر کیا گیا۔ پیرامیٹر کی حساسیت کی اس سطح کو الگ تھلگ کرنے میں درجنوں جسمانی آزمائشیں لگیں گی۔ تخروپن نے اسے گھنٹوں میں پہنچایا۔
محدود عنصر کے تجزیہ کے ڈائی ڈیزائن ورک فلو کے لیے، کلیدی آؤٹ پٹس میں لمیٹ ڈایاگرام کی تشکیل شامل ہے جو مادی ناکامی کی حدود کے خلاف دباؤ والی ریاستوں کا نقشہ بناتے ہیں، موٹائی کی تقسیم کے نقشے پتلے ہوتے خطرے کے زون دکھاتے ہیں، اور اسپرنگ بیک میگنیٹیوڈ کی پیشین گوئیاں جو معاوضے کے جیومیٹری کو مطلع کرتی ہیں۔ ہر آؤٹ پٹ آپ کے کنٹرول کردہ جیومیٹرک ان پٹس پر براہ راست واپس آتا ہے۔
کلیئرنس اور رداس کی مختلف حالتوں کو ڈیجیٹل طور پر نقل کرنا
ٹول اور ڈائی اسٹیمپنگ میں تخروپن کی اصل طاقت تکرار کی رفتار ہے۔ تصور کریں کہ آپ کو یہ جانچنے کی ضرورت ہے کہ کس طرح تین مختلف ڈائی انٹری ریڈی دو کلیئرنس سیٹنگز میں دو خالی ہولڈر فورس لیولز کے ساتھ تعامل کرتے ہیں۔ یعنی بارہ جیومیٹرک کنفیگریشنز۔ جسمانی طور پر بارہ ڈائی مختلف حالتوں کی تعمیر اور جانچ کرنا ممنوعہ طور پر مہنگا ہوگا۔ ڈیجیٹل طور پر، آپ ان بارہ کیسوں کو متوازی طور پر چلاتے ہیں اور ایک ہی ڈیزائن سائیکل میں نتائج کا موازنہ کرتے ہیں۔
A بیک وقت خالی اور ٹول جیومیٹری کی اصلاح پر مطالعہ کریں۔یہ ظاہر ہوا کہ تکراری FEM تخروپن سات اعادہ - کے اندر بہترین ٹول جیومیٹری پر اکٹھا ہوتا ہے جس سے سطح کے انحراف کو 3 ملی میٹر سے نیچے 0.5 ملی میٹر تک غیر مستحکم دولن کے بغیر کم کیا جاتا ہے۔ اس عمل نے بیک وقت اسپرنگ بیک، پتلا ہونے، اور کنارے کی جیومیٹری کی تلافی کی، ایسی کوئی چیز جسے کوئی بھی جسمانی آزمائشی ترتیب اعلیٰ درجے کی اعلی-طاقت والے اسٹیل کے ساتھ مؤثر طریقے سے پورا نہیں کر سکتی جو نمایاں لچکدار بحالی کا شکار ہے۔
یہ تکراری نقطہ نظر آپریشن کی تمام اقسام میں کام کرتا ہے۔ کٹنگ ڈیز کے لیے، نقلی قینچ کے کناروں پر تناؤ کے ارتکاز کی پیش گوئی کرتا ہے اور فریکچر پروپیگنڈے کے رویے کے خلاف کلیئرنس کے انتخاب کی توثیق کرتا ہے۔ ڈرائنگ ڈیز کے لیے، یہ مواد کے بہاؤ کے راستوں کا نقشہ بناتا ہے، کمپریسیو تناؤ کے تحت جھریوں والے علاقوں کی نشاندہی کرتا ہے، اور دھات کے بہاؤ کو متوازن کرنے کے لیے ڈرا بیڈ جیومیٹری کو بہتر بناتا ہے۔ موڑنے والی موت کے لیے، اسپرنگ بیک پیشین گوئی الگورتھم ہر مواد اور رداس کے امتزاج کے لیے درکار عین اوور بینڈ معاوضے کا حساب لگاتے ہیں۔
نقلی نتائج سے لے کر پیداوار تک-ریڈی ڈائی جیومیٹری
تخروپن ٹولنگ کی مہارت کی جگہ نہیں لیتا ہے - یہ تصور جیومیٹری سے ثابت جیومیٹری کے راستے کو تیز کرتا ہے۔ سافٹ ویئر آپ کو بتاتا ہے کہ مواد کہاں ناکام ہوگا۔ یہ آپ کو یہ نہیں بتاتا کہ آپ کی ڈائی شاپ پیچیدہ 3D سطح پر 0.003 ملی میٹر برداشت کیوں نہیں کر سکتی، یا پروڈکشن رن کے دوران تھرمل توسیع آپ کی تصدیق شدہ منظوریوں کو کیسے منتقل کر دے گی۔ ان حقائق کے لیے علم کی تعمیر کے لیے-مرنے کے لیے-ہاتھ کی ضرورت ہوتی ہے جسے کوئی حل کرنے والا نہیں پکڑتا۔
CAE-پر مبنی ڈائی ڈیولپمنٹ عام طور پر آزمائشی تکرار کو 30-%50 تک کم کرتی ہے اور ٹول میں ترمیم کے اخراجات کو کافی حد تک کم کرتی ہے۔ ڈیزائن، مینوفیکچرنگ، ٹرائی آؤٹ، فکس، ریپیٹ کا روایتی تسلسل ڈیزائن، سمیولیٹ، آپٹیمائز، مینوفیکچر، کم سے کم ٹراؤٹ میں بدل جاتا ہے۔ وہ کمپریسڈ سائیکل وہ ہے جہاں سمولیشن اپنا واضح ترین ROI فراہم کرتا ہے - کم ویلڈ-اور-ریگرائنڈ لوپس، کم مواد کا ضیاع، اور پیداوار کے لیے تیار ٹولنگ کے لیے تیز تر وقت۔
ڈائی جیومیٹری کے سب سے مضبوط نتائج اس وقت سامنے آتے ہیں جب ڈیجیٹل توثیق اور فزیکل ڈائی-تعمیر سازی کی مہارت بند لوپ کے طور پر کام کرتی ہے - تخروپن بہترین جیومیٹرک ونڈو کی نشاندہی کرتی ہے، اور تجربہ کار ٹول میکر اس ونڈو کو قابل مینوفیکچرنگ، مینٹین ایبل ٹولنگ میں ترجمہ کرتے ہیں۔
پیچیدہ انفرادی ڈائی جیومیٹری چیلنجز پر کام کرنے والے انجینئرز کے لیے - ٹائٹ ریڈی کے ساتھ گہری ڈرا، ملٹی-فیچر کٹنگ ڈائی، یا تنگ فارمنگ ونڈوز کے ساتھ اعلی-مضبوطی والے مواد - تجربہ کار ڈائی سلوشن فراہم کنندگان کے ساتھ مل کر سمولیشن آؤٹ پٹ اور پروڈکشن ریئل کے درمیان فرق کو ختم کرتے ہیں۔YICHEN کی سٹیمپنگ ڈائی سروسزاپنی مرضی کے مطابق ڈائی ڈیزائن سپورٹ کا احاطہ کرنے والے ڈھانچے، اجزاء، کلیئرنس آپٹیمائزیشن، اور میٹریل فلو کنٹرول پیش کرتے ہیں، سمولیشن-توثیق شدہ جیومیٹری کو ٹولنگ سے جوڑتے ہیں جو پریس فلور پر کارکردگی کا مظاہرہ کرتی ہے۔
تخروپن آپ کو اپنے ہندسی فیصلوں میں اعتماد فراہم کرتا ہے۔ لیکن وہ فیصلے اب بھی پیداوار - burr کی اونچائی، اسپرنگ بیک میگنیٹیوڈ، پتلی ہونے والی تقسیم، اور مرنے کے لباس کی شرحوں میں قابل پیمائش نتائج پیدا کرتے ہیں جو یا تو آپ کے تجزیے کی تصدیق کرتے ہیں یا اس کی مخالفت کرتے ہیں۔ جیومیٹری کو براہ راست ان معیاری نتائج سے جوڑنا وہ جگہ ہے جہاں انجینئرنگ کا علم عمل کو کنٹرول کرتا ہے۔
ڈائی جیومیٹری پارٹ کوالٹی اور ٹول کی لمبی عمر کیسے چلاتی ہے۔
ہر کوالٹی کی خرابی ایک سٹیمپنگ انجینئر کی خرابیوں کا ازالہ کرتا ہے - burrs, springback, thinning, edge cracking - a geometric root cause کی طرف اشارہ کرتا ہے۔ مادی بیچ کا مسئلہ نہیں۔ پریس کی خرابی نہیں۔ جیومیٹری۔ ڈیزائن کے مرحلے پر مرنے میں بنائے گئے مقامی تعلقات پہلے سے طے کرتے ہیں کہ مہر والا حصہ بعد میں ہزاروں اسٹروک کی طرح نظر آئے گا۔ ڈائی جیومیٹری اور جزوی معیار کو ایک وجہ کے طور پر سمجھنا-اور-اثر نظام وہی ہے جو رد عمل کے مسئلے کو-حل کرنے کو فعال عمل کنٹرول میں تبدیل کرتا ہے۔
کس طرح کلیئرنس جیومیٹری بر کی تشکیل کو کنٹرول کرتی ہے۔
کٹنگ آپریشنز میں گڑ کی اونچائی واحد سب سے عام معیار کی شکایت ہے، اور یہ تقریباً مکمل طور پر پنچ-ٹو-کلیئرنس کے ذریعے چلتی ہے۔ جب کلیئرنس بہت تنگ ہوتی ہے، تو پنچ ہر اسٹروک پر ڈائی وال کے خلاف پیستا ہے، جس سے کھرچنے والا لباس بنتا ہے جو کنارے کے خراب ہونے کے ساتھ ساتھ گڑ کی اونچائی کو آہستہ آہستہ بڑھاتا ہے۔MART1400 سٹیل پر تحقیقظاہر کرتا ہے کہ کلیئرنس میں 6% سے 14% فی سائیڈ تک اضافہ درحقیقت گڑ کی اونچائی کو کم کرتا ہے - اس پرانے مفروضے کی تردید کرتا ہے کہ وسیع خلاء کا مطلب ہمیشہ بڑا ہوتا ہے۔
طریقہ کار سیدھا ہے۔ مناسب کلیئرنس فریکچر طیاروں کو پنچ کنارے اور ڈائی ایج سے صاف طور پر پھیلنے کی اجازت دیتا ہے، شیٹ کی موٹائی کے بیچ میں ملتے ہیں۔ جب وہ ہوائی جہاز سیدھ میں آتے ہیں، تو سلگ باہر نکلنے کی سطح پر کم سے کم مواد کے گھسیٹنے کے ساتھ الگ ہو جاتا ہے - اور گھسیٹنے سے گڑ پیدا ہوتا ہے۔ بہت زیادہ-تنگ کلیئرنس ثانوی قینچ پر مجبور کرتی ہے، جو مواد کو صاف کرنے کے بجائے پھاڑ دیتی ہے۔ سٹیمپنگ ڈائیز میں برر کنٹرول کلیئرنس کے انتخاب سے شروع ہوتا ہے جو مواد کی تناؤ کی طاقت اور اس کی موٹائی دونوں سے میل کھاتا ہے، پریس پر ہر چیز پر لاگو ہونے والے انگوٹھے کے فیصد-کا ایک بھی اصول نہیں ہے۔
پہننے کی رائے کا لوپ بھی ہے۔ اگر چھیدا ہوا سوراخ کارٹون کے قطر کی نسبت سکڑنا شروع کر دیتا ہے، تو کھرچنے والا لباس پنچ کی سطح کو ختم کر رہا ہے۔ اگر سوراخ بڑھنا شروع ہو جائے تو، چپکنے والا لباس پنچ پر مواد کو پکڑ رہا ہے۔ دونوں ناکامی کے موڈز ابتدائی کلیئرنس جیومیٹری تک واپس آتے ہیں اور یہ کہ یہ کس طرح وقت کے ساتھ کٹنگ کناروں پر تناؤ کو تقسیم کرتا ہے۔
رداس جیومیٹری اور اس کا اسپرنگ بیک اور پتلا ہونے پر اثر
اسپرنگ بیک ایک لچکدار بحالی کا مسئلہ ہے، اور اس کی وسعت ڈائی میں بنے موڑ کے رداس جیومیٹری کا براہ راست کام ہے۔AHSS گریڈز پر مطالعہتناؤ کی طاقت اور کونیی اسپرنگ بیک - کے درمیان تقریباً لکیری تعلق کی تصدیق کریں جس کا مطلب ہے کہ زیادہ-طاقت والے مواد زیادہ جارحانہ ہندسی معاوضے کا مطالبہ کرتے ہیں۔ ڈائی رداس موڑ کی چوٹی پر تناؤ کی سطح کو متعین کرتا ہے، اور یہ تناؤ کی سطح اس بات کا تعین کرتی ہے کہ بننے کے بعد اس حصے میں کتنی لچکدار توانائی باقی رہ جاتی ہے۔
سائیڈ وال کرل ایک اور جہت کا اضافہ کرتا ہے۔ جب شیٹ میٹل ڈائی ریڈیئس پر موڑتی ہے اور پھر سائیڈ وال میں داخل ہوتی ہے تو شیٹ کی ہر سطح ایک طرف مختلف تناؤ - تناؤ کا تجربہ کرتی ہے، دوسری طرف کمپریشن۔ موٹائی کے ذریعے اس تناؤ کا میلان اتارنے کے بعد دیوار کو گھماؤ کا سبب بنتا ہے۔ سخت ڈائی ریڈی اور اونچی سائیڈ وال تناؤ تناؤ کے فرق کو کم سے کم کرکے کرل کو کم کرتا ہے، لیکن بڑھنے والی قوت اور زیادہ پتلا ہونے کے خطرے کی قیمت پر۔
ڈرائنگ آپریشنز میں، اندراج کا رداس جیومیٹری مواد کے پتلا ہونے پر براہ راست کنٹرول کرتی ہے۔ ایک رداس جو بہت چھوٹا ہے بہاؤ کو روکتا ہے، کپ کی دیوار کو محفوظ حدود سے باہر پھیلانے پر مجبور کرتا ہے۔ نتیجے میں پتلا ہونا تیز ترین گھماؤ منتقلی کے ساتھ ہندسی خصوصیت پنچ ناک کے رداس - پر مرکوز ہوتا ہے۔ ان ریڈیائی کو متوازن کرنا ایک سٹیمپنگ ڈائی کوالٹی کنٹرول چیلنج ہے جو اس بات کا تعین کرتا ہے کہ آیا آپ کے کھینچے ہوئے حصے یکساں طور پر پتلے ہیں یا تناؤ کے ارتکاز کے مقامات پر تباہ کن طور پر ناکام ہو جاتے ہیں۔
ڈائی لائف کو ابتدائی جیومیٹرک فیصلوں سے جوڑنا
مرنا زندگی بے ترتیب نہیں ہے۔ یہ آپ کے ڈیزائن کردہ جیومیٹری کے ذریعہ ٹول اسٹیل کی سطحوں پر عائد تناؤ کی حالت کا ایک قابل قیاس فعل ہے۔ کلیئرنس کٹنگ کناروں پر مونڈنے والے دباؤ کی شدت کا تعین کرتی ہے۔ قینچی زاویہ اس تناؤ کو ایک واحد اثر کے طور پر فراہم کرنے کے بجائے وقت کے ساتھ تقسیم کرتا ہے۔ زمین کی لمبائی اس بات کا تعین کرتی ہے کہ ہر اسٹروک کے دوران ڈائی وال سے کتنا مواد رابطہ کرتا ہے - زیادہ رابطے کا مطلب ہے زیادہ رگڑ، زیادہ گرمی، اور تیزی سے پہننا۔
رشتہ دونوں سمتوں میں کام کرتا ہے۔ کلیئرنس اور وائبریشن کے مطالعے سے پتہ چلتا ہے کہ بڑی کلیئرنس چھیدنے کے دوران قابل پیمائش کمپن متعارف کراتی ہے، خاص طور پر اعلی-طاقت والے اسٹیل میں۔ یہ وائبریشن بتدریج پہننے پر چپکنے کو فروغ دیتا ہے - ایک تباہ کن ناکامی موڈ جو معیار کو بتدریج گرانے کے بجائے اچانک ختم کر دیتا ہے۔ بال-لاک سسٹم کے بجائے ہیڈڈ پنچ ریٹینشن سسٹم استعمال کرنے والے انجینئر اس کو کم کر سکتے ہیں، لیکن بنیادی وجہ ہندسی رہتی ہے: ڈیزائن کے مرحلے پر منتخب کردہ کلیئرنس ویلیو کمپن پروفائل کا پہلے سے تعین کرتی ہے جس کا ٹول اسمبلی پیداوار میں تجربہ کرے گی۔
| جیومیٹرک پیرامیٹر | جزوی معیار کا نتیجہ کنٹرول شدہ | ڈائی لائف فیکٹر متاثر |
|---|---|---|
| پنچ-سے-ڈائی کلیئرنس | گڑ کی اونچائی، کنارے کی حالت، سوراخ کے سائز کی درستگی | پنچ کھرچنے کی شرح، چپنگ کا خطرہ، کمپن کی شدت |
| موڑ کا رداس (مکے کی ناک) | اسپرنگ بیک زاویہ، کونیی درستگی، سائیڈ وال کرل | پنچ ٹپ پہننا، آلے کی سطحوں پر قوت بنانا |
| ڈائی انٹری ریڈیئس (ڈرا) | مواد پتلا کرنے کی تقسیم، جھریاں، سطح کا معیار | سلائیڈنگ رابطے سے رداس کا لباس، گالنگ شروع |
| قینچ کا زاویہ | کنارے کی نرمی، کٹے ہوئے کنارے کی سیدھی پن، نشانات کے ذریعے سنیپ- | گائیڈز پر لیٹرل زور، پنچ باڈی پر مجموعی تھکاوٹ |
| ڈائی لینڈ لینتھ | سوراخ کی سلنڈریٹی، سلگ مارک کی موجودگی، شیئر زون کا معیار | ری گرائنڈ وقفے، سلگ برقرار رکھنے کی فریکوئنسی |
| کونیی ریلیف | جزوی سطح پر سلگ پل کے نشانات، دوبارہ اندراج سے ثانوی گڑبڑ | ڈائی سیکشن تبدیل کرنے کی فریکوئنسی، انجیکشن کی وشوسنییتا |
یہ جدول علمی نہیں ہے - یہ ایک تشخیصی نقشہ ہے۔ جب کوئی معیار کا مسئلہ پریس پر ظاہر ہوتا ہے، تو پہلا سوال ہمیشہ یہ ہونا چاہیے: کون سا جیومیٹرک پیرامیٹر اس نتیجے کو کنٹرول کرتا ہے؟ گڑ بڑھ رہا ہے؟ کلیئرنس اور زمین کی حالت چیک کریں۔ Springback بہتی؟ پنچ رداس کے لباس کی جانچ کریں۔ قرعہ اندازی میں پتلا ہونا؟ اپنے اندراج کے رداس کو اس کی اصل تفصیلات کے خلاف پیمائش کریں۔ ہر علامت کی ایک ہندسی اصل ہوتی ہے۔
انفرادی اسٹیمپنگ ڈائی جیومیٹری میں مہارت حاصل کرنا وہ انجینئرز کو الگ کرتا ہے جو ان کو روکنے والوں سے نقائص پر ردعمل ظاہر کرتے ہیں۔ پرایکٹیو اسٹیمپنگ ڈائی کوالٹی کنٹرول کا مطلب جیومیٹری کو ڈیزائن کرنا ہے جو پہننے کی ترقی کے لیے حساب کرتا ہے، ریگرائنڈ سائیکلوں میں اہم جہتوں کو برقرار رکھتا ہے، اور ڈائی کی پوری سروس لائف - میں نہ صرف پہلے آرٹیکل میں پیش گوئی کرنے والا جزوی معیار فراہم کرتا ہے۔
ٹولنگ انجینئرز کے لیے جو اپنی مرضی کے مطابق حل تلاش کرتے ہیں جو ڈیزائن-بھاری جیومیٹری چیلنجز - کو پنچ پروفائلز اور لفٹر جیومیٹری سے لے کر برر کنٹرول اور کلیئرنس آپٹیمائزیشن - کو حل کرتے ہیں۔YICHEN کی سٹیمپنگ ڈائی سروسزپروڈکشن کے ذریعے تصور سے انجینئرنگ کا تعاون فراہم کرنا، ہندسی ارادے کو ٹولنگ سے جوڑنا جو پریس فلور پر رواداری رکھتا ہے۔
- کلیئرنس کنارے کے معیار کو کنٹرول کرتا ہے:بر کی اونچائی، رول اوور کی گہرائی، اور فریکچر زون کی صفائی سبھی مواد اور موٹائی کے لیے منتخب کردہ کلیئرنس فیصد کے براہ راست نتائج ہیں۔
- رداس جہتی درستگی کو کنٹرول کرتا ہے:اسپرنگ بیک میگنیٹیوڈ، سائیڈ وال کرل، اور پتلا ہونے کی تقسیم کو ڈائی میں بلٹ موڑ اور ڈرا ریڈی کے ذریعے سیٹ کیا جاتا ہے۔
- شیئر جیومیٹری فورس پروفائل کو کنٹرول کرتا ہے:چوٹی کا ٹن، اسنیپ-توانائی کے ذریعے، اور لیٹرل تھرسٹ سبھی ڈیزائن کے مرحلے پر کیے جانے والے قینچ زاویہ کے فیصلوں کا جواب دیتے ہیں۔
- زمین اور امدادی کنٹرول لمبی عمر مرتے ہیں:ریگرائنڈ لائف، سلگ ایجیکشن کی قابل اعتمادی، اور لاکھوں اسٹروک پر مستقل مزاجی کا انحصار زمین کی ابتدائی لمبائی اور ریلیف اینگل سائزنگ پر ہے۔
- ہر معیار کی علامت کی ایک ہندسی وجہ ہوتی ہے:ٹربل شوٹنگ اس بات کی نشاندہی کرنے سے شروع ہوتی ہے کہ کون سا پیرامیٹر اس کے ڈیزائن کے ارادے سے ہٹ گیا ہے - پھر جیومیٹری کو درست کرنا، ثانوی علامات کا پیچھا نہیں کرنا۔
Individual Stamping Die Geometry کے بارے میں اکثر پوچھے گئے سوالات
1. سٹیمپنگ آپریشنز کے لیے صحیح پنچ-ٹو-کلیئرنس کیا ہے؟
درست کلیئرنس مواد کی قسم اور موٹائی پر منحصر ہے۔ ہلکا سٹیل عام طور پر 8-12% مواد کی موٹائی کا فی سائیڈ استعمال کرتا ہے، سٹینلیس سٹیل کو 12-16%، ایلومینیم 8-12% پر کام کرتا ہے، اور اعلیٰ طاقت والے اسٹیل کو 14-21% کی ضرورت ہوتی ہے۔ یہ قدریں اس بات کو یقینی بناتی ہیں کہ پنچ اور ڈائی کناروں سے فریکچر ہوائی جہاز شیٹ کے وسط میں صاف طور پر ملتے ہیں، جس سے کم سے کم گڑبڑ پیدا ہوتی ہے۔ سخت کلیئرنس کنارے کے معیار کو بہتر بناتی ہے لیکن ٹول کے پہننے کو تیز کرتی ہے، جبکہ وسیع تر کلیئرنس سخت فریکچر زون کی قیمت پر ڈائی لائف کو بڑھا دیتی ہے۔ پیچیدہ کلیئرنس آپٹیمائزیشن چیلنجز کے لیے، YICHEN (https://www.yichen-group.com/stamping-die/) جیسے فراہم کنندگان اپنی مرضی کے مطابق ڈائی ڈیزائن سپورٹ پیش کرتے ہیں جو مخصوص پیداواری تقاضوں کے لیے ٹولنگ کی لمبی عمر کے خلاف کنارے کے معیار کو متوازن کرتا ہے۔
2. ڈائی جیومیٹری بلیننگ، موڑنے اور ڈرائنگ آپریشنز کے درمیان کیسے فرق رکھتی ہے؟
ہر آپریشن کی قسم کا بنیادی طور پر مختلف جیومیٹرک پروفائل ہوتا ہے۔ بلینکنگ اور پیئرنگ ڈیز کلیئرنس فیصد، شیئر اینگل، ڈائی لینڈ کی لمبائی، اور فریکچر کے پھیلاؤ اور سلگ کے اخراج کو کنٹرول کرنے کے لیے کونیی ریلیف کو ترجیح دیتے ہیں۔ اسپرنگ بیک کو منظم کرنے کے لیے موڑنے والی ڈائی پنچ ناک کے رداس، V-ڈائی اوپننگ چوڑائی، اور اوور بینڈ کمپنسیشن جیومیٹری پر فوکس کرتی ہے۔ ڈرائنگ ڈائز کے لیے آپٹمائزڈ انٹری ریڈی، پنچ نوز ریڈی، ڈرا بیڈ پروفائلز، اور خالی ہولڈر گیپس کی ضرورت ہوتی ہے تاکہ بغیر پھٹے یا جھریوں کے مواد کے بہاؤ کو کنٹرول کیا جا سکے۔ ایک آپریشن کے لیے موزوں ہندسی قدر دوسرے میں ناکامی کا سبب بنے گی کیونکہ ہر ایک مختلف مادی اخترتی میکانکس کی عکاسی کرتا ہے۔
3. سٹیمپنگ میں گڑ بنانے کی کیا وجہ ہے اور جیومیٹری اسے کیسے روکتی ہے؟
گڑ اس وقت بنتا ہے جب مواد صاف طور پر فریکچر کرنے کی بجائے مونڈنے کے دوران خارجی سطح پر گھسیٹتا ہے۔ بنیادی ہندسی وجہ غلط پنچ-سے-ڈائی کلیئرنس ہے۔ بہت-تنگ کلیئرنس ثانوی قینچ پر مجبور کرتی ہے جو مواد کو پھاڑ دیتی ہے، جبکہ ضرورت سے زیادہ ڈھیلی کلیئرنس رول اوور اور کھردرے فریکچر زون کی اجازت دیتی ہے۔ اعلی-طاقت والے اسٹیلز پر تحقیق سے پتہ چلتا ہے کہ کلیئرنس میں 6% سے 14% فی طرف اضافہ درحقیقت گڑ کی اونچائی کو کم کر سکتا ہے۔ مناسب کلیئرنس پنچ ایج اور ڈائی ایج سے فریکچر طیاروں کو شیٹ کی وسط{10} موٹائی میں سیدھ میں آنے اور ملنے کی اجازت دیتا ہے، کم سے کم مواد کے گھسیٹنے کے ساتھ سلگ کو الگ کرتا ہے۔ مرنے والی زمین کی حالت اور کونیی ریلیف اس بات پر بھی اثر انداز ہوتے ہیں کہ کس طرح صاف ستھرا سلگ حصہ کی سطح سے دوبارہ رابطہ کیے بغیر باہر نکلتے ہیں۔
4. سٹیمپنگ ڈیز میں ڈائی ریلیف اینگل اور لینڈ کی لمبائی کا کیا مقصد ہے؟
ڈائی لینڈ کی لمبائی ڈائی اوپننگ کے اوپری حصے میں سیدھا متوازی سیکشن ہے جو مونڈنے کے دوران مواد کو سپورٹ کرتا ہے اور سوراخ کے معیار کو برقرار رکھتا ہے۔ اینگولر ریلیف زمین کے نیچے مشینی ٹیپر ہے جو علیحدگی کے بعد سلگس کے آزادانہ طور پر گرنے کے لئے ایک وسیع کلیئرنس راستہ بناتا ہے۔ ایک ساتھ مل کر، وہ سلگ کو کھینچنے سے روکتے ہیں، جہاں کٹے ہوئے سلگس پنچ کے ساتھ واپس اوپر آتے ہیں اور پٹی کو نقصان پہنچاتے ہیں۔ عام زمین کی لمبائی 0.060 سے 0.125 انچ تک ہوتی ہے، جس میں 0.15 سے 0.5 ڈگری فی سائیڈ کے ریلیف زاویہ ہوتے ہیں۔ زمین کی ابتدائی لمبائی کو بھی ریگرائنڈ الاؤنس کا حساب دینا چاہیے، کیونکہ ہر تیز کرنے کا چکر مواد کو ہٹاتا ہے اور آہستہ آہستہ فعال زمین کو چھوٹا کرتا ہے۔
5. تخروپن سٹیمپنگ ڈائی جیومیٹری ڈیزائن کو کیسے بہتر بناتا ہے؟
محدود عنصر کا تجزیہ انجینئرز کو مشینی ٹول اسٹیل سے پہلے ہندسی تغیرات کو ڈیجیٹل طور پر جانچنے دیتا ہے۔ تخروپن کلیئرنس، ریڈی، ڈرا ڈیپتھ، اور خالی ہولڈر جیومیٹری ان پٹس پر مبنی مواد کے پتلا ہونے، اسپرنگ بیک کی شدت، جھریوں کے خطرے، اور قوت کے تقاضوں کی تشکیل کی پیش گوئی کرتا ہے۔ مطالعات سے پتہ چلتا ہے کہ CAE-پر مبنی ڈائی ڈیولپمنٹ جسمانی آزمائشی تکرار کو 30-%50 تک کم کرتی ہے اور ٹول میں ترمیم کے اخراجات کو کافی حد تک کم کرتی ہے۔ انجینئرز متوازی طور پر درجنوں جیومیٹرک کنفیگریشنز کا جائزہ لے سکتے ہیں، ایک ہی ڈیزائن سائیکل کے اندر آپٹمائزڈ پیرامیٹرز کو تبدیل کرتے ہوئے۔ تاہم، تخروپن ٹولنگ کی مہارت کی جگہ لینے کے بجائے تیز ہوتی ہے۔ توثیق شدہ ڈیجیٹل جیومیٹری کو مینوفیکچریبل ٹولنگ میں ترجمہ کرنے کے لیے ابھی بھی ہاتھ-بنانے کے لیے-علم کی ضرورت ہوتی ہے، یہی وہ جگہ ہے جہاں YICHEN (https://www.yichen-group.com/stamping-die/) جیسے تجربہ کار فراہم کنندگان کے ساتھ تعاون پروڈکشن آؤٹ پٹ ٹول سے مربوط ہوتا ہے۔


