


ہاٹ اسٹیمپنگ ڈیز کیا ہیں اور مینوفیکچرر کیوں اہمیت رکھتا ہے۔
تلاش کریں "گرم سٹیمپنگ مر جاتا ہے"اور آپ دو بالکل مختلف دنیاؤں پر اتریں گے۔ ایک میں 900- سے زیادہ ڈگری سینٹی گریڈ پر بننے والے آٹوموٹو ساختی پرزے شامل ہیں۔ دوسرے میں بہت کم درجہ حرارت پر لگژری پیکیجنگ پر دبائے جانے والے آرائشی ورق شامل ہیں۔ دونوں ہی درستگی سے چلنے والے ٹولنگ پر انحصار کرتے ہیں، پھر بھی وہ کافی حد تک مختلف مادّوں کی مانگ کرتے ہیں۔ منقطع بالکل وہی جگہ ہے جہاں سے مہنگی سورسنگ کی غلطیاں شروع ہوتی ہیں۔
میٹل کی تشکیل میں ہاٹ اسٹیمپنگ کی تعریف کرنا
ہاٹ اسٹیمپنگ ڈائی ایک درستگی-انجینئرڈ ٹول ہے جو بلند درجہ حرارت پر مواد کو شکل دیتا ہے، کاٹتا ہے یا امپرنٹ کرتا ہے - یا تو گرم دھاتی خالی جگہوں کو سخت ساختی اجزاء میں بناتا ہے یا دھاتی ورق کو حرارت اور دباؤ کے ذریعے سبسٹریٹس پر منتقل کرتا ہے۔
آٹوموٹو سیاق و سباق میں، ہاٹ اسٹیمپنگ - کو بھی کہا جاتا ہے۔سخت دبائیں- بوران اسٹیل کے خالی خالی جگہوں کو (عام طور پر 22MnB5) کو 880 ڈگری سیلسیس سے زیادہ گرم کرتا ہے، انہیں پانی میں بناتا ہے-ٹھنڈا سٹیمپنگ ڈیز جو بیک وقت اس حصے کو بجھاتے ہوئے ایک انتہائی-اعلی-طاقت کے مارٹینیٹک مائیکرو اسٹرکچر میں تبدیل کرتا ہے۔ نتیجہ 1,500 MPa سے زیادہ ٹینسائل طاقت والے ساختی اجزاء ہیں، جو B ستونوں، چھتوں کی پٹریوں اور بمپر بیموں میں استعمال ہوتے ہیں۔ آرائشی ایپلی کیشنز میں، ہاٹ اسٹیمپ ٹولنگ میں دھاتی یا رنگین ورق کو کاغذ، چمڑے، پلاسٹک یا ٹیکسٹائل پر دبانے کے لیے گرم کندہ شدہ ڈائز کا استعمال کیا جاتا ہے - سوچتے ہیں کہ کاسمیٹک بکسوں پر ابھرے ہوئے لوگو یا کتاب کے سرورق پر سونے کے حروف۔
دونوں ایپلی کیشنز تھرمل سٹیمپنگ کی چھتری کے نیچے آتی ہیں، لیکن ہر ایک کے پیچھے کی انجینئرنگ تیزی سے مختلف ہوتی ہے۔ ڈائی میٹریل، آپریٹنگ ٹمپریچر، کولنگ آرکیٹیکچر، اور رواداری کے تقاضے شدت کے آرڈرز سے مختلف ہوتے ہیں۔ ایک صنعت کار جو ایک میں مہارت رکھتا ہے دوسرے میں صفر کی صلاحیت رکھتا ہے۔
کیوں مینوفیکچرر کی صلاحیت جزوی معیار کا تعین کرتی ہے۔
یہ وہ مسئلہ ہے جس کا سامنا بہت سے خریداروں کو کرنا پڑتا ہے: ٹولنگ خود حتمی مصنوع میں پوشیدہ ہے۔ آپ مہر لگا ہوا حصہ دیکھتے ہیں، وہ ڈائی نہیں جس نے اسے بنایا تھا۔ اس سے ڈائی سورسنگ کو کموڈٹی کی خریداری کے طور پر ماننا پرکشش ہو جاتا ہے - تین قیمتیں حاصل کریں، سب سے سستا چنیں، آگے بڑھیں۔ لیکن کارخانہ دار کی مہارت کی گہرائی براہ راست جزوی معیار، سائیکل کے وقت، اور طویل-پیداواری لاگت کو تشکیل دیتی ہے۔
غور کریں کہ پریس ہارڈننگ ڈائی کو ایک ہی جھٹکے میں کیا کرنا چاہیے۔ کے مطابقبنانے والا, فارمنگ ایک سیکنڈ سے بھی کم وقت میں ہونا چاہیے ڈائی - کے خالی رابطوں کے بعد اس سے پہلے کہ حرارت کی منتقلی مواد کو سخت کر دیتی ہے - جس کے بعد ایک بجھانے کا مرحلہ ہوتا ہے جس میں مکمل مارٹینائٹ تبدیلی کو حاصل کرنے کے لیے 27 کیلونز فی سیکنڈ سے زیادہ ٹھنڈک کی شرح کی ضرورت ہوتی ہے۔ ہر چکر میں شدید گرمی کو جذب کرنے کے باوجود ڈائی سطحوں کو 200 ڈگری سیلسیس سے نیچے رہنا چاہیے۔ یہ درست کولنگ چینل پلیسمنٹ، اعلی-گریڈ H13 ٹول اسٹیل، اور محتاط تھرمل مینجمنٹ - صلاحیتوں کا مطالبہ کرتا ہے جو ایک مینوفیکچرر سے دوسرے میں بہت زیادہ مختلف ہوتی ہیں۔
ایک کم قابل سپلائی کرنے والا ڈائی ڈیلیور کر سکتا ہے جو پہلے دن پرزوں پر مہر لگاتا ہے لیکن ہفتوں کے اندر برداشت سے باہر ہو جاتا ہے، تھرمل کریکس پیدا کرتا ہے، یا پورے حصے میں متضاد سختی پیدا کرتا ہے۔ آپ سکریپ کے نرخوں، غیر منصوبہ بند دیکھ بھال کے بند، اور قبل از وقت مرنے کے متبادل کے ذریعے ادائیگی کرتے ہیں۔
یہ مضمون آپ کو تکنیکی علم فراہم کرتا ہے کہ کسی بھی ہاٹ اسٹیمپنگ ڈیز مینوفیکچرر کو ان عوامل پر جانچنے کے لیے جو درحقیقت طویل-مدت کی کارکردگی - مواد کے انتخاب، مشینی طریقے، گرمی کا علاج، کوٹنگ، کولنگ ڈیزائن، اور لائف سائیکل سپورٹ کی پیش گوئی کرتے ہیں۔ مقصد سیدھا ہے: قیمت کا حوالہ دینے والے سپلائر اور حل کی انجینئرنگ کرنے والے کے درمیان فرق بتانے کے لیے آپ کو کافی بصیرت فراہم کریں۔
آٹوموٹو پریس ہارڈیننگ بمقابلہ آرائشی ورق سٹیمپنگ
تصور کریں کہ دو انجینئر ایک ہی وقت میں ایک ہی اصطلاح - "ہاٹ اسٹیمپنگ ڈیز" - کو تلاش کر رہے ہیں۔ ایک آٹوموٹیو ٹائر-ایک سپلائر سورسنگ پریس ہارڈننگ ڈائی ٹولنگ ایک نئے B-پلر پروگرام کے لیے کام کرتا ہے۔ دوسرا پرفیوم کے ڈبوں پر لوگو کو ابھارنے کے لیے گرم فوائل اسٹیمپنگ ڈیز کی تلاش میں لگژری پیکیجنگ ہاؤس میں پروڈکشن کا انتظام کرتا ہے۔ وہ ایک ہی تلاش کے نتائج کے صفحہ پر اترتے ہیں، پھر بھی ان کی ضروریات زیادہ مختلف نہیں ہوسکتی ہیں۔ اس تقسیم کو سمجھنا ایک ایسے صنعت کار کو تلاش کرنے کی طرف پہلا قدم ہے جو درحقیقت آپ کی درخواست کے مطابق ہو۔
آٹوموٹیو سٹرکچرل پارٹس کے لیے پریس ہارڈیننگ ڈائز
پریس سختی - جسے بعض اوقات ہاٹ پریس فارمنگ - کہا جاتا ہے ایک ہی آپریشن میں دھات کی تشکیل اور حرارت کے علاج کو یکجا کرتا ہے۔ ایک فلیٹ بوران سٹیل خالی (عام طور پر 22MnB5 گریڈ) کو بھٹی میں 880 ڈگری سیلسیس سے زیادہ گرم کیا جاتا ہے، جس سے ایک مکمل طور پر مستند مائیکرو اسٹرکچر بنتا ہے۔ اس کے بعد نرم شدہ خالی جگہ کو تیزی سے سٹیمپنگ ڈائی میں منتقل کیا جاتا ہے، جہاں یہ بیک وقت بنتا اور بجھ جاتا ہے۔ کے مطابقWorldAutoSteel کی طرف سے AHSS بصیرت کے رہنما خطوط, حتمی مائیکرو اسٹرکچر تقریباً مکمل طور پر مارٹینیٹک ہوتا ہے جب ٹھنڈک کی شرح اہم حد سے تجاوز کر جاتی ہے، جس سے 1,500 MPa یا اس سے زیادہ تک تناؤ کی طاقت والے حصے تیار ہوتے ہیں۔
مرنے والے کے لیے اس کا کیا مطلب ہے؟ اسے 900 ڈگری سیلسیس کے قریب خالی درجہ حرارت کو ہینڈل کرنا چاہئے جب کہ اس کی اپنی سطحیں 200 ڈگری سیلسیس سے نیچے رہیں تاکہ موثر بجھانے کو برقرار رکھا جاسکے۔ ڈائی میٹریل - عام طور پر H13 یا H11 گرم- ورک ٹول اسٹیل - کو غیر معمولی تھرمل تھکاوٹ مزاحمت اور بلند درجہ حرارت پر سختی برقرار رکھنے کی ضرورت ہوتی ہے۔ اندرونی طور پر، کولنگ چینلز کا ایک نیٹ ورک پانی یا تیل کو گردش کرتا ہے تاکہ گرمی کو اتنی تیزی سے نکالا جا سکے کہ ہر چکر پورے حصے میں یکساں مارٹینائٹ کی تشکیل حاصل کرتا ہے۔
پریس ہارڈننگ ڈائی ٹولنگ میں رواداری دھات-بنانے والے معیارات کے مطابق سخت ہوتی ہے، اکثر اہم سطحوں پر پلس یا مائنس 0.1 ملی میٹر کے اندر۔ اسپرنگ بیک تقریباً ختم ہو چکا ہے کیونکہ حصہ ڈائی کے عین جیومیٹری میں سخت ہو جاتا ہے، لیکن ٹول میں کوئی بھی جہتی غلطی براہ راست ہر مہر والے جزو میں منتقل ہو جاتی ہے۔ ڈائی ڈیزائن سائیکلنگ کے دوران خالی پتلا ہونے اور سائیکلنگ کے دوران تھرمل توسیع کے لیے بھی ذمہ دار ہے - عوامل جو کسی بھی اسٹیل کے کٹ جانے سے پہلے نقلی انجنیئرنگ کا مطالبہ کرتے ہیں-۔
گاڑیوں کی صنعت حفاظت کے لیے ان ڈیز پر انحصار کرتی ہے-اہم ساختی حصوں: A-ستون، B-ستون، دروازے کی مضبوطی، بمپر بیم، اور چھت کی ریل۔ کے مطابقآئی کیو ایس ڈائرکٹری، ہاٹ اسٹیمپنگ خاص طور پر قیمتی ہے جہاں وزن کی بچت اور کریش قابلیت اولین ترجیحات ہیں، اعلی مکینیکل خصوصیات اور جہتی درستگی کے ساتھ ہلکے وزن والے اجزاء تیار کرتے ہیں۔
آرائشی ورق سٹیمپنگ برانڈنگ اور پیکیجنگ کے لیے مر جاتا ہے۔
آرائشی ورق سٹیمپنگ کا عمل بالکل مختلف تھرمل اور مکینیکل کائنات میں چلتا ہے۔ یہاں، ایک گرم کندہ شدہ ڈائی دھاتی یا پگمنٹڈ ورق کو سبسٹریٹ - کاغذ، گتے، چمڑے، پلاسٹک، یا فیبرک - پر دباتا ہے جو گرمی، دباؤ، اور ورق کی چپکنے والی پرت کے امتزاج کے ذریعے ڈیزائن کو منتقل کرتا ہے۔ درجہ حرارت عام طور پر 100 اور 200 ڈگری سیلسیس کے درمیان ہوتا ہے، جو پریس سختی کی ضرورت کا ایک حصہ ہے۔
ڈائی میٹریل اس کم تھرمل ڈیمانڈ کی عکاسی کرتا ہے۔ پیتل اور تانبے کے مرکبات حاوی ہیں کیونکہ ان کی اعلی تھرمل چالکتا کندہ شدہ پیٹرن - میں بھی گرمی کی تقسیم کو یقینی بناتی ہے جو ورق کے مستقل چپکنے اور کرکرا کناروں کے لیے اہم ہے۔ میگنیشیم پلیٹیں مختصر-ملازمتیں فراہم کرتی ہیں جہاں قیمت لمبی عمر سے زیادہ اہمیت رکھتی ہے۔ سلیکون ڈیز مڑے ہوئے یا فاسد سطحوں کو ہینڈل کرتا ہے۔ سبسٹریٹ کسی ساختی معنوں میں درست نہیں ہے۔ اس کے بجائے، ڈائی ایک پتلی آرائشی تہہ کے نقوش یا منتقلی کرتی ہے۔
یہاں درستگی کو مختلف طریقے سے ماپا جاتا ہے۔ جب کہ پریس سختی جزوی جیومیٹری اور مائیکرو اسٹرکچر پر فوکس کرتی ہے، گرم فوائل اسٹیمپنگ ڈیز سطح کی تفصیل - باریک متن، پیچیدہ لوگو، ہاف ٹون پیٹرن کو ترجیح دیتی ہے۔ رواداری کا تعلق تشکیل شدہ جیومیٹری کے ملی میٹر کے بجائے کندہ کاری کی گہرائی اور کنارے کی نفاست سے ہے۔ ایک کنواں-پیتل کا بنا ہوا ڈائی کندہ کاری کے مدھم ہونے سے پہلے لاکھوں نقوش پیدا کر سکتا ہے، جبکہ ایک میگنیشیم ڈائی صرف چند ہزار ہی رہ سکتی ہے۔
فیشن، کاسمیٹکس، وائن لیبلز، اور سٹیشنری کے لیے ہاٹ سٹیمپنگ مسلسل بڑھ رہی ہے کیونکہ برانڈز ٹیکٹائل پیکیجنگ میں سرمایہ کاری کرتے ہیں جو شیلف اور سوشل میڈیا پر نمایاں ہے۔ ڈیز برانڈنگ پیش کرتی ہیں، ساختی کارکردگی نہیں - لیکن بے عیب ورق کی منتقلی کے لیے درکار دستکاری اپنے حق میں کم مطالبہ نہیں ہے۔
جہاں ٹولنگ کے اصولوں میں دو جہانیں اوورلیپ ہوتی ہیں۔
درجہ حرارت، مواد اور اختتامی استعمال میں وسیع فرق کے باوجود، دونوں زمرے بنیادی ٹولنگ اصولوں کا اشتراک کرتے ہیں۔ دونوں کی ضرورت ہے۔مرنے کی سطحوں کی عین مطابق مشینی- چاہے CNC کی گھسائی کرنے والی پیچیدہ 3D cavities یا کندہ کاری کی عمدہ آرائشی تفصیلات۔ دونوں کنٹرول تھرمل مینجمنٹ پر منحصر ہیں، اگرچہ مختلف پیمانے پر۔ دونوں سطح کے علاج سے فائدہ اٹھاتے ہیں جو لباس کو کم کرتے ہیں اور سروس کی زندگی کو بڑھاتے ہیں۔ اور دونوں انعامی خریدار جو صرف کوٹیشن کے لیے مکمل پرنٹ جاری کرنے کے بجائے ڈیزائن کے مرحلے میں ابتدائی طور پر مینوفیکچرر کو شامل کرتے ہیں۔
اوورلیپ کا یہ مطلب بھی ہے کہ ایک ڈومین میں گہری مہارت رکھنے والا مینوفیکچرر ٹولنگ کے بنیادی تصورات کو سمجھ سکتا ہے جو دوسرے - حرارت کے بہاؤ، سطح کی تکمیل، جہتی استحکام، مواد کے انتخاب کی تجارت-پر لاگو ہوتے ہیں۔ تاہم، ہر ایپلیکیشن کے لیے درکار خصوصی علم (بجھانے کی شرح سمولیشن بمقابلہ فوائل ایڈیشن آپٹیمائزیشن، مثال کے طور پر) کا مطلب ہے کہ کراس-اوور صلاحیت خودکار نہیں ہے۔ آپ کو اب بھی اس بات کی تصدیق کرنے کی ضرورت ہے کہ آپ کے منتخب کردہ سپلائر کو آپ کی مخصوص درخواست میں براہ راست تجربہ ہے۔
نیچے دی گئی جدول کلیدی فرقوں کو ساتھ ساتھ رکھتی ہے، آپ کو اس بات کا جائزہ لیتے وقت فوری حوالہ دیتی ہے کہ آیا کسی مینوفیکچرر کی صلاحیتیں آپ کی اصل ضروریات کے مطابق ہیں۔
| پیرامیٹر | پریس سختی (آٹو موٹیو) | آرائشی ورق سٹیمپنگ |
|---|---|---|
| درجہ حرارت کی حد | 880 - 950 ڈگری (خالی)؛ مرنے والی سطحوں کو 200 ڈگری سے نیچے رکھا جاتا ہے۔ | 100 - 200 ڈگری (ڈائی سطح) |
| سبسٹریٹ مواد | بوران سٹیل (22MnB5, 20MnB8)، اعلیٰ-طاقت والے اسٹیل | کاغذ، گتے، چمڑے، پلاسٹک، کپڑے، لکڑی |
| ڈائی میٹریل | H13/H11 گرم-کام کرنے والا اسٹیل، کبھی کبھی کوٹنگز کے ساتھ | پیتل، تانبا، میگنیشیم، سلیکون |
| کولنگ کی ضروریات | شدید پانی-ٹھنڈے چینلز؛ یکساں بجھانے کے لیے روایتی کولنگ | درجہ حرارت کی مستقل مزاجی کے لیے حرارتی عناصر؛ کم سے کم فعال کولنگ |
| عام رواداری | تشکیل شدہ جیومیٹری پر ±0.1 ملی میٹر | ٹھیک کندہ کاری گہرائی کنٹرول؛ ذیلی-ملی میٹر تفصیل پر کنارے کی نفاست |
| صنعت کے معیارات | IATF 16949، OEM-مخصوص وضاحتیں، ISO 9001 | صنعت کے-مخصوص معیار کے معیارات؛ برانڈ اسٹائل گائیڈز |
اس فرق کو واضح کرنے کے ساتھ، اگلا منطقی سوال بنتا ہے: ہر ایپلیکیشن - کے لیے کون سے مخصوص ڈائی میٹریل بہترین کارکردگی پیش کرتے ہیں اور کس طرح مینوفیکچرر کی مواد کی سفارش ان کی مہارت کی گہرائی کو ظاہر کرتی ہے (یا بے نقاب) کرتی ہے؟
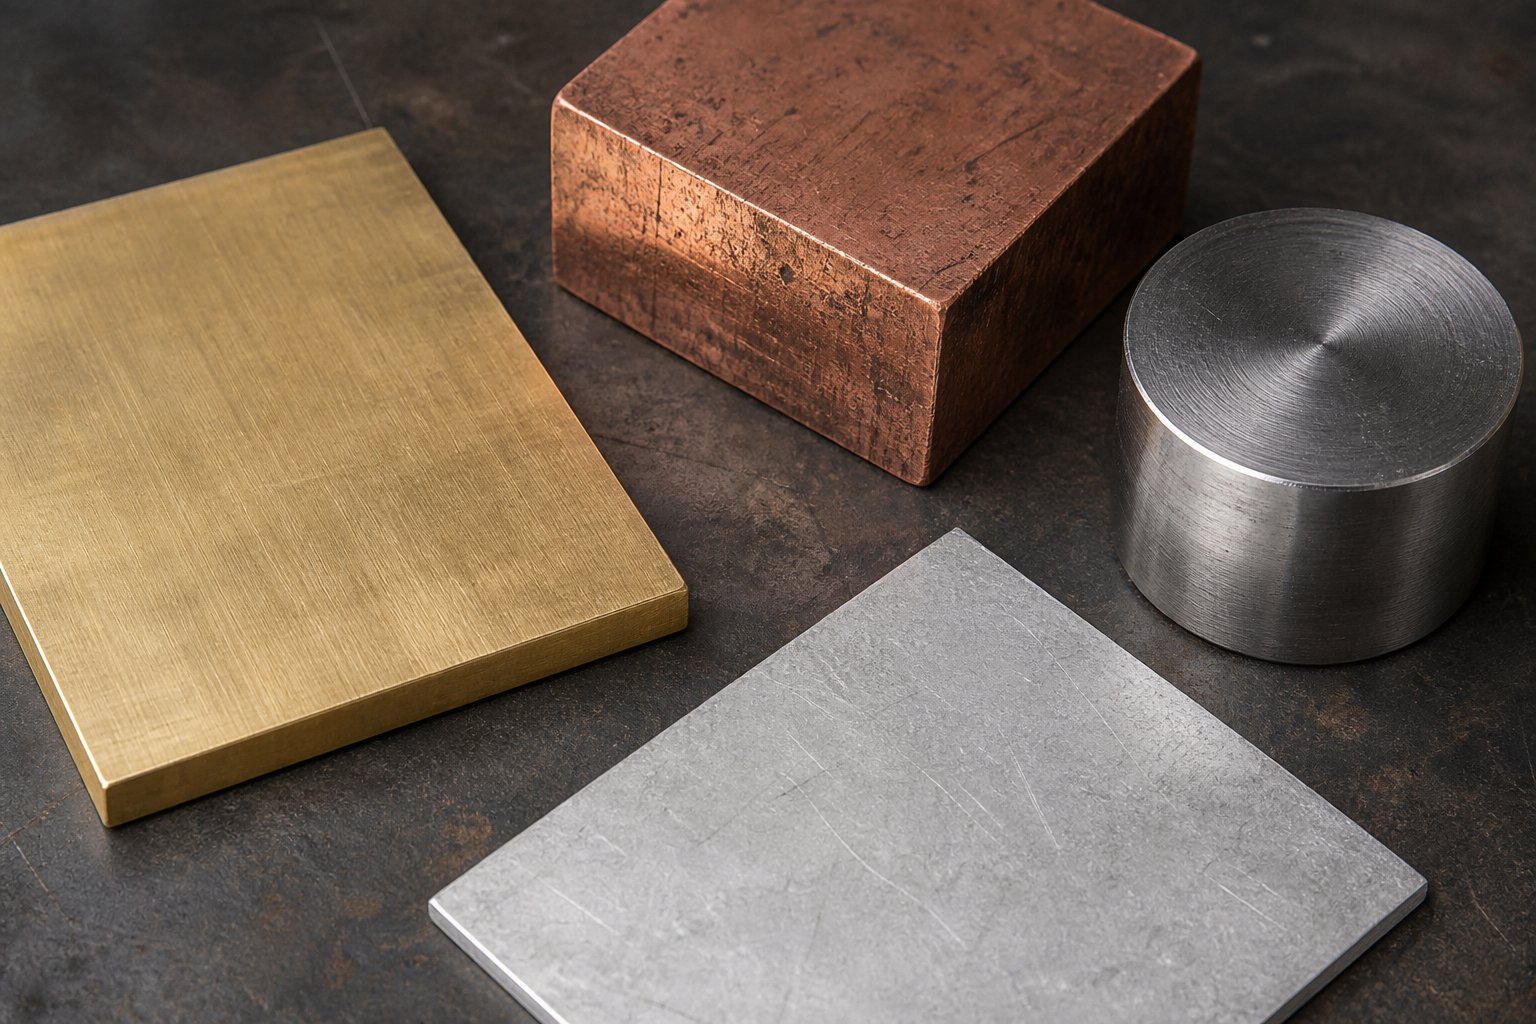
ایپلیکیشن ٹریڈ-آف کے ساتھ ڈائی میٹریل سلیکشن گائیڈ
کسی بھی ہاٹ اسٹیمپنگ ڈیز مینوفیکچرر سے پوچھیں کہ وہ کون سا مواد تجویز کرتے ہیں اور آپ پوری صلاحیتوں کے بروشر سے پانچ منٹ میں ان کی مہارت کے بارے میں مزید جان لیں گے۔ ایک باخبر سپلائر ہر کام کے لیے کسی ایک مواد کو ڈیفالٹ نہیں کرتا ہے۔ اس کے بجائے، وہ آپ سے رن کی لمبائی، سبسٹریٹ کی قسم، آپریٹنگ درجہ حرارت، اور سطح کی تفصیل کے تقاضوں کے بارے میں پوچھتے ہیں - پھر ڈائی میٹریل کو اس مخصوص امتزاج سے ملاتے ہیں۔ ٹول اسٹیل، پیتل، تانبا، میگنیشیم اور سلیکون کے درمیان انتخاب کبھی بھی من مانی نہیں ہوتا ہے۔ ہر ایک میں پائیداری، تھرمل چالکتا، لاگت، اور مشینی صلاحیت میں الگ الگ تجارت-ہوتی ہے جو براہ راست آپ کی پیداواری معاشیات کو متاثر کرتی ہے۔
ٹول اسٹیلز برائے ہائی{{0}ٹیمپریچر پریس ہارڈیننگ
جب آپ 900 ڈگری سیلسیس کے قریب درجہ حرارت پر بوران سٹیل کے خالی خالی جگہ بنا رہے ہوتے ہیں، تو صرف گرم-کام کرنے والے اسٹیل ہی تھرمل سائیکلنگ، مکینیکل تناؤ، اور کھرچنے والے رابطے کے امتزاج سے بچ سکتے ہیں۔ H13 (یورپی معیارات میں 1.2344 نامزد) اور H11 (1.2343) پریس ہارڈننگ ڈائی ٹولنگ کے کام کے ہارس ہیں، اور ان کے درمیان انتخاب میں ایک باریک تجارت-شامل ہوتی ہے جس کے بارے میں زیادہ تر خریدار کبھی نہیں سنتے ہیں۔
دونوں کا تعلق کرومیم-مولیبڈینم فیملی سے ہے اور وسیع پیمانے پر ملتے جلتے مرکبات کا اشتراک کرتے ہیں۔ اہم فرق؟ H13 میں H11 سے زیادہ وینڈیم ہوتا ہے، جو اسے سخت اور کھرچنے والے پہننے کے لیے زیادہ مزاحم بناتا ہے۔ وہ اعلی وینڈیم مواد مائیکرو اسٹرکچر میں باریک کاربائڈز بناتا ہے جو گرم اسٹیل خالی جگہوں کے ساتھ بار بار رابطے کے تحت اپنے کنارے کو تھامے ہوئے ہیں۔ اگر آپ کی درخواست میں ہائی سلائیڈنگ رگڑ یا کھرچنے والی کوٹیڈ اسٹیلز شامل ہیں (جیسے Al-Si coated 22MnB5)،H13 ٹول سٹیل گرم مدرانکنڈائی مینشنل ڈرفٹ ایک مسئلہ بن جانے سے پہلے ڈیز ناپ تول طویل سروس لائف فراہم کرتی ہے۔
H11، اس کے برعکس، اعلی سختی اور تھرمل تھکاوٹ کے خلاف مزاحمت پیش کرتا ہے۔ اس کا نچلا وینیڈیم مواد اسے بار بار حرارتی اور ٹھنڈک کے چکروں میں کریک کیے بغیر لچکنے دیتا ہے۔ پیچیدہ جیومیٹریوں، پتلے حصوں، یا جارحانہ کولنگ چینلز کے ساتھ مرنے والوں کے لیے جو تناؤ کا ارتکاز پیدا کرتے ہیں، H11 درحقیقت H13 کو پیچھے چھوڑ سکتا ہے کیونکہ یہ کریک شروع کرنے کی بہتر مزاحمت کرتا ہے۔ اےہم مرتبہ-نے ہاٹ اسٹیمپنگ ڈائی میٹریل پر جائزہ لیا مطالعہاس بات کی تصدیق کرتا ہے کہ مواد کے انتخاب کے دوران تین خصوصیات کا متوازن ہونا ضروری ہے: پہننے کی مزاحمت، تھرمل چالکتا، اور سختی - اور یہ کہ ایک جیسی سختی کی سطح کے ساتھ ٹول اسٹیلز مائیکرو اسٹرکچرل اور ساختی فرق کی وجہ سے نمایاں طور پر مختلف لباس کی شرح کو ظاہر کر سکتے ہیں۔
اسی تحقیق پر روشنی ڈالی گئی ہے کہ QRO90 (Uddeholm سے ایک ملکیتی گریڈ) جیسے گرم-کام کرنے والے اسٹیلز 33 W/m·K کے ارد گرد تھرمل چالکتا پیش کرتے ہیں اور اعلی سختی کی اقدار - انہیں خاص طور پر بڑے پیمانے پر-پروڈکشن آٹوموٹو کے لیے موزوں بناتے ہیں جہاں اندرونی کولنگ چینلز زیادہ تناؤ پیدا کرتے ہیں۔ لاگت-کے لحاظ سے، اضافی وینیڈیم کی وجہ سے H13 H11 سے کچھ زیادہ قیمت کا حامل ہے، حالانکہ دونوں آرائشی ڈائی میٹریل کے مقابلے پریمیم درجے میں بیٹھتے ہیں۔ اصل لاگت کا سوال اسٹیل انوائس کا نہیں ہے - یہ ہے کہ دوبارہ کام یا متبادل کی ضرورت سے پہلے ڈائی کتنے پروڈکشن سائیکل زندہ رہتی ہے۔
کاپر اور پیتل تھرمل چالکتا کے لیے مر جاتے ہیں۔
آرائشی ورق اسٹیمپنگ کی دنیا میں قدم رکھیں اور مادی منطق مکمل طور پر الٹ جاتی ہے۔ یہاں، تھرمل چالکتا بجھنے والے خالی جگہ سے حرارت نکالنے کے بارے میں نہیں ہے - یہ ایک کندہ شدہ پیٹرن میں یکساں حرارت فراہم کرنے کے بارے میں ہے تاکہ ورق صاف طور پر چھوڑے اور سبسٹریٹ پر یکساں طور پر چپک جائے۔
فوائل اسٹیمپنگ کے لیے پیتل کا ڈائی اچھی وجہ سے انڈسٹری کا ڈیفالٹ انتخاب بن گیا ہے۔ پیتل تھرمل چالکتا، مشینی صلاحیت، اور لاگت کا ایک مثالی توازن پیش کرتا ہے جو درمیانی سے اعلی پیداوار والیوم کے مطابق ہوتا ہے۔ یہ ورق کی تہہ میں گرمی کو یکساں طور پر منتقل کرتا ہے، کاغذ اور چمڑے سے لے کر سخت پلاسٹک تک کے سبسٹریٹس پر کرکرا، صاف نقوش پیدا کرتا ہے۔ مٹیریل مشینیں صاف ستھرا، بغیر گڑبڑ کے باریک تفصیلات رکھتی ہیں، اور اس کی معتدل سختی کا مطلب ہے کہ کندہ کاری کے اوزار ڈائی پروڈکشن کے دوران زیادہ دیر تک چلتے ہیں۔ زیادہ تر کمرشل فوائل سٹیمپنگ ڈیز کے لیے، پیتل غیر معمولی قدر فراہم کرتا ہے - جو کہ اسٹیل کے مقابلے میں نمایاں طور پر زیادہ سستی رہتے ہوئے لاکھوں نقوش میں رنز کے لیے کافی پائیدار ہے۔
کاپر تھرمل چالکتا کو ایک قدم آگے لے جاتا ہے۔ حرارت کی منتقلی کی اس کی قابلیت خاص طور پر پیتل سے زیادہ ہے، جس سے تانبے کی مہریں بالکل درجہ حرارت کی یکسانیت کا مطالبہ کرنے والی ایپلی کیشنز کے لیے پریمیم انتخاب بنتی ہیں - بڑے-علاقے کے ورق کی منتقلی، ہاف ٹون پیٹرن، یا حرارت-حساس ذیلی جگہیں جہاں درجہ حرارت کے چھوٹے میلان بھی نظر آنے والے نقائص کا سبب بنتے ہیں۔ تجارت-بند؟ تانبا نرم ہوتا ہے، جو زیادہ- استعمال کے تحت ڈائی لائف کو کم کرتا ہے، اور اس کی قیمت زیادہ ہوتی ہے۔ لگژری پیکیجنگ پر تنقیدی برانڈنگ ایپلی کیشنز کے لیے جہاں ہر تاثر بے عیب ہونا چاہیے، وہ تجارت-اکثر معنی رکھتی ہے۔
انتہائی-اعلی-حجم کی پیداوار کے لیے اسٹیل آرائشی جگہ میں بھی ظاہر ہوتا ہے۔ انجینئرڈ پلاسٹک جیسے سخت سبسٹریٹس کو نشان زد کرتے وقت اسٹیل ہاٹ اسٹیمپنگ ڈیز بے مثال پائیداری پیش کرتی ہے، جہاں پیتل وقت سے پہلے پہن جاتا ہے۔ اعلیٰ ابتدائی سرمایہ کاری طویل عمر اور انتہائی طویل پیداواری دوڑ میں مسلسل تاثر کے معیار کے ذریعے واپسی کرتی ہے۔
جب میگنیشیم اور سلیکون مر جاتا ہے تو احساس ہوتا ہے۔
ہر کام پیتل کی قیمت یا اسٹیل کی سرمایہ کاری کا جواز نہیں رکھتا۔ میگنیشیم ڈیز ایک مخصوص جگہ کو بھرتی ہے: مختصر-آرائشی کام جہاں رفتار اور معیشت لمبی عمر سے زیادہ ہے۔ میگنیشیم ہلکا پھلکا ہے، پیتل کی نسبت سستا ہے، اور کندہ کرنا یا کندہ کرنا غیر معمولی طور پر آسان ہے - جس کا مطلب ہے کہ آرٹ ورک سے لے کر ختم ہونے تک تیز تر تبدیلی۔ یہ خصوصیات اسے پروٹو ٹائپنگ، محدود-ایڈیشن کی پیکیجنگ، موسمی پروموشنز، یا ایسی ملازمتوں کے لیے مثالی بناتی ہیں جہاں ڈیزائن بار بار تبدیل ہوتا ہے۔
Durable Technologies کے مطابق، میگنیشیم ڈائز مختلف امپرنٹنگ مشینوں میں نمایاں استعداد کا مظاہرہ کرتے ہیں اور پلاسٹک، چمڑے، لکڑی اور کاغذی مصنوعات پر اچھی طرح کام کرتے ہیں۔ وہ عام طور پر گریٹنگ کارڈز، لیبلز، بک بائنڈنگز، ربن، مینو کور، اور جیولری بکس کے لیے استعمال ہوتے ہیں۔ صنعتی-معیاری بلندیوں پر نصب اور غیر نصب شدہ اختیارات میں دستیاب، وہ بغیر کسی ترمیم کے موجودہ پروڈکشن سیٹ اپ میں ضم ہو جاتے ہیں۔
حد عمر ہے۔ میگنیشیم پیتل یا سٹیل کے مقابلے میں نمایاں طور پر نرم ہے، لہذا بار بار تاثرات کے تحت باریک تفصیل تیزی سے کم ہو جاتی ہے۔ چند ہزار ٹکڑوں سے کم رنز کے لیے، یہ بالکل قابل قبول ہے۔ دسیوں ہزار اور اس سے آگے کی پیداوار کے حجم کے لیے، پیتل یا اسٹیل زیادہ پیشگی سرمایہ کاری کے باوجود کم لاگت فی تاثر فراہم کرے گا۔
سلیکون ڈیز ایک اور مقصد کو پورا کرتا ہے - موافقت۔ جب سبسٹریٹ مڑا ہوا، بے قاعدہ، یا تین سلیکون شکلوں کی پیروی کرنے کے لیے لچکتا ہے، ناہموار سطحوں پر یکساں دباؤ اور ورق کی مکمل منتقلی کو یقینی بناتا ہے۔ تجارت-کم ریزولیوشن ہے؛ سلیکون اس تیز تفصیل کو نہیں رکھ سکتا جو میٹل ڈیز حاصل کرتی ہے، اس لیے یہ مائیکرو-ٹیکسٹ یا پیچیدہ پیٹرن کی بجائے بولڈ گرافکس کے لیے بہترین کام کرتا ہے۔
نیچے دی گئی جدول پانچوں مادی خاندانوں کو ساتھ ساتھ رکھتی ہے، جس سے آپ کو اپنی درخواست کی ضروریات کو صحیح ڈائی میٹریل - کے ساتھ تیزی سے مماثل کرنے میں مدد ملتی ہے اور یہ اندازہ لگایا جاتا ہے کہ آیا کسی مینوفیکچرر کی سفارش حقیقی مہارت کی عکاسی کرتی ہے یا ایک-سائز-تمام ڈیفالٹ میں فٹ بیٹھتا ہے-۔
| ڈائی میٹریل | سختی | تھرمل چالکتا | عام عمر | لاگت کا درجہ | بہترین-فٹ ایپلیکیشن |
|---|---|---|---|---|---|
| H13/H11 ٹول اسٹیل | ہائی (50-62 HRC) | درمیانہ (~25-33 W/m·K) | بہت زیادہ (سیکڑوں ہزاروں پریس سائیکل) | اعلی | آٹوموٹو پریس سختی؛ انتہائی درجہ حرارت پر اعلی- والیوم میٹل بنتی ہے۔ |
| پیتل | درمیانہ | اعلی | اعلی (سیکڑوں ہزاروں ورق نقوش) | درمیانہ | کاغذ، چمڑے، پلاسٹک پر درمیانے-سے-زیادہ حجم کے آرائشی ورق کی مہر |
| تانبا | کم-درمیانی | بہت اعلیٰ | درمیانہ (نرم پن کی وجہ سے پیتل سے کم) | درمیانہ-اعلی | بڑے-علاقے کے ورق کا کام جس میں درجہ حرارت کی مطلق یکسانیت کی ضرورت ہوتی ہے۔ |
| میگنیشیم | کم | درمیانہ | کم (ہزاروں نقوش) | کم | شارٹ رن، پروٹو ٹائپنگ، موسمی پیکیجنگ، بار بار تبدیل ہونے والے ڈیزائن |
| سلیکون | بہت کم (لچکدار) | کم | کم-درمیانی | کم | مڑے ہوئے یا فاسد ذیلی ذخیرے؛ تین جہتی سطحوں پر بولڈ گرافکس |
اکیلے مواد کا انتخاب معیار کی موت کی ضمانت نہیں دیتا - یہ صرف نقطہ آغاز کا تعین کرتا ہے۔ اس مواد کو کس طرح مشین بنایا جاتا ہے، گرمی کا علاج کیا جاتا ہے، اور تیار کیا جاتا ہے، خام اسٹاک کو ایک درست ٹول میں تبدیل کرتا ہے۔ ڈائی کیویٹیز اور کندہ کاری کی سطحوں کو شکل دینے کے لیے استعمال ہونے والے مینوفیکچرنگ کے طریقے صلاحیت کی اگلی پرت ہیں جو قابل مینوفیکچررز کو غیر معمولی سے الگ کرتی ہے۔
سی این سی ملنگ سے لیزر اینگریونگ تک ڈائی مینوفیکچرنگ کے طریقے
صحیح مواد کا انتخاب صرف آغاز ہے۔ جس طرح سے مواد مکمل ڈائی کی شکل اختیار کرتا ہے - مشینی حکمت عملی، کاموں کی ترتیب، فنشنگ تکنیک - اس بات کا تعین کرتی ہے کہ ٹول تصریح کے مطابق کارکردگی کا مظاہرہ کرتا ہے یا سائیکل کے بعد مختصر دور میں آتا ہے۔ ہر گرم سٹیمپنگ ڈیز مینوفیکچرر ایک عام عمل کے بہاؤ کی پیروی کرتا ہے، لیکن ہر مرحلے پر صلاحیت کی گہرائی بہت زیادہ مختلف ہوتی ہے۔ ان طریقوں کو سمجھنے سے آپ کو سپلائر کی تشخیص کے دوران تیز سوالات پوچھنے اور اس جگہ کا تعین کرنے میں مدد ملتی ہے جہاں کونے کاٹے جا سکتے ہیں۔
ابتدائی کسٹمر انکوائری سے توثیق شدہ پروڈکشن ڈائی تک کا عمومی سلسلہ یہ ہے:
- تفصیلات اور ڈیزائن ان پٹ- خریدار حصہ جیومیٹری (CAD ڈیٹا)، مواد کی تفصیلات، پیداوار کی مقدار، اور معیار کے تقاضے فراہم کرتا ہے۔ قابل مینوفیکچررز صرف اقتباس-کے جواب کے بجائے DFM (ڈیزائن فار مینوفیکچریبلٹی) فیڈ بیک کے ساتھ جواب دیتے ہیں۔
- ڈائی ڈیزائن اور سمولیشن- انجینئرز CAD/CAE سافٹ ویئر کا استعمال کرتے ہوئے ڈائی جیومیٹری، کولنگ لے آؤٹ، اور ٹرم پروفائلز تیار کرتے ہیں۔ کسی بھی مشینی عمل کے شروع ہونے سے پہلے تشکیل سازی مواد کے بہاؤ، پتلا ہونے اور تھرمل رویے کی پیش گوئی کرتی ہے۔
- کھردری مشینی (CNC ملنگ)- ملٹی-محور CNC مشینیں ڈائی بلاک کو اس کی آخری جیومیٹری کے قریب لانے کے لیے بڑے پیمانے پر مواد کو ہٹاتی ہیں، جس سے کام ختم کرنے کے لیے ایک چھوٹا سا اسٹاک الاؤنس رہ جاتا ہے۔
- گرمی کا علاج- کھردرا ڈائی بلاک ہدف کی سختی اور تھکاوٹ کی مزاحمت کو حاصل کرنے کے لیے سخت اور ٹیمپرنگ سے گزرتا ہے (اگلے باب میں اس کا احاطہ کیا گیا ہے)۔
- ختم مشینی (CNC، EDM، یا کندہ کاری)- درست آپریشنز ڈائی سطحوں کو حتمی جہتوں اور سطح کے معیار پر لاتے ہیں۔ طریقہ انتخاب جیومیٹری کی پیچیدگی اور مطلوبہ رواداری پر منحصر ہے۔
- سطح کی تکمیل اور کوٹنگ- پالش، نائٹرائڈنگ، یا پی وی ڈی کوٹنگ درخواست کی ضروریات کے مطابق لاگو کی جاتی ہے۔
- اسمبلی، آزمائش، اور توثیق- ڈائی کو کولنگ فٹنگ کے ساتھ جمع کیا جاتا ہے، پریس میں نصب کیا جاتا ہے، اور ٹرائل سٹیمپنگ کے ذریعے تصدیق کی جاتی ہے۔ جہتی چیک حصے کی مطابقت کی تصدیق کرتے ہیں۔
پریسجن ڈائی کیویٹیز کے لیے CNC ملنگ اور EDM
پیچیدہ 3D کیوٹی جیومیٹریز کے ساتھ پریس ہارڈننگ ڈائی کے لیے، ایک CNC ملڈ سٹیمپنگ ڈائی مینوفیکچرنگ کے بنیادی راستے کی نمائندگی کرتی ہے۔ جدید پانچ-محور مشینی مراکز ایک واحد سیٹ اپ میں جمع یا مائنس 0.01 سے 0.03 ملی میٹر کی حد میں رواداری کے ساتھ ڈائی سرفیس تیار کر سکتے ہیں، جس سے مجموعی پوزیشننگ کی خرابیوں کو کم کیا جا سکتا ہے جو اس وقت پیدا ہوتی ہیں جب ایک ورک پیس مشینوں کے درمیان حرکت کرتا ہے۔ HSK ٹول ہولڈرز کے ساتھ ہائی-اسپیڈ ملنگ - جو روایتی BT ٹیپرز پر اعلی سختی فراہم کرتی ہے - 62 HRC تک سخت ٹول اسٹیل کی سطحوں پر فائن فنشنگ پاسز کو قابل بناتی ہے، جب ایکل-ڈیجیٹ مائیکرون کے اندر درستگی حاصل ہوتی ہے جب کہ تھرملائیفیکیشن{11} کے ساتھ مل جاتی ہے۔ تحقیقات
جہاں CNC کی گھسائی کرنے والی اپنی حد تک پہنچ جاتی ہے - تیز اندرونی کونوں، گہرے تنگ سلاٹوں، یا سخت سٹیل میں انتہائی باریک تفصیلات - EDM ڈائی مینوفیکچرنگ کا عمل سنبھال لیتا ہے۔ وائر EDM ایک پتلی تار کے الیکٹروڈ کے ذریعے برقی خارج ہونے والے مواد کو ختم کر کے پیچیدہ پروفائلز کو کاٹتا ہے، ایک سے زیادہ سکم پاسز کے ذریعے زیادہ یا مائنس 0.002 ملی میٹر تک برداشت کو حاصل کرتا ہے۔ سنکر EDM (جسے ڈائی-ڈوبنے والا EDM بھی کہا جاتا ہے) گہاوں کو سخت ڈائی اسٹیل میں جلانے کے لیے شکل والے الیکٹروڈ کا استعمال کرتا ہے، جس سے جیومیٹریاں تیار ہوتی ہیں جن تک کوئی روٹری کٹر رسائی نہیں کر سکتا۔ تجارت-آف رفتار ہے: EDM ملنگ کے مقابلے میں نمایاں طور پر سست ہے، اس لیے تجربہ کار مینوفیکچررز اسے ان خصوصیات کے لیے محفوظ رکھتے ہیں جن کے لیے حقیقی طور پر اس کی ضرورت ہوتی ہے نہ کہ پورے ڈائی بلاکس کے لیے ڈیفالٹ کرنے کے۔
ایک مینوفیکچرر جو ملٹی-ایکسس CNC اور گھر کے اندر-EDM آلات دونوں کا مالک ہے حکمت عملی سے طریقوں کو یکجا کر سکتا ہے - رف-ڈائی سطح کے 90 فیصد کو تیز رفتار سے ملنگ، پھر EDM پر صرف سخت رداس خصوصیات یا ساخت کے لیے سوئچ کر سکتا ہے جو اس کا مطالبہ کرتے ہیں۔ وہ ہائبرڈ نقطہ نظر لیڈ ٹائم اور درستگی دونوں کو بہتر بناتا ہے۔ اگر کوئی سپلائر EDM کام کو آؤٹ سورس کرتا ہے، تو آپ عمل کا کنٹرول کھو دیتے ہیں اور شیڈول میں دنوں کا اضافہ کرتے ہیں۔
آرائشی ڈائز کے لیے کیمیکل ایچنگ اور لیزر اینگریونگ
آرائشی ورق سٹیمپنگ ایک مختلف مینوفیکچرنگ منطق کی پیروی کرتا ہے۔ گہرے 3D گہا بنانے کے بجائے، ان ڈیز کو پیتل، تانبے، یا میگنیشیم کی پلیٹوں میں کندہ کردہ اتھلے، قطعی طور پر متعین پیٹرن - لوگو، متن، ساخت، ہاف ٹون امیجز - کی ضرورت ہوتی ہے۔ دو غالب طریقے اس ضرورت کو پورا کرتے ہیں، ہر ایک الگ طاقت کے ساتھ۔
کیمیکل اینچنگ(جسے فوٹو کیمیکل مشیننگ بھی کہا جاتا ہے) ڈائی سطح سے مواد کو منتخب طور پر تحلیل کرنے کے لیے فوٹو ریزسٹ ماسک اور تیزابی محلول کا استعمال کرتا ہے۔ یہ عمل سبسٹریٹ کی صفائی، UV-حساس فوٹو ریزسٹ لگانے، فلمی ماسک کے ذریعے مطلوبہ پیٹرن کو ظاہر کرنے، گھلنشیل جگہوں کو تیار کرنے اور دھونے، پھر پلیٹ کو اینچنٹ میں ڈبونے سے شروع ہوتا ہے۔ نتیجہ اتھلے، انتہائی تفصیلی پیٹرن ہے جس میں ڈائی میٹریل پر کم سے کم مکینیکل دباؤ ہوتا ہے۔ ایک بار آرٹ ورک ماسک کے موجود ہونے کے بعد، یکساں ڈیز کے بڑے بیچوں کو تیار کرنے میں کیمیکل اینچنگ کی لاگت-مؤثر طریقے سے - ہوتی ہے، نقل تیز اور مستقل ہوتی ہے۔ یہ خاص طور پر فلیٹ پیٹرن، ہاف ٹونز، اور میگنیشیم یا پیتل کی پلیٹوں پر باریک متن کے لیے بہتر کام کرتا ہے جہاں کندہ کاری کی گہرائی نسبتاً کم رہتی ہے۔
ایک لیزر کندہ شدہ ہاٹ اسٹامپ ڈائی ایک مختلف قدر کی تجویز پیش کرتا ہے: رفتار، لچک، اور اعلی درستگی کے ساتھ گہرائی میں کاٹنے کی صلاحیت۔ لیزر اینگریونگ تھرمل ایبلیشن کے ذریعے مواد کو ہٹاتی ہے - ایک فوکسڈ بیم ڈیجیٹل آرٹ ورک کے مطابق ڈائی سطح کے پوائنٹ کو بخارات بناتی ہے۔ کسی فزیکل ٹولنگ یا کیمیائی ماسک کی ضرورت نہیں ہے، جس کا مطلب ہے کہ ڈیزائن کی تبدیلیاں شاپ فلور کے بجائے سافٹ ویئر میں ہوتی ہیں۔ یہ لیزر کندہ کاری کو پروٹو ٹائپنگ، شارٹ رن، اور بار بار ڈیزائن پر نظرثانی کے لیے مثالی بناتا ہے جہاں لیڈ ٹائم فی - یونٹ لاگت سے زیادہ اہمیت رکھتا ہے۔ جدید فائبر اور CO2 لیزر سسٹم ایک ملی میٹر کے حصے تک ٹھیک متن کی ریزولوشن حاصل کرتے ہیں اور چپٹی اور قدرے خمیدہ دونوں سطحوں کو کندہ کر سکتے ہیں۔
جب آپ کو ہاٹ اسٹامپ اسٹیمپنگ کی ضرورت ہوتی ہے تو بار بار آرٹ ورک کی تبدیلیوں کے لیے اپنی مرضی کے مطابق ڈیز - موسمی پروموشنز، محدود ایڈیشنز، ایونٹ برانڈنگ - لیزر اینگریونگ تیز ترین تبدیلی فراہم کرتی ہے۔ ایک ہی ڈیزائن کی مستحکم، اعلی- والیوم پروڈکشن کے لیے، کیمیکل اینچنگ یا پیتل میں CNC کندہ کاری عام طور پر وقت کے ساتھ ساتھ بہتر پائیداری اور کم قیمت فی تاثر فراہم کرتی ہے۔
ڈائی ڈیزائن میں نقلی اور سی اے ای کا کردار
سب سے زیادہ نتیجہ خیز مینوفیکچرنگ مرحلہ کسی بھی دھات کے کاٹنے سے پہلے ہوتا ہے۔ سمولیشن اور کمپیوٹر-ایڈیڈ انجینئرنگ (CAE) ٹولز انجینئرز کو یہ پیشین گوئی کرنے کی اجازت دیتے ہیں کہ ڈائی پیداواری حالات میں کیسی کارکردگی دکھائے گی - اور ڈیزائن کی خامیوں کو پکڑتے ہیں جو بصورت دیگر صرف مہنگی جسمانی آزمائشوں کے دوران ہی سامنے آئیں گی۔
پریس ہارڈننگ ڈیز کے لیے، تشکیل دینے والا سمولیشن سافٹ ویئر محدود عنصری تجزیہ (FEA) کا استعمال کرتا ہے تاکہ گرم خالی جگہوں اور ڈائی سطحوں کے درمیان تعامل کا نمونہ بنایا جا سکے۔کیزائٹ کا ورچوئل ڈائی ٹرآؤٹس کا تجزیہاس بات پر روشنی ڈالتا ہے کہ کس طرح تخروپن پروڈکشن شروع ہونے سے پہلے اہم نقائص - مواد کا پتلا ہونا، جھریاں پڑنا، اسپرنگ بیک، اور اسپلٹ - کی پیش گوئی کرتا ہے، جس سے مینوفیکچررز کو خالی شکل کو بہتر بنانے، موتیوں کی شکل بنانے، اور پیرامیٹرز کو ڈیجیٹل طور پر پروسیس کرنے کے قابل بناتا ہے۔ تھرمل سمولیشن کولنگ چینلز کے ذریعے گرمی کے بہاؤ کو نقشہ بناتا ہے، گرم مقامات کی نشاندہی کرتا ہے جو مہر والے حصے میں متضاد بجھانے اور کمزور مائکرو اسٹرکچرز پیدا کرتے ہیں۔
یہ ورچوئل ٹرائی آؤٹ قابل پیمائش کاروباری اثر فراہم کرتے ہیں۔ Keysight کے ذریعہ حوالہ کردہ صنعتی معیارات اسکریپ کی شرحوں میں نمایاں کٹوتیوں کے ساتھ ساتھ آزمائشی-سے-پیداوار کے وقت میں 35 فیصد تک کی کمی کی نشاندہی کرتے ہیں۔ خریداروں کے لیے، یہ براہ راست مختصر لانچ ٹائم لائنز اور ڈائی ڈیلیوری کے بعد کم انجینئرنگ تبدیلیوں میں ترجمہ کرتا ہے۔ ایک مینوفیکچرر جو تخروپن اور تھرمل FEA بنانے میں سرمایہ کاری کرتا ہے وہ صرف مشینی جیومیٹری نہیں بلکہ ثابت شدہ عمل کا اعتماد - فراہم کر سکتا ہے۔
فراہم کنندگان کا جائزہ لیتے وقت، پوچھیں کہ آیا وہ گھر میں-سیمولیشن چلاتے ہیں یا انہیں آؤٹ سورس کرتے ہیں۔ پچھلے پروجیکٹس سے پتلی ہونے والی پیشین گوئیاں اور تھرمل نقشے دیکھنے کو کہیں۔ ایک صنعت کار جو اسٹیل کو کاٹنے سے پہلے آپ کو نقلی آؤٹ پٹ دکھا سکتا ہے وہ انجینئرنگ کی گہرائی کی بنیادی طور پر مختلف سطح کا اشارہ دے رہا ہے جو مکمل طور پر تجربے اور جسمانی آزمائشی تکرار پر انحصار کرتا ہے۔ یہ صلاحیت کا فرق اکثر قیمتوں کے درمیان قیمت کے فرق کی وضاحت کرتا ہے - اور زیادہ اہم بات یہ ہے کہ ڈیلیور شدہ ڈیز کے درمیان کارکردگی کے فرق کی پیش گوئی کرتا ہے۔
صحت سے متعلق مشینی جیومیٹری تیار کرتی ہے۔ سمولیشن فنکشن کی توثیق کرتا ہے۔ لیکن نہ ہی یہ طے کرتا ہے کہ ڈائی دسیوں ہزار پروڈکشن سائیکلوں کو کیسے برقرار رکھے گی۔ اس طویل- مدتی استحکام کا انحصار اس بات پر ہے کہ مشیننگ کے بعد کیا ہوتا ہے: حرارت کا علاج اور سطح کی ملمع کاری جو ڈائی کو سخت کرتی ہے اور اسے تھرمل تھکاوٹ اور پہننے سے بچاتی ہے۔
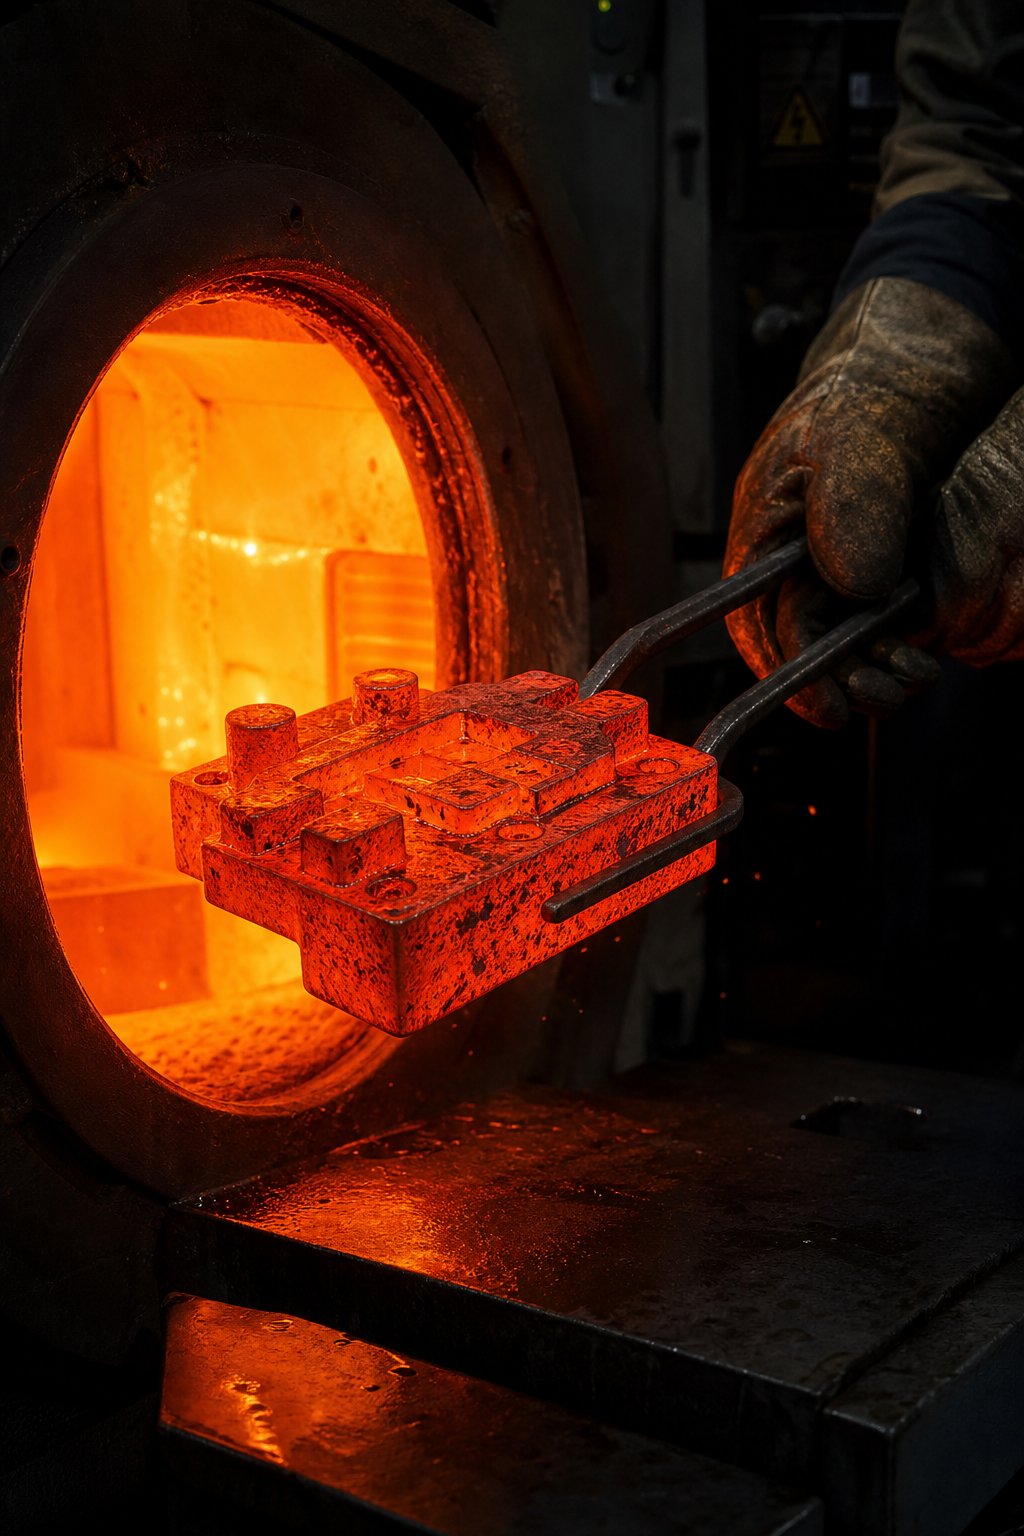
ہیٹ ٹریٹمنٹ اور کوٹنگز جو ڈائی پرفارمنس کو بڑھاتے ہیں۔
ڈائی کو کامل جیومیٹری کے لیے مشین بنایا جا سکتا ہے اور پھر بھی وقت سے پہلے ناکام ہو جاتا ہے اگر اس کی بڑی سختی، مائیکرو سٹرکچر، اور سطح کی حفاظت آپریٹنگ ماحول کے لیے انجنیئر نہ ہو۔ ہاٹ اسٹیمپنگ ڈائی ہیٹ ٹریٹمنٹ اور کوٹنگ دو پوسٹ-مشیننگ کے عمل ہیں جو اس بات کا تعین کرتے ہیں کہ آیا آپ کا ٹولنگ دسیوں ہزار چکروں سے بچتا ہے یا ہفتوں میں کریک۔ زیادہ تر فراہم کنندہ ویب سائٹس - "ہیٹ ٹریٹڈ اینڈ لیپت" - کو پاس کرنے کے لیے ان اقدامات کا ذکر کرتی ہیں، بغیر یہ بتائے کہ آپ کی پیداواری معاشیات کے لیے ان الفاظ کا اصل مطلب کیا ہے۔ یہ خلا بند ہونے کے قابل ہے۔
گرمی کا علاج کس طرح سختی اور تھکاوٹ کی زندگی کو کنٹرول کرتا ہے۔
ہیٹ ٹریٹمنٹ خام ٹول اسٹیل کو ایک سخت، تھکاوٹ{0}}مزاحم ڈائی میں تبدیل کرتا ہے جو انتہائی تھرمل سائیکلنگ کو برداشت کرنے کی صلاحیت رکھتا ہے۔ اس عمل میں درجہ حرارت کو مستحکم کرنے کے لیے کنٹرول ہیٹنگ، بجھانا (عام طور پر ویکیوم فرنس میں آکسیڈیشن اور مسخ کو روکنے کے لیے) اور سختی کے خلاف سختی کو متوازن کرنے کے لیے ایک یا زیادہ ٹیمپرنگ سائیکل شامل ہیں۔ کے مطابقپالو کی تکنیکی وضاحتیں, H13 ٹول اسٹیل کو عام طور پر 44-گرم-کام کی ایپلی کیشنز کے لیے 46 HRC تک ہیٹ ٹریٹ کیا جاتا ہے، حالانکہ آخری استعمال کے لحاظ سے قابل حصول رینج 40-52 HRC پر محیط ہے۔ اس حد کی اہمیت ہے - ایک ڈائی بہت زیادہ جارحانہ طور پر ٹوٹ جاتی ہے اور تھرمل جھٹکے کے تحت ٹوٹ جاتی ہے، جب کہ ایک بہت نرم لباس گرم سٹیل کے خالی خالی جگہوں کے ساتھ کھرچنے والے رابطے کے تحت تیزی سے پہنتا ہے۔
اس سے کیوں فرق پڑتا ہے کہ آیا مینوفیکچرر گھر میں ہیٹ ٹریٹمنٹ کرتا ہے-بمقابلہ آؤٹ سورسنگ؟ تین وجوہات:
- عمل کا کنٹرول- گھر میں-گھر کی ویکیوم فرنسیں حرارتی شرحوں، بھیگنے کے اوقات، بجھانے کے دباؤ، اور ٹمپیرنگ درجہ حرارت کے عین مطابق انتظام کی اجازت دیتی ہیں۔ یہاں تک کہ چھوٹے انحراف - ہدف سے چند ڈگری دور، ایک بجھانا جو سیکنڈ بہت چھوٹا ہے - سختی کی یکسانیت اور بقایا تناؤ کی تقسیم میں قابل پیمائش فرق پیدا کرتا ہے۔
- تبدیلی کا وقت- بیرونی ہیٹ ٹریٹر کو ڈائی بلاکس بھیجنے سے لیڈ ٹائم میں دن یا ہفتوں کا اضافہ ہوتا ہے، نیز بھاری ٹولنگ کے لیے شپنگ کا خطرہ۔ ان-گھر کی صلاحیت شیڈول کو سکیڑتی ہے اور اسی انجینئرنگ ٹیم کو مخصوص ڈائی جیومیٹری کی بنیاد پر پیرامیٹرز کو ایڈجسٹ کرنے کی اجازت دیتی ہے۔
- تکراری تطہیر- جب ٹرائی آؤٹ سختی کا مسئلہ ظاہر کرتا ہے یا توثیق کے دوران تھرمل تھکاوٹ میں شگاف پیدا ہوتا ہے، تو-گھر میں گرمی کا علاج لاجسٹک تاخیر کے بغیر تیزی سے دوبارہ-ٹیمپرنگ یا دوبارہ-سختی کو قابل بناتا ہے۔
ویکیوم فرنسوں میں سختی (جسے نیوٹرل ہارڈننگ بھی کہا جاتا ہے) کے ذریعے ڈیز کے لیے درکار لباس اور اثر مزاحمت فراہم کرتا ہے جسے دھاتی سٹیمپنگ کے دوران بار بار ہونے والے حملوں کا سامنا کرنا پڑتا ہے۔ جیسا کہ پاؤلو نے نوٹ کیا، ان کی 20-بار بجھانے والی بھٹیوں میں 6,000 پاؤنڈ سے زیادہ ڈیز ہوتی ہے - جو کہ سنگین ہاٹ اسٹیمپنگ ڈائی پروڈکشن کے لیے درکار آلات کے پیمانے کی نشاندہی کرتی ہے۔ چھوٹی یا کم قابل بھٹی چلانے والا مینوفیکچرر بڑے ڈائی بلاکس میں یکساں سختی حاصل کرنے کے لیے جدوجہد کر سکتا ہے، جس سے نرم دھبے پیدا ہوتے ہیں جو غیر مساوی طور پر پہنتے ہیں۔
رگڑ اور پہننے میں کمی کے لیے ایڈوانسڈ ڈائی کوٹنگز
گرمی کا علاج بلک میکانی خصوصیات کا تعین کرتا ہے۔ سطح کی کوٹنگز ایک حتمی حفاظتی تہہ کا اضافہ کرتی ہیں جو کہ رگڑ، چپکنے والے لباس، اور کیمیکل حملے کو ڈائی سطح - پر ٹھیک کرتی ہے جہاں سے انحطاط شروع ہوتا ہے۔ ایلومینیم-سلیکون لیپت بوران اسٹیل سے رابطہ کرتے ہوئے پریس سختی کے لیے، پہننے کی مزاحمت کے لیے ڈائی کوٹنگ اختیاری نہیں ہے۔ یہ قابل قبول ڈائی لائف اور مادی منتقلی اور گیلنگ سے قبل از وقت ناکامی کے درمیان فرق ہے۔
چار کوٹنگ فیملیز ہاٹ اسٹیمپنگ ڈائی ایپلی کیشنز پر حاوی ہیں:
- CrN (Chromium Nitride)- ایک اچھی طرح سے-قائم کردہ PVD کوٹنگ اچھی چپکنے والی، اعتدال پسند سختی، اور بہترین سنکنرن مزاحمت پیش کرتی ہے۔ میں شائع ہونے والی تحقیقمیٹریل ریسرچ ایکسپریسپتہ چلا کہ Arc-PVD کے ذریعے جمع کردہ CrN کوٹنگز AlCrN کے مقابلے میں کم رگڑ کی گتانک کی نمائش کرتی ہیں، اس کے ساتھ اعلی سنکنرن مزاحمت ان کی یکساں سطح کی شکل اور voids کی عدم موجودگی سے منسوب ہے۔ CrN اعتدال پسند آپریٹنگ درجہ حرارت پر اچھی طرح کام کرتا ہے اور ڈیز پر قابل اعتماد کارکردگی فراہم کرتا ہے جہاں کیمیائی حملہ ایک بنیادی تشویش ہے۔
- AlCrN (ایلومینیم کرومیم نائٹرائڈ)- CrN کا ایک ارتقاء جو بلند درجہ حرارت پر بہتر آکسیکرن مزاحمت کے لیے ایلومینیم کو شامل کرتا ہے۔ اسی مطالعہ نے اس بات کی تصدیق کی کہ AlCrN CrN سے بہتر لباس مزاحمت کا مظاہرہ کرتا ہے، جس سے یہ اعلی-درجہ حرارت والے ایپلی کیشنز کے لیے زیادہ مضبوط انتخاب ہے جہاں کھرچنے والا رابطہ سنکنرن پر حاوی ہوتا ہے۔ پر تحقیقایلومینیم ڈائی کاسٹنگ کوٹنگزمزید AlCrN کی کارکردگی کی توثیق کرتا ہے، یہ ظاہر کرتا ہے کہ یہ جارحانہ تھرمل سائیکلنگ کے تحت مواد کے چپکنے اور کٹاؤ کے خلاف مزاحمت کرنے میں uncoated H13 کو نمایاں طور پر پیچھے چھوڑ دیتا ہے۔
- TiAlN (ٹائٹینیم ایلومینیم نائٹرائڈ)- ایک اعلی-کارکردگی کی کوٹنگ جو سب سے زیادہ مطالبہ کرنے والے تھرمل ماحول کے لیے موزوں ہے۔ TiAlN کوٹنگ ہاٹ اسٹیمپنگ ایپلی کیشنز ایلومینیم کے مواد سے فائدہ اٹھاتی ہیں جو بلند درجہ حرارت پر حفاظتی آکسائیڈ کی تہہ بناتی ہے، جو تھرمل رکاوٹ کے طور پر کام کرتی ہے اور ڈائی سبسٹریٹ میں حرارت کی منتقلی کو کم کرتی ہے۔ ڈائی کاسٹنگ کور پنوں کے مطالعے سے پتہ چلتا ہے کہ TiAlN کوٹنگز بغیر کوٹیڈ ٹول اسٹیل کے مقابلے میں سروس لائف کو نمایاں طور پر بڑھاتی ہیں، خاص طور پر جب نائٹرائیڈ سبسٹریٹ پر ڈوپلیکس عمل میں لاگو ہوتا ہے۔
- نائٹرائڈنگ علاج (گیس نائٹرائڈنگ اور فیریٹک نائٹرو کاربرائزنگ)- PVD کوٹنگز کے برعکس جو سطح پر ایک پتلی فلم جمع کرتی ہے، نائٹرائڈنگ ٹریٹمنٹ سٹیمپنگ ڈائی براہ راست سٹیل سبسٹریٹ میں پھیلا ہوا نائٹروجن حاصل کرتی ہے۔ پاؤلو کے عمل کی دستاویزات کے مطابق، گیس نائٹرائڈنگ نسبتاً کم درجہ حرارت (تقریباً 1,000 ڈگری فارن ہائیٹ) پر کی جاتی ہے، جس سے ٹولنگ بلاکس اپنی فیریٹک حالت میں رہتے ہیں اور مسخ کو روکتے ہیں۔ Ferritic nitrocarburizing (FNC) ایک سیرامک بیرونی تہہ بناتا ہے جو جہتی تبدیلی کے بغیر پہننے اور سنکنرن کے خلاف مزاحمت فراہم کرتا ہے - اسے سخت اور مشینی کرنے کے بعد تیار شدہ ٹولنگ پر ایک آخری قدم کے طور پر مثالی بناتا ہے۔
آپریٹنگ ٹمپریچر اور سبسٹریٹ سے مماثل کوٹنگ
پیچیدہ لگتا ہے؟ جب آپ انتخاب کی منطق کو سمجھ لیں گے تو یہ سیدھا ہو جاتا ہے۔ کوٹنگ کا انتخاب تین بات چیت کرنے والے متغیرات پر منحصر ہے: ڈائی کا آپریٹنگ درجہ حرارت، سبسٹریٹ میٹریل پر مہر لگانا، اور آپ کے عمل میں پہننے کا غالب طریقہ۔
ال-سی لیپت بوران اسٹیل کو سنبھالنے والی پریس سختی کے لیے، بنیادی خطرات چپکنے والے لباس (ڈائی سطحوں پر ایلومینیم کی منتقلی) اور تھرمل تھکاوٹ ہیں۔ کوٹنگز کو اعلی-درجہ حرارت کی آکسیڈیشن مزاحمت اور ایلومینیم سے کم وابستگی کی ضرورت ہوتی ہے - AlCrN اور TiAlN کو مضبوط ترین امیدوار بناتے ہیں۔ ڈائی کاسٹنگ ریسرچ سے پتہ چلتا ہے کہ کوٹنگز 0.40 سے کم رگڑ کے گتانک کو حاصل کرتی ہیں اور 10 میں پہننے کی شرح-8ملی میٹر3N-1m-1رینج یا اس سے کم ایلومینیم کے رابطے کے دوران مواد کی چپکنے کی پیمائش کو کم کرتی ہے۔
200 ڈگری سیلسیس سے کم کام کرنے والے آرائشی ورق کے سٹیمپنگ کے لیے، جارحانہ کوٹنگز غیر ضروری ہیں اور یہاں تک کہ الٹا نتیجہ خیز بھی ہو سکتی ہیں - کچھ PVD کوٹنگز ڈائی سطح کی تھرمل چالکتا کو تبدیل کر دیتی ہیں، جس سے گرمی کی یکساں تقسیم میں خلل پڑتا ہے جس پر پیتل اور تانبے کی مسلسل منتقلی کے لیے انحصار کرتے ہیں۔ نائٹرائڈنگ یا ہلکی سطح کو سخت کرنے والے علاج عام طور پر آرائشی مرنے کے لئے کافی ہوتے ہیں، تھرمل رویے کو تبدیل کیے بغیر معمولی لباس مزاحمت کا اضافہ کرتے ہیں۔
نیچے دی گئی جدول ان پیرامیٹرز میں کوٹنگ کے اختیارات کا موازنہ کرتی ہے جو آپ کی ڈائی ایپلیکیشن کے لیے صحیح سطح کے علاج کا انتخاب کرتے وقت سب سے زیادہ اہمیت رکھتے ہیں:
| کوٹنگ/علاج | زیادہ سے زیادہ آپریٹنگ درجہ حرارت | رگڑ میں کمی | عمر میں بہتری | لاگت کی سطح | بہترین-فٹ سیناریو |
|---|---|---|---|---|---|
| سی آر این | اعتدال پسند (~700 ڈگری کے لیے موزوں) | اعتدال پسند-اعلی | اعتدال پسند | درمیانہ | سنکنرن اور اعتدال پسند رگڑ کا سامنا کرتے ہوئے مر جاتا ہے۔ عمومی-مقصد تحفظ |
| AlCrN | اعلی (800 ڈگری سے اوپر کارکردگی کو برقرار رکھتا ہے) | اعتدال پسند | اعلی | درمیانہ-اعلی | ہائی-درجہ حرارت دبانے سے سختی ختم ہوجاتی ہے۔ آکسیکرن کے خطرے کے ساتھ ماحول |
| TiAlN | اعلی (بلند درجہ حرارت پر تھرمل رکاوٹ اثر) | اعتدال پسند | اعلی | اعلی | سب سے زیادہ مطالبہ تھرمل ماحول؛ نائٹرائیڈ سبسٹریٹس پر ڈوپلیکس سسٹم |
| گیس نائٹرائڈنگ | کم-اعتدال پسند (~540 ڈگری پر علاج) | کم-اعتدال پسند | اعتدال پسند | کم-درمیانی | سلائیڈنگ پہن کے ساتھ لوڈ بیئرنگ ایپلی کیشنز- مکمل ٹولنگ پر آخری مرحلہ |
| Ferritic Nitrocarburizing (FNC) | کم-اعتدال پسند | کم-اعتدال پسند | اعتدال پسند | کم-درمیانی | ختم شدہ مرنے کو بغیر کسی بگاڑ کے پہننے اور سنکنرن مزاحمت کی ضرورت ہوتی ہے۔ |
ایک مینوفیکچرر جو آپ کے مخصوص فیل موڈ - آسنجن، کھرچنے، تھرمل تھکاوٹ، یا سنکنرن - کے لحاظ سے ان اختیارات پر بحث کرتا ہے وہ اس سے بنیادی طور پر مختلف لیول کا مظاہرہ کرتا ہے جو ہر ڈائی پر ایک معیاری کوٹنگ لاگو کرتا ہے۔ پوچھیں کہ وہ کون سی کوٹنگ تجویز کرتے ہیں، پھر پوچھیں کیوں۔ جواب کے پیچھے استدلال آپ کو بتاتا ہے کہ آیا ان کے عمل کی مہارت آپ کی سرمایہ کاری کو دسیوں ہزار پیداواری چکروں میں تحفظ فراہم کرے گی۔
گرمی کا علاج جسم کو سخت کرتا ہے۔ کوٹنگز کام کرنے والی سطح کی حفاظت کرتی ہیں۔ لیکن نہ ہی تھرمل مینجمنٹ چیلنج کو حل کرتا ہے جو بالآخر سائیکل کے وقت اور جزوی معیار - کو کنٹرول کرتا ہے کہ ہر ایک اسٹروک کے دوران گرمی کس طرح ڈائی سے بہتی ہے اور اگلا شروع ہونے سے پہلے اسے کتنی تیزی سے نکالا جاتا ہے۔
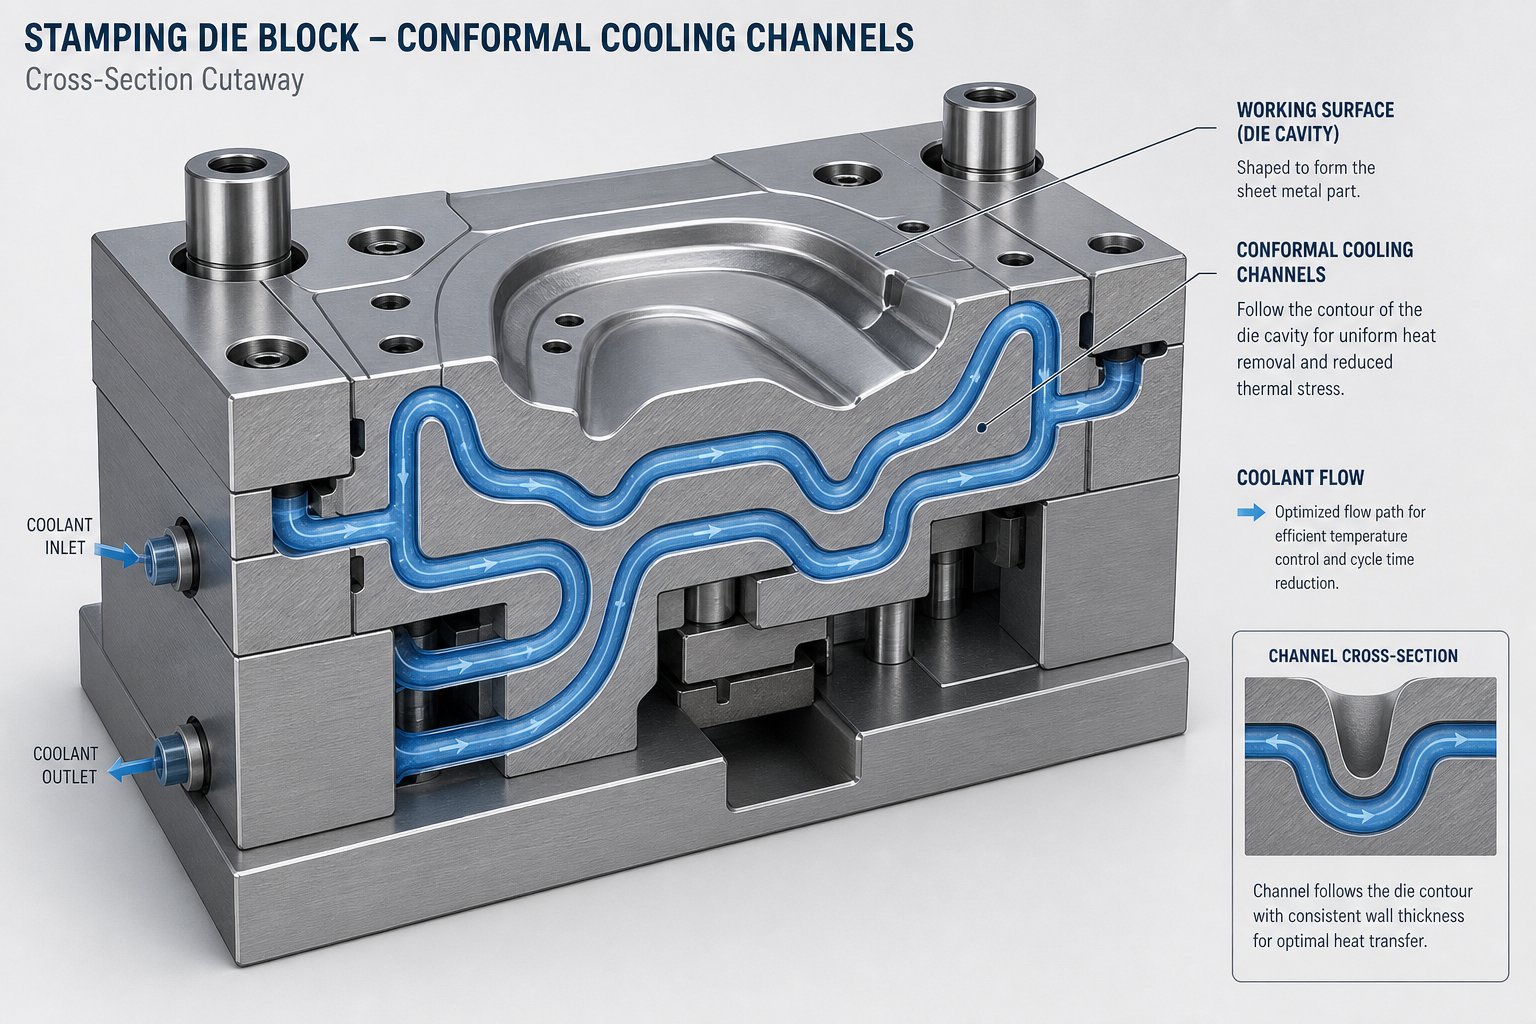
کولنگ چینل ڈیزائن اور تھرمل مینجمنٹ کی حکمت عملی
ہر گرم سٹیمپنگ سائیکل گرمی کے خلاف ایک دوڑ ہے. پریس سختی میں، ڈائی کو 900-ڈگری خالی جگہ سے کافی تھرمل توانائی نکالنی چاہیے تاکہ مکمل مارٹینائٹ ٹرانسفارمیشن - حاصل کی جا سکے اور اسے حصہ کی سطح کے ہر مربع سینٹی میٹر پر یکساں طور پر کرنا چاہیے۔ آرائشی ورق کی مہر لگانے میں، ڈائی کو مستقل درجہ حرارت برقرار رکھنا چاہیے تاکہ ورق کی چپکنے والی اور تصویر کی وضاحت پہلے تاثر سے دس-ہزارویں تک یکساں رہے۔ دونوں صورتوں میں، ڈائی تھرمل مینجمنٹ ڈیزائن ایک پوشیدہ متغیر ہے جو پیداواری ٹولنگ کو مشکل ٹولنگ سے الگ کرتا ہے۔ اس کے باوجود مینوفیکچررز کا جائزہ لینے والے خریداروں کے درمیان یہ سب سے کم زیر بحث موضوعات میں سے ایک ہے۔
کنفارمل کولنگ بمقابلہ روایتی ڈرل شدہ چینلز
روایتی کولنگ چینل ڈائی ٹولنگ بندوق پر انحصار کرتی ہے-ڈائی بلاک کے ذریعے بور شدہ سیدھے راستے۔ طریقہ آسان اور لاگت والا ہے-موثر - ایک ڈرل پریس مقررہ زاویوں اور چوراہوں پر چینلز بناتا ہے، اور پیداوار کے دوران ان میں سے پانی یا تیل بہتا ہے۔ مسئلہ؟ سیدھی-لائن ڈرلنگ ایک پیچیدہ ڈائی سطح کی شکل کی پیروی نہیں کر سکتی۔ مڑے ہوئے یا گہری-جیومیٹریوں پر، ڈائی کے کچھ علاقے کولنگ چینل کے قریب بیٹھتے ہیں جبکہ دوسرے بہت دور بیٹھتے ہیں۔ اس فاصلے کی تبدیلی ناہموار گرمی نکالنے کے - گرم مقامات پیدا کرتی ہے جہاں ٹھنڈک ناکافی ہے اور ٹھنڈے مقامات جہاں یہ ضرورت سے زیادہ ہے۔
یونیورسٹی آف دی باسک کنٹری کے ذریعہ شائع کردہ تحقیق اس حد کی براہ راست تصدیق کرتی ہے۔ اضافی طور پر تیار کردہ کولنگ چینلز پر ان کے مطالعے سے پتا چلا ہے کہ روایتی ڈرل شدہ نالیاں "اکثر یکساں حرارت کی منتقلی کو حاصل نہیں کرتی ہیں،" جو "طویل چکر کے اوقات، غیر مساوی ٹھنڈک اور تپنے کا باعث بن سکتی ہیں۔" ڈرلنگ جیومیٹری کی رکاوٹیں اس بات کو محدود کرتی ہیں کہ ڈیزائنرز کیا حاصل کر سکتے ہیں، قطع نظر اس کے کہ وہ چینل کی جگہ کو بہتر بنانے میں کتنا ہی تخروپن لگاتے ہیں۔
ایک کنفارمل کولنگ ہاٹ اسٹیمپنگ ڈائی اس کو روٹنگ چینلز کے ذریعے حل کرتی ہے جو ڈائی سطح کے سموچ کو مستقل فاصلے پر فالو کرتے ہیں۔ ٹھنڈک گزرنے کا تصور کریں جس میں مہر والے حصے کی شکل کا عکس ہوتا ہے - کولنٹ اور ڈائی فیس کے درمیان دیوار کی ایک ہی موٹائی کو ہر جگہ برقرار رکھتا ہے۔ نتیجہ ڈرامائی طور پر زیادہ یکساں گرمی نکالنا ہے۔ اسی تحقیقی ٹیم نے یہ ظاہر کیا کہ اضافی طور پر تیار کردہ کنفارمل چینلز تقابلی مطالعات میں روایتی ڈرل شدہ چینلز کے مقابلے میں چھ گنا زیادہ تیزی سے ٹھنڈے ہوئے، اور تھرمل سمولیشنز نے مرنے کی سطح پر درجہ حرارت کی حد سے زیادہ یکساں تقسیم ظاہر کی۔
کنفارمل چینلز کیسے بنائے جاتے ہیں؟ دو بنیادی نقطہ نظر موجود ہیں. اضافی مینوفیکچرنگ - بشمول سلیکٹیو لیزر میلٹنگ (SLM) اور لیزر میٹل ڈیپوزیشن (LMD) - پیچیدہ اندرونی جیومیٹریز پرت بناتا ہے جس میں تقریباً کوئی ہندسی پابندی نہیں ہوتی ہے۔ یونیورسٹی آف دی باسکی کنٹری اسٹڈی نے AISI H13 ٹول اسٹیل کے ساتھ مشینی نالیوں کو بند کرنے کے لیے LMD کا استعمال کیا، جس سے کم از کم قطر 3 ملی میٹر اور دیوار کی کم از کم موٹائی 2 ملی میٹر تک بنی۔ متبادل پرت-لمینیٹڈ مینوفیکچرنگ ہے، جہاں چینل کی خصوصیات کے ساتھ انفرادی طور پر کٹی ہوئی پلیٹوں کو اسٹیک کیا جاتا ہے اور جوڑ دیا جاتا ہے۔ یہ طریقہ آسان جیومیٹریوں کے مطابق ہے لیکن اس میں پاؤڈر پر مبنی اضافی عمل کی آزادانہ صلاحیت کا فقدان ہے۔
تجارت-کی قیمت ہے۔ روایتی کولنگ روایتی ڈرلنگ کے مقابلے میں اہم مینوفیکچرنگ پیچیدگی اور اخراجات میں اضافہ کرتی ہے۔ اعلی-حجم والے آٹوموٹیو پروگراموں کے لیے جہاں سائیکل وقت کی بچت لاکھوں حصوں پر مشتمل ہوتی ہے، سرمایہ کاری تیزی سے ادائیگی کرتی ہے۔ کم- والیوم ایپلی کیشنز کے لیے، بہتر جگہ کے ساتھ روایتی ڈرل شدہ چینلز ٹولنگ لاگت کے ایک حصے پر قابل قبول کارکردگی پیش کر سکتے ہیں۔
کس طرح کولنگ یکسانیت جزوی معیار کو متاثر کرتی ہے۔
یکساں ٹھنڈک اتنا اہم کیوں ہے؟ پریس سختی میں، جواب مائیکرو اسٹرکچر ہے۔ آسٹنائٹ کو مارٹینائٹ میں تبدیل کرنے کے لیے بوران اسٹیل خالی کو پورے حصے میں کم از کم 27 ڈگری سیلسیس فی سیکنڈ کی شرح سے ٹھنڈا ہونا چاہیے۔ اگر کوئی علاقہ بہت آہستہ سے ٹھنڈا ہوتا ہے - کیونکہ وہ کولنگ چینل سے بہت دور بیٹھتا ہے یا اس وجہ سے کہ سطح کا درجہ حرارت 200 ڈگری سیلسیس سے اوپر گر گیا ہے - تو وہ علاقہ مارٹینائٹ کی بجائے بینائٹ یا فیرائٹ پیدا کرتا ہے۔ نتیجہ کم طاقت کے ساتھ مقامی طور پر نرم دھبوں کی صورت میں نکلتا ہے، جو تیار شدہ ساختی جزو میں ممکنہ طور پر کریش قابلیت پر سمجھوتہ کرتا ہے۔
سے تھرمل تخروپنکنفارمل کولنگ پر MDPI کا مطالعہیہ واضح طور پر بیان کریں. جب 900 ڈگری سیلسیس پر گرم خالی جگہ ایک ڈائی سے کنفارمل چینلز سے رابطہ کرتی ہے تو بجھانے کے بعد درجہ حرارت کی تقسیم سیدھے ڈرل شدہ چینلز کے مقابلے میں نمایاں طور پر زیادہ یکساں ہوتی ہے۔ کم چوٹی کا درجہ حرارت ایک ہی وقت میں پہنچ جاتا ہے، جس سے ٹھنڈک کی زیادہ موثر شرح ہوتی ہے۔ یہ یکسانیت براہ راست اسٹیمپ شدہ حصے میں مستقل میکانی خصوصیات میں ترجمہ کرتی ہے - کوئی کمزور زون نہیں، کوئی غیر متوقع سختی گریڈینٹ۔
آرائشی ورق کی مہر لگانے کے لیے، داؤ ساختی کے بجائے بصری ہوتے ہیں لیکن اتنے ہی مطالبات ہوتے ہیں۔ ڈائی چہرے پر درجہ حرارت کی عدم مطابقت کچھ علاقوں کو بہت زیادہ جارحانہ طور پر بانڈ کرنے کا سبب بنتا ہے (ایک دھندلا یا زیادہ-اپنی شکل بناتا ہے) جب کہ دوسرے نامکمل طور پر منتقل ہوتے ہیں (خراب یا کھردری کناروں کو چھوڑ کر)۔ لگژری پیکیجنگ پر جہاں ہر تاثر کو بصری طور پر یکساں ہونا چاہیے، یہاں تک کہ دو- یا تین-ڈگری درجہ حرارت کا میلان بھی مرئی نقائص پیدا کر سکتا ہے جس کے لیے تیار سامان کو ختم کرنے کی ضرورت ہوتی ہے۔
دونوں جہانوں میں، یکساں تھرمل کارکردگی کے ساتھ کولنگ سسٹم کو ڈیزائن کرنے، ان کی نقل کرنے اور اس پر عمل کرنے کی صنعت کار کی صلاحیت پیداوار میں جزوی معیار کی مستقل مزاجی کا براہ راست پیش گو ہے۔
فوری-ڈائی سسٹمز اور پیداواری کارکردگی کو تبدیل کریں۔
تھرمل مینجمنٹ صرف اس بارے میں نہیں ہے کہ سٹیمپنگ اسٹروک کے دوران کیا ہوتا ہے۔ اس سے یہ بھی متاثر ہوتا ہے کہ پروڈکشن رنز کے درمیان کیا ہوتا ہے۔ ڈائی چینج اوور کے دوران ہر منٹ میں پریس کا بیکار رہنا ضائع ہونے والی آمدنی کا ایک منٹ ہوتا ہے - اور اعلی-مکس ماحول میں جہاں ڈائی اکثر بدلتی رہتی ہے، تبدیلی کا وقت دستیاب پیداواری اوقات کا حیران کن فیصد استعمال کر سکتا ہے۔
کے مطابقفوری ڈائی چینج کا فیبریکیٹر کا تجزیہ، اصل ڈائی سویپ کل تبدیلی کے وقت کے 10 فیصد سے کم کی نمائندگی کر سکتا ہے۔ باقی میں ایڈجسٹمنٹ، میٹریل تھریڈنگ، الائنمنٹ اور توثیق شامل ہے۔ ایک فوری تبدیلی اسٹیمپنگ ڈائی سسٹم ڈائی ماؤنٹنگ انٹرفیس کو معیاری بنا کر - کو مقناطیسی کلیمپنگ، ہائیڈرولک کوئیک-کلیمپ سسٹم، یا پریزیشن-مقامی ذیلی پلیٹوں کا استعمال کرتے ہوئے حل کرتا ہے جو دستی الائنمنٹ اور ٹارک کی ترتیب کو ختم کرتے ہیں۔
خاص طور پر ہاٹ اسٹیمپنگ ایپلی کیشنز کے لیے، فوری-تبدیلی کی صلاحیت تھرمل مینجمنٹ کے ساتھ براہ راست تعامل کرتی ہے۔ جب ڈائی ہٹا دی جاتی ہے اور ایک نیا انسٹال ہوتا ہے، تو کولنگ سرکٹ کو منقطع اور دوبارہ جوڑ دیا جانا چاہیے۔ کولنٹ لائنوں پر فوری-کنیکٹ فٹنگز اس مرحلے کو رنچ ورک کے منٹوں سے لے کر سیکنڈوں کے پش-فٹ کنکشن تک کم کر دیتی ہیں۔ معیاری کولنگ کئی گنا پوزیشنوں کا مطلب ہے کہ نئے ڈائی کا تھرمل سسٹم ہر ٹول کے لیے اپنی مرضی کے مطابق پلمبنگ کے بغیر فوری طور پر کام کر رہا ہے۔
میگنیٹک ڈائی کلیمپنگ تمام مکینیکل فاسٹنرز کو ڈائی-سے-بولسٹر انٹرفیس کو ختم کر کے اسے مزید آگے لے جاتی ہے۔ ڈائی پوزیشن میں ہے، میگنےٹ توانائی بخشتے ہیں، اور ٹول محفوظ ہے - کوئی بولٹ نہیں، کوئی T- سلاٹ نہیں، کوئی ٹارک رنچ نہیں ہے۔ ڈائی لفٹرز، رولر ٹیبلز، اور پہلے سے-اسٹیجڈ ٹولنگ کارٹس کے ساتھ مل کر، یہ سسٹم اندرونی تبدیلی کے وقت کو گھنٹوں سے کم کر کے سنگل-ڈیجٹ منٹ تک کر سکتے ہیں۔ ڈاؤن ٹائم کا یہ کمپریشن پریس کی صلاحیت کو شامل کیے بغیر دستیاب پیداوار کے اوقات اور کل تھرو پٹ کو براہ راست بڑھاتا ہے۔
کسی مینوفیکچرر کا جائزہ لیتے وقت، پوچھیں کہ کیا ان کے ڈائی ڈیزائن بنیادی ڈھانچے کو فوری-تبدیل کرتے ہیں۔ تیز تبدیلی - کے لیے تیار کیا گیا معیاری ماونٹنگ فیچرز، مربوط کوئیک-کنیکٹ کولنگ پورٹس، اور میگنیٹک یا ہائیڈرولک کلیمپنگ - کے ساتھ مطابقت اس کی سٹیمپنگ کارکردگی سے بڑھ کر قدر فراہم کرتا ہے۔ یہ ان کے درمیان غیر پیداواری فرق کو کم سے کم کرکے چلائی جانے والی ہر پیداوار کی کل لاگت کو کم کرتا ہے۔
یہ ہیں تھرمل مینجمنٹ ڈیزائن کے اہم تحفظات جو آپ کو کسی بھی ممکنہ ڈائی سپلائر کے ساتھ اٹھانے چاہئیں:
- کولنگ چینلز سے ڈائی ورکنگ سرفیس تک کتنا فاصلہ ہے، اور پارٹ جیومیٹری میں یہ فاصلہ کتنا یکساں ہے؟
- کیا اس حصے کے پیداواری حجم اور جیومیٹری کی پیچیدگی کے لیے کنفارمل کولنگ چینلز قابل عمل اور جائز ہیں؟
- تھرمل تخروپن میں کولنٹ کے بہاؤ کی شرح اور داخلی درجہ حرارت کو کیا فرض کیا جاتا ہے؟
- جب متعدد چینلز متوازی طور پر کام کرتے ہیں تو کولنگ سرکٹ بیلنس کیسے برقرار رہتا ہے؟
- ڈائی فیبریکیشن شروع ہونے سے پہلے مینوفیکچرر کیا تھرمل سمولیشن کے نتائج (درجہ حرارت کے نقشے، کولنگ ریٹ کی پیش گوئیاں) فراہم کر سکتا ہے؟
- کیا ڈائی ڈیزائن میں تیزی سے تبدیلی کے لیے فوری-کنیکٹ کولنٹ فٹنگز اور معیاری ماؤنٹنگ انٹرفیس شامل ہیں؟
- مینوفیکچرر ڈائی ٹر آؤٹ - ایمبیڈڈ تھرموکوپلز، انفراریڈ امیجنگ، یا فلو سینسرز کے دوران کولنگ کی کارکردگی کی تصدیق کیسے کرتا ہے؟
- مسلسل پیداوار کے دوران تھرمل مستحکم حالت تک پہنچنے کے بعد متوقع سطح کا درجہ حرارت کیا ہے؟
ایک صنعت کار جو مخصوص، نقلی جوابات کے ساتھ ان سوالات کو حل کر سکتا ہے-اس قسم کی انجینئرنگ گہرائی کا مظاہرہ کر رہا ہے جو تھرمل مسائل کو پیداوار میں مہینوں تک آنے سے روکتا ہے۔ کولنگ ڈیزائن پوشیدہ ہے ایک بار جب ڈائی بن جاتی ہے - آپ اسے بصری طور پر معائنہ نہیں کرسکتے ہیں یا بڑے کام کے بغیر اسے ٹھیک نہیں کرسکتے ہیں۔ اسے پہلی بار درست کرنا مکمل طور پر ایک ایسے سپلائر کو منتخب کرنے پر منحصر ہے جس کی تھرمل مینجمنٹ کی صلاحیتیں آپ کی درخواست کے تقاضوں کے مطابق ہوں۔
تھرمل کارکردگی، مواد کا انتخاب، مشینی درستگی، گرمی کا علاج، اور کوٹنگز - یہ تمام انجینئرنگ ان پٹ ہیں جو ڈائی مینوفیکچرنگ کے دوران کنٹرول کیے جاتے ہیں۔ لیکن سپلائرز کا موازنہ کرتے وقت آپ ان تمام عوامل کو ایک ساتھ کیسے تولتے ہیں؟ اگلا مرحلہ ایک منظم تشخیصی فریم ورک بنانا ہے جو آپ کو سطحی سطح کے مارکیٹنگ کے دعووں سے حقیقی مینوفیکچرنگ گہرائی میں فرق کرنے میں مدد کرتا ہے۔
ہاٹ اسٹیمپنگ ڈیز مینوفیکچرر کا اندازہ کیسے لگایا جائے۔
آپ نے دیکھا ہے کہ کس طرح مواد کا انتخاب، مشینی طریقے، گرمی کا علاج، کوٹنگز، اور کولنگ ڈیزائن ہر ایک ڈائی پرفارمنس میں حصہ ڈالتا ہے۔ چیلنج اب عملی ہے: جب آپ کی میز پر تین مختلف سپلائرز کے تین اقتباسات ہوں، تو آپ یہ کیسے طے کریں گے کہ کون سا ٹولنگ درحقیقت فراہم کرے گا جو مہینوں کے بجائے سالوں تک پرفارم کرتا ہے؟ ایک سٹرکچرڈ سٹیمپنگ ڈائی سپلائر ایویلیویشن فریم ورک گٹ احساس کو ثبوت - سے بدل دیتا ہے اور آپ کو کم ترین قیمت خرید کے لیے بہتر بنانے کی مہنگی غلطی سے بچاتا ہے۔
تکنیکی صلاحیتیں جو مینوفیکچرنگ گہرائی کا اشارہ دیتی ہیں۔
ہر ہاٹ اسٹیمپ ڈائی بنانے والا ایک جیسے آلات کا مالک نہیں ہے یا اسی عمل کے مراحل کو کنٹرول کرتا ہے۔ ایک مینوفیکچرر کے درمیان فرق جو کہ مشینیں، ہیٹ ٹریٹ، کوٹ، اور توثیق ایک ہی چھت کے نیچے مر جاتی ہیں بمقابلہ ایک جو ان چار مراحل میں سے تین کو آؤٹ سورس کرتا ہے لیڈ ٹائم، کوالٹی کنٹرول میں، اور کچھ غلط ہونے پر جوابدہی میں بہت بڑا - ہے۔
جب آپ کسی سہولت پر چلتے ہیں (یا دور سے صلاحیتوں کی فہرست کا جائزہ لیتے ہیں)، تو حقیقی گہرائی کے ان اشارے تلاش کریں:
- ملٹی-محور CNC مشینی5 پوچھیں کہ ان کے بنیادی مشینی مراکز کتنے محوروں کو سپورٹ کرتے ہیں اور کیا وہ گھر میں-مشین سخت فولاد کو ختم کرتے ہیں-۔
- گھر میں - EDM (تار اور سنکر)- EDM آلات کے مالک ہونے کا مطلب ہے کہ مینوفیکچرر آؤٹ سورسنگ کے بغیر سخت-ریڈیس خصوصیات اور عمدہ تفصیلات تیار کر سکتا ہے۔ EDM بھیجنے والی دکانیں ہر نظر ثانی کے چکر میں دن ضائع کرتی ہیں۔
- گھر میں-ہیٹ ٹریٹمنٹ- سائٹ پر ویکیوم فرنسز درست سختی کنٹرول اور تیز رفتار تبدیلی کی اجازت دیتی ہیں۔ جیسا کہ پہلے بات کی گئی ہے، یہاں تک کہ بجھانے کے وقت یا درجہ حرارت میں تھوڑا سا انحراف بھی تھکاوٹ کی زندگی کو متاثر کرتا ہے۔ ان-گھر کی صلاحیت کا مطلب ہے کہ ایک ہی انجینئرنگ ٹیم مشینی اور دھات کاری دونوں کو کنٹرول کرتی ہے۔
- کوٹنگ کی درخواست یا قائم کردہ کوٹنگ شراکت داری- چاہے PVD کوٹنگز (AlCrN, TiAlN) ہو یا ڈفیوژن ٹریٹمنٹ (نائٹرائڈنگ)، اس بات کی تصدیق کریں کہ مینوفیکچرر کوٹنگ کے انتخاب کو ان کے ڈیزائن کے عمل میں ضم کرتا ہے بجائے اس کے کہ اسے بعد میں سوچا جائے۔
- CAE اور نقلی ٹولز- تخروپن کی تشکیل، تھرمل FEA، اور خالی پتلی ہونے کی پیشین گوئی انجینئرنگ کو ممتاز کرتی ہے-مشین شاپس سے چلنے والے مینوفیکچررز جو پرنٹ کرنے کے لیے صرف دھات کو کاٹتے ہیں۔ پچھلے پروجیکٹس سے نقلی آؤٹ پٹ دیکھنے کے لیے پوچھیں۔
- ڈی ایف ایم (ڈیزائن فار مینوفیکچریبلٹی) فیڈ بیک- ایک قابل سپلائر صرف آپ کی ڈرائنگ کا حوالہ نہیں دیتا۔ وہ اسے تعمیری طور پر چیلنج کرتے ہیں - ڈرافٹ اینگل تبدیلیاں، کولنگ چینل آپٹیمائزیشن، یا مادی متبادل جو کارکردگی کو بہتر بناتے ہیں یا لاگت کم کرتے ہیں۔ صنعت کار کے انتخاب پر صنعت کی رہنمائی اس بات کی تصدیق کرتی ہے کہ خام مشینی صلاحیت کے ساتھ انجینئرنگ سپورٹ اور ڈیزائن کی اصلاح کی صلاحیت کو بہت زیادہ وزن میں لایا جانا چاہیے۔
خریداروں کے لیے جو اپنی مرضی کے مطابق ہاٹ اسٹیمپنگ ڈائی مینوفیکچرر کے اختیارات تلاش کر رہے ہیں جو ہاٹ اسٹیمپنگ اور وسیع تر ڈائی اسٹیمپنگ ایپلی کیشنز دونوں پر محیط ہیں، سپلائرز جیسےYICHEN کا سٹیمپنگ ڈائی ڈویژنایک مفید حوالہ نقطہ پیش کرتے ہیں - ان کا دائرہ کار ہاٹ اسٹیمپنگ، ڈائی اسٹیمپنگ، اور انجینئرڈ میٹل-فارمنگ ٹولنگ میں اپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز کا احاطہ کرتا ہے، جس سے خریداروں کو متعدد خاص دکانداروں کو اکٹھا کرنے کے بجائے اس قابلیت کی چیک لسٹ کے خلاف جائزہ لینے کے لیے ایک ہی انٹری پوائنٹ ملتا ہے۔
تصدیق کے لیے کوالٹی سرٹیفیکیشنز اور انڈسٹری کے معیارات
صلاحیتیں آپ کو بتاتی ہیں کہ ایک کارخانہ دار کیا کر سکتا ہے۔ سرٹیفیکیشنز آپ کو بتاتے ہیں کہ آیا وہ دستاویزی، قابل سماعت نظام کے تحت مستقل طور پر ایسا کرتے ہیں۔ اسٹیمپنگ ڈائی سپلائر کی تشخیص میں دو سرٹیفیکیشن سب سے زیادہ اہمیت رکھتے ہیں:
ISO 9001کسی بھی مینوفیکچرنگ تنظیم پر لاگو بنیادی کوالٹی مینجمنٹ سسٹم ہے۔ یہ یقینی بناتا ہے کہ دستاویزی طریقہ کار، اندرونی آڈٹ، اصلاحی کارروائی کے عمل، اور انتظامی جائزہ لینے کے چکر موجود ہیں۔ اگر ایک ڈائی سپلائر کے پاس ISO 9001 کی کمی ہے، تو اس بات کی کوئی بیرونی تصدیق نہیں ہے کہ ان کا کوالٹی سسٹم ساختہ یا دوبارہ قابل ہے۔
آئی اے ٹی ایف 16949آٹوموٹیو-مخصوص ایکسٹینشن ہے جو ISO 9001 پر مصنوعات کی حفاظت، سپلائر کے انتظام، خطرے کے تجزیہ، اوراے آئی اے جی کور ٹولز- PPAP، FMEA، MSA، SPC، اور کنٹرول پلانز۔ اگر آپ کی موت آٹوموٹیو سپلائی چین کو کھلاتی ہے تو، IATF 16949 کا ہونا اچھا نہیں ہے-۔ یہ عام طور پر ایک گاہک کی ضرورت ہے. سرٹیفیکیشن اس بات کی تصدیق کرتا ہے کہ کارخانہ دار دستاویزی پیداواری ڈیٹا کو برقرار رکھتا ہے، مینوفیکچرنگ کے عمل کا آڈٹ کرتا ہے، اور گاہک کی مخصوص ضروریات کو اپنے معیار کے نظام میں ضم کرتا ہے۔
سرٹیفیکیشن کے علاوہ، تصدیق کریں:
- مواد کی سرٹیفیکیشن اور ٹریس ایبلٹی- کیا فراہم کنندہ ہر ڈائی بلاک کے لیے مل سرٹیفکیٹ فراہم کر سکتا ہے، جس میں کمپوزیشن اور ہیٹ لاٹ کی تصدیق ہو؟ تیار شدہ ڈائی کے ذریعے خام مال سے مکمل ٹریس ایبلٹی سنجیدہ مینوفیکچررز کے لیے معیاری عمل ہے اور ریگولیٹڈ صنعتوں میں ایک توقع ہے۔
- جہتی معائنہ رپورٹس- CMM (کوآرڈینیٹ ماپنے والی مشین) رپورٹس جو کہ اہم ڈائی فیچرز پر اصل بمقابلہ برائے نام طول و عرض کو دستاویز کرتی ہیں پروسیس کنٹرول کو ظاہر کرتی ہیں۔
- آزمائش اور توثیق کے پروٹوکول- کیا مینوفیکچرر نمونے کے پرزوں پر مہر لگاتا ہے، ان کی پیمائش کرتا ہے، اور شپنگ سے پہلے توثیق کی رپورٹ فراہم کرتا ہے؟ یا کیا وہ آپ کو موت کے حوالے کرتے ہیں اور آپ کی اپنی پریس پر آپ کی قسمت کی خواہش کرتے ہیں؟
ایک صنعت کار کا مالی استحکام اور مدت بھی اہمیت رکھتی ہے۔ ایک سپلائر جو دہائیوں سے طویل-مستقل کسٹمر تعلقات کے ساتھ کام کر رہا ہے اس طرح سے قابل اعتمادی کا اشارہ کرتا ہے کہ ایک نئی شروع کی گئی دکان - نہیں کر سکتی ہے کہ وہ اقتصادی چکروں سے بچ گیا ہے، ادارہ جاتی علم کو برقرار رکھتا ہے، اور آلات اور لوگوں میں مسلسل سرمایہ کاری کرتا ہے۔
ملکیت کی کل لاگت بمقابلہ اپ فرنٹ ڈائی پرائس
یہ وہ جگہ ہے جہاں زیادہ تر سورسنگ فیصلے غلط ہو جاتے ہیں۔ آپ تین اقتباسات کا موازنہ کرتے ہیں، سب سے کم نمبر منتخب کرتے ہیں، اور موثر محسوس کرتے ہیں۔ پھر حقیقت سامنے آتی ہے: سستی ڈائی 80,000 کی بجائے 15,000 سائیکلوں پر تھرمل کریکس پیدا کرتی ہے۔ ریجیکٹ ریٹس چڑھتے ہیں کیونکہ ٹھنڈک ڈیزائن میں جہتی بڑھے ہوئے کبھی بھی توجہ نہیں دی گئی۔ غیر منصوبہ بند دیکھ بھال کے شٹ ڈاؤن کی لاگت دس گنا ہے جو آپ نے خریداری کے آرڈر پر بچائی ہے۔ دھاتی سٹیمپنگ میں پوشیدہ اخراجات کا تجزیہ اس بات کی تصدیق کرتا ہے کہ ابتدائی آلے کی قیمت صرف دکھائی دینے والا حصہ ہے - جاری دیکھ بھال، معیار کی ناکامیوں سے دوبارہ کام، اور قبل از وقت تبدیلی اکثر اصل سرمایہ کاری کو کم کر دیتی ہے۔
ملکیت کی کل لاگت تشخیص کو دوبارہ ترتیب دیتی ہے۔ یہ پوچھنے کے بجائے کہ "اس کی قیمت کیا ہے؟" آپ پوچھتے ہیں کہ "اس ڈائی کی پوری سروس لائف میں میرے لیے قابل قبول حصے کی قیمت کیا ہوگی؟" اس حساب میں شامل ہیں:
- قیمت خرید- اقتباس پر نمبر۔ اہم، لیکن صرف ایک ان پٹ۔
- بڑے دوبارہ کام سے پہلے مرنے کی زندگی کی توقع ہے۔- میٹریل گریڈ، ہیٹ ٹریٹمنٹ کوالٹی، کوٹنگ سلیکشن، اور کولنگ ڈیزائن کا فنکشن۔ دوبارہ کام کرنے سے پہلے 100,000 سائیکلوں تک چلنے والی ڈائی کی لاگت فی سائیکل نصف ہے جتنی کہ 50,000 سائیکلوں تک چلنے والی ڈائی کی قیمت - ہے چاہے قیمت خرید 30 فیصد زیادہ ہو۔
- ٹولنگ سے منسوب شرح کو مسترد کریں۔- ٹھنڈک کی ناقص یکسانیت، پہننے سے جہتی بہاؤ، یا ناکافی کوٹنگ سے سطح کے نقائص سبھی اسکریپ پیدا کرتے ہیں۔ ہر مسترد شدہ حصہ مواد، توانائی، اور پریس ٹائم کی پوری قیمت اٹھاتا ہے۔
- بحالی کی تعدد اور لاگت- دوبارہ-پالش کرنے، دوبارہ-کوٹنگ، یا چینل کی صفائی کے لیے ڈائی کو کتنی بار کھینچنا چاہیے؟ کیا صنعت کار تجدید کاری کی خدمات پیش کرتا ہے، یا آپ خود ہیں؟
- سائیکل کے وقت کا اثر- آپٹمائزڈ کنفارمل کولنگ کے ساتھ ڈائی روایتی ڈرل شدہ چینلز کے مقابلے میں فی سائیکل دو یا تین سیکنڈ تیز چل سکتی ہے۔ ایک ملین سے زیادہ سائیکل، وہ سیکنڈز پریس کی بازیابی کی صلاحیت کے دنوں میں ترجمہ کرتے ہیں۔
- غیر منصوبہ بند ناکامیوں سے ڈاون ٹائم- ایک تباہ کن شگاف یا پھنسے ہوئے ایجیکٹر پر صرف مرمت کی لاگت نہیں آتی ہے - یہ آپ کی پروڈکشن لائن کو روکتا ہے جب آپ اسے ٹھیک کرنے کے لیے جدوجہد کرتے ہیں۔ کارخانہ دار کے ڈیزائن کے انتخاب براہ راست ناکامی کے امکان کو متاثر کرتے ہیں۔
جب آپ قیمت سے-فی-مرنے کی قیمت-فی-حصہ-زندگی بھر-پر منتقل ہوتے ہیں، تو مندرجہ بالا تشخیصی معیارات اچھی-سے-دیکھنا بند کر دیتے ہیں اور مالی ضروریات کی طرح لگنا شروع کر دیتے ہیں۔ مینوفیکچرر جو زیادہ قیمت وصول کرتا ہے کیونکہ وہ پریمیم ٹول اسٹیل کا استعمال کرتے ہیں، سمولیشن-آپٹمائزڈ کنفارمل کولنگ کا اطلاق کرتے ہیں، اور گھر کے اندر آزمانے کے ساتھ توثیق کرتے ہیں مہنگا نہیں ہوتا ہے - وہ وہ ہیں جن کی ڈیلیوری کے بعد سالوں تک آپ کا بجٹ خاموشی سے ضائع نہیں ہوتا ہے۔
زندگی بھر کا یہ تناظر بھی بدلتا ہے کہ آپ سورسنگ گفتگو تک کیسے پہنچتے ہیں۔ پرنٹ بھیجنے اور قیمت پوچھنے کے بجائے، آپ پیداوار کے حجم، سائیکل کے وقت کے اہداف، معیار کے تقاضے، اور دیکھ بھال کی رکاوٹوں کا اشتراک کرتے ہیں - پھر جائزہ لیں کہ کون سا مینوفیکچرر کا تجویز کردہ حل ڈائی کی پوری آپریشنل زندگی میں سب سے کم کل لاگت فراہم کرتا ہے۔ ٹرانزیکشنل پرچیزنگ سے انجینئرڈ پارٹنرشپ کی طرف تبدیلی طویل-طویل مدتی کامیابی کا واحد سب سے بڑا پیش گو ہے۔
یہاں تک کہ بہترین-ڈیزائن کردہ، بہترین-مصنوعی ڈائی بھی آخرکار پہنتی ہے۔ یہ کس طرح پہنتا ہے، آپ کب مداخلت کرتے ہیں، اور اس کی سروس لائف کو بڑھانے کے لیے کون سے آپشنز موجود ہیں اس کا انحصار تیاری کے دوران اور پیداوار کے دوران کیے گئے فیصلوں پر ہوتا ہے۔ عام ناکامی کے طریقوں کو سمجھنا - اور دیکھ بھال کی حکمت عملی جو انہیں روکتی ہیں - تشخیصی پہیلی کا آخری حصہ ہے۔
کم لاگت کے لیے ڈائی مینٹیننس اور لائف سائیکل مینجمنٹ
موت راتوں رات ناکام نہیں ہوتی۔ یہ چھوٹے، قابل پیمائش اضافے میں - ایک سطح کا شگاف ہے جو سائیکل کے حساب سے گہرا ہوتا ہے، پہننے کا ایک نمونہ جو ناقابل برداشت طور پر چوڑا ہوتا ہے جب تک کہ پرزے برداشت سے باہر نہ ہو جائیں، ایک کولنگ چینل جو اندر سے خراب ہو جاتا ہے جبکہ باہر سے ٹھیک نظر آتا ہے۔ مینوفیکچررز جو ان ناکامی کی پیشرفت کو سمجھتے ہیں وہ شروع سے ہی ان کے خلاف ڈیزائن کرتے ہیں۔ خریدار جو ان کو سمجھتے ہیں وہ جلد ہی مسائل کو پکڑ لیتے ہیں، صحیح وقت پر مداخلت کرتے ہیں، اور دسیوں ہزار اضافی سائیکلوں تک اسٹیمپنگ ڈائی لائف کو بڑھا دیتے ہیں۔ ہاٹ اسٹیمپنگ ڈائی مینٹیننس کو اس وقت تک نظر انداز کرنا جب تک کوئی چیز ٹوٹ نہ جائے۔ دیکھ بھال کی سب سے مہنگی حکمت عملی ہے۔
کامن ڈائی فیلور موڈز اور روک تھام کی حکمت عملی
ہر اسٹیمپنگ ڈائی فیل موڈز کے زمرے میں ایک مخصوص بنیادی وجہ - کا پتہ چلتا ہے اور زیادہ تر معاملات میں، وہ بنیادی وجہ مہینوں یا سال پہلے کیے گئے ڈیزائن یا مینوفیکچرنگ کے فیصلے سے جڑ جاتی ہے۔ یہ جاننا کہ کیا دیکھنا ہے آپ کو مسائل کی تشخیص کرنے میں مدد ملتی ہے اس سے پہلے کہ وہ تباہ کن ہو جائیں۔
تھرمل کریکنگ پریس ہارڈیننگ ڈیز میں ناکامی کا غالب طریقہ کار ہے۔ ہر سٹیمپنگ سائیکل ڈائی سطح کو تیزی سے گرم کرنے (گرم خالی جگہ سے رابطہ) کے بعد تیزی سے ٹھنڈک (اندرونی نالیوں سے پانی بہنے) کے ساتھ مشروط کرتا ہے۔ وہ تھرمل سائیکلنگ سطح پر باری باری تناؤ اور کمپریسیو دباؤ پیدا کرتی ہے۔ ہزاروں تکرار سے، مائیکرو-تناؤ کے ارتکاز پوائنٹس - تیز ریڈی، مشینی نشانات، یا کولنگ چینلز کی حدود پر نیوکلیئٹ میں شگاف پڑتے ہیں۔ اےناکامی کے تجزیہ کا مطالعہ مواد میں شائع ہوا۔4Cr5Mo2V اسٹیل سے بنے ایک پھٹے ہوئے A-ستون کے ہاٹ اسٹیمپنگ ڈائی انسرٹ کا معائنہ کیا۔ کولنگ چینلز کی اندرونی دیواروں سے دراڑیں تقریباً 50,000 چکروں کے بعد شروع ہوئیں - متوقع 200,000-سائیکل سروس لائف کا صرف 25 فیصد۔ تحقیق سے پتا چلا ہے کہ تناؤ کی وجہ سے پیدا ہونے والا سنکنرن بنیادی طریقہ کار تھا: سائیکلک لوڈنگ سے بقایا تناؤ تناؤ غیر محفوظ کولنگ چینلز کے اندر آکسیڈیٹیو سنکنرن کے ساتھ مل کر ٹوٹنے والی آکسائیڈ تہوں کے ساتھ شگاف کے آغاز اور پھیلاؤ کو تیز کرتا ہے۔
کھرچنے والا لباس تیار ہوتا ہے جہاں دباؤ کے تحت خالی سطح پر پھسل جاتی ہے۔ پریس سختی کے مرنے پر، ال-سی لیپت خالی جگہیں خاص طور پر جارحانہ ہوتی ہیں - ایلومینیم کی کوٹنگ ڈائی چہرے پر منتقل ہوتی ہے، چپکنے والے ذخائر کے طور پر بنتی ہے، پھر کھرچنے والے تیسرے جسم کے طور پر کام کرتی ہے جو سطح کے انحطاط کو تیز کرتی ہے۔ بصری طور پر، آپ کو پچھلی پالش شدہ سطحوں کا آہستہ آہستہ کھردرا ہونا، ڈرا ریڈی میں مواد کی تعمیر، اور بڑھتے ہوئے رگڑ کو نظر آئے گا جو کہ زیادہ پریس ٹننج ریڈنگ یا سٹیمپڈ حصوں پر سطح کے اسکورنگ کے طور پر ظاہر ہوتا ہے۔
جہتی بہاؤ لطیف ہوتا ہے اور اکثر اس کا پتہ نہیں چلتا ہے جب تک کہ پرزے معائنہ میں ناکام ہوجاتے ہیں۔ بار بار تھرمل سائیکلنگ ڈائی بلاک کے ہزاروں بار پھیلنے اور سکڑنے کا سبب بنتی ہے۔ توسیع شدہ پیداوار سے زیادہ، یہ گہا کے طول و عرض میں قابل پیمائش تبدیلیاں پیدا کر سکتا ہے - خاص طور پر پتلی-دیواری حصوں میں یا جارحانہ ٹھنڈک والے علاقوں میں جو کھڑی تھرمل گریڈینٹ بناتا ہے۔ وہی تحقیق اس بات کی تصدیق کرتی ہے کہ ہاٹ اسٹیمپنگ سروس کے دوران انضمام کی کثافت بتدریج بڑھ جاتی ہے، کاربائڈز اناج کی حدود میں تیز اور کھردرے ہونے کے ساتھ، شدید متاثرہ علاقوں میں مواد کے اثر کی سختی کو 325 J سے کم کر کے 37 J تک کم کر دیتے ہیں۔
کولنگ چینل سنکنرن ایک ناکامی موڈ ہے جو پوشیدہ طور پر کام کرتا ہے۔ مطالعہ کے نتائج حیران کن ہیں: انجینئرنگ ایپلی کیشنز میں 90 فیصد سے زیادہ ناکام مرنے والے پانی کے چینلز کی اندرونی دیواروں سے شگاف پڑنے لگتے ہیں، پھر باہر کی طرف کام کرنے والی سطح تک پھیل جاتے ہیں۔ جب مر جاتا ہے تو مناسب تحفظ کے بغیر بیکار بیٹھتا ہے - یہاں تک کہ ایک مہینے کے لیے بھی - ٹھنڈک کے اندر نمی آکسیڈیٹیو سنکنرن کا آغاز کرتی ہے۔ آکسائیڈ پرت جو بنتی ہے وہ سخت اور ٹوٹنے والی ہوتی ہے۔ جب ڈائی پروڈکشن پر واپس آتی ہے، مکینیکل دباؤ اس پرت کو پھٹ دیتا ہے، جس سے کریک انیشیشن سائٹس بنتی ہیں جو بعد میں سروس کے دوران پھیلتی ہیں۔
| فیلور موڈ | روٹ کاز | مرئی علامات | تجویز کردہ اصلاحی اقدام |
|---|---|---|---|
| تھرمل کریکنگ (گرمی کی جانچ) | تھکاوٹ کی حد سے زیادہ سائیکلک تھرمل تناؤ؛ تیز ریڈی یا چینل کی دیواروں پر دباؤ کا ارتکاز | عمدہ سطح کے کریک نیٹ ورک (کریزنگ)؛ مرنے کی سطح پر کھڑے ہونے والی دراڑیں | طے شدہ وقفوں پر تناؤ سے ریلیف اینیلنگ- تناؤ کے ارتکاز کو کم کرنے کے لیے ریڈیائی کو دوبارہ ڈیزائن کریں۔ تھرمل تھکاوٹ-مزاحم کوٹنگز لگائیں۔ |
| کھرچنے والا لباس | لیپت خالی جگہوں کے ساتھ سلائیڈنگ رابطہ؛ مواد کی منتقلی اور تیسرا-جسم کا رگڑنا | سطح کی کھردری؛ ڈرا ریڈی پر مواد کی تعمیر؛ پریس ٹنیج میں اضافہ؛ مہر والے حصوں پر اسکور کرنا | دوبارہ-کام کرنے والی سطحوں کو پالش کرنا؛ دوبارہ-PVD کوٹنگ لگائیں (AlCrN یا TiAlN)؛ خالی کوٹنگ کی مطابقت کا جائزہ لیں۔ |
| جہتی بہاؤ | تھرمل سائیکلنگ سے پلاسٹک کی مجموعی اخترتی؛ کاربائڈ موٹے مواد کے استحکام کو کم کرتا ہے۔ | برداشت سے باہر ہونے والے حصے؛ مخصوص علاقوں میں بتدریج پتلا ہونا؛ CMM پیمائشیں ترقی پسند انحراف دکھا رہی ہیں۔ | طے شدہ سائیکل کے وقفوں پر جہتی تصدیق کا نظام الاوقات؛ برداشت کی حد تک پہنچنے سے پہلے ڈائی دوبارہ کام کرنے یا متبادل داخل کرنے کا منصوبہ بنائیں |
| کولنگ چینل سنکنرن | چینل کے تحفظ کے بغیر بیکار ادوار کے دوران آکسیڈیٹیو سنکنرن؛ تناؤ-حوصلہ افزائی گالوانک سیل کی تشکیل | پانی کا رساو؛ کولنگ کی کارکردگی میں کمی؛ مرنے کی سطح پر درجہ حرارت میں غیر وضاحتی اضافہ | آف لائن کے بعد کمزور ایسڈ سالوینٹ کے ساتھ چینلز کو صاف کریں۔ کمپریسڈ ہوا کے ساتھ ہوا-خشک؛ سٹوریج کے دوران تیل پر مبنی حفاظتی کوٹنگ- لگائیں۔ |
| چپکنے والی گیلنگ | خالی کوٹنگ (Al-Si) اور غیر کوٹیڈ ڈائی اسٹیل کی سطح کے درمیان کیمیائی وابستگی | مرنے والے چہرے پر مرئی مواد کی منتقلی؛ مہر والے حصوں پر سطح کے نقائص میں اضافہ؛ مارنے کے نشانات | کم-رگڑ PVD کوٹنگ لگائیں یا تجدید کریں؛ متبادل خالی کوٹنگ کی اقسام کا جائزہ لیں۔ |
بحالی کے نظام الاوقات اور تجدید کاری کے اختیارات
آپ کو خدمت کے لیے ڈائی کب کھینچنی چاہیے؟ پرزوں کے معائنہ کے ناکام ہونے تک انتظار کرنے کا مطلب ہے کہ آپ نے پہلے ہی اسکریپ - تیار کر لیا ہے ممکنہ طور پر ڈرفٹ پکڑے جانے سے پہلے۔ ایک احتیاطی نقطہ نظر سائیکل شمار، ماپا لباس، اور معلوم ناکامی کی ترقی کی شرحوں کی بنیاد پر مداخلت کے پوائنٹس کا تعین کرتا ہے۔
ڈائی مینٹیننس کے تجربہ کار پیشہ ور کئی ٹیلٹیل سگنلز کی نشاندہی کرتے ہیں: مہر والے پرزوں پر گڑبڑ ظاہر ہونا، مخصوص حدود کی طرف رجحان میں رواداری، پریس ٹننج میں اضافہ، یا ٹول کے کام کرنے کے طریقے میں قابل سماعت تبدیلیاں۔ ہر پروڈکشن رن - کے آخری حصے کو پروگریسو ڈائیز میں اینڈ سٹرپ کے ساتھ محفوظ کرنا - ٹول بنانے والوں کو پہننے کے نمونوں کی تشخیص کرنے اور یہ پیش گوئی کرنے کے لیے جسمانی ثبوت فراہم کرتا ہے کہ آگے کیا ناکام ہوگا۔ وہ تاریخ، شاٹ گنتی کے اعداد و شمار کے ساتھ مل کر، آپ کو دیکھ بھال کو رد عمل کے بجائے فعال طور پر شیڈول کرنے کی اجازت دیتی ہے۔
پریس سختی کے لیے ایک عملی احتیاطی دیکھ بھال کی ڈیس میں عام طور پر شامل ہیں:
- ہر پروڈکشن رن (آخر-کے-انسپیکشن)- دراڑوں، تعمیر، یا اسکورنگ کے لیے کام کرنے والی سطحوں کی بصری جانچ۔ کولنگ بہاؤ کی شرح اور آؤٹ لیٹ درجہ حرارت کی تصدیق کریں۔ مقابلے کے لیے آخری-آف حصوں کو محفوظ کریں۔
- ہر 10,000-20,000 سائیکلوں پر- CMM کا استعمال کرتے ہوئے اہم سطحوں پر جہتی تصدیق۔ میگنیفیکیشن کے تحت ابتدائی تھرمل کریکنگ کی جانچ کریں۔ کولنگ چینلز کو صاف کریں اور بہاؤ کے توازن کی تصدیق کریں۔
- ہر 30,000-50,000 سائیکلوں پر- مائیکرو-کریکس کو پھیلنے سے پہلے ہٹانے کے لیے مکمل ڈائی سطح کو دوبارہ-پالش کریں۔ دوبارہ-کوٹ کریں اگر PVD پرت پہننے-کے ذریعے دکھاتی ہے۔ تناؤ-ریلیف اینیل اگر ڈائی ڈیزائن میں ہائی-اسٹریس جیومیٹری شامل ہو۔
- متوقع کوٹنگ کی زندگی کے اختتام پر- پٹی اور دوبارہ-PVD کوٹنگ لگائیں۔ ری کوٹنگ سے پہلے بنیادی نقصان کے لیے سبسٹریٹ کا معائنہ کریں۔ ڈائمینشنل چیک اس بات کی تصدیق کے لیے کہ ڈائی اتارنے کے بعد برداشت کے اندر رہتی ہے۔
A-پلر ڈائی فیل پر مواد کا مطالعہ خاص طور پر سروس کے دوران تناؤ سے ریلیف اینیلنگ کی تجویز کرتا ہے- تاکہ تھرمل سائیکلنگ کے دوران جمع ہونے والی سندچیوتی کثافت کو کم کیا جا سکے۔ ان کی تحقیقات سے پتا چلا کہ ڈائی انسرٹ کو اس کے 50,000-80,000 سائیکل سروس کی مدت کے دوران کبھی بھی اینیل نہیں کیا گیا تھا - ایک بحالی کی کمی جس نے اندرونی نقصان کو نازک سطح تک پہنچنے کی اجازت دی۔ اگر اینیلنگ وقفے وقفے سے کی گئی ہوتی، تو اناج کی حد کمزور ہوتی ہے اور تاکنا کی تشکیل جس نے اثر کی سختی کو تباہ کر دیا تھا، کو کم کیا جا سکتا تھا۔
ڈائی ری فربشمنٹ سروسز - ری-پالش، ری-کوٹنگ، ویلڈ کے ذریعے جہتی اصلاح-اور-ریمشین، یا انسرٹ ریپلیسمنٹ - ٹول کی زندگی کو نمایاں طور پر بڑھا سکتی ہے جب نقصان کے بغیر واپسی کے مقام تک پہنچنے سے پہلے انجام دیا جائے۔ تزئین و آرائش اور ریٹائرمنٹ کے درمیان فیصلہ اس بات پر منحصر ہے کہ دیوار کی کم از کم موٹائی سے کتنا مواد باقی ہے، آیا شگاف کی گہرائی اس سے زیادہ ہے جس سے سطح کا دوبارہ کام کیا جا سکتا ہے، اور آیا کولنگ چینل کی سالمیت پر سمجھوتہ کیے بغیر جہتی اصلاح اب بھی ہندسی طور پر ممکن ہے۔
کس طرح مینوفیکچرر سپورٹ ٹول کی عمر کو بڑھاتا ہے۔
کارخانہ دار کا کردار ڈائی ڈیلیوری پر ختم نہیں ہوتا۔ ایک سپلائر اپنی آپریشنل زندگی میں آپ کے ٹولنگ کو کس طرح سپورٹ کرتا ہے اس سے آپ کی ملکیت کی کل لاگت - پر براہ راست اثر پڑتا ہے اور یہ وہ جگہ ہے جہاں ڈائی ری فربشمنٹ سروسز، دستاویزات کا معیار، اور فالتو اجزاء کی دستیابی واضح فرق بن جاتی ہے۔
پہلے دستاویزات پر غور کریں۔ ایک مینوفیکچرر جو مکمل ڈائی دستاویزات فراہم کرتا ہے - اسمبلی ڈرائنگ، کولنگ سرکٹ ڈایاگرام، میٹریل سرٹیفکیٹ، ہیٹ ٹریٹمنٹ ریکارڈ، کوٹنگ کی وضاحتیں، اور تجویز کردہ دیکھ بھال کے وقفے - آپ کے ٹول روم کو صحیح طریقے سے برقرار رکھنے کے لیے درکار ہر چیز فراہم کرتا ہے۔ اس دستاویزات کے بغیر، آپ کی دیکھ بھال کرنے والی ٹیم اندازہ لگا رہی ہے: کون سے چینل کہاں سے جڑتے ہیں، ڈائی کو کس سختی کے ساتھ برتا گیا، کون سی کوٹنگ لگائی گئی اور کس موٹائی پر۔ یہ ابہام دیکھ بھال کے غلط فیصلوں اور مرنے والوں کی قبل از وقت ریٹائرمنٹ کا باعث بنتا ہے جسے بچایا جا سکتا تھا۔
فالتو اجزاء کی دستیابی اہمیت رکھتی ہے خاص طور پر مرنے والوں کے لیے پہننے کے انسرٹس، تبدیل کیے جانے والے ٹرم سیکشنز، یا ماڈیولر کولنگ بلاکس۔ ایک مینوفیکچرر جو ڈیز کو تبدیل کرنے کے قابل لباس اجزاء - کے ساتھ ڈیزائن کرتا ہے اور ان اجزاء کو آرڈر کے لیے دستیاب رکھتا ہے - آپ کو پورے ٹول کو تبدیل کیے بغیر اعلی-پہننے والے حصوں کو تبدیل کرنے کی اجازت دیتا ہے۔ یہ ماڈیولر اپروچ بیس ڈائی کی عمر کو غیر معینہ مدت تک بڑھاتا ہے، جب تک کہ ساختی جسم ٹھیک رہتا ہے۔ اگر اسپیئر انسرٹس کے لیے 12 ہفتے کا لیڈ ٹائم درکار ہوتا ہے کیونکہ اصل مینوفیکچرر کے پاس کوئی انوینٹری یا ریکارڈ نہیں ہے، تو آپ انتظار کے دوران پریس ڈاؤن ٹائم کے لیے ادائیگی کر رہے ہیں۔
ٹولنگ لائف سائیکل مینجمنٹ فریم ورکاس بات پر زور دیں کہ ہر پروڈکشن ٹول کو دستاویزی شناخت، دیکھ بھال کی سرگزشت، اور-زندگی کی منصوبہ بندی کے اختتام کے ساتھ ایک کنٹرول شدہ اثاثہ سمجھا جانا چاہیے۔ مینوفیکچررز جو اس نقطہ نظر کی حمایت کرتے ہیں وہ ہر گرمی کے علاج کے چکر، ہر کوٹنگ ایپلی کیشن، اور ہر ری فربشمنٹ ایونٹ کے ذریعے خام مال سے ٹریس ایبلٹی فراہم کرتے ہیں۔ یہ مسلسل ریکارڈ ڈیٹا کو قابل بناتا ہے-اس بارے میں فیصلوں کو کہ کب دوبارہ-کوٹ کرنا ہے، کب اینیل کرنا ہے، اور کب ریٹائر ہونا ہے - قیاس آرائیوں کی جگہ ثبوت کے ساتھ۔
طویل مدتی مدد کے لیے مینوفیکچرر کی وابستگی کا مضبوط ترین اشارہ-؟ ان کی تجدید کاری کے عمل کے بارے میں پوچھیں۔ ایک سپلائر جو سٹرکچرڈ ڈائی ری فربشمنٹ - انکمنگ انسپیکشن، روٹ کاز تجزیہ، ڈائمینشنل میپنگ، سلیکٹیو ری ورک، ری-کوٹنگ، توثیق اسٹیمپنگ، اور اپ ڈیٹ شدہ دستاویزات - پیش کرتا ہے آپ کی ڈائی میں سرمایہ کاری کی جاتی ہے جو ابتدائی ڈیلیوری سے آگے اچھی کارکردگی کا مظاہرہ کرتی ہے۔ ایک سپلائر جو لین دین کو مکمل سمجھتا ہے جب ڈائی بحری جہاز آپ کو پروڈکٹ پیش کر رہا ہے، شراکت داری نہیں۔ ڈائی کے مکمل لائف سائیکل کے دوران، یہ فرق اس بات کا تعین کرتا ہے کہ آیا آپ کوالٹی ٹولنگ کے لیے ایک بار ادائیگی کرتے ہیں یا قبل از وقت تبدیلی کے لیے بار بار ادائیگی کرتے ہیں۔
پرو ایکٹو مینٹیننس، جو مینوفیکچرر کی دستاویزات کے ذریعے مطلع کیا جاتا ہے اور قابل رسائی ری فربشمنٹ سروسز کے ذریعے سپورٹ کیا جاتا ہے، ان کی ٹولنگ سرمایہ کاری پر زیادہ سے زیادہ منافع حاصل کرنے کے لیے خریداروں کا حتمی کنٹرول ہے۔ ناکامی کے طریقوں کو سمجھے جانے، روک تھام کی حکمت عملیوں کے ساتھ، اور ایک سپلائر کا رشتہ جو خریداری کے آرڈر سے آگے بڑھتا ہے، باقی سوال سیدھا سیدھا ہے: آپ ان تمام تشخیصی عوامل کو ایک عملی سورسنگ کے عمل میں کیسے کھینچتے ہیں؟
اعتماد کے ساتھ انجینئرڈ سٹیمپنگ ٹولنگ کو سورس کرنا
اب آپ کے پاس تکنیکی بنیاد ہے کہ کسی بھی ہاٹ اسٹیمپنگ ڈیز مینوفیکچرر کو ان عوامل پر جانچیں جو درحقیقت طویل-ٹولنگ کی کارکردگی کی پیش گوئی کرتے ہیں۔ مادی علم، مشینی طریقے، گرمی کے علاج کا معیار، کوٹنگ منطق، کولنگ ڈیزائن، لائف سائیکل سپورٹ - یہ تجریدی تصورات نہیں ہیں۔ یہ وہ مخصوص سوالات ہیں جو آپ ہر سورسنگ گفتگو میں لاتے ہیں اور وہ معیار جن کے خلاف آپ ہر اقتباس کی پیمائش کرتے ہیں۔ آخری مرحلہ ان سب کو دوبارہ قابل دہرانے والے عمل میں ترتیب دینا ہے جسے آپ اپنے اگلے RFQ سے شروع کر سکتے ہیں۔
انجینئرڈ سٹیمپنگ ٹولنگ کے لیے آپ کی سورسنگ چیک لسٹ
ایک اسٹیمپنگ ڈائی آر ایف کیو چیک لسٹ آپ کی تشخیص کو تمام سپلائرز میں یکساں رکھتی ہے اور اس بات کو یقینی بناتی ہے کہ کوئی بھی اہم شگاف نہ پڑے۔ ان مراحل کے ذریعے ترتیب وار کام کریں - ہر ایک پچھلے پر بناتا ہے:
- اپنی درخواست کی قسم کی تصدیق کریں۔- کیا آپ آٹوموٹو ساختی پرزوں کے لیے پریس ہارڈیننگ ڈائی ٹولنگ یا برانڈنگ اور پیکیجنگ کے لیے آرائشی فوائل اسٹیمپنگ ڈیز سورس کر رہے ہیں؟ یہ واحد امتیاز مادی طبقے، حرارتی تقاضوں، رواداری کی توقعات، اور متعلقہ صنعتی سرٹیفیکیشن کا حکم دیتا ہے۔
- پیداوار کے حجم اور سائیکل کی زندگی کی ضروریات کی وضاحت کریں۔- تین سے پانچ سالوں میں موجودہ سالانہ حجم اور متوقع پیمانے دونوں کی وضاحت کریں-۔ کم اور اعلی دونوں صورتیں شامل کریں تاکہ مینوفیکچرر ایسے ٹولنگ کی سفارش کر سکے جو آپ کے رفتار کے مطابق ہو، نہ کہ صرف آج کے آرڈر کے مطابق۔ جیسا کہPanova سے کنٹریکٹ مینوفیکچرنگ RFQ رہنمائیاس بات پر زور دیتا ہے کہ مقداریں اکثر مینوفیکچرنگ کے طریقہ کار کا حکم دیتی ہیں - کم حجم کے لیے موزوں عمل پیمانے پر ٹوٹ سکتا ہے۔
- ڈائی مادی توقعات کی وضاحت کریں یا جائز سفارش کی درخواست کریں۔- اپنا پسندیدہ میٹریل گریڈ (H13، پیتل، تانبا) بتائیں یا سپلائر سے کہیں کہ وہ آپ کے سبسٹریٹ، درجہ حرارت، اور رن کی لمبائی کی بنیاد پر تکنیکی دلیل کے ساتھ تجویز کرے۔
- 2D ڈرائنگ کے ساتھ 3D CAD ماڈل فراہم کریں۔- ایک سپلائر جو مکمل جیومیٹری سے پوچھ گچھ کرسکتا ہے فلیٹ PDFs سے کام کرنے والے سے بہتر DFM فیڈ بیک دیتا ہے۔ اے250 انجینئرنگ رہنماؤں کا سروےپتہ چلا کہ 90 فیصد ٹیموں کو نئے پروڈکٹ کی ترقی کے دوران سپلائر DFM فیڈ بیک بہت تاخیر سے موصول ہوتا ہے - 3D ڈیٹا کا جلد اشتراک سب سے مؤثر انسدادی اقدام ہے۔
- آپریٹنگ ماحول اور ملاوٹ کے اجزاء کی وضاحت کریں۔- خالی مواد اور کوٹنگ کی قسم، پریس ٹنیج، سائیکل کی شرح، آپ کے پریس پر کولنگ انفراسٹرکچر، اور کس طرح اسٹیمپ شدہ حصہ ملحقہ اجزاء کے ساتھ انٹرفیس کرتا ہے۔ سیاق و سباق مینوفیکچرر کی طرف سے انجینئرنگ کے بہتر فیصلوں کو قابل بناتا ہے۔
- کولنگ ڈیزائن کی تفصیلات اور تھرمل سمولیشن آؤٹ پٹس کی درخواست کریں۔- پوچھیں کہ کنفارمل یا روایتی کولنگ تجویز کی گئی ہے، مستحکم حالت میں سطح کے درجہ حرارت کی کیا پیش گوئی کی جاتی ہے، اور ٹھنڈک کی یکسانیت کی تصدیق کیسے کی گئی۔
- گرمی کے علاج اور کوٹنگ کی حکمت عملی کی تصدیق کریں۔- تصدیق کریں کہ آیا سپلائر گھر میں ہیٹ ٹریٹمنٹ کرتا ہے-، وہ کس سختی کا ہدف تجویز کرتے ہیں، اور آپ کے پہننے کے مخصوص طریقہ کار کے لیے وہ کوٹنگ سسٹم کی تجویز کرتے ہیں۔
- سرٹیفیکیشن اور ٹریس ایبلٹی کی تصدیق کریں۔- کم از کم ISO 9001 کی ضرورت ہے؛ آٹوموٹو سپلائی چین کے کام کے لیے IATF 16949۔ معیاری ڈیلیوری ایبل کے طور پر میٹریل مل سرٹیفکیٹس، ہیٹ ٹریٹمنٹ ریکارڈز، اور سی ایم ایم کی توثیق کی رپورٹس کی درخواست کریں۔
- ملکیت کی کل قیمت کا اندازہ لگائیں، اکیلے قیمت خرید نہیں۔- متوقع ڈائی لائف، تجویز کردہ دیکھ بھال کے وقفے، تجدید کاری کی دستیابی، اور اضافی داخل کرنے کے لیڈ ٹائم کے بارے میں پوچھیں۔ ان کو اپنی لاگت کے موازنہ میں بنائیں۔
- ڈیزائن کو لاک کرنے سے پہلے DFM ان پٹ - کے لیے جلدی مشغول ہوں۔- کسٹم ڈائی ٹولنگ سپلائر کے ساتھ اعلیٰ ترین-قدر کا تعامل آپ کے ڈیزائن کے منجمد ہونے سے پہلے ہوتا ہے، اس کے بعد نہیں۔ مسودے کے زاویوں، ٹھنڈک کی فزیبلٹی، مادی متبادلات، اور رواداری کی اصلاح پر رائے طلب کریں جب کہ تبدیلیاں ابھی بھی سستی ہیں۔
صحیح مینوفیکچرر کے ساتھ بات چیت شروع کرنا
سب سے عام سورسنگ غلطی RFQ کو ٹرانزیکشنل ایونٹ کے طور پر سمجھنا ہے - پرنٹ بھیجیں، قیمتیں جمع کریں، سب سے کم نمبر چنیں۔ یہ نقطہ نظر اس بات کی ضمانت دیتا ہے کہ آپ مینوفیکچرر کی انجینئرنگ کی گہرائی کے بارے میں کچھ نہیں سیکھیں گے جب تک کہ پروڈکشن میں مسائل پیدا نہ ہوں، خریداری آرڈر بند ہونے کے مہینوں بعد۔
ایک بہتر نقطہ نظر متحرک کو پلٹ دیتا ہے۔ اپنی درخواست کے سیاق و سباق، حجم کی رفتار، اور کارکردگی کی ضروریات کا اشتراک کریں۔ پھر نہ صرف اس قیمت کا اندازہ کریں جو واپس آتی ہے، بلکہسوالاتصنعت کار بدلے میں پوچھتا ہے۔ ایک سپلائر جو خالی کوٹنگ کی تفصیلات کی درخواست کرتا ہے، آپ کی پریس کولنگ کی صلاحیت کے بارے میں پوچھتا ہے، ایک سخت رداس کو چیلنج کرتا ہے جو تھرمل تناؤ کو مرتکز کرے گا، یا ایک کوٹنگ سسٹم تجویز کرتا ہے جس پر آپ نے غور نہیں کیا تھا - کہ سپلائر ایک حل کی انجینئرنگ کر رہا ہے۔ جو کوئی سوال کیے بغیر نمبر لوٹاتا ہے وہ شے کا حوالہ دے رہا ہے۔
ہاٹ اسٹیمپنگ، ڈائی اسٹیمپنگ، اور ملحقہ دھاتی-بنانے کے عمل میں انجینئرڈ اسٹیمپنگ ٹولنگ حل تلاش کرنے والے خریداروں کے لیے،YICHEN کا سٹیمپنگ ڈائی صفحہاس پورے مضمون میں زیر بحث تشخیصی معیار کو لاگو کرنے کے لیے ایک عملی نقطہ آغاز کے طور پر کام کرتا ہے۔ ان کا دائرہ کسٹم اسٹیمپنگ ڈائی سلوشنز پر محیط ہے، جس سے آپ کو مواد کی مہارت سے لے کر لائف سائیکل سپورٹ تک اوپر - کی مکمل چیک لسٹ کے مقابلے صلاحیتوں کا اندازہ لگانے کے لیے رابطہ کا ایک نقطہ ملتا ہے۔
ہاٹ اسٹیمپنگ ڈیز کو سورس کرنا ایک-وقت کی خریداری نہیں ہے۔ یہ ایک ایسے رشتے کا آغاز ہے جو آپ کے پیداواری معیار، سائیکل کے وقت، اور سالوں تک دیکھ بھال کے اخراجات کو تشکیل دے گا۔ وہ مینوفیکچررز جو اس رشتے کو حاصل کرتے ہیں وہی ہیں جو آپ کی موت کو ایک انجنیئرڈ سسٹم کے طور پر مانتے ہیں - قیمت کے ٹیگ کے ساتھ اسٹیل کا ایک بلاک نہیں۔ صحیح سوالات پوچھیں، زندگی بھر کی قدر کا اندازہ لگائیں، اور جلدی مشغول ہوں۔ اس طرح آپ خریداری کا آرڈر بھول جانے کے کافی عرصے بعد غلط انتخاب کی ادائیگی سے بچتے ہیں۔
Hot Stamping Dies Manufacturers کے بارے میں اکثر پوچھے گئے سوالات
1. آٹوموٹو اور آرائشی ایپلی کیشنز کے لیے ہاٹ اسٹیمپنگ ڈیز میں کیا فرق ہے؟
آٹوموٹو پریس سختی 880 ڈگری سیلسیس سے اوپر کے درجہ حرارت پر پانی-ٹھنڈا H13 ٹول اسٹیل کا استعمال کرتے ہوئے بوران اسٹیل کے خالی خالی حصے بناتی ہے، جس سے انتہائی-اعلی-طاقت کے ساختی حصے تیار ہوتے ہیں جن کی تناؤ کی طاقت 1,500 MPa سے زیادہ ہوتی ہے۔ آرائشی ورق اسٹیمپنگ ڈیز 100 اور 200 ڈگری سیلسیس کے درمیان کام کرتی ہے، پیتل، تانبے، یا میگنیشیم کا استعمال کرتے ہوئے دھاتی ورق کو پیکیجنگ سبسٹریٹس پر منتقل کرتی ہے۔ دونوں ایپلی کیشنز ڈائی میٹریل، ٹھنڈک کی ضروریات، رواداری، اور صنعت کے سرٹیفیکیشنز میں مختلف ہیں، لہذا ایک میں مہارت رکھنے والے مینوفیکچرر کے پاس دوسرے میں صلاحیت کی کمی ہو سکتی ہے۔
2. میں گرم سٹیمپنگ کے لیے صحیح ڈائی میٹریل کا انتخاب کیسے کروں؟
مواد کا انتخاب آپ کی درخواست کی قسم، پیداوار کے حجم، سبسٹریٹ اور آپریٹنگ درجہ حرارت پر منحصر ہے۔ H13 اور H11 ٹول اسٹیلز انتہائی درجہ حرارت پر تھرمل تھکاوٹ کے خلاف مزاحمت اور سختی کی وجہ سے آٹوموٹو پریس سختی کے لیے موزوں ہیں۔ پیتل درمیانے-سے-ہائی والیوم فوائل سٹیمپنگ کے لیے تھرمل چالکتا اور پائیداری کا بہترین توازن فراہم کرتا ہے۔ کاپر بڑے-علاقے کے آرائشی کام کے لیے اعلیٰ حرارت کی یکسانیت پیش کرتا ہے۔ میگنیشیم اقتصادی طور پر مختصر رنز اور پروٹو ٹائپنگ کا کام کرتا ہے۔ YICHEN (yichen-group.com/stamping-die/) جیسا ایک باشعور مینوفیکچرر کسی ایک آپشن کو ڈیفالٹ کرنے کے بجائے آپ کے مخصوص رن کی لمبائی اور معیار کے تقاضوں پر مبنی مواد کی سفارش کرتا ہے۔
3. کون سی چیز روایتی کولنگ چینلز کو ہاٹ اسٹیمپنگ ڈیز میں روایتی ڈرل شدہ چینلز سے بہتر بناتی ہے؟
کنفارمل کولنگ چینلز مستقل فاصلے پر ڈائی سطح کے سموچ کی پیروی کرتے ہیں، جو پورے حصے جیومیٹری میں یکساں گرمی نکالتے ہیں۔ تحقیق سے پتہ چلتا ہے کہ وہ روایتی سیدھے-ڈرل شدہ چینلز سے چھ گنا زیادہ تیزی سے ٹھنڈا ہو سکتے ہیں، جو پیچیدہ منحنی خطوط کی پیروی نہیں کر سکتے اور ایسے گرم مقامات بنا سکتے ہیں جہاں کولنگ ناکافی ہو۔ پریس سختی کے لیے، یکساں کولنگ مارٹین سائیٹ کی مستقل تشکیل کو یقینی بناتی ہے اور مقامی نرم دھبوں کو روکتی ہے۔ سلیکٹیو لیزر میلٹنگ جیسے اضافی طریقوں کے ذریعے تجارت-آف زیادہ مینوفیکچرنگ لاگت ہے، جس سے وہ سب سے زیادہ لاگت-اعلی-آٹو موٹیو پروگراموں کے لیے کارآمد ہیں جہاں سائیکل کے وقت کی بچت لاکھوں حصوں سے زیادہ ہوتی ہے۔
4. ناکامی کو روکنے کے لیے کتنی بار ہاٹ اسٹیمپنگ ڈیز کو برقرار رکھا جانا چاہیے؟
سائیکل کی گنتی پر مبنی ایک احتیاطی دیکھ بھال کا شیڈول رد عمل کی مرمت سے کہیں زیادہ لاگت-موثر ہے۔ بہترین پریکٹس میں ہر پروڈکشن رن کے بعد بصری معائنہ، ہر 10,000 سے 20,000 سائیکلوں پر جہتی CMM کی تصدیق، ہر 30,000 سے 50,000 سائیکلوں پر مکمل سطح کو دوبارہ-پالش کرنا اور دوبارہ-کوٹنگ کی تشخیص، اور تناؤ سے روکنا{12} تھکاوٹ شگاف پھیلاؤ. کولنگ چینلز کو کسی بھی بیکار مدت کے دوران صاف اور سنکنرن سے محفوظ کیا جانا چاہئے، کیونکہ تحقیق سے پتہ چلتا ہے کہ 90 فیصد سے زیادہ ڈائی کریکس چینل کی اندرونی دیواروں سے نکلتی ہیں۔
5. ہاٹ اسٹیمپنگ ڈیز بنانے والے کے پاس کیا سرٹیفیکیشن ہونا چاہیے؟
ISO 9001 بنیادی معیار کے انتظام کا سرٹیفیکیشن ہے جو دستاویزی طریقہ کار اور دوبارہ قابل عمل عمل کو یقینی بناتا ہے۔ آٹوموٹیو سپلائی چین کے کام کے لیے، IATF 16949 عام طور پر لازمی ہے، جس میں PPAP، FMEA، SPC، اور مصنوعات کی حفاظت کے انتظام کے لیے تقاضے شامل کیے گئے ہیں۔ سرٹیفیکیشنز کے علاوہ، تصدیق کریں کہ مینوفیکچرر مکمل ٹریس ایبلٹی، CMM ڈائمینشنل انسپکشن رپورٹس، ہیٹ ٹریٹمنٹ ریکارڈز، اور آزمائشی تصدیقی ڈیٹا کے ساتھ میٹریل مل سرٹیفکیٹ فراہم کرتا ہے۔ مالی استحکام اور دیرینہ کسٹمر تعلقات بھی قابل اعتمادی کا اشارہ دیتے ہیں کہ نئے آپریشنز ظاہر نہیں کر سکتے۔


