


ڈائی اسٹیمپنگ کیا ہے اور ہر کارخانہ دار کو اسے کیوں سمجھنا چاہئے۔
اسٹیل کی ایک فلیٹ، بے خصوصیت شیٹ کو ایک درست شکل والے آٹوموٹو بریکٹ، ایک الیکٹریکل کنیکٹر، یا ایک آلات ہاؤسنگ - میں تبدیل کرنے کا تصور کریں یہ سب کچھ سیکنڈ کے ایک حصے میں ہے۔ یہ وہی ہے جو دنیا بھر کی فیکٹریوں میں ایک دن میں لاکھوں بار ڈائی اسٹیمپنگ کو پورا کرتا ہے۔ پھر بھی اس کے پھیلاؤ کے باوجود، اس عمل کو اکثر غلط سمجھا جاتا ہے یا مکمل طور پر مختلف مینوفیکچرنگ طریقوں سے الجھ جاتا ہے۔ چاہے آپ پرزوں کی وضاحت کرنے والے ڈیزائن انجینئر ہوں، سپلائرز کا جائزہ لینے والا سورسنگ مینیجر، یا پیداوار کے اختیارات کی تلاش کرنے والا صنعت کار، اس عمل کی واضح گرفت آپ کو حقیقی مسابقتی برتری فراہم کرتی ہے۔
مینوفیکچرنگ میں ڈائی اسٹیمپنگ کا کیا مطلب ہے۔
تو، مینوفیکچرنگ سیاق و سباق میں سٹیمپنگ کیا ہے؟ اس کے بنیادی طور پر، ڈائی اسٹیمپنگ ایک ٹھنڈا-میٹل ورکنگ عمل ہے جو استعمال کرتا ہے۔سٹیمپنگ پریسفلیٹ شیٹ میٹل یا کوائل اسٹاک کو مکمل یا قریب-ختم شدہ حصوں میں تبدیل کرنے کے لیے خصوصی ٹولنگ - ایک مماثل پنچ اور ڈائی سیٹ - سے لیس۔ پریس ٹن میں ماپا جانے والی طاقت کا اطلاق کرتا ہے، کارٹون کو کاٹنے، موڑنے، کھینچنے، یا ورک پیس کو درست شکل میں بنانے کے لیے ڈائی کیویٹی میں چلاتا ہے۔ یہ سب کمرے کے درجہ حرارت پر ہوتا ہے، جو مادی طاقت کو محفوظ رکھتا ہے اور ایسے اجزاء پیدا کرتا ہے جو سخت رواداری کے مطابق ہوں۔
ڈائی اسٹیمپنگ ایک تیز-رفتار، ٹھنڈا-کام کرنے والا مینوفیکچرنگ عمل ہے جس میں ایک ڈائی اور پنچ کو ایک سٹیمپنگ پریس کی شکل والی فلیٹ شیٹ میٹل کے اندر نصب کیا جاتا ہے جس کے ذریعے مکمل حصوں میں بلیننگ، موڑنے، ڈرائنگ، اور فارمنگ - بڑے پیمانے پر مضبوط، دوبارہ قابل اجزاء پیدا ہوتے ہیں۔
آپ سوچ سکتے ہیں، "بالکل ڈائی کیا ہے؟" مینوفیکچرنگ میں، ڈائی سٹیل کا سخت ٹولنگ بلاک ہے جس میں وہ گہا یا پروفائل ہوتا ہے جس میں مواد بنتا یا کاٹا جاتا ہے۔ پنچ اس کا ہم منصب - ایک مماثل ٹول ہے جو شکل دینے کے عمل کو انجام دینے کے لیے ڈائی میں اترتا ہے۔ یہ دونوں حصے ایک ساتھ مل کر ڈائی سیٹ بناتے ہیں، اور مینوفیکچرنگ میں کیا مر جاتا ہے اس کو سمجھنے کا مطلب یہ ہے کہ پنچ اور گہا کے درمیان اس درستگی کو سمجھنا۔
الجھن کا ایک عام نقطہ جس کو صاف کرنا ضروری ہے: ڈائی اسٹیمپنگ ڈائی کاسٹنگ نہیں ہے، اور یہ ڈائی کٹنگ نہیں ہے۔ ڈائی کاسٹنگ میں پگھلی ہوئی دھات کو مولڈ گہا میں ڈالنا شامل ہوتا ہے - ایک بنیادی طور پر مختلف عمل جو غیر-فیرس مرکب میں پیچیدہ تھری-جہتی شکلوں کے لیے موزوں ہوتا ہے۔ دوسری طرف، ڈائی کٹنگ سے مراد عام طور پر کاغذ، ربڑ یا جھاگ جیسے پتلے، چپٹے مواد کو کاٹنا ہے۔ ڈائی اسٹیمپنگ اپنے زمرے میں بیٹھتی ہے: یہ مکینیکل قوت کے ذریعے ٹھوس شیٹ میٹل کو شکل دیتا ہے، ایک پریس سائیکل میں یا متعدد ترقی پسند اسٹیشنوں پر کاٹنے اور تشکیل دینے کے عمل کو ملا کر۔
ڈائی اسٹیمپنگ کون استعمال کرتا ہے اور یہ کیوں اہم ہے۔
آپ کی کار کے ڈیش بورڈ کے نیچے موجود بریکٹ سے لے کر آپ کے اسمارٹ فون کے اندر کی شیلڈنگ تک، ہر جگہ مہر والے دھاتی پرزے موجود ہیں۔ اکیلے آٹوموٹو انڈسٹری ہی باڈی پینلز، ساختی کمک، اور برقی نظاموں کے لیے مہر والے اجزاء کی بڑی مقدار استعمال کرتی ہے۔ الیکٹرانکس مینوفیکچررز کنیکٹرز، ٹرمینلز اور ہیٹ سنک کے لیے عمل پر انحصار کرتے ہیں۔ ایرو اسپیس، طبی آلات، اور گھریلو آلات ان شعبوں کی فہرست سے باہر ہیں جہاں دھات کی مہر کیا ہے یہ صرف ایک علمی سوال نہیں ہے - یہ روزانہ کی پیداوار کی حقیقت ہے۔
یہ اتنا غالب کیوں رہتا ہے؟ معاشیات مجبور ہیں۔ ایک بار ٹولنگ بن جانے کے بعد، ایک سٹیمپنگ پریس سیکڑوں سے لے کر ہزاروں سٹروک فی گھنٹہ کی رفتار سے ایک جیسے حصے تیار کر سکتا ہے، فی یونٹ گاڑی چلانے کی قیمت متبادل طریقوں سے بہت کم ہے۔ ٹولنگ خود، سخت مواد سے بنا، ضرورت سے زیادہ پہننے کے بغیر ہزاروں سائیکلوں کو برداشت کرتا ہے۔ مینوفیکچررز کے لیے جو اسٹیمپنگ آپریشن میں سرمایہ کاری کے قابل ہے، اس کا جواب اکثر حجم پر آتا ہے: مقدار جتنی زیادہ ہوگی، قیمت کا فائدہ اتنا ہی زیادہ ہوگا۔
یہ مضمون ایک پریکٹیشنر-فوکسڈ نقطہ نظر اختیار کرتا ہے، جو آپ کو مکمل عمل، ڈائی اقسام، مادی غور و فکر، عام نقائص، لاگت کے ڈرائیور، اور جدید ٹیکنالوجی - ہر چیز کے بارے میں بتاتا ہے جس کی آپ کو اپنے اگلے سٹیمپنگ پروجیکٹ کے بارے میں باخبر فیصلے کرنے کی ضرورت ہے۔ سفر کا آغاز قدم-بائی{-کام کے فلو سے ہوتا ہے جو ایک جزوی تصور کو پروڈکشن-تیار ٹولنگ اور تیار شدہ اجزاء میں بدل دیتا ہے۔
ڈیزائن سے مکمل حصے تک ڈائی اسٹیمپنگ کا عمل
ہر مہر والا حصہ اسکرین پر ایک تصور کے طور پر اپنی زندگی کا آغاز کرتا ہے اور پریس سے نکالے گئے پروڈکشن-کے طور پر ختم ہوتا ہے۔ ان دو پوائنٹس کے درمیان کیا ہوتا ہے - اور کس ترتیب سے - یہ طے کرتا ہے کہ آیا کوئی پروجیکٹ اپنی لاگت، معیار اور ٹائم لائن کے اہداف کو پورا کرتا ہے۔ دھات پر مہر لگانے کا عمل کوئی ایک واقعہ نہیں ہے۔ یہ فیصلوں اور کارروائیوں کا احتیاط سے ترتیب دیا گیا سلسلہ ہے جہاں ہر قدم اگلے کے لیے حالات کا تعین کرتا ہے۔
پارٹ ڈیزائن سے لے کر پروڈکشن تک-تیار ٹولنگ
کسی بھی سٹیمپنگ مینوفیکچرنگ کے ابتدائی مراحل میں غیر متناسب وزن ہوتا ہے۔ ڈیزائن کے دوران لاپرواہی سے منتخب کی گئی ایک جہتی رواداری، یا فارمیبلٹی پر غور کیے بغیر مخصوص کیا گیا مواد مہینوں بعد مہنگی ڈائی ترمیم یا دائمی معیار کے مسائل کا شکار ہو سکتا ہے۔ یہاں مکمل ورک فلو ہے، جس ترتیب سے تجربہ کار پریکٹیشنرز درحقیقت اس کی پیروی کرتے ہیں:
حصہ ڈیزائن اور DFM جائزہ- انجینئر حصہ جیومیٹری، رواداری، اور فنکشنل تقاضوں کی وضاحت کرتے ہیں۔ مینوفیکچریبلٹی کے جائزے کے لیے ایک مکمل ڈیزائن اس بات کا جائزہ لیتا ہے کہ آیا بینڈ ریڈی، ہول اسپیسنگ، اور دیوار کے زاویے جیسی خصوصیات سٹیمپنگ کے عمل سے مطابقت رکھتی ہیں۔ مثال کے طور پر، کم از کم موڑ کا ریڈیئ عام طور پر مواد کی موٹائی سے کم از کم 1.0 سے 1.5 گنا ہونا چاہیے تاکہ ٹوٹنے سے بچا جا سکے۔
مواد کا انتخاب- ورک پیس میٹل - کولڈ-رولڈ اسٹیل، سٹینلیس سٹیل، ایلومینیم، پیتل، یا کاپر - کا انتخاب طاقت، فارمیبلٹی، سنکنرن کی ضروریات اور لاگت کی بنیاد پر کیا جاتا ہے۔ یہ انتخاب ڈائی کلیئرنس، چکنا کرنے کی ضروریات، اور متوقع ٹول پہننے پر براہ راست اثر انداز ہوتا ہے۔
سٹیمپنگ تخروپن اور فزیبلٹی کا تجزیہ- محدود عنصر تجزیہ (FEA) سافٹ ویئر ماڈلز مواد کے بہاؤ، پتلا ہونے، اسپرنگ بیک، اور کسی بھی اسٹیل کو کاٹنے سے پہلے ممکنہ جھریوں کا تعین کرتا ہے۔ ڈیجیٹل توثیق کا یہ مرحلہ جسمانی آزمائش کے ہفتوں کو بچاتا ہے۔
تفصیلی ڈائی ڈیزائن- انجینئر مکمل ڈائی لے آؤٹ بناتے ہیں، بشمول پروگریسو ڈائز کے لیے پٹی لے آؤٹ، اسٹیشن کی ترتیب، اور پائلٹ پن پلیسمنٹ۔ شیٹ میٹل اسٹیمپنگ کے عمل کو بغیر کسی مداخلت کے چلنے کو یقینی بنانے کے لیے ہر تشکیل، کاٹنے، اور بیکار اسٹیشن کو نقشہ بنایا جاتا ہے۔
ڈائی بلڈنگ، پریس سیٹ اپ، اور پروڈکشن رن
ڈیزائن کے لاک ہونے کے ساتھ، ڈائی بنانے کا عمل جسمانی دائرے میں چلا جاتا ہے۔ یہ وہ جگہ ہے جہاں درستگی مشینی دستکاری پر ہاتھ-ملتی ہے:
سی این سی مشینی اور ڈائی اجزاء کی EDM- ڈائی بلاکس، پنچز، اور فارمنگ انسرٹس کو ہائی-پریسیزن ڈائی مشیننگ - کے ذریعے شکل دی جاتی ہے جس میں پیچیدہ پروفائلز کے لیے تار EDM اور گہا کے کام کے لیے CNC ملنگ شامل ہیں۔ اس مرحلے پر رواداری کو ایک انچ کے ہزارویں حصے میں ناپا جاتا ہے۔
ڈائی اسمبلی اور بینچ فٹنگ- مشینی اوپری اور نچلے حصے کو جمع کرتے ہیں، گائیڈ پنوں، اسٹرائپر پلیٹوں اور بہار اسمبلیوں کو احتیاط سے سیدھ میں کرتے ہیں۔ ہینڈ فٹنگ اور بلیو-مماثلت یقینی بناتی ہے کہ پنچ-ٹو-ہر اسٹیشن پر یکساں ہوں۔
سیٹ اپ اور ٹننج کیلکولیشن دبائیں۔- مکمل شدہ ڈائی سیٹ کو مطلوبہ ٹنیج کے لیے ریٹیڈ سٹیمپنگ پریس میں نصب کیا جاتا ہے۔ پریس کی رفتار، بند کی اونچائی، اور فیڈ کی لمبائی حصہ جیومیٹری اور مواد کی بنیاد پر ڈائل کی جاتی ہے۔
آزمائشی رنز اور نمونے کا معائنہ- ابتدائی ہٹ نمونے کے پرزے تیار کرتے ہیں جو جہتی معائنہ، بصری تشخیص، اور فنکشنل ٹیسٹنگ سے گزرتے ہیں۔ انجینئرز تصریح کے خلاف اہم خصوصیات کی پیمائش کرتے ہیں اور ضرورت کے مطابق ڈائی کو ایڈجسٹ کرتے ہیں - کبھی کبھی متعدد آزمائشی تکرار کے ذریعے۔
مکمل پروڈکشن سٹیمپنگ- ایک بار جب نمونے تمام تقاضے پورے کر لیتے ہیں، پریس پیداوار کی رفتار سے چلتا ہے۔ -عمل کے معائنہ اور شماریاتی عمل کے کنٹرول (SPC) میں ہزاروں یا لاکھوں چکروں میں مستقل مزاجی برقرار رہتی ہے۔
ثانوی آپریشنز- تیار شدہ حصوں کو شپمنٹ کے لیے تیار ہونے سے پہلے ڈیبرنگ، سطح کی تکمیل، پلیٹنگ، کوٹنگ، ہیٹ ٹریٹمنٹ، یا ویلڈنگ اسمبلی کی ضرورت پڑسکتی ہے۔ یہ پوسٹ-مہر لگانے کے اقدامات کناروں کو بہتر بناتے ہیں، سنکنرن مزاحمت کو بڑھاتے ہیں، اور ذیلی-اجزاء کو حتمی اسمبلیوں میں ضم کرتے ہیں۔
ورک فلو کی ترتیب کیوں اہمیت رکھتی ہے۔
بہت سارے اقدامات کی طرح لگتا ہے؟ یہ - ہے اور ہر ایک اپنی جگہ کماتا ہے۔ مرنے کا عمل ایک وجہ سے ترتیب وار ہے: ہر مرحلہ اس سے پہلے کے مرحلے میں کیے گئے مفروضوں کی توثیق کرتا ہے۔ ابتدائی مراحل کو چھوڑنا یا کمپریس کرنا - خاص طور پر نقلی اور آزمائشی رنز - مہنگے دوبارہ کام، قبل از وقت موت کی ناکامی، اور لانچ کی تاریخوں سے محروم ہونے کا واحد سب سے عام ذریعہ ہے۔ ایک اسٹیمپنگ سمولیشن جو پتلی ہونے کی دشواری کو پکڑتا ہے اس کی قیمت دکان کے فرش پر پھٹے ہوئے ڈائی داخل کرنے کی قیمت کا ایک حصہ ہے۔
اس کے بارے میں اس طرح سوچیں: ڈیزائن اور نقلی مراحل وہ ہیں جہاں آپ معلومات سستے خریدتے ہیں۔ مشینی اور آزمائشی مراحل وہ ہیں جہاں غلطیاں مہنگی پڑ جاتی ہیں۔ وہ مینوفیکچررز جو فزیبلٹی کے تجزیے اور دوبارہ نمونے کے معائنے میں مناسب وقت لگاتے ہیں وہ مستقل طور پر کم مجموعی لیڈ ٹائم اور کم سکریپ ریٹ حاصل کرتے ہیں ان لوگوں کے مقابلے جو براہ راست سٹیل کو کاٹنے میں دوڑتے ہیں۔
ورک فلو خود، تاہم، صرف نصف مساوات ہے. یکساں طور پر اہم کام کے لیے منتخب کردہ ڈائی کی قسم ہے - ترقی پسند، منتقلی، مرکب، یا مجموعہ - کیونکہ یہ انتخاب پٹی لے آؤٹ میں ہر اسٹیشن اور ٹولنگ بجٹ میں ہر ڈالر کی شکل دیتا ہے۔
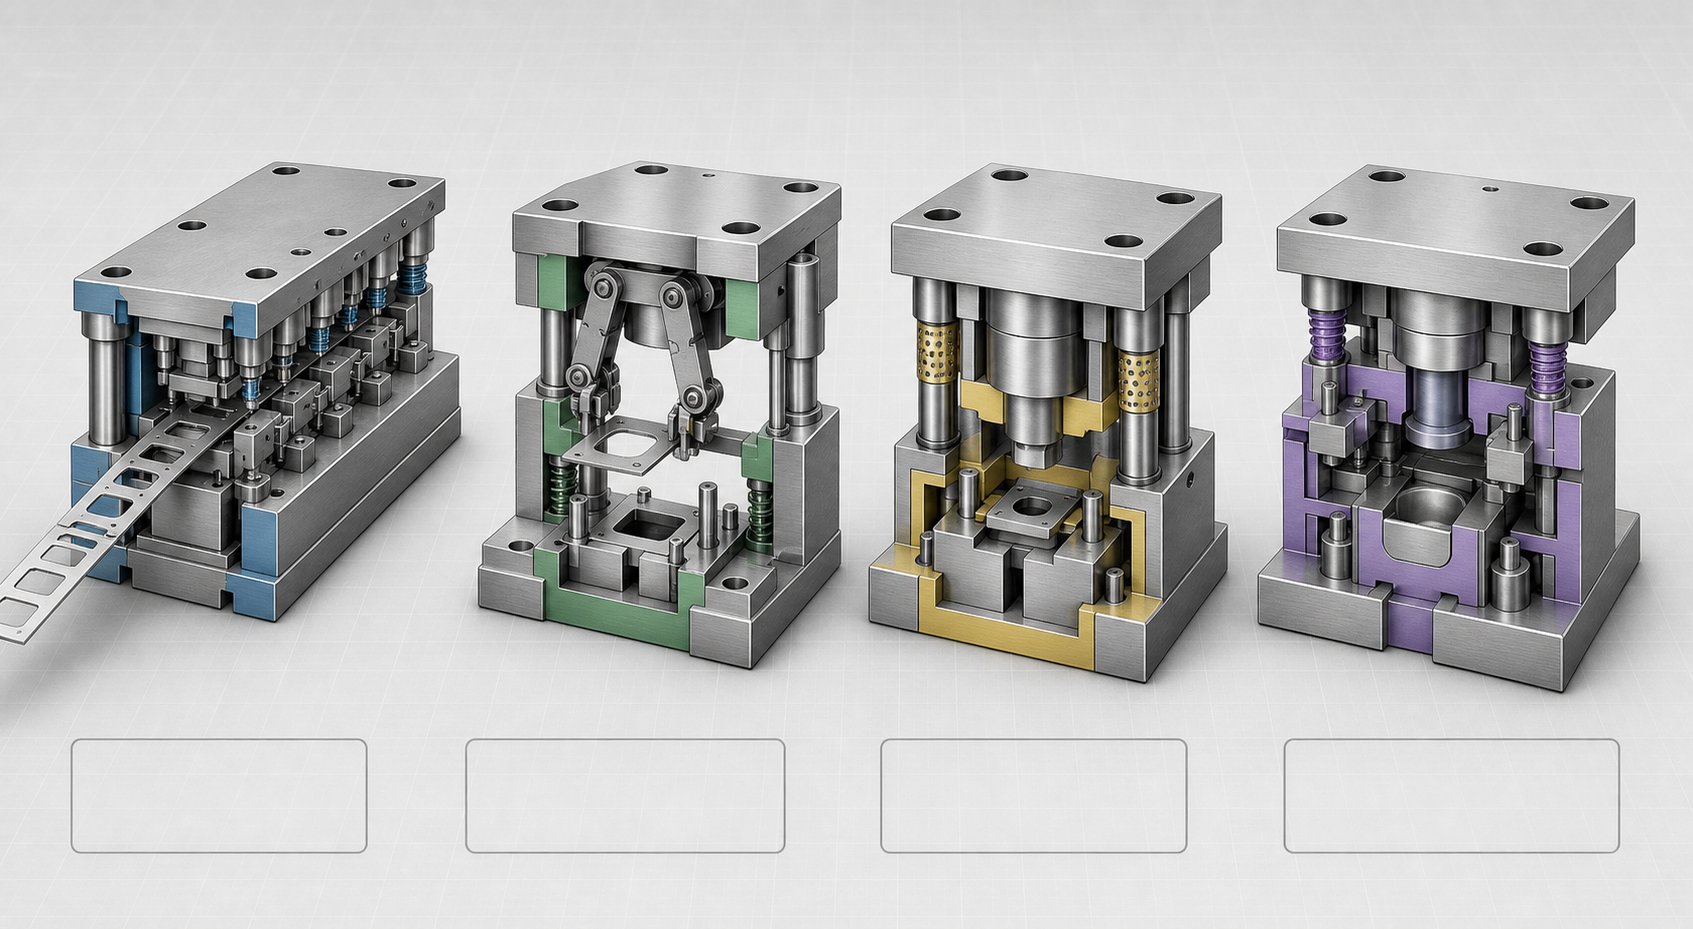
مہر لگانے کی اقسام اور صحیح کو کیسے چنیں۔
غلط ڈائی ٹائپ کا انتخاب ان سب سے مہنگی غلطیوں میں سے ایک ہے جو پروجیکٹ ٹیم کر سکتی ہے - اور صحیح معلومات کے ساتھ بچنے کے لیے سب سے آسان ہے۔ سٹیمپنگ ڈیز کی چار بنیادی اقسام میں سے ہر ایک ایک الگ میٹھی جگہ پر قبضہ کرتا ہے جس کی وضاحت حصہ جیومیٹری، پروڈکشن والیوم اور بجٹ سے ہوتی ہے۔ پھر بھی ایک واضح،-بائی-کا موازنہ تلاش کرنا حیرت انگیز طور پر مشکل ہو سکتا ہے۔ نیچے دی گئی جدول میں چاروں اختیارات کو ایک جگہ پر رکھا گیا ہے تاکہ آپ اپنے مخصوص پروجیکٹ کی ضروریات کے مطابق ان کا جائزہ لے سکیں۔
ترقی پسند، منتقلی، مرکب، اور مجموعہ مر جاتا ہے
| ڈائی ٹائپ | یہ کیسے کام کرتا ہے۔ | عام ایپلی کیشنز | مثالی پیداوار کا حجم | متعلقہ ٹولنگ لاگت | پیچیدگی کی سطح | کلیدی فوائد / حدود |
|---|---|---|---|---|---|---|
| ترقی پسند مرنا | ایک مسلسل دھات کی پٹی ایک ڈائی سیٹ کے اندر اسٹیشنوں کی ایک سیریز کے ذریعے آگے بڑھتی ہے۔ ہر اسٹیشن ایک الگ آپریشن کرتا ہے - خالی کرنا، چھیدنا، موڑنا، یا تشکیل - اور تیار شدہ حصہ آخری اسٹیشن پر پٹی سے الگ ہوجاتا ہے۔ | آٹوموٹو بریکٹ اور کلپس، الیکٹریکل کنیکٹر، ٹرمینلز، آلات ہارڈویئر | اعلی (100،000+ حصے) | اعلی | اعلی | فوائد:تیز سائیکل کے اوقات، حجم کے لحاظ سے کم فی-حصہ کی قیمت، کم سے کم مواد کو سنبھالنا۔حدود:مہنگا اپ فرنٹ ٹولنگ؛ تعمیر کے بعد ڈیزائن کی تبدیلیاں مہنگی ہیں۔ |
| ٹرانسفر ڈائی | سب سے پہلے پٹی سے ایک خالی کاٹا جاتا ہے، پھر خودکار انگلیوں یا گریپرز کے ذریعے مشینی طور پر آزاد اسٹیشنوں کے درمیان منتقل کیا جاتا ہے۔ ہر سٹیشن ایک علیحدہ تشکیل یا کاٹنے کا عمل انجام دیتا ہے۔ | بڑے آٹوموٹو باڈی پینلز، ساختی کمک، گہرے-انکلوژرز، ہیوی-ڈیوٹی آلات ہاؤسنگ | درمیانے سے زیادہ (10,000–500،000+ حصے) | اعلی | اعلی | فوائد:پروگریسو ڈیز سے بڑے حصوں اور گہرے ڈرا کو ہینڈل کرتا ہے۔ کم کیریئر-پٹی فضلہ۔حدود:سست سائیکل کے اوقات؛ منتقلی کا طریقہ کار سیٹ اپ کی پیچیدگی کا اضافہ کرتا ہے۔ |
| کمپاؤنڈ ڈائی | ایک سے زیادہ کٹنگ آپریشنز - جیسے خالی کرنا اور چھیدنا - ایک ہی پریس اسٹروک میں بیک وقت ہوتے ہیں۔ تمام خصوصیات ایک ہوائی جہاز میں تیار کی جاتی ہیں۔ | فلیٹ واشر، گسکیٹ، سادہ الیکٹرانک شیلڈز، درست فلیٹ اجزاء | کم سے زیادہ (لچکدار) | کم سے درمیانے درجے تک | کم سے درمیانے درجے تک | فوائد:بہترین چپٹی اور ارتکاز؛ خصوصیات کے درمیان سخت رواداری۔حدود:فلیٹ حصوں تک محدود؛ موڑنے یا ڈرائنگ آپریشن نہیں کر سکتے۔ |
| امتزاج ڈائی | ایک ہی پریس اسٹروک میں کٹنگ اور نان{0}}کاٹنگ (بنانا، موڑنے، ڈرائنگ) دونوں کارروائیوں کو یکجا کرتا ہے، کمپاؤنڈ کی صلاحیتوں کو ضم کرتا ہے اور ڈائز کو تشکیل دیتا ہے۔ | سوراخ شدہ سوراخوں کے ساتھ چھوٹے بنے ہوئے بریکٹ، تراشے ہوئے فلینجز کے ساتھ تیار کردہ کپ، کٹے ہوئے حصے-اور-ایک ہٹ میں بنتے ہیں | کم سے درمیانے (1,000-100,000 حصے) | درمیانہ | میڈیم سے ہائی | فوائد:ثانوی کارروائیوں کو کم کرتا ہے؛ کمپاؤنڈ اکیلے مرنے سے زیادہ پیچیدہ حصے پیدا کرتا ہے۔حدود:زیادہ پیچیدہ ڈائی ڈیزائن؛ بہت زیادہ حجم کے لیے مثالی نہیں جہاں ترقی پسند ڈیز ایکسل۔ |
اس موازنہ سے چند نکات نکل جاتے ہیں۔ دیترقی پسند ڈائی اسٹیمپنگ کا عملاعلی-حجم کی پیداوار پر غلبہ رکھتا ہے کیونکہ پٹی مسلسل فیڈ ہوتی ہے اور ہر پریس اسٹروک کے ساتھ متعدد آپریشنز ہوتے ہیں، سائیکل کے اوقات کو مختصر رکھتے ہوئے اور فی-حصہ کی قیمت کم ہوتی ہے۔ پروگریسو ڈیز چھوٹے-سے-درمیانے-سائز کے مہر والے حصوں کے پیچھے ورک ہارس ہیں جن کو تیزی سے پے در پے چھیدنے، بنانے اور خالی کرنے کی ضرورت ہے۔
ڈائی اسٹیمپنگ کو منتقل کریں۔جب حصے کیریئر کی پٹی سے جڑے رہنے کے لیے بہت بڑے ہوتے ہیں، یا جب گہرے ڈرا اور پیچیدہ تین جہتی شکلیں اس سے بڑھ جاتی ہیں-جو ترقی پسند لے آؤٹ کا انتظام کر سکتا ہے۔ چونکہ حصہ پٹی سے خالی ہے، اس لیے ٹرانسفر سٹیمپنگ مواد کے فضلے کو بھی کم کرتی ہے - کیریئر ویب جس کی ترقی پسند ڈائی کی ضرورت ہوتی ہے ختم ہو جاتی ہے، اور گریپر ہر ٹکڑے کو اسٹیشنوں کے ذریعے آزادانہ طور پر منتقل کرتے ہیں۔
کمپاؤنڈ ڈائی اسٹیمپنگجب بھی ہموار اور سخت خصوصیت-سے-خصوصیت رواداری غیر-گفتگو کے قابل نہ ہو تو اپنا مقام حاصل کرتا ہے۔ چونکہ تمام کٹنگ ایک ہی اسٹروک میں ہوتی ہے، اس لیے اسٹیشن-سے-اسٹیشن کی منتقلی میں کوئی مجموعی پوزیشننگ خرابی نہیں ہے۔ تجارت-آف سادگی ہے: اگر آپ کے حصے کو موڑنے یا ڈرائنگ کی ضرورت ہے تو آپ کو کہیں اور دیکھنا ہوگا۔
مرکب ڈائی کمپاؤنڈ اور پروگریسو ٹولنگ کے درمیان فرق کو ختم کرتا ہے۔ وہ ایسے حصوں کو سنبھالتے ہیں جن کو کاٹنے اور بنانے دونوں کی ضرورت ہوتی ہے لیکن مکمل پروگریسو ڈائی کی لاگت کا جواز نہیں بناتے ہیں - سوچتے ہیں کہ کم-سے-میڈیم پروڈکشن چلتی ہے جہاں دو آپریشنز کو ایک اسٹروک میں یکجا کرنے سے سیٹ اپ کا بامعنی وقت بچ جاتا ہے۔
اپنے پروجیکٹ کے لیے صحیح ڈائی ٹائپ کا انتخاب کیسے کریں۔
میز پر چار اختیارات کے ساتھ، فیصلہ آپ کے پروجیکٹ کی مخصوص رکاوٹوں کو ہر ڈائی ٹائپ کی طاقتوں سے ملانے کے لیے آتا ہے۔ یہاں ایک عملی فریم ورک ہے:
حصہ جیومیٹری اور سائز:چھوٹے-سے-درمیانے چپٹے یا اعتدال سے بنے حصے ترقی پسند ڈیز کے حق میں ہیں۔ بڑے حصے، گہری ڈرا یا پیچیدہ 3D شکلیں ٹرانسفر سٹیمپنگ کی طرف اشارہ کرتی ہیں۔ خالصتاً فلیٹ، کٹ-صرف پرزے سوٹ کمپاؤنڈ مرتا ہے۔
پیداوار کا حجم:زیادہ- والیوم رنز (سینکڑوں ہزاروں یا اس سے زیادہ) تقریباً ہمیشہ ترقی پسند ٹولنگ کی لاگت کا جواز پیش کرتے ہیں۔ درمیانے درجے کے رنز ٹرانسفر یا کمبی نیشن ڈیز سے فائدہ اٹھا سکتے ہیں۔ مختصر رنز کے لیے، کمپاؤنڈ یا کمبینیشن شیٹ میٹل سٹیمپنگ ڈیز عام طور پر بہتر ROI فراہم کرتی ہے۔
رواداری کے تقاضے:جب ایک ہی جہاز میں ارتکاز یا خصوصیت-فیچر کی درستگی-انتہائی اہم ہوتی ہے، تو کمپاؤنڈ ڈائز سخت ترین کنٹرول پیش کرتا ہے۔ پروگریسو اور ٹرانسفر ڈیز بھی بہترین رواداری حاصل کرتے ہیں، لیکن ایک ہی-اسٹروک اپروچ کے بجائے محتاط اسٹیشن-سے-اسٹیشن رجسٹریشن کے ذریعے۔
آپریشنز کی تعداد:پرزے جن کو کئی ترتیب وار آپریشنز کی ضرورت ہوتی ہے - چھیدنا، نشان لگانا، موڑنا، سکہ لگانا - ترقی پسند یا منتقلی کے لیے قدرتی امیدوار ہیں۔ صرف ایک یا دو آپریشنز کی ضرورت والے حصے اکثر کمپاؤنڈ یا کمبی نیشن ٹولنگ کے ذریعے زیادہ اقتصادی طور پر تیار کیے جا سکتے ہیں۔
بجٹ کی پابندیاں:اگر اپ فرنٹ ٹولنگ بجٹ محدود ہے اور حجم معتدل ہے تو کمپاؤنڈ یا کمبی نیشن ڈیز ابتدائی سرمایہ کاری کو قابل انتظام رکھتے ہیں۔ پروگریسو اور ٹرانسفر ڈیز زیادہ سرمائے کا مطالبہ کرتے ہیں لیکن اسکیل پر کم فی-حصہ لاگت کے ذریعے ادائیگی کرتے ہیں۔
بالآخر، صحیح انتخاب پانچوں عوامل کو ایک ساتھ متوازن کرتا ہے - تنہائی میں کوئی ایک نہیں۔ ایک حصہ جو صرف حجم کے لحاظ سے پروگریسو ڈائی کے لیے کامل نظر آتا ہے اس کے لیے درحقیقت ڈیپ- ڈرا فیچر کی وجہ سے ٹرانسفر ڈائی کی ضرورت پڑ سکتی ہے۔ اس کے برعکس، بڑی مقدار میں پیدا ہونے والا ایک بظاہر سادہ فلیٹ حصہ کمپاؤنڈ ٹولنگ کو ٹھیک ٹھیک ثابت کر سکتا ہے کیونکہ اس کی رواداری ترقی پسند پٹی فیڈنگ کے لیے بہت سخت ہے۔
ڈائی ٹائپ کا انتخاب ایک اہم فیصلہ ہے، لیکن یہ صرف آدھی کہانی بتاتا ہے۔ ڈائی - پنچز، ڈائی بلاکس، اسٹرائپرز، گائیڈ پنز - کے اندر موجود انفرادی اجزاء ہر ایک ایک مخصوص مکینیکل کردار ادا کرتا ہے جو اس بات کا تعین کرتا ہے کہ تیار شدہ حصہ تصریحات پر پورا اترتا ہے یا سکریپ بن میں ختم ہوتا ہے۔
ضروری سٹیمپنگ ڈائی اجزاء اور وہ کیسے کام کرتے ہیں۔
ایک مشین کے اندر ایک ڈائی سیٹ کو باریک ٹیونڈ مشین کے طور پر تصویر بنائیں۔ ہر پن، پلیٹ اور اسپرنگ ایک قطعی مکینیکل مقصد کو پورا کرتا ہے، اور اگر ایک عنصر بھی پوزیشن سے باہر ہو یا برداشت سے باہر ہو تو مہر لگا ہوا حصہ متاثر ہوتا ہے۔ چاہے آپ کسی پروڈکٹ کے آغاز کے لیے ایک نئے ڈائی ٹول کی وضاحت کر رہے ہوں یا موجودہ لائن پر کوالٹی کے مسائل کا ازالہ کر رہے ہوں، یہ جان کر کہ ہر جزو کیا کرتا ہے - اور یہ اسمبلی کے اندر کہاں بیٹھتا ہے - تجریدی ٹولنگ کی گفتگو کو انجینئرنگ کے ٹھوس فیصلوں میں بدل دیتا ہے۔
اپر اور لوئر ڈائی اسمبلی کے اجزاء
ایک مکمل اسٹامپ ڈائی سیٹ دو حصوں میں تقسیم ہوتا ہے: اوپری ڈائی (پریس ریم پر نصب) اور نچلا ڈائی (پریس بیڈ پر بولٹ)۔ ہر آدھے حصے میں ایسے اجزاء ہوتے ہیں جو ہر اسٹروک کے دوران شیٹ میٹل کو کاٹنے، بنانے یا اسے پکڑنے کے لیے بالکل درست سیدھ میں کام کرتے ہیں۔ نیچے دی گئی جدول مہر لگانے والے اہم اجزاء، ان کے مقام، اور ہر ایک ادا کرنے والے مخصوص کردار کا نقشہ بناتا ہے۔
| اجزاء کا نام | مقام | پرائمری فنکشن |
|---|---|---|
| ڈائی شو (اوپری) | اپر ڈائی | سب سے اوپر بڑھتی ہوئی پلیٹ اور ساختی بنیاد کے طور پر کام کرتا ہے. تمام اوپری-ڈائی اجزاء - پنچ، ریٹینرز، اور بیکنگ پلیٹیں - اس جوتے میں محفوظ ہیں۔ سختی اور جہتی استحکام کے لیے عام طور پر سٹیل یا ایلومینیم کھوٹ سے مشینی ہوتی ہے۔ |
| ڈائی شو (نیچے) | لوئر ڈائی | نیچے فاؤنڈیشن پلیٹ کے طور پر کام کرتا ہے، ڈائی بلاک، گائیڈ پوسٹس، اور اسٹاک گائیڈز کو تھامے ہوئے ہے۔ اوپری اور زیریں ڈائی جوتے مل کر سٹیمپنگ ڈائی سیٹ کی ساختی ریڑھ کی ہڈی بناتے ہیں۔ |
| پنچ | اپر ڈائی | کاٹنے یا بنانے کا آلہ جو ڈائی بلاک میں اترتا ہے۔ ناک کی شکلوں کی ایک وسیع رینج میں دستیاب ہے - گول، لمبا، مربع، مستطیل، یا حسب ضرورت پروفائلز - ہر ایک اس خصوصیت سے مماثل ہے جو یہ ورک پیس میں تخلیق کرتا ہے۔ مکے ان کے جیومیٹری کے لحاظ سے سوراخوں کو چھید سکتے ہیں، کناروں کو تراش سکتے ہیں، یا مواد کو موڑ سکتے ہیں۔ |
| ڈائی بلاک (ڈائی کیوٹی / ڈائی بٹن) | لوئر ڈائی | مخالف کٹنگ ایج یا فارمنگ پروفائل فراہم کرتا ہے جو پنچ وصول کرتا ہے۔ ڈائی بٹن کا اوپننگ پنچ نوز سے تھوڑا بڑا ہوتا ہے - عام طور پر مواد کی موٹائی کا 5-10% فی سائیڈ - کنٹرول کلیئرنس بناتا ہے جو صاف مونڈنے کی اجازت دیتا ہے۔ |
| اسٹرائپر پلیٹ | اپر ڈائی (یا کچھ ڈیزائنوں میں لوئر ڈائی) | کاٹنے کے دوران شیٹ میٹل کو ڈائی بلاک کے خلاف فلیٹ رکھتا ہے اور اوپری ڈائی کے پیچھے ہٹتے ہی اسے پنچ سے اتار دیتا ہے۔ مواد کو پنچ کے ساتھ اٹھانے سے روکتا ہے اور حصے کی مستقل پوزیشننگ کو یقینی بناتا ہے۔ |
| بیکنگ پلیٹ | اپر ڈائی (مکے کے پیچھے) | ایک سخت پلیٹ پنچ ہیڈز اور ڈائی شو کے درمیان رکھی گئی ہے۔ پنچ قوتوں کو وسیع علاقے میں تقسیم کرتا ہے تاکہ پنچ شینکوں کو جوتوں کے نرم مواد میں ہزاروں چکروں میں سرایت کرنے سے روکا جا سکے۔ |
| پنڈلی | اپر ڈائی (اوپر کا مرکز) | ایک بیلناکار پروجیکشن جو پریس رام کے کلیمپنگ ہول میں فٹ بیٹھتا ہے، اوپری ڈائی اسمبلی کو براہ راست رام کے نیچے مرکز کرتا ہے۔ چھوٹے ڈائی سیٹس پر عام جہاں ایک پوائنٹ کنکشن کافی ہوتا ہے۔ |
| گائیڈ پن اور گائیڈ بشنگ | دونوں حصوں پر پھیلا ہوا (عام طور پر نچلے حصے پر پن؛ اوپری ڈائی پر جھاڑیاں) | اوپری اور نچلے حصے کو انتہائی درستگی کے ساتھ سیدھ میں رکھیں - اکثر 0.0001 انچ کے اندر۔ بال-بیئرنگ گائیڈ پن اپنی ہموار علیحدگی اور مستقل درستگی کی وجہ سے انڈسٹری کا معیار بن گئے ہیں، حالانکہ رگڑ-قسم کے پن اب بھی استعمال کیے جاتے ہیں جہاں سخت ڈائی گائیڈنس کی ضرورت ہوتی ہے۔ |
| پائلٹ پن | اپر ڈائی | فارمنگ یا کٹنگ آپریشن شروع ہونے سے پہلے ہر سٹیشن پر مواد کو درست طریقے سے تلاش کرنے کے لیے پٹی اسٹاک میں پہلے سے چھیدے ہوئے سوراخ درج کریں۔ پروگریسو ڈیز میں اسٹیشن-سے-سٹیشن رجسٹریشن کو برقرار رکھنے کے لیے اہم ہے۔ |
| بہار اسمبلیاں | اپر اور/یا لوئر ڈائی | مواد کو کلیمپ کرنے، پٹی کرنے یا نکالنے کے لیے ضروری کنٹرولڈ فورس فراہم کریں۔ مکینیکل (وائر کوائل) اسپرنگس معیاری بوجھ کو ہینڈل کرتے ہیں، جب کہ نائٹروجن گیس کے چشمے ایک کمپیکٹ پیکیج میں زیادہ، زیادہ مستقل قوت فراہم کرتے ہیں - ایک کلیدی انتخاب جو اتارنے کی کارکردگی اور ڈائی لائف کو متاثر کرتا ہے۔ |
| اسٹاک گائیڈز | لوئر ڈائی | آنے والی پٹی کے اسٹاک کو چینل کریں تاکہ یہ ڈائی کے ذریعے سیدھے، مستقل راستے میں کھل جائے۔ اسٹاک کی مناسب رہنمائی غلط فیڈز کو روکتی ہے جو بصورت دیگر غلط رجسٹریشن، ڈبل ہٹ، یا سٹرپ بکلنگ کا سبب بنتی ہے۔ |
اس جدول کو ایک فیلڈ ریفرنس کے طور پر سوچیں جب بھی کوئی ڈائی بلڈر یا سپلائر نام کے ساتھ کسی جزو کا ذکر کرتا ہے تو آپ اس پر واپس جا سکتے ہیں۔ ہر حصہ مقصد سے بنایا گیا ہے-، اور ان کے درمیان تعامل ہی وہ ہے جو قابل اعتماد شیٹ میٹل ڈائی کو اسکریپ بنانے والے سے الگ کرتا ہے۔
پریس اسٹروک کے دوران ڈائی اجزاء ایک ساتھ کیسے کام کرتے ہیں۔
حصوں کی فہرست کو پڑھنا مفید ہے، لیکن اصل بصیرت اس بات کو سمجھنے سے حاصل ہوتی ہے کہ یہ اجزاء ایک پریس سائیکل میں کیسے ایک ساتھ حرکت کرتے ہیں۔ ایک ترقی پسند کو سست رفتار میں مرتے ہوئے دیکھنے کا تصور کریں - یہاں وہی ہے جو حقیقی وقت کے تقریباً ایک-آدھے سیکنڈ میں ہوتا ہے:
اوپری ڈائی اترتی ہے۔پریس رام کے ذریعے کارفرما، اوپری ڈائی جوتا نیچے کی طرف بڑھتا ہے، مکے، اسٹرائپر پلیٹ، اور پائلٹ پنوں کو نچلی ڈائی پر رکھے ہوئے سٹرپ اسٹاک کی طرف لے جاتا ہے۔
پائلٹ پن پٹی کو منسلک کرتے ہیں۔کسی بھی قسم کی کٹائی یا تشکیل شروع ہونے سے پہلے، پائلٹ پن پٹی میں پہلے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں۔ یہ مواد کو بالکل درست پوزیشن میں بند کر دیتا ہے - اس بات کو یقینی بناتا ہے کہ ہر خصوصیت ان اسٹیشنوں کے ساتھ ہم آہنگ ہے جنہوں نے پچھلے آپریشنز بنائے ہیں۔
اسٹرائپر پلیٹ مواد سے رابطہ کرتی ہے۔اسپرنگ-لوڈ ہونے پر، اسٹرائپر پلیٹ پٹی کو ڈائی بلاک کی سطح کے خلاف مضبوطی سے دباتی ہے۔ یہ کلیمپنگ ایکشن کٹنگ اسٹروک کے دوران دھات کو اٹھانے، شفٹ ہونے یا مسخ ہونے سے روکتا ہے۔
مکے کاٹنے یا بنانے کے کام انجام دیتے ہیں۔مواد کو محفوظ طریقے سے رکھنے کے ساتھ، مکے نیچے کی طرف اپنے مماثل ڈائی بٹنوں یا گہاوں کی تشکیل میں جاری رہتے ہیں۔ دھات کے ذریعے چھیدنے والے مکے مکوں کی تشکیل، سکہ موڑنا، یا اسے شکل میں کھینچنا۔ ہر ایک پنچ اور اس کے ڈائی بلاک کے درمیان کنٹرول شدہ کلیئرنس - جو کہ 5–10% آفسیٹ - اس بات کا تعین کرتی ہے کہ کٹا ہوا کنارہ صاف ہے یا رگڑا ہوا ہے۔
اوپری ڈائی پیچھے ہٹ جاتی ہے۔جیسے ہی رام پلٹتا ہے، اسٹرائپر پلیٹ پٹی کو نیچے رکھتی ہے جبکہ مکے مواد سے صاف طور پر ہٹ جاتے ہیں۔ اسپرنگس اسٹرائپر کو اس کی توسیع شدہ پوزیشن پر دھکیلتے ہیں، اس بات کو یقینی بناتے ہوئے کہ پٹی پنچ کے چہرے سے چمٹ نہ جائے۔
پٹی آگے بڑھ رہی ہے۔سٹاک گائیڈز اس پٹی کو بالکل ایک پچ لمبائی سے آگے بڑھاتے ہیں - اسٹیشنوں کے درمیان فاصلہ - مندرجہ ذیل اسٹروک کے لیے مواد کے اگلے حصے کو پوزیشن دیتے ہیں۔ ٹرانسفر ڈائی میں، مکینیکل انگلیاں یا گریپر مفت خالی جگہ کو بجائے اگلے اسٹیشن پر لے جاتے ہیں۔
یہ پوری ترتیب فی گھنٹہ سینکڑوں یا ہزاروں بار دہرائی جاتی ہے۔ آپ دیکھیں گے کہ پنچ اور ڈائی بلاک کے درمیان مناسب کلیئرنس پورے دور میں واحد انتہائی اہم جہتی تعلق کے طور پر ظاہر ہوتا ہے۔ بہت کم کلیئرنس اور پنچ ضرورت سے زیادہ طاقت کا تجربہ کرتا ہے، پہننے کو تیز کرتا ہے اور فریکچر کا خطرہ ہوتا ہے۔ بہت زیادہ کلیئرنس اور کٹے ہوئے کنارے سے بھاری گڑبڑ، کھردری بریک لائنیں، اور جہتی غلطیاں پیدا ہوتی ہیں۔ اس کلیئرنس کو درست - مخصوص مواد کی قسم اور موٹائی کے مطابق - کیلیبریٹ کرنا ان اولین چیزوں میں سے ایک ہے جس کی تصدیق تجربہ کار ڈائی میکر اسمبلی اور ٹرائی آؤٹ کے دوران کرتے ہیں۔
ان ڈائی سیٹوں کی مکینیکل خوبصورتی متاثر کن ہے، لیکن ہر جزو لاکھوں چکروں میں پہننے، گرمی اور تھکاوٹ کا شکار ہے۔ کیا اس بات کا تعین کرتا ہے کہ ہر حصہ کتنی دیر تک چلتا ہے - اور یہ دباؤ میں کتنی اچھی کارکردگی کا مظاہرہ کرتا ہے - بالآخر اس مواد پر آتا ہے جس سے وہ اجزاء بنائے گئے ہیں اور ان پر لاگو سطح کے علاج۔
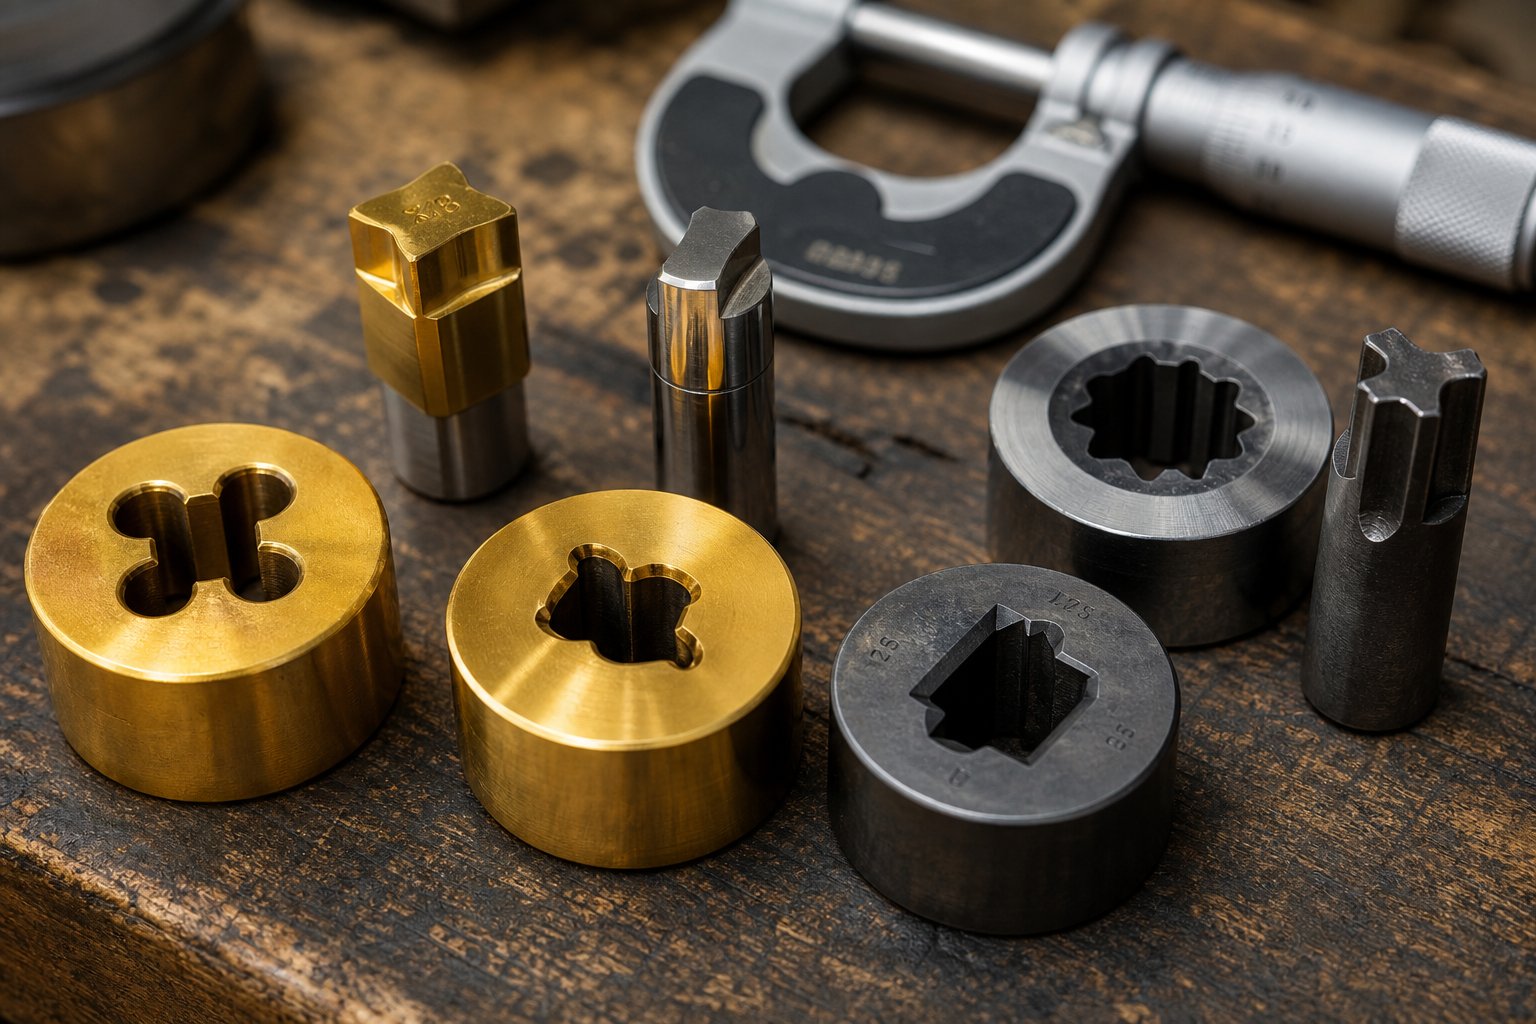
ڈائی میٹریل سلیکشن اور سطح کے علاج جو ٹول لائف کو زیادہ سے زیادہ بناتے ہیں۔
سٹیمپنگ ڈائی اتنا ہی پائیدار ہے جتنا کہ اسٹیل سے بنایا گیا ہے اور اس پر لگائی گئی سطح کی حفاظت۔ دو یکساں طور پر ڈیزائن کیے گئے ڈائز - ایک ہی جیومیٹری، ایک ہی پریس، ایک ہی پارٹ - اگر کوئی غلط ٹول اسٹیل گریڈ کا استعمال کرتا ہے یا کوٹنگ کے ایک اہم قدم کو چھوڑ دیتا ہے تو وہ مختلف زندگی گزار سکتے ہیں۔ ٹولنگ ڈیز کا جائزہ لینے والے انجینئرز اور سورسنگ مینیجرز کے لیے، میٹل ڈائی کے پیچھے موجود مواد کو سمجھنا اختیاری نہیں ہے۔ یہ پورے منصوبے میں سب سے زیادہ نتیجہ خیز لاگت اور معیار کے فیصلوں میں سے ایک ہے۔
سٹیمپنگ ڈائز کے لیے ٹول اسٹیل گریڈز
ٹول اسٹیل گریڈ کو منتخب کرنے میں ہمیشہ تین بنیادی خصوصیات کے درمیان تجارت-کا شامل ہوتا ہے:سختی(بدصورتی اور کنارے کی کمزوری کے خلاف مزاحمت)سختی(اثر کے تحت چپکنے یا کریک کرنے کے خلاف مزاحمت)، اورمزاحمت پہننا(جہتی نقصان کے بغیر بار بار کھرچنے والے رابطے کو برداشت کرنے کی صلاحیت)۔ ایک سخت سٹیل زیادہ دیر تک تیز تر کٹنگ کو رکھتا ہے، لیکن یہ زیادہ ٹوٹنے والا ہو جاتا ہے - اور ایک اسٹیمپنگ ڈائی میں ہزاروں تیز رفتار-فی گھنٹہ کے اثرات کو جذب کرتے ہوئے، ٹوٹنے کا مطلب تباہ کن فریکچر ہو سکتا ہے۔ نیچے دی گئی جدول ان درجات کا موازنہ کرتی ہے جو عام طور پر سٹیل سٹیمپنگ ڈیز میں استعمال ہوتے ہیں۔
| گریڈ | کلیدی خصوصیات | ڈائی اسٹیمپنگ میں عام ایپلی کیشنز | متعلقہ لاگت |
|---|---|---|---|
| D2 | ہائی کاربن (1.4–1.6%)، ہائی کرومیم (11–13%)۔ بہترین لباس مزاحمت اور کنارے برقرار رکھنے؛ HRC 62-65 کے ارد گرد زیادہ سے زیادہ سختی جھٹکے سے کم سختی-مزاحم درجات۔ | لمبی-دوڑیں خالی اور فارمنگ ڈائز، چھیدنے والے پنچ، ترقی پسند ڈائی اسٹیشن جو اسٹیل شیٹ اسٹیمپنگ سے بھاری کھرچنے والے لباس کو دیکھتے ہیں۔ | درمیانہ |
| A2 | 5% کرومیم کے ساتھ ہوا-سخت ہونا۔ بہت باریک اناج کی ساخت؛ گرمی کے علاج کے دوران بہترین جہتی استحکام۔ HRC 62-65 کے ارد گرد زیادہ سے زیادہ سختی لباس مزاحمت اور جفاکشی کا اچھا توازن۔ | ڈائی شیپ، سلیٹر، اسٹرائپر پلیٹس، میڈیم-رن میٹل پریس ڈائز ہو جاتا ہے جہاں سختی کے دوران مسخ کو کم سے کم کیا جانا چاہیے۔ | درمیانہ |
| S7 | شاک-مزاحم، درمیانی کاربن۔ اعتدال پسند لباس مزاحمت کے ساتھ اعلی اثر کی طاقت کو جوڑتا ہے۔ HRC 59–61 کے ارد گرد زیادہ سے زیادہ سختی بار بار جھٹکے کے بوجھ کو جذب کرنے کے لئے بقایا سختی. | سٹیشنوں کی تشکیل اور موڑنا، بھاری-گیج خالی کرنا جہاں اثر قوتیں شدید ہوتی ہیں، ترقی پسند ڈائی انسرٹس کو زیادہ جھٹکے لگتے ہیں۔ | متوسط-اعلی |
| M2 | ٹنگسٹن اور مولیبڈینم کے ساتھ ہائی-اسپیڈ۔ بلند درجہ حرارت پر سختی برقرار رکھتا ہے (سرخ-سختی)۔ زیادہ سے زیادہ HRC 65. اعلی کھرچنے کے خلاف مزاحمت لیکن سرد-کام کرنے والے اسٹیل سے کم سختی۔ | تیز رفتار چھیدنے والے پنچ، بلند پریس کی رفتار سے چلنے والے ٹرم اسٹیشن، دھاتی سٹیمپنگ ڈائی پرزے جو اہم رگڑ والی حرارت پیدا کرتے ہیں۔ | اعلی |
| ڈی سی 53 | تبدیل شدہ کولڈ-کام کا اسٹیل (ڈیڈو اسٹیل)۔ موازنہ سختی (HRC 62–63) پر D2 کی سختی سے تقریباً دوگنا۔ روایتی اعلی-کرومیم درجات کے مقابلے میں بہتر مشینی صلاحیت اور کم چِپنگ کا خطرہ۔ | پروگریسیو ڈائی اسٹیشنز جو کہ ہائی-طاقت والے سٹیل یا سٹینلیس سٹیل، ہائی-امپیکٹ بلیننگ، ایسی ایپلی کیشنز جہاں D2 چپس یا وقت سے پہلے شگاف پڑ جاتے ہیں۔ | متوسط-اعلی |
ایک عملی راستہ: D2 بہت سے خالی اور چھیدنے والے آپریشنز کے لیے پہلے سے طے شدہ انتخاب رہتا ہے کیونکہ اس کی ثابت شدہ لباس زندگی اور معتدل قیمت ہے۔ جب پرزے بھاری بنانے کا مطالبہ کرتے ہیں یا پریس زیادہ جھٹکا دیتا ہے، S7 کا سختی فائدہ اسے محفوظ انتخاب بناتا ہے۔ DC53 ان دکانوں کے لیے ایک مقبول اپ گریڈ پاتھ کے طور پر ابھرا ہے جو D2 کے ساتھ چپنگ کی ناکامیوں کا تجربہ کرتی ہیں، جو سختی کی قربانی کے بغیر بامعنی سختی کو فروغ دیتی ہے۔
پروگریسو سٹیمپنگ ڈائی - پائلٹ-ہول پیئرسنگ یا فائن-بلینکنگ انسرٹس میں سب سے زیادہ ڈیمانڈ کرنے والے اسٹیشنوں کے لیے جو لاکھوں چکر دیکھتے ہیں -کاربائڈ داخل کرتا ہے(عام طور پر ٹنگسٹن کاربائیڈ) ٹول اسٹیل کو مکمل طور پر تبدیل کریں۔ کاربائیڈ HRC 80 سے اوپر کی سختی فراہم کرتا ہے اور مزاحمت پہنتا ہے جو اسٹیل کے داخلوں کو پانچ سے دس گنا تک پیچھے چھوڑ سکتا ہے، حالانکہ مواد اور مشینی لاگت کافی زیادہ ہے۔ کاربائیڈ کے استعمال کا فیصلہ عام طور پر اسٹیشن-مخصوص ہوتا ہے، ایک یا دو پوزیشنوں کے لیے مخصوص ہوتا ہے جہاں پہننے کی شرحیں دوسری صورت میں بحالی کی ناقابل قبول تعدد کو آگے بڑھاتی ہیں۔
سطح کے علاج اور کوٹنگز جو مرنے کی زندگی کو بڑھاتے ہیں۔
یہاں تک کہ بہترین ٹول اسٹیل گریڈ سطح کو بڑھانے سے فائدہ اٹھاتا ہے۔ کوٹنگز اور ٹریٹمنٹ ایک حفاظتی پرت - کا اضافہ کرتے ہیں یا اسٹیل کی سطح کی کیمسٹری کو تبدیل کرتے ہیں - پہننے کے مخصوص میکانزم کا مقابلہ کرنے کے لیے جو ڈائی لائف کو کم کر دیتے ہیں۔ ہر اختیار مختلف ناکامی موڈ کو نشانہ بناتا ہے:
آئن/پلازما نائٹرائڈنگڈائی سطح میں نائٹروجن کو پھیلاتا ہے، جہتی موٹائی کو شامل کیے بغیر ایک انتہائی سخت مرکب پرت بناتا ہے۔ کوٹنگز کے برعکس، نائٹرائڈنگ چپ یا چھلکا نہیں کرتا کیونکہ یہ خود سبسٹریٹ کا حصہ بن جاتا ہے۔ ایڈوانسڈ ہیٹ ٹریٹ کارپوریشن کے حوالے سے کیے گئے مطالعے سے پتا چلا ہے کہ آٹوموٹو سٹیمپنگ ماحول میں نائٹرائیڈ ڈائی سرفیسز 850,000 سے زیادہ ہٹ تک رہیں جہاں کروم-پلیٹڈ مساوی صرف 600,000 ہٹ تک پہنچ گئے۔ نائٹرائڈنگ خاص طور پر کاسٹ آئرن اور کاسٹ اسٹیل ڈیز پر موثر ہے جو ایڈوانس ہائی-طاقت کے اسٹیلز (AHSS) بناتی ہے، جہاں زیادہ رابطے کا دباؤ جلد ہی پتلی سطح کی کوٹنگز کو خراب کرتا ہے۔
TiN (ٹائٹینیم نائٹرائڈ) کوٹنگجسمانی بخارات جمع کرنے (PVD) کے ذریعے لاگو کیا جاتا ہے، جس کی سطح HV 2,300 کے ارد گرد سختی کے ساتھ ایک پتلی، سنہری-رنگ کی تہہ تیار ہوتی ہے۔ TiN رگڑ کو کم کرتا ہے اور کھرچنے والے لباس کے خلاف مزاحمت کرتا ہے، جس سے یہ چھیدنے والے پنچوں اور انسرٹس بنانے کے لیے موزوں ہے جو ہلکے اور درمیانے-طاقت کے اسٹیل پر کارروائی کرتے ہیں۔ اس کی حد موٹائی ہے - عام طور پر 2 سے 5 مائکرو میٹرز - یعنی یہ ٹول اسٹیل سبسٹریٹس پر بہترین کارکردگی کا مظاہرہ کرتا ہے جو پہلے سے سخت ہیں۔
TiCN (ٹائٹینیم کاربونیٹرائڈ) کوٹنگزیادہ سختی (تقریباً HV 3,000) اور بہتر چپکنے والی مزاحمت کے لیے اضافی کاربن کے ساتھ TiN پر بناتا ہے۔ TiCN جب - چپکنے والے لباس کو گیلانگ کرتا ہے تو اسے اپ گریڈ کرنا ہے جہاں ورک پیس مواد ڈائی سطح پر ویلڈ ہوتا ہے - ایک بار بار چلنے والا مسئلہ بن جاتا ہے، خاص طور پر سٹینلیس سٹیل اور ایلومینیم سٹیمپنگ کے ساتھ۔
کروم چڑھانااس نے طویل عرصے سے سٹیمپنگ ڈیز کے لیے ورک ہارس سطح کے علاج کے طور پر کام کیا ہے، جو اس کی ہموار، کم-رگڑ والی سطح کے لیے قابل قدر ہے جو گہری ڈرا کے دوران مواد کے بہاؤ کو فروغ دیتا ہے۔ ایک کروم ڈائی سطح روایتی اسٹیل کے ساتھ اچھی کارکردگی کا مظاہرہ کرتی ہے، لیکن اس کی حدود سخت ورک پیس مواد کے ساتھ زیادہ واضح ہوجاتی ہیں۔ چونکہ کروم کو الیکٹرولائٹک طریقے سے جمع کیا جاتا ہے، اس لیے کوٹنگ پھیلی ہوئی جگہوں پر موٹی ہوتی ہے اور ریسسز میں پتلی ہوتی ہے، ممکنہ طور پر معمولی جہتی عدم مطابقت پیدا کرتی ہے۔ مزید برآں، ہیکساویلنٹ کرومیم کے اخراج کے ارد گرد ماحولیاتی ضوابط نے کروم پلیٹنگ آپریشنز کی لاگت اور پیچیدگی کو بڑھا دیا ہے۔
صحیح علاج کا انتخاب ایک-سائز-تمام فیصلے پر فٹ-نہیں ہے۔ زیادہ سے زیادہ سطح کی حکمت عملی متعدد تعامل عوامل پر منحصر ہے:
ورک پیس مواد:زیادہ سخت یا چپکنے والی دھاتیں (سٹینلیس سٹیل، ایلومینیم، اے ایچ ایس ایس) معیاری کروم پر زیادہ سختی اور بہتر اینٹی-گیلنگ خصوصیات - TiCN یا نائٹرائڈنگ کے ساتھ کوٹنگز کا مطالبہ کرتی ہیں۔
پیداوار کا حجم:ہائی- والیوم رن نائٹرائڈنگ یا PVD کوٹنگز کے اضافی اخراجات کا جواز پیش کرتے ہیں کیونکہ لاکھوں اسٹروک پر توسیع شدہ ڈائی لائف کمپاؤنڈ سے فی-حصہ لاگت کی بچت ہوتی ہے۔
چکنا کرنے کی حکمت عملی:خشک یا کم سے کم-لبریکیشن سٹیمپنگ آپریشنز ڈائی سطح پر زیادہ دباؤ ڈالتے ہیں، کم-رگڑ کوٹنگز جیسے TiN یا TiCN کے حق میں۔ اچھی طرح سے- چکنا کرنے والے عمل کروم یا یہاں تک کہ بغیر کوٹیڈ سخت سٹیل کے ساتھ مناسب طریقے سے انجام دے سکتے ہیں۔
مہر والے حصوں پر سطح کی تکمیل ضروری ہے:مرئی یا کاسمیٹک طور پر اہم حصوں کو ہموار ڈائی سرفیسز کی ضرورت ہوتی ہے - کروم پلیٹنگ اور پالش شدہ TiN کوٹنگز دونوں تیار شدہ اجزاء پر سطح کی کھردری کو کم کرتے ہیں۔
بالآخر، ڈائی میٹریل اور سطح کے علاج کے انتخاب انجینئرنگ اور معاشی فیصلے آپس میں جڑے ہوئے ہیں۔ ایک بہتر کوٹنگ کے ساتھ جوڑا بنایا ہوا ایک کم مہنگا ٹول اسٹیل پریمیم گریڈ کو چھوڑ کر بغیر کوٹڈ - کو پیچھے چھوڑ سکتا ہے اور اس کے برعکس۔ مقصد پہننے کے ماحول کو تحفظ کی حکمت عملی سے ہم آہنگ کرنا ہے تاکہ ٹولنگ ڈیز ان کی پوری مطلوبہ پیداواری زندگی میں مستقل جزوی معیار فراہم کرے، نہ کہ صرف پہلی چند ہزار ہٹس۔
اسٹیل گریڈ اور کوٹنگ خود ڈائی کی حفاظت کرتے ہیں، لیکن وہ تنہائی میں کام نہیں کرتے ہیں۔ پریس کے ذریعے کھلنے والا ورک پیس مواد کلیئرنس، چکنا کرنے اور تشکیل دینے کی حدود - پر اپنے مطالبات کرتا ہے جو اپنے تفصیلی امتحان کا مستحق ہے۔
سٹیمپنگ ڈائی ڈیزائن کے لیے دھاتی مطابقت کی گائیڈ
جب سٹیمپنگ ڈائی کے ذریعے مجبور کیا جاتا ہے تو ہر دھات مختلف طریقے سے لڑتی ہے۔ کم-کاربن اسٹیل معمولی چکنا کرنے کے ساتھ تعاون کے ساتھ جھکتا ہے، جبکہ ٹائٹینیم جارحانہ ٹھنڈک کا مطالبہ کرتا ہے اور ٹولنگ کو سزا دیتا ہے جو کام کے مطابق نہیں ہے۔ آپ جو ورک پیس مواد منتخب کرتے ہیں وہ صرف اس حصے کی مکینیکل خصوصیات کا تعین نہیں کرتا ہے - یہ ڈائی کلیئرنس، چکنا کرنے کی حکمت عملی، ٹول اسٹیل کے انتخاب، اور یہاں تک کہ پچھلے حصے میں زیر بحث سطح کے علاج کا حکم دیتا ہے۔ ان مواد-مخصوص مطالبات کو نظر انداز کرنا قبل از وقت مرنے کے لباس، دائمی نقائص، اور ہر-حصے کی لاگت کے بلوننگ کے تیز ترین راستوں میں سے ایک ہے۔
مندرجہ ذیل کیا ہے ایک عملی مطابقت کا حوالہ - اس قسم کی جامع جدول جسے انجینئرز اور سورسنگ مینیجر نئے پروجیکٹس کے لیے سٹیمپڈ دھاتی حصوں کا جائزہ لیتے وقت ہاتھ میں رکھ سکتے ہیں۔
ڈائی اسٹیمپنگ میں مشترکہ دھاتیں اور مرکبات
نیچے دی گئی جدول میں سب سے زیادہ مہر لگانے والے چھ مواد کو ڈائی ڈیزائن کے پیرامیٹرز کے لیے نقشہ بنایا گیا ہے جو سب سے زیادہ اہمیت رکھتے ہیں۔ آپ دیکھیں گے کہ کلیئرنس کی قدریں نمایاں طور پر ایک کھوٹ سے اگلے - میں منتقل ہوتی ہیں اس بات کی عکاسی کہ ہر دھات کی سختی، لچک، اور تناؤ کی طاقت کس طرح شیئرنگ کے رویے کو متاثر کرتی ہے۔
| مواد | عام ڈائی کلیئرنس (مادی کی موٹائی کا٪، فی طرف) | چکنا کرنے کی ضروریات | حد کے تحفظات کی تشکیل | عام ایپلی کیشنز |
|---|---|---|---|---|
| کم-کاربن اسٹیل (1008/1010/1018) | 5–8% | ہلکی چکی کا تیل یا پانی-گھلنشیل چکنا کرنے والا؛ معیاری درخواست عام طور پر کافی ہے. | اعلی لمبائی کے ساتھ بہترین فارمیبلٹی (عام طور پر 30-40%)۔ کم سے کم کریکنگ کے خطرے کے ساتھ گہری ڈرا اور سخت موڑ والے ریڈی کو ایڈجسٹ کرتا ہے۔ | آٹوموٹو بریکٹ، چیسس ری انفورسمنٹ، آلات کی رہائش، عمومی-مقصد شیٹ میٹل اسٹیمپنگ اجزاء۔ |
| سٹینلیس سٹیل (304/316) | 6–8% | ہیوی-ای پی (انتہائی دباؤ) چکنا کرنے والے مادوں کی ضرورت ہے۔ کلورین شدہ یا سلفرائزڈ مرکبات عام ہیں۔ خشک-فلم چکنا کرنے والے مادے کلین روم ایپلی کیشنز کے لیے استعمال ہوتے ہیں۔ | کم-کاربن اسٹیل کے مقابلے میں زیادہ کام-سخت کرنے کی شرح کی حدیں گہرائی کو کم کرتی ہیں۔ 2–5 ڈگری کا نمایاں اسپرنگ بیک - زیادہ موڑنا عام ہے۔ فی یونٹ موٹائی زیادہ پریس ٹنیج کی ضرورت ہے. | فوڈ پروسیسنگ کا سامان، میڈیکل ڈیوائس ہاؤسنگ، میرین ہارڈویئر، سنکنرن-مزاحم فاسٹنرز، آرکیٹیکچرل ٹرم۔ |
| ایلومینیم (5052/6061) | 7–10% | داغدار ہونے سے بچنے کے لیے غیر-کلورینڈ چکنا کرنے والے مادوں کو ترجیح دی جاتی ہے۔ خشک-فلم کوٹنگز (مثلاً، ڈرائی کوٹ) روایتی چکی کے تیلوں کے مقابلے بہتر گیلنگ کی روک تھام پیش کرتی ہیں۔ | اینیلڈ مزاج میں اچھا لمبا، لیکن نارنجی کا خطرہ-جارحانہ ڈرا کی گہرائیوں پر چھلکے کی سطح کی ساخت. 6061-T6 نمایاں طور پر 5052-O سے کم قابل شکل ہے؛ مزاج کی حالت کامیابی کی تشکیل کے لیے اہم ہے۔ | آٹوموٹو ساختی پینل، الیکٹرانک انکلوژرز، ہیٹ سنکس، ایرو اسپیس بریکٹ، کنزیومر الیکٹرانکس ہاؤسنگ۔ |
| پیتل (C26000/C27200) | 5–7% | ہلکا معدنی تیل یا گھلنشیل تیل؛ زیادہ تر ایپلی کیشنز میں کم سے کم چکنا کے ساتھ پیتل کے ڈاک ٹکٹ۔ | کارٹریج پیتل (C26000) میں 50% سے زیادہ لمبائی کی قدروں کے ساتھ بہترین سرد-بنانے والی خصوصیات۔ کم اسپرنگ بیک کے ساتھ پیچیدہ شکلوں کو ایڈجسٹ کرتا ہے۔ | الیکٹریکل ٹرمینلز، کنیکٹرز، آرائشی ہارڈویئر، پلمبنگ کی متعلقہ اشیاء، مہر لگے ہوئے موسیقی کے آلات کے اجزاء۔ |
| کاپر (C11000/C10200) | 5–7% | ہلکا تیل کافی؛ تانبے کی قدرتی چکنا پن پنچ-ڈائی انٹرفیس پر رگڑ کو کم کرتی ہے۔ | طوالت کے ساتھ انتہائی لچکدار اکثر 45% سے زیادہ ہوتا ہے۔ گہری ڈرا اور پیچیدہ شکلیں قابل حصول ہیں۔ اگر کلیئرنس ضرورت سے زیادہ ہو تو نرمی گڑ بننے کے خطرے کو بڑھاتی ہے۔ | بس بارز، برقی رابطے، ہیٹ ایکسچینجرز، آر ایف شیلڈنگ، گراؤنڈنگ پٹے۔ |
| ٹائٹینیم (گریڈ 2 CP/گریڈ 5 Ti-6Al-4V) | 8–12% | جارحانہ EP چکنا کرنے والے مادے لازمی ہیں۔ کچھ آپریشنوں میں نرمی کو بہتر بنانے کے لیے گرم مرنے یا گرم شکل (200-400 ڈگری) کی ضرورت ہوتی ہے۔ خشک دھبوں کی وجہ سے فوری طور پر پھٹ پڑتی ہے۔ | محدود سرد فارمیبلٹی - کی لمبائی عام طور پر CP گریڈ 2 کے لیے 15–20%، گریڈ 5 کے لیے کم۔ ہائی اسپرنگ بیک کے لیے کافی حد سے زیادہ معاوضے کی ضرورت ہوتی ہے۔ نشان-حساس؛ تیز اندرونی radii کے خطرے میں کریکنگ. | ایرو اسپیس کے ساختی اجزاء، طبی امپلانٹس، میرین فاسٹنرز، اعلی-کارکردگی والے کھیلوں کا سامان، کیمیائی پروسیسنگ کے حصے۔ |
کلیئرنس کالم کا فوری اسکین ایک اہم نمونہ ظاہر کرتا ہے۔ معتدل، پیتل اور تانبے جیسی زیادہ نرم دھاتیں نچلے سرے پر بیٹھتی ہیں (5–7%)، جبکہ ٹائٹینیم 12% کی طرف دھکیلتا ہے۔ یہ ایک بنیادی اصول کے ساتھ مطابقت رکھتا ہے: سخت، اعلیٰ-ٹینسائل-طاقت والے مواد کے لیے کلیئرنس میں اضافہ کی ضرورت ہوتی ہے تاکہ شیئرنگ کے دوران فریکچر کے مناسب پھیلاؤ کی اجازت دی جا سکے۔ سٹینلیس سٹیل یا ٹائٹینیم پر کلیئرنس کو بہت سخت سیٹ کریں، اور پنچ فورسز ڈرامائی طور پر بڑھتے ہیں - لباس کو تیز کرتے ہیں اور ٹول ٹوٹنے کا خطرہ ہوتا ہے۔
کس طرح ورک پیس میٹریل ڈائی ڈیزائن کے فیصلوں کو چلاتا ہے۔
مندرجہ بالا جدول ابتدائی نکات فراہم کرتا ہے، لیکن حقیقی-ورلڈ ڈائی ڈیزائن اس بات پر گہرائی سے غور کرنے کی ضرورت ہے کہ ایلومینیم سٹیمپنگ کے پورے عمل، سٹیل شیٹ سٹیمپنگ کے دوران ہر مواد ٹولنگ کے ساتھ کس طرح تعامل کرتا ہے، اور ہر چیز کے درمیان۔ تین مادی-پر مبنی چیلنجز زیادہ تر ڈیزائن کے فیصلوں کو تشکیل دیتے ہیں:
اسپرنگ بیک معاوضہ۔جب آپ سٹیمپڈ سٹیل کے ٹکڑے کو موڑتے ہیں، تو یہ زیادہ تر وہیں رہتا ہے جہاں آپ اسے رکھتے ہیں۔ اسی جیومیٹری کو 304 سٹین لیس یا گریڈ 2 ٹائٹینیم میں موڑیں، اور پریشر ریلیز ہونے کے ساتھ ہی یہ حصہ اپنی اصل شکل کی طرف واپس آجاتا ہے۔ اعلی-طاقت کا مواد بننے کے دوران زیادہ لچکدار توانائی ذخیرہ کرتا ہے، اور یہ توانائی جیسے ہی پنچ پیچھے ہٹتی ہے اس حصے کو موڑنے کی کوشش کرتی ہے۔ مرنے کے ڈیزائنرز کی طرف سے معاوضہزیادہ جھکانا- بنانے والے کارٹون اور گہا کو مشینی کر کے حصے کو ہدف کے زاویہ سے کئی ڈگری آگے موڑنا تاکہ اسپرنگ بیک اسے درست آخری پوزیشن پر لے آئے۔ اوور بینڈنگ کی مقدار مواد-مخصوص ہے اور اکثر ڈائی کاٹنے سے پہلے نقلی کے ذریعے تصدیق کی جاتی ہے۔
گیلنگ کی روک تھام۔ڈائی سطح پر ورک پیس مواد کی کولڈ ویلڈنگ - کو گرانا کوئی عالمی مسئلہ نہیں ہے۔ یہ خاصی مادی امتزاج سے بہت زیادہ وابستہ ہے۔ ایلومینیم سب سے زیادہ بدنام زمانہ مجرم ہے: اوکلینڈ یونیورسٹی کے سنٹر آف ایڈوانسڈ مینوفیکچرنگ اینڈ میٹریلز میں کی گئی تحقیق نے یہ ظاہر کیا کہ ایلومینیم کے الائے سٹرپس غیر کوٹڈ کاسٹ اسٹیل ڈائی انسرٹس پر کلیمپنگ فورسز پر 13 kN تک کم ہوتی ہیں جب کوئی چکنا کرنے والا استعمال نہیں کیا جاتا تھا۔ اسی مطالعے سے پتہ چلتا ہے کہ مناسب خشک-فلم چکنا کرنے والے مادوں نے گیلنگ تھریشولڈ کو نمایاں طور پر بڑھایا ہے - 7 MPa سے 40 MPa تک اوسط رابطے کے دباؤ کو ڈکٹائل آئرن انسرٹس پر۔ کسی بھی سٹیمپنگ شیٹ میٹل آپریشن کے لیے جس میں ایلومینیم شامل ہوتا ہے، ڈائی پرزوں کو عام طور پر TiCN کوٹنگز، نائٹرائڈنگ، یا پالش کروم کی سطحوں کی ضرورت ہوتی ہے تاکہ چپکنے والی تعمیر کو روکا جا سکے۔ سٹینلیس سٹیل ایک ایسا ہی، اگرچہ کم شدید، گالنگ کا رجحان پیش کرتا ہے جو اسی طرح بہتر سطح کے علاج کا مطالبہ کرتا ہے۔
ڈائی اسٹیل اور ٹنیج اپ گریڈ۔سخت ورک پیس مواد صرف کلیئرنس کو تبدیل نہیں کرتا ہے - وہ پورے بورڈ میں زیادہ مضبوط ڈائی کنسٹرکشن کا مطالبہ کرتے ہیں۔ 1010 کم-کاربن اسٹیل کے بجائے 304 سٹینلیس سٹیمپنگ کرنے کے لیے اسی حصے جیومیٹری کے لیے 50–60% زیادہ پریس ٹنیج درکار ہو سکتا ہے۔ یہ بڑھتی ہوئی قوت ہر جزو سے گزرتی ہے: پنچوں کو معیاری D2 کے بجائے DC53 یا S7 جیسے سخت درجات کی ضرورت ہوتی ہے، ڈائی بلاکس کو ہائی پہننے والے اسٹیشنوں پر کاربائیڈ داخل کرنے کی ضرورت ہوتی ہے، اور موسم بہار کی اسمبلیوں کو زیادہ سٹرپنگ فورس فراہم کرنا ضروری ہے۔ ان جھرنے والے اثرات کو نظر انداز کرنا قبل از وقت ناکامیوں کا باعث بنتا ہے جو ٹولنگ کے مسائل کی طرح نظر آتے ہیں لیکن حقیقت میں مادی-مطابقت کے مسائل ہیں۔
مواد کا انتخاب ڈائی ڈیزائن کے متوازی طور پر ہونا چاہیے، نہ کہ سوچے سمجھے - کے طور پر کیونکہ ورک پیس الائے براہ راست کلیئرنس، ٹننج کی ضروریات، سطح کے علاج، اور پورے ڈائی سیٹ میں ٹول اسٹیل کے درجات کا تعین کرتا ہے۔
جب آپ اسٹیمپڈ شیٹ میٹل کے انتخاب کو پروکیورمنٹ چیک باکس کے بجائے اپ اسٹریم انجینئرنگ کے فیصلے کے طور پر مانتے ہیں، تو ہر نیچے کا انتخاب زیادہ قابل پیشن گوئی بن جاتا ہے۔ کلیئرنس کی قدریں توثیق شدہ رینجز کے ارد گرد سخت ہوتی ہیں، چکنا کرنے کی حکمت عملی مخصوص ناکامی کے طریقوں کو نشانہ بناتی ہے، اور ڈائی لائف کے تخمینے حقیقی درستگی حاصل کرتے ہیں۔ اس کے برعکس، پروجیکٹ میں دیر سے مواد کو تبدیل کرنا - کا کہنا ہے کہ، سنکنرن مزاحمت - کے لیے ہلکے اسٹیل سے سٹینلیس میں اپ گریڈ کرنا ایک مکمل ڈائی ڈیزائن کو باطل کر سکتا ہے اور ایک مہنگے ری ٹولنگ سائیکل کو مجبور کر سکتا ہے۔
مواد کی مطابقت مسلسل پیداوار کے لیے مرحلہ طے کرتی ہے، لیکن بالکل مماثل مواد اور ٹولنگ بھی ہر مسئلے کو نہیں روک سکتی۔ نقائص اب بھی پہننے، پروسیس ڈرفٹ، اور نظر انداز متغیرات سے ابھرتے ہیں - کسی بھی پروڈکشن ٹیم کے لیے اسٹیمپنگ نقائص کی شناخت اور ان کا ازالہ کرنے کے لیے ایک منظم طریقہ کار بناتے ہیں۔
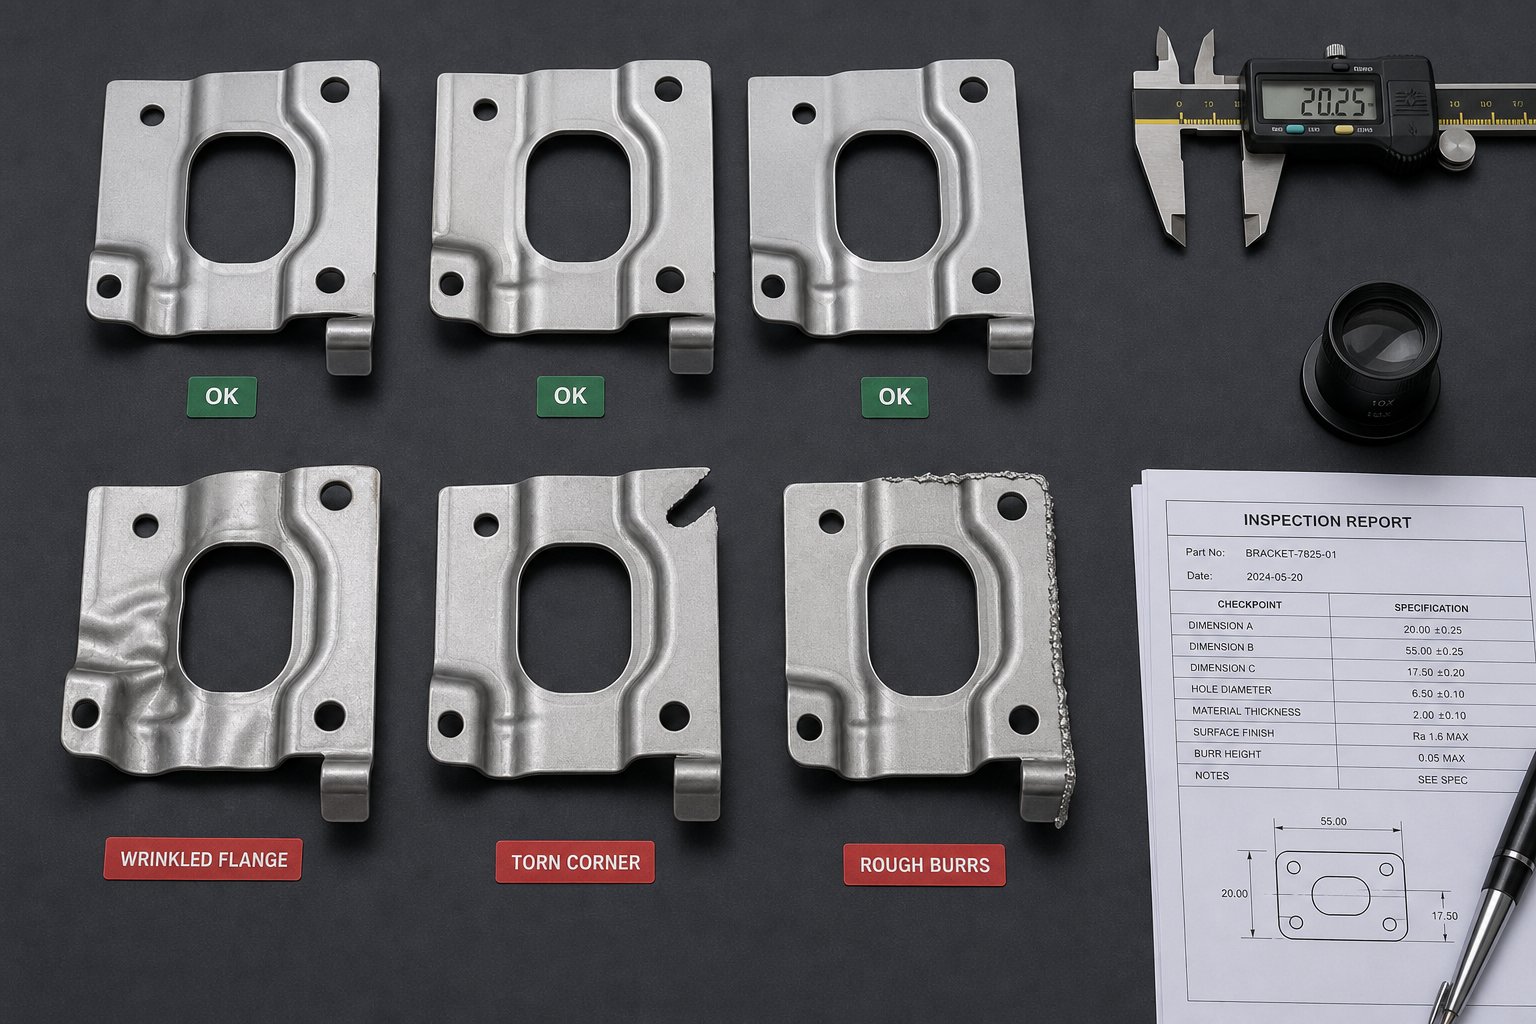
عام ڈائی اسٹیمپنگ کے نقائص اور ان سے کیسے بچنا ہے۔
مثالی مواد کو چلانے والا ایک بالکل ڈیزائن شدہ ڈائی اب بھی سکریپ پیدا کر سکتا ہے۔ پہننے میں ترقی ہوتی ہے، پریس کی ترتیبات بڑھ جاتی ہیں، چکنا پتلا ہوتا ہے، اور اچانک حصوں کی ایک کھیپ میں جھریاں، دراڑیں، یا گڑیاں نظر آتی ہیں جو ایک گھنٹہ پہلے نہیں تھیں۔ اسٹیمپنگ کی تشکیل کے مسائل شاذ و نادر ہی کسی ایک ڈرامائی ناکامی کے ساتھ خود کا اعلان کرتے ہیں - وہ دھیرے دھیرے اندر آتے ہیں، اور جب تک کسی کو مسئلہ نظر آتا ہے، سینکڑوں یا ہزاروں ناقص حصے پہلے ہی جمع ہو چکے ہوتے ہیں۔ یہ جاننا کہ ہر نقص کیسا لگتا ہے، اس کی کیا وجہ ہے، اور اسے شروع ہونے سے پہلے کیسے روکا جائے وہی چیز ہے جو رد عمل والی فائر فائٹنگ کو حقیقی عمل کے کنٹرول سے الگ کرتی ہے۔
سب سے عام سٹیمپنگ نقائص کی نشاندہی کرنا
نیچے دی گئی جدول میں چھ نقائص کی فہرست دی گئی ہے جو دبانے اور مہر لگانے کے کاموں میں معیار کے مسترد ہونے کی اکثریت کا سبب بنتے ہیں۔ ہر اندراج میں ایک بصری تفصیل شامل ہوتی ہے تاکہ آپ حقیقی پیداواری تجربے سے اخذ کردہ بنیادی وجوہات اور قابل عمل روک تھام کی حکمت عملیوں کے ساتھ، دکان کے فرش پر مسئلہ کی نشاندہی کر سکیں۔
| عیب کا نام | بصری تفصیل | بنیادی وجوہات | روک تھام کی حکمت عملی |
|---|---|---|---|
| جھریاں پڑنا | لہریں-جیسے فولڈ یا کریز پر فلینج ایریا یا کھینچے ہوئے حصوں کی سائیڈ وال۔ ڈائی گہا میں آسانی سے بہنے کے بجائے مواد کے گچھے۔ | ناکافی خالی ہولڈر فورس؛ ضرورت سے زیادہ قرعہ اندازی کا تناسب ایک ہی جھٹکے میں بہت زیادہ خرابی کی کوشش کرتا ہے۔ die fillet radii بہت چھوٹا ہے، رگڑ پیدا کرتا ہے جو مواد کے بہاؤ کو غیر مساوی طور پر ری ڈائریکٹ کرتا ہے۔ | جھریاں غائب ہونے تک خالی ہولڈر کا دباؤ بتدریج بڑھائیں۔ متعدد قرعہ اندازی اسٹیشنوں میں گہری شکلوں کو تقسیم کرکے سنگل-اسٹیج ڈرا کے تناسب کو کم کریں۔ مزاحمت کو کم کرنے اور یکساں مواد کے بہاؤ کو فروغ دینے کے لیے پولش ڈائی فلیٹ ریڈیائی۔ |
| پھاڑنا / تقسیم کرنا | مرئی فریکچر یا تقسیم، عام طور پر تیار کردہ حصوں کے نچلے رداس پر یا تشکیل شدہ خصوصیات کے درمیان تیز ٹرانزیشن پر۔ کنارے صاف کترنے کے بجائے پھٹے ہوئے اور پھٹے ہوئے دکھائی دیتے ہیں۔ | مواد اس کی تشکیل کی حد سے باہر پھیلا ہوا ہے؛ کھوٹ کی لمبائی کی صلاحیت کے لئے گتانک کو بہت زیادہ جارحانہ بنائیں۔ ضرورت سے زیادہ رگڑ کا باعث ناکافی چکنا؛ پنچ ریڈی بہت سخت، ایک ہی لائن پر تناؤ کو مرکوز کرنا۔ | مطلوبہ جیومیٹری کے لیے کافی لمبا مواد منتخب کریں۔ ایک وسیع علاقے میں تناؤ کو تقسیم کرنے کے لیے پنچ اور ڈائی ریڈی کو بہتر بنائیں۔ خاص طور پر سٹینلیس سٹیل اور ٹائٹینیم کے لیے مناسب EP چکنا کرنے والے مادّے - لگائیں۔ ڈائی کاٹنے سے پہلے ڈرا ڈیپتھس کی توثیق کرنے کے لیے سٹیمپنگ سمولیشن سافٹ ویئر استعمال کریں۔ |
| اسپرنگ بیک | پنچ کے پیچھے ہٹنے کے بعد تشکیل شدہ حصہ جزوی طور پر اپنی اصل فلیٹ شکل کی طرف لوٹتا ہے۔ موڑنے والے زاویے ڈائی کیویٹی اینگل سے کئی ڈگری چوڑے ہوتے ہیں، اور فلینجز اپنی ہدف کی پوزیشن پر نہیں بیٹھتے ہیں۔ | دھات سے جڑی لچکدار بحالی اعلی-طاقت والے اسٹیل، سٹینلیس سٹیل اور ٹائٹینیم میں زیادہ واضح ہے۔ نچلے مردہ مرکز میں رہائش کا وقت ناکافی ہے۔ ڈائی اینگل بغیر سپرنگ بیک معاوضے کے ڈیزائن کیا گیا ہے۔ | ڈائی ڈیزائن میں اوور بینڈ معاوضہ بنائیں (عام طور پر سٹینلیس کے لیے 2–5 ڈگری، ٹائٹینیم کے لیے زیادہ)۔ موڑ کو مستقل طور پر سیٹ کرنے کے لیے آخری اسٹیشن پر اصلاحی موڑنے یا کوائننگ کا استعمال کریں۔ سٹروک کے نچلے حصے میں قابل پروگرام رہنے والی سروو پریس ٹیکنالوجی پر غور کریں۔ |
| ضرورت سے زیادہ جلنا | تیز، ابھرے ہوئے دھاتی کناروں یا پتلی سرگوشیاں جو خالی یا چھید کی ہوئی خصوصیات کے کٹے ہوئے دائرے سے نکلتی ہیں۔ شیئرڈ ایج صاف، تنگ فریکچر بینڈ کے بجائے ایک بڑا رول اوور زون اور کھردری بریک لائن دکھاتا ہے۔ | گھونسوں اور ڈائی بٹنوں پر کٹے ہوئے یا پھٹے ہوئے کنارے۔ نامناسب پنچ-سے-ڈائی کلیئرنس - یا تو بہت سخت (زیادہ زور) یا بہت ڈھیلا (مواد کو صاف کرنے کے بجائے کھینچنا)۔ ورک پیس مواد کے لیے غلط کلیئرنس فیصد۔ | شیڈول ری گرائنڈنگ کے ذریعے تیز کٹنگ کناروں کو برقرار رکھیں۔ مطابقت کے جدول (باب 6) میں تفصیلی مواد-مخصوص فیصد کے لیے کلیئرنس سیٹ کریں۔ پنچنگ سٹیمپنگ سٹیشنوں پر wear-مزاحم کوٹنگز جیسے TiN یا TiCN کو تیز کرنے کے چکروں کے درمیان وقفوں کو بڑھانے کے لیے استعمال کریں۔ |
| Misalignment / غلط اندراج | خصوصیات - سوراخ، نشانات، موڑیں - ایک دوسرے یا پارٹ ڈیٹم کے نسبت ان کی مطلوبہ پوزیشنوں سے آف سیٹ ہیں۔ پرزے جہتی معائنہ میں ناکام رہتے ہیں حالانکہ انفرادی خصوصیات صحیح طریقے سے بنتی ہیں۔ | پٹی کو درست طریقے سے تلاش کرنے میں ناکام پائلٹ پن پہنا ہوا یا خراب ہو گیا۔ گائیڈ پن اور بشنگ پہننے سے اوپری اور نچلے ڈائی ہاف کو شفٹ ہونے کا موقع ملتا ہے۔ سٹاک گائیڈ غلط ایڈجسٹمنٹ جس کی وجہ سے پس منظر کی پٹی گھومتی ہے۔ پریس یا سروو فیڈر میں فیڈ کی لمبائی کی غلطیاں۔ | متعین وقفوں پر پائلٹ پنوں کا معائنہ اور تبدیل کریں۔ بشنگ کلیئرنس کے لیے گائیڈ پن-کی نگرانی کریں اور جھاڑیوں کو تبدیل کریں اس سے پہلے کہ ڈھلوان برداشت سے بڑھ جائے۔ اصل پٹی پچ کے خلاف فیڈ کی لمبائی کیلیبریٹ کریں۔ ہر سیٹ اپ پر سٹاک گائیڈ کی ترتیبات کے خلاف پٹی کی چوڑائی کی تصدیق کریں۔ |
| سطحی خروںچ / گیلنگ | لکیری سکور کے نشانات، کھرچیاں، یا مواد کی تعمیر جزوی سطح پر دکھائی دیتی ہے۔ شدید گلے لگنے کے معاملات میں، ورک پیس کا مواد ٹھنڈا-ڈائی چہرے پر ویلڈ ہوتا ہے، جس سے ابھری ہوئی گانٹھیں نکل جاتی ہیں جو کہ ہر آنے والے حصے پر منتقل ہو جاتی ہیں۔ | گندی یا خراب شدہ سطحیں؛ ناکافی یا غلط چکنا کرنے والا؛ ایلومینیم یا سٹینلیس سٹیل کا غیر علاج شدہ ٹول اسٹیل پر عمل کرنے کا موروثی رجحان؛ فالج کے درمیان ڈائی کیویٹی میں پھنسا ملبہ۔ | رن کے درمیان معیاری وائپ-ڈاون پروٹوکول کے ساتھ ڈائی چہروں کو صاف رکھیں۔ ایلومینیم کے لیے مواد-مناسب چکنا کرنے والے مادے - خشک-فلم کوٹنگز، سٹینلیس کے لیے EP مرکبات لگائیں۔ چپکنے والے لباس کے خلاف مزاحمت کرنے کے لیے TiCN یا نائٹرائڈنگ کے ساتھ کوٹ بنانے والے داخلات۔ پھنسے ہوئے سلگس اور ملبے کو ہٹا دیں اس سے پہلے کہ وہ ڈائی سطح میں سرایت کریں۔ |
آپ دیکھیں گے کہ ان میں سے بہت سے نقائص اوور لیپنگ روٹ اسباب کا اشتراک کرتے ہیں - پہنی ہوئی ٹولنگ، غلط کلیئرنس، اور کمزور چکنا ایک سے زیادہ قطاروں میں ظاہر ہوتا ہے۔ یہ اوورلیپ دراصل اچھی خبر ہے: اس کا مطلب ہے کہ چند بنیادی عمل کے متغیرات کے لیے نظم و ضبط کا طریقہ بیک وقت ناکامیوں کی ایک وسیع رینج کو روکتا ہے۔
پیداوار میں خرابیوں کا ازالہ کرنا
جب کوئی خرابی دوڑ کے درمیان ظاہر ہو-، تو ڈائی کو فوری طور پر ایڈجسٹ کرنے کی خواہش کا مقابلہ کریں۔ تجربہ کار پریس آپریٹرز ایک منظم تشخیصی ترتیب کی پیروی کرتے ہیں جو کسی بھی اصلاحی اقدام سے پہلے اصل وجہ کو الگ کر دیتا ہے۔ بغیر تشخیص کے سیدھے ڈائی ایڈجسٹمنٹ سے چھلانگ لگانا اکثر اصل مسئلہ - کو چھپا دیتا ہے یا ایک نیا متعارف کراتا ہے۔
اس پریکٹیکل ٹربل شوٹنگ چیک لسٹ کو ترتیب سے فالو کریں:
پہلے پٹی یا خالی کا معائنہ کریں۔موٹائی میں فرق، سطح کی آلودگی، کنارے کو پہنچنے والے نقصان، یا غلط مزاج کے لیے آنے والے مواد کو چیک کریں۔ مواد کی عدم مطابقتیں - خاص طور پر اعلی-طاقت والے مرکبات میں - اسٹیمپنگ بلیننگ اور تشکیل کی خرابیوں کا ایک متواتر لیکن نظر انداز ذریعہ ہیں۔ تصدیق کریں کہ کوائل یا شیٹ فائل پر موجود مواد کی تصدیق سے مماثل ہے۔
ڈائی کلیئرنس اور اجزاء کے لباس کو چیک کریں۔فیلر گیجز یا آپٹیکل پیمائش کے ساتھ پنچ-سے-ڈائی بٹن کلیئرنس کی پیمائش کریں۔ موجودہ طول و عرض کا ڈائی بلڈ تفصیلات سے موازنہ کریں۔ یہاں تک کہ کٹنگ ایج پر پہننے کے ایک انچ کا چند ہزارواں حصہ بھی گڑ کی اونچائی کو قابل قبول سے -سے باہر-کی طرف منتقل کر سکتا ہے۔
پریس ٹونیج اور رفتار کی ترتیبات کی تصدیق کریں۔تصدیق کریں کہ پریس ٹنیج پر چل رہا ہے اور سیٹ اپ شیٹ میں بیان کردہ -فی-منٹ اسٹروک۔ غلط شٹ اونچائی، زیادہ-ٹنج، یا ضرورت سے زیادہ رفتار سبھی ایسے نقائص پیدا کر سکتے ہیں جو ٹولنگ کے مسائل کی نقل کرتے ہیں۔ اگر دستیاب ہو تو ٹننج مانیٹر استعمال کریں۔
چکنا کرنے کی قسم اور درخواست کا اندازہ لگائیں۔تصدیق کریں کہ چکنا کرنے والا صحیح فارمولیشن استعمال کیا جا رہا ہے اور یہ تمام اہم سطحوں تک پہنچ رہا ہے - خاص طور پر ریڈی اور گہری-خارج گہاوں کی تشکیل۔ دوڑ کے دوران خشک دھبے پوشیدہ ہوتے ہیں لیکن تیار شدہ حصے پر خروںچ یا پھٹنے کے طور پر واضح طور پر ظاہر ہوتے ہیں۔
تفصیلات کے خلاف مواد کی تصدیق کا جائزہ لیں.کراس-انجینئرنگ تفصیلات کے خلاف مل سرٹیفکیٹ پر ہیٹ نمبر، الائے گریڈ، مزاج کی حالت، اور مکینیکل خصوصیات کو چیک کریں۔ مادی متبادل یا-سے باہر-کی کوائل ان نقائص کی وضاحت کر سکتی ہے جنہیں ڈائی ایڈجسٹمنٹ کی کوئی مقدار ٹھیک نہیں کرے گی۔
یہ سلسلہ سب سے آسان، تیز ترین چیک سے لے کر زیادہ ملوث افراد کی طرف بڑھتا ہے - اس سے پہلے کہ آپ ڈائی کو چھونے کے لیے رینچ اٹھائیں، سب سے زیادہ عام وجوہات کو ختم کرتے ہوئے۔ عملی طور پر، مادی اور چکنا کرنے کے مسائل حیران کن فیصد نقائص کا سبب بنتے ہیں جو ابتدائی طور پر ٹولنگ کی ناکامیوں کی طرح نظر آتے ہیں۔
ڈیزائن اور دیکھ بھال کے ذریعے روک تھام
خرابیوں کا سراغ لگانا ایک رد عمل کی مہارت ہے۔ اصل نتیجہ پیداوار کے شروع ہونے سے پہلے عمل سے نقائص کو ڈیزائن کرنے سے حاصل ہوتا ہے - اور پھر اس معیار کی بنیادی لائن کو مرنے والے کی زندگی میں برقرار رکھنا۔
اگر آپ نے اس مضمون کے پہلے حصے کی پیروی کی ہے، تو آپ کے پاس پہلے سے ہی زیادہ تر روک تھام کا ٹول کٹ ہاتھ میں ہے۔ ڈائی میٹریل کا صحیح انتخاب (باب 5) براہ راست لباس-سے متعلقہ نقائص کو کم کرتا ہے جیسے گڑبڑ اور گیلنگ۔ اپنے مخصوص ورک پیس مواد کے لیے صحیح ٹول اسٹیل گریڈ اور سطح کی کوٹنگ کا انتخاب کرنے کا مطلب ہے کہ کٹے ہوئے کنارے زیادہ دیر تک تیز رہتے ہیں اور بننے والی سطحیں چپکنے والی تعمیر کے خلاف مزاحمت کرتی ہیں۔ ورک پیس کے مواد کے لیے درست کلیئرنس (باب 6) ضرورت سے زیادہ دھڑکنے اور وقت سے پہلے پھٹ جانے والی دونوں خرابیوں کو روکتا ہے - جو کلیئرنس سپیکٹرم کے مخالف سروں پر بیٹھتے ہیں۔
شیڈولڈ سٹیمپنگ ڈائی مینٹیننس اس سب کو ایک ساتھ جوڑتا ہے۔ مرنے والے اچانک ناکام نہیں ہوتے - وہ بتدریج انحطاط پذیر ہوتے ہیں۔ ایک کٹنگ ایج بتدریج مدھم ہوتی جاتی ہے، ایک پائلٹ پن ہزارویں کا چند دسواں حصہ فی سو ہزار ہٹ پہنتا ہے، اور بہار کی اسمبلی لاکھوں چکروں پر طاقت کھو دیتی ہے۔ حفاظتی دیکھ بھال کے پروگرام کے بغیر جو ہٹ کی گنتی کو ٹریک کرتا ہے اور مقررہ وقفوں پر تیز ہونے، اجزاء کی تبدیلی، اور جہتی تصدیق کو متحرک کرتا ہے، معیار اس قدر بتدریج نیچے کی طرف بڑھتا ہے کہ آپریٹرز اسے درست کرنے کے بجائے اس کے مطابق ڈھال لیتے ہیں۔ جب تک نقائص بصری طور پر واضح ہو جاتے ہیں، ڈائی کو کہیں زیادہ وسیع - اور مہنگے - دوبارہ کام کی ضرورت ہو سکتی ہے اس کے مقابلے میں ایک سادہ ریگرینڈ سے ہفتوں پہلے روکا جا سکتا تھا۔
نقلی سافٹ ویئر مکمل طور پر روک تھام کی ایک اور پرت کا اضافہ کرتا ہے۔ جدید FEA-کی بنیاد پر سٹیمپنگ سمولیشن مرنے سے پہلے جھریوں، پتلا ہونے، پھٹنے اور اسپرنگ بیک کی پیشین گوئی کر سکتی ہے - کیچنگ میٹل سٹیمپنگ تکنیک جو کسی بھی سٹیل کو کاٹنے سے پہلے منتخب کردہ مواد اور جیومیٹری کے ساتھ کام نہیں کریں گی۔ شیٹ میٹل اسٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز جیسی خصوصیات، جو پیچیدہ جیومیٹریوں کے ارد گرد مواد کے بہاؤ کو کنٹرول کرنے کے لیے استعمال ہوتی ہیں، مہنگی جسمانی آزمائش-اور-غلطی کے بجائے ڈیجیٹل طور پر ماڈلنگ اور بہتر بنائی جا سکتی ہیں۔ انجینئرز جو ڈیزائن کے مرحلے کے دوران تخروپن میں سرمایہ کاری کرتے ہیں وہ مستقل طور پر کم آزمائشی تکرار اور تیز تر پروڈکشن ریمپ-کی اطلاع دیتے ہیں۔
خرابی کی روک تھام بالآخر لاگت کے انتظام کی حکمت عملی ہے۔ ہر جھریوں والا حصہ، ہر پھٹا ہوا خالی، ہر ٹوٹا ہوا رن ضائع شدہ مواد، ضائع شدہ پریس ٹائم، اور تاخیر سے ترسیل کی قیمت - رکھتا ہے۔ مناسب ڈیزائن، مواد-مماثل ٹولنگ، اور نظم و ضبط کی دیکھ بھال میں سرمایہ کاری ایک پروڈکشن کے دوران کئی گنا زیادہ ادائیگی کرتی ہے۔ اور معیار اور لاگت کے درمیان تعلق قدرتی طور پر ایک وسیع تر سوال کی طرف لے جاتا ہے زیادہ تر سورسنگ مینیجرز کو آخرکار جواب دینے کی ضرورت ہوتی ہے: ڈائی اسٹیمپنگ پروجیکٹ کی اصل قیمت کیا ہے، اور ڈالر کہاں جاتے ہیں؟
ڈائی اسٹیمپنگ لاگت اور پروجیکٹ اکنامکس کو سمجھنا
خرابی-مفت پرزے معیار کا ہدف ہیں - لیکن یہاں تک کہ بے عیب مہر لگانے والے پرزوں کو ابھی بھی مالی سمجھ بوجھ کی ضرورت ہے۔ حیرت انگیز طور پر، تکنیکی وسائل میں ڈائی اسٹیمپنگ پروجیکٹس کے لیے لاگت کی تفصیلی خرابیوں پر شاذ و نادر ہی بحث کی جاتی ہے، جس سے انجینئرز اور سورسنگ مینیجرز کو نامکمل معلومات کے ساتھ بجٹ میں نیویگیٹ کرنا پڑتا ہے۔ چاہے آپ اپنے پہلے پروجیکٹ کا حوالہ دے رہے ہوں یا کسی موجودہ سپلائر کو بینچ مارک کر رہے ہوں، یہ سمجھنا کہ پیسہ کہاں جاتا ہے - اور آپ اسے کہاں سے بازیافت کر سکتے ہیں - ایک مبہم تخمینہ کو ایک پر اعتماد کاروباری فیصلے میں بدل دیتا ہے۔
کیا ڈرائیوز ڈائی اسٹیمپنگ ٹولنگ کی لاگت آتی ہے۔
ٹولنگ کسی بھی دھاتی سٹیمپنگ مینوفیکچرنگ پروگرام میں واحد سب سے بڑی پیشگی سرمایہ کاری کی نمائندگی کرتی ہے۔ فلیٹ واشر کے لیے ایک سادہ کمپاؤنڈ ڈائی پر چند ہزار ڈالر لاگت آسکتی ہے، جب کہ آٹوموٹیو بریکٹ کے لیے ایک پیچیدہ ملٹی-اسٹیشن پروگریسو ڈائی $10,000 سے $100,000 یا اس سے زیادہ کی حد تک درستگی کی سطح اور اس میں شامل جزوی پیچیدگی کے لحاظ سے ہوسکتی ہے۔ اس حد کو کیا چلاتا ہے؟ متعدد باہم جڑے ہوئے عوامل اس بات کا تعین کرتے ہیں کہ ایک مخصوص پروجیکٹ لاگت کے میدان میں کہاں اترتا ہے:
ڈائی پیچیدگی اور اسٹیشنوں کی تعداد- فارمنگ، چھیدنے، اور تراشنے کے کاموں کے ساتھ 12-اسٹیشن پروگریسو ڈائی کے لیے 3-اسٹیشن ٹول کے مقابلے میں کہیں زیادہ انجینئرنگ، مشینی اور اسمبلی لیبر کی ضرورت ہوتی ہے۔ ہر اضافی اسٹیشن مواد، EDM وقت، اور صف بندی کا کام شامل کرتا ہے۔
ڈائی میٹریل اور سطح کے علاج کے انتخاب- D2 ٹول اسٹیل سے DC53 میں اپ گریڈ کرنا یا ہائی-پہننے والے اسٹیشنوں پر کاربائیڈ داخل کرنے سے خام مال اور مشینی لاگت بڑھ جاتی ہے۔ پی وی ڈی کوٹنگز اور نائٹرائڈنگ ٹریٹمنٹس مزید اخراجات - کا اضافہ کرتے ہیں لیکن اکثر لمبی دوڑ پر طویل المیعاد زندگی کے ذریعے اپنے لیے ادائیگی کرتے ہیں۔
جزوی رواداری اور سطح ختم کرنے کی ضروریات- سخت رواداری ڈائی پرزوں کی زیادہ درست مشینی، تشکیل دینے والی سطحوں کو بہتر چمکانے، اور ڈائی بلڈ کے دوران اضافی معائنہ کے اقدامات کا مطالبہ کرتی ہے۔ +/-0.02 ملی میٹر پر رکھے ہوئے دھاتی مہر والے حصے کی قیمت +/-0.10 ملی میٹر پر مخصوص ٹول سے زیادہ ہے۔
ڈائی سائز پارٹ جیومیٹری کے ذریعہ کارفرما ہے۔- بڑے حصوں کے لیے بڑے ڈائی جوتے، لمبے گائیڈ پن، بھاری ڈائی اسٹیل بلاکس، اور اعلی-ٹنج پریس کی ضرورت ہوتی ہے۔ ٹولنگ کا جسمانی پیمانہ براہ راست مادی لاگت اور اسے بنانے کے لیے درکار مشین کے اوقات دونوں کو متاثر کرتا ہے۔
ڈیزائن انجینئرنگ کے اوقات بشمول تخروپن- فزیبلٹی تجزیہ، پٹی لے آؤٹ ڈیزائن، CAE سمولیشن، اور تکراری DFM جائزے سبھی ہنر مند انجینئرنگ کا وقت خرچ کرتے ہیں۔ یہ گھنٹے ٹولنگ کی کل لاگت کا ایک معمولی فیصد کی نمائندگی کرتے ہیں لیکن مہنگے ری ورک کو نیچے کی طرف روک کر آؤٹ سائز ریٹرن فراہم کرتے ہیں۔
زیادہ تر سپلائرز ٹولنگ ادائیگیوں کو 50% پیشگی اور 50% نمونے کی منظوری کے بعد ترتیب دیتے ہیں - ایک معیاری انتظام جو کامیاب آزمائش کے ارد گرد ترغیبات کو ترتیب دیتا ہے۔ اہم نکتہ یہ ہے کہ یہ پیشگی سرمایہ کاری ہے۔آہستہ آہستہ ادائیگی شدہپیداوار کے حجم بھر میں. $50,000 ڈائی 500,000 اسٹیمپ شدہ اجزاء تیار کرنے سے ٹولنگ لاگت میں فی حصہ $0.10 کا اضافہ ہوتا ہے۔ صرف 5,000 پرزے تیار کرنے والی ایک ہی ڈائی پر $10.00 فی-حصہ کا بوجھ - سو گنا فرق ہے جو پراجیکٹ اکنامکس میں حجم کو غالب متغیر بناتا ہے۔
فی-حصہ اقتصادیات اور وقفہ-یہاں تک کہ تجزیہ
ٹولنگ کے علاوہ، ہر دھاتی مہر والے حصے کی فی- یونٹ قیمت کئی بنیادی ڈرائیوروں کو بنڈل کرتی ہے۔ صنعت کا ڈیٹا عام خرابی کو ظاہر کرتا ہے: میٹریل یونٹ لاگت کا تقریباً 45-55%، لیبر 15-25%، اوور ہیڈ 10-20%، کوالٹی کنٹرول 2-8%، اور پیکیجنگ 2-5% ہے۔ سیٹ اپ چارجز، جو ہر پروڈکشن رن کے لیے ڈائی انسٹالیشن اور پریس کیلیبریشن کا احاطہ کرتے ہیں، بیچ - میں پھیلے ہوئے ہیں، یعنی چھوٹے آرڈرز غیر متناسب طور پر زیادہ فی- سیٹ اپ لاگت کو جذب کرتے ہیں۔
حجم اور فی-حصہ کی لاگت کے درمیان تعلق کافی الٹا ہے۔ کم مقدار میں، لیزر کٹنگ یا CNC مشینی جیسے متبادل اکثر جیت جاتے ہیں کیونکہ ان کے لیے ٹولنگ کی بہت کم یا کوئی سرمایہ کاری درکار ہوتی ہے۔ جیسے جیسے حجم بڑھتا ہے، ریاضی فیصلہ کن طور پر بدل جاتی ہے۔ ایک آسان لیکن مثالی تقابل پر غور کریں: اگر لیزر-کٹے ہوئے حصے کی قیمت بغیر کسی ٹولنگ کے $4.50 ہے، اور ایک سٹیمپڈ ورژن کی قیمت $0.30 ہے ہر ایک $40,000 ڈائی کے ساتھ، بریک-ایون پوائنٹ 9,500 یونٹس کے قریب آتا ہے۔ اس حد کے نیچے، لیزر کٹنگ زیادہ اقتصادی ہے۔ اس کے اوپر، اسٹیمپنگ آگے کی طرف کھینچتی ہے - اور زیادہ والیوم میں خلا ڈرامائی طور پر وسیع ہو جاتا ہے۔ 100,000 حصوں پر، اس منظر نامے میں مہر لگانے کی کل لاگت تقریباً $70,000 بمقابلہ $450,000 لیزر کٹنگ کے لیے ہوگی۔
صنعتی میٹل اسٹیمپنگ پروگراموں کے لیے جو سالانہ حجم کو 100,000 حصوں سے زیادہ کو نشانہ بناتے ہیں - آٹوموٹیو، الیکٹرانکس، اور آلات کے شعبوں میں عام ہیں - فی-حصہ معاشیات بہت زیادہ سازگار ہو جاتے ہیں۔ ہائی اسٹروک فی منٹ پر چلنے والے پروگریسو ڈائی سسٹم یونٹ کی لاگت کو اس سطح تک لے جا سکتے ہیں جس سے دھاتی پرزوں کی مہر لگانے کا کوئی دوسرا طریقہ مماثل نہیں ہو سکتا۔
ڈائی اسٹیمپنگ کے اخراجات کو کم کرنے کی حکمت عملی
لاگت کی اصلاح کا مطلب کونوں کو کاٹنا نہیں ہے - اس کا مطلب ہر مرحلے پر بہتر فیصلے کرنا ہے۔ درج ذیل حکمت عملی جزوی معیار یا قابل اعتماد کو ضائع کیے بغیر مسلسل قابل پیمائش بچت فراہم کرتی ہے۔
ڈی ایف ایم کی اصلاح کو جلد ترجیح دیں۔پارٹ جیومیٹری کو آسان بنانا - غیر ضروری خصوصیات کو ختم کرنا، سڈول ڈیزائن کا استعمال کرنا، اور غیر-تنقیدی رواداریوں کو آرام دینا - ڈائی پیچیدگی کو براہ راست کم کرتا ہے۔ کم اسٹیشنز، آسان پنچ پروفائلز، اور زیادہ معاف کرنے والے فارمنگ آپریشنز سب کم ٹولنگ لاگت اور تیزی سے تعمیر کے اوقات میں ترجمہ کرتے ہیں۔ جیسا کہ ایک انڈسٹری تجزیہ نوٹ کرتا ہے، ابتدائی پروٹو ٹائپنگ اور DFM جائزے میں سرمایہ کاری بڑے پیمانے پر پیداوار سے پہلے ممکنہ مسائل کی نشاندہی کرنے میں مدد کرتی ہے، مہنگے نئے ڈیزائن اور بعد میں ٹولنگ ایڈجسٹمنٹ سے گریز کرتی ہے۔
کاموں کو کم ڈائی اسٹیشنوں میں اکٹھا کریں۔ترقی پسند ڈائی میں ہر اسٹیشن انجینئرنگ، مشینی اور دیکھ بھال کی لاگت کا اضافہ کرتا ہے۔ اگر معیار - پر سمجھوتہ کیے بغیر دو آپریشنز کو ایک اسٹیشن میں ملایا جا سکتا ہے، مثال کے طور پر، ایک ہی سٹروک میں چھیدنا اور تشکیل دینا ایک مجموعہ اپروچ - کا استعمال کرتے ہوئے پورے ٹول کی تعمیر میں بچت کا مرکب۔
پروڈکٹ لائنوں میں مواد کو معیاری بنائیں۔ایک ہی الائے اور گیج سے متعدد دھاتی سٹیمپنگ پرزوں کو چلانے سے مواد کی خریداری کی پیچیدگی کم ہو جاتی ہے، بلک خریداری کے قابل بنتا ہے، اور ڈائی ڈیزائنز کو مشترکہ کلیئرنس اور چکنا کرنے کی وضاحتیں شیئر کرنے کی اجازت ملتی ہے۔ معیاری کاری پیمانے کی معیشتیں تخلیق کرتی ہے جو مادی اور انجینئرنگ دونوں کے اخراجات کو کم کرتی ہے۔
قبل از وقت تبدیلی کے بجائے ڈائی مینٹیننس کا منصوبہ بنائیں۔ایک اچھی طرح سے-رکھنے والا ڈائی اپنی زندگی بھر میں لاکھوں حصے پیدا کر سکتا ہے۔ ری گرائنڈنگ کا شیڈول بنانا، پہنے ہوئے پائلٹ پنوں اور اسپرنگس کو متعین ہٹ-کاؤنٹ وقفوں پر تبدیل کرنا، اور پہننے کے اہم ہونے سے پہلے ریکوٹنگ فارمنگ انسرٹس مفید ٹول کی زندگی کو نمایاں طور پر بڑھاتا ہے۔ احتیاطی دیکھ بھال کی بڑھتی ہوئی لاگت متبادل ڈائی - بنانے یا خراب ہونے والے اسکریپ کو جذب کرنے کی لاگت کا ایک حصہ ہے۔
پٹی لے آؤٹ میں مواد کے استعمال کو بہتر بنائیں۔تجربہ کار ڈائی ڈیزائنرز پٹی کے اندر پرزوں کو مؤثر طریقے سے گھونسلے بنا کر اور کچرے کو کم کرنے کے لیے سوراخ کرنے والی سلگس کا فائدہ اٹھا کر اسکریپ کو کم کرتے ہیں۔ یہاں تک کہ مادی استعمال میں چھوٹی بہتری - چند فیصد پوائنٹس - اعلی- والیوم میں کافی بچت میں جمع ہوتی ہے جہاں خام مال سب سے بڑا واحد لاگت کا جزو ہوتا ہے۔
ایک ساتھ مل کر، یہ حکمت عملی لاگت کی مساوات کے دونوں اطراف کو حل کرتی ہے: ٹول بنانے کے لیے آپ جو خرچ کرتے ہیں اسے کم کرنا اور ہر حصے کی پیداوار میں جو لاگت آتی ہے اسے کم کرنا۔ لاگت میں سب سے زیادہ مؤثر کمی اس وقت ہوتی ہے جب انجینئرنگ، پروکیورمنٹ، اور مینوفیکچرنگ پروجیکٹ کے ابتدائی مراحل سے تعاون کرتے ہیں - نہیں جب کوئی حتمی رسید کا جائزہ لے اور پوچھے کہ بجٹ کہاں گیا۔
لاگت کا نظم و ضبط ایک پروجیکٹ کو قابل عمل رکھتا ہے، لیکن یہ عمل کو آگے نہیں بڑھاتا ہے۔ آج ڈائی اسٹیمپنگ کو نئی شکل دینے والی ٹیکنالوجیز - سروو پریس، ڈیجیٹل سمولیشن، اور سینسر-ڈرائیو آٹومیشن - بالکل وہی کر رہی ہیں، کارکردگی کی کھڑکیوں کو کھولنا جو ایک دہائی پہلے بھی ممکن نہیں تھا۔
ڈائی اسٹیمپنگ کے مستقبل کو تشکیل دینے والی جدید پیشرفت
ایک دہائی پہلے، ایک ڈائی اسٹیمپنگ پریس بنیادی طور پر ایک وحشیانہ-فورس مشین تھی - ایک فلائی وہیل کاتا ہوا، ایک کلچ لگا ہوا تھا، اور ریم میکینیکل ربط سے طے شدہ ایک مقررہ رفتار سے نیچے گرتا تھا۔ ڈائی نے یا تو کام کیا یا نہیں کیا، اور آپریٹر کا مین لیور ٹنیج تھا۔ آج، تصویر یکسر مختلف نظر آتی ہے۔ قابل پروگرام موشن پروفائلز، پیشین گوئی کرنے والے ڈیجیٹل ماڈلز، اور خود ڈائی کے اندر سرایت شدہ سینسر نیٹ ورکس اس بات کی دوبارہ وضاحت کر رہے ہیں کہ سٹیمپنگ ٹیکنالوجی کیا حاصل کر سکتی ہے - اور ہر اس صنعت کار کے لیے بار بڑھا رہے ہیں جو ابھی تک میراثی سامان چلا رہے ہیں۔
سرو پریس ٹیکنالوجی اور صحت سے متعلق کنٹرول
روایتی فلائی وہیل-پر چلنے والی پریس ایک واحد، فکسڈ سلائیڈ-موشن وکر فراہم کرتی ہے۔ رام تیز کرتا ہے، چوٹی کی رفتار پر نیچے کے مردہ مرکز سے ٹکراتا ہے، اور حصہ جیومیٹری یا مادی رویے سے قطع نظر، ہر اسٹروک پر ایک ہی پروفائل کو - پیچھے ہٹاتا ہے۔ سروو-سے چلنے والی پریس اس سخت سائیکل کو ایک قابل پروگرام سلائیڈ موشن سے بدل دیتی ہے جسے ہائی-ٹارک الیکٹرک موٹرز کے ذریعے کنٹرول کیا جاتا ہے۔ انجینئرز فالج کے ہر موڑ پر رفتار، رہنے کا وقت، اور سرعت تیار کر سکتے ہیں۔
اس سے فرق کیوں پڑتا ہے؟ ایک گہرا-اسٹینلیس سٹیل ہاؤسنگ بنانے کا تصور کریں۔ روایتی پریس کے ساتھ، پنچ پوری رفتار سے مواد سے ٹکراتا ہے، اور دھات کو گہا میں بہہ جانا چاہیے اس سے پہلے کہ رام ایک تنگ کھڑکی کو پلٹائے جو اکثر جھریاں یا پھاڑ دیتی ہے۔ ایک سروو ڈائی اسٹیمپنگ مشین آپریٹر کو تشکیل دینے کے نازک مرحلے کے دوران رام کو سست کرنے دیتی ہے، مواد کو سیٹ کرنے کے لیے پروگرام کے قابل رہائش کے لیے اسے نیچے کے مردہ مرکز میں پکڑے، پھر جلدی سے پیچھے ہٹ جاتی ہے۔ نتیجہ ایک وسیع تر بننے والی کھڑکی، کم نقائص، اور دکان کے فرش پر شور کی سطح میں نمایاں طور پر کمی ہے۔
فوائد مشکل مواد کے ساتھ ضرب. آٹوموٹو سٹیمپنگ ڈائی ایپلی کیشنز اور ہلکے وزن والے ایلومینیم الائےز میں استعمال ہونے والے اعلی-طاقت والے اسٹیلز - دونوں ہی سپرنگ بیک اور اسپلٹنگ کے لیے بدنام ہیں - آپٹمائزڈ سلائیڈ پروفائلز کو ڈرامائی طور پر جواب دیتے ہیں۔ سروو پریس ان کارروائیوں کو مستحکم کرنے کے لیے ترقی پسند سٹیمپنگ کے عمل کو بھی قابل بناتا ہے جن کے لیے پہلے الگ الگ اسٹیشنوں کی ضرورت ہوتی تھی، کیونکہ پریس ایک ہی اسٹروک سائیکل کے اندر مختلف موشن پروفائلز کو انجام دے سکتا ہے۔ سخت چپٹی یا جارحانہ قرعہ اندازی کا مطالبہ کرنے والے درست ڈائی اسٹیمپنگ پروگراموں کے لیے، سروو ٹیکنالوجی لگژری سے بنیادی توقع کی طرف منتقل ہو گئی ہے۔
CAE سمولیشن اور ڈیجیٹل ڈائی ڈویلپمنٹ
ڈیجیٹل طور پر اس کے ڈیزائن کی توثیق کرنے سے پہلے اسٹیل کو ڈائی کے لیے کاٹنا ایسا ہے جیسے ساختی حسابات کو چلائے بغیر ایک پل بنانا - تکنیکی طور پر ممکن، لیکن مالی طور پر لاپرواہ۔ جدید محدود عنصر تجزیہ (FEA) اور سٹیمپنگ سمولیشن سوفٹ ویئر تشکیل کے دوران مادی رویے کے ہر پہلو کو ماڈل بناتا ہے: بہاؤ کے پیٹرن، پتلا ہونے والی تقسیم، اسپرنگ بیک میگنیٹیوڈز، جھریوں کے خطرے کے زون، اور کم از کم مطلوبہ پریس فورس۔ انجینئرز ورچوئل ڈائی ٹرآؤٹس - سیکڑوں تکراریں چلاتے ہیں اگر ضرورت ہو تو - گھنٹوں میں بجائے ان ہفتوں میں جو جسمانی آزمائش کا مطالبہ کرتے ہیں۔
پروجیکٹ کی ٹائم لائنز پر اثر کافی ہے۔ تخروپن اس بات کی پیشین گوئی کرتی ہے کہ سپلٹس کہاں ہوں گے لہذا مشینی سے پہلے پنچ ریڈی کو ایڈجسٹ کیا جا سکتا ہے۔ یہ اسپرنگ بیک کا حساب لگاتا ہے لہذا اوور بینڈ معاوضہ پہلے دن سے ڈائی جیومیٹری میں بنایا جاتا ہے۔ یہاں تک کہ یہ مواد کے استعمال کو زیادہ سے زیادہ بنانے کے لیے خالی شکل کو بھی بہتر بناتا ہے - ہر پروڈکشن رن پر براہ راست لاگت کی بچت۔ اسٹیمپنگ ٹولنگ ڈیولپمنٹ کے لیے اعلیٰ-طاقت کے اسٹیلز یا پیچیدہ جیومیٹریوں کو نشانہ بنانے کے لیے، تخروپن تین-دورانیہ آزمائش اور دس-دورانیہ آزمائش کے درمیان فرق بن گیا ہے۔
فارورڈ-سوچنے والے ڈائی سپلائرز اب CAE سمولیشن کو اپنے معیاری ورک فلو میں ضم کرتے ہیں، کسی ایک ٹول اسٹیل بلاک کو کاٹنے سے پہلے ہر ڈیزائن کی تبدیلی کو ڈیجیٹل طور پر حوالہ دینے اور اس کی توثیق کرنے سے پہلے فزیبلٹی تجزیہ چلاتے ہیں۔ YICHEN، مثال کے طور پر، ابتدائی فزیبلٹی سے لے کر ٹرائل رن اور حتمی معائنہ - ایک اختتام-سے-تکیہ کے ذریعے تخروپن کو اپنے ترقیاتی عمل میں شامل کرتا ہے جو لیڈ ٹائم کو کم کرتا ہے اور ڈیزائن کے مسائل کو پکڑتا ہے جب وہ ابھی بھی ٹھیک کرنے کے لیے سستے ہوں۔ اس قسم کا مربوط ڈیجیٹل-فزیکل ورک فلو اس بات کی نمائندگی کرتا ہے کہ صنعت کس طرف جا رہی ہے: تخروپن اب کسی ماہر کے حوالے کرنے کا الگ مرحلہ نہیں ہے۔ یہ پورے ڈائی ڈیولپمنٹ سائیکل میں بُنا جاتا ہے۔
انڈسٹری 4.0، سینسرز، اور ڈائی سٹیمپنگ میں آٹومیشن
ایک بار جب ڈائی پریس سے ٹکرا جاتی ہے تو ذہانت نہیں رکتی۔ انڈسٹری 4.0 کے اصول حقیقی-ٹائم سینسنگ، کنیکٹیویٹی، اور خودکار فیصلے کو سرایت کر رہے ہیں-براہ راست سٹیمپنگ آپریشنز میں شامل کر رہے ہیں - پریس کو اسٹینڈ لون مشین سے ڈیٹا میں ایک نوڈ میں تبدیل کر رہے ہیں- بھرپور پیداواری نیٹ ورک۔
ڈائی سینسنگ میں-اعلی ترین-قدر کی ایپلی کیشنز میں سے ایک کی نمائندگی کرتا ہے۔ ہر اسٹیشن پر ڈائی سیٹ مانیٹر ٹنیج کے اندر نصب شدہ سیلز اور سٹرین گیجز کو حقیقی وقت میں لوڈ کریں، ڈائی بٹن میں پھنسی سلگ، غلط فیڈ سٹرپ، خراب پرزے تیار کرنے یا ٹولنگ کو نقصان پہنچانے سے پہلے بہت زیادہ طاقت کھینچنے والا گھسا ہوا پنچ - کا پتہ لگاتا ہے۔ Misalignment سینسر اس بات کی تصدیق کرتے ہیں کہ اوپری اور نچلے ڈائی ہاف اسٹروک کے ذریعے سٹروک کو درست طریقے سے رجسٹر کر رہے ہیں، کیچنگ گائیڈ-پن پہننے یا دبانے کے انحراف کو جو بصورت دیگر کسی کا دھیان نہیں جائے گا جب تک کہ پرزے معائنہ میں ناکام ہو جائیں۔
خودکار پریس فیڈنگ اور حصہ ہٹانادستی ہینڈلنگ کے تغیرات اور حفاظتی خطرات کو ختم کریں۔ سروو-سے چلنے والے کوائل فیڈرز سٹرپ ایڈوانسمنٹ کو پریس سائیکل کے ساتھ ذیلی-ملی میٹر کی درستگی کے ساتھ ہم آہنگ کرتے ہیں، جبکہ روبوٹک پک-اور-سسٹم تیار شدہ پرزوں کو نکالتے ہیں اور انہیں نیچے کی طرف آپریشنز کے لیے اورینٹ کرتے ہیں۔ ایک ساتھ، یہ سسٹم ڈائی اسٹیمپنگ پریس کو کام کے مقام پر آپریٹر کی مداخلت کے بغیر زیادہ سے زیادہ درجہ بندی کی رفتار سے چلانے کے قابل بناتے ہیں۔
پیشن گوئی کی دیکھ بھالیہ سب ایک ساتھ جوڑتا ہے. IoT-کنیکٹڈ پریسز سٹریم وائبریشن ڈیٹا، درجہ حرارت کی ریڈنگ، اور چکنا کرنے والے کنڈیشن میٹرکس کو کلاؤڈ-بیسڈ اینالیٹکس پلیٹ فارمز پر بھیجتا ہے۔ مشین لرننگ الگورتھم ایسے نمونوں کی نشاندہی کرتے ہیں جو سامان کی ناکامی سے پہلے ہوتے ہیں - ایک بیئرنگ ہیٹنگ، ہائیڈرولک سسٹم کا پریشر کھو جاتا ہے - اور مینٹیننس الرٹس کو متحرک کرتے ہیں اس سے پہلے کہ غیر منصوبہ بند شٹ ڈاؤن پیداوار میں خلل ڈالے۔ جیسا کہ ایک صنعتی تجزیہ نوٹ کرتا ہے، یہ نقطہ نظر غیر متوقع وقت کو کم کرتا ہے اور اہم مشینری کی عمر کو بڑھاتا ہے، جس سے دیکھ بھال کو رد عمل کی لاگت سے ایک منصوبہ بند سرمایہ کاری میں تبدیل کیا جاتا ہے۔
یہ ٹیکنالوجیز الگ الگ اختراعات نہیں ہیں - یہ ایک دوسرے کو تقویت دیتی ہیں۔ سروو پریس ڈیٹا سمولیشن ماڈلز کو فیڈ کرتا ہے، اگلے ڈائی ڈیزائن کے لیے ان کی درستگی کو بہتر بناتا ہے۔ ان-ڈائی سینسرز معیاری ڈیٹا تیار کرتے ہیں جو پیشین گوئی کرنے والے الگورتھم کو سیکھنے کی ضرورت ہے۔ آٹومیشن ہنر مند آپریٹرز کو دستی فیڈنگ اور پارٹ ہینڈلنگ کے بجائے تجزیہ اور اصلاح پر توجہ دینے کے لیے آزاد کرتی ہے۔ خالص اثر ایک سٹیمپنگ آپریشن ہے جو تیزی سے چلتا ہے، کم نقائص پیدا کرتا ہے، اور - فوائد کو برقرار رکھنے کے لیے کم لاگت آتی ہے جو ہر پروڈکشن سائیکل کے ساتھ ملتے ہیں۔
ٹیکنالوجی صلاحیت پیدا کرتی ہے، لیکن قابلیت صرف اس وقت نتائج دیتی ہے جب صحیح پارٹنر کے ساتھ جوڑا بنایا جائے۔ آخری سوال جو زیادہ تر مینوفیکچررز کو درپیش ہے وہ یہ نہیں ہے کہ کون سا پریس یا سافٹ ویئر استعمال کرنا ہے، لیکن کون سا سپلائر ان تمام عناصر کو - ڈیزائن، تخروپن، مشینی، آزمائشی، اور پیداواری معاونت - کو ایک واحد، جوابدہ رشتہ میں ضم کر سکتا ہے۔
اپنے پروجیکٹ کے لیے صحیح ڈائی اسٹیمپنگ پارٹنر کا انتخاب کیسے کریں۔
سروو پریس، CAE سمولیشن، اور ان-ڈائی سینسرز صرف اس وقت قیمت فراہم کرتے ہیں جب وہ کسی ایسے سپلائر کے ہاتھ میں ہوتے ہیں جو جانتا ہے کہ ان کا ایک ساتھ استعمال کیسے کرنا ہے۔ انجینئرز، سورسنگ مینیجرز، اور ٹولنگ پروفیشنلز کے لیے، اصل چیلنج ڈائی اسٹیمپنگ ٹیکنالوجی کو سمجھنا نہیں ہے - یہ ایک ڈائی میکر کی تلاش ہے جو اس سب کو ایک ہی چھت کے نیچے ضم کرے۔ ایک بکھری ہوئی سپلائی چین، جہاں ڈیزائن ایک وینڈر پر ہوتا ہے، دوسرے میں مشینی ہوتا ہے، اور تیسرے پر آزمایا جاتا ہے، ہینڈ آف کی غلطیاں، کمیونیکیشن گیپس، اور جوابدہی کے اندھے دھبے متعارف کراتے ہیں جو لاگت اور ٹائم لائن کو بڑھاتے ہیں۔ صحیح ساتھی ان خلا کو مکمل طور پر ختم کر دیتا ہے۔
ڈائی اسٹیمپنگ سپلائر میں جانچنے کے لیے کلیدی صلاحیتیں۔
اگر آپ اپنے آپ سے پوچھ رہے ہیں کہ ٹول اور ڈائی کی قابلیت کیا ہے جس کا اندازہ لگایا جاسکتا ہے، تو جواب اس سے کہیں زیادہ ہے کہ آیا دکان میں CNC مشین ہے۔ حقیقی ٹول اور ڈائی مینوفیکچرنگ کی اہلیت پورے پروجیکٹ لائف سائیکل پر محیط ہے۔ ممکنہ سپلائرز کی جانچ کرتے وقت اس چیک لسٹ کا استعمال کریں - کسی بھی سنجیدہ امیدوار کو ہر آئٹم میں طاقت کا مظاہرہ کرنا چاہیے:
ان-ہاؤس ڈائی ڈیزائن اور CAE سمولیشن کی صلاحیت- فراہم کنندہ کو فزیبلٹی اسٹڈیز اور سٹیمپنگ سمیولیشنز کو اندرونی طور پر چلانا چاہیے، ان کو آؤٹ سورس نہیں کرنا چاہیے۔ یہ ایک ٹیم میں ڈیزائن کا ارادہ اور مینوفیکچرنگ کا علم رکھتا ہے۔
CNC مشینی اور EDM کی صلاحیت- وائر EDM، سنکر EDM، اور ملٹی-محور CNC ملنگ درست ٹول ڈائی میکنگ کے لیے غیر-گفتگو کے قابل ہیں۔ مشین کی عمر، درستگی کی تفصیلات، اور اپنی ڈائی سائز کی ضروریات کو سنبھالنے کی صلاحیت کے بارے میں پوچھیں۔
متعدد دھاتوں میں مادی مہارت- ایک اہل پارٹنر سمجھتا ہے کہ سٹیل، ایلومینیم، سٹینلیس، پیتل، تانبا، اور ٹائٹینیم ہر ایک ڈائی ٹولنگ کے ساتھ کیسے تعامل کرتا ہے۔ یہ مہارت کلیئرنس، چکنا کرنے، اور کوٹنگ کے فیصلوں کو تشکیل دیتی ہے جو اس مضمون میں پہلے درج کیے گئے نقائص کو روکتے ہیں۔
ٹرائل رن اور نمونہ معائنہ پروٹوکول- سخت آزمائشی طریقہ کار، جہتی رپورٹنگ (سی ایم ایم، آپٹیکل پیمائش)، اور ساختی نمونہ کی منظوری کا ورک فلو پیشہ ورانہ ڈائی مینوفیکچرنگ آپریشنز کو دکانوں سے الگ کرتا ہے جو آپ کو پرزے فراہم کرتے ہیں اور بہترین کی امید کرتے ہیں۔
کوالٹی سرٹیفیکیشن اور پیمائش کا سامان- ISO 9001 سرٹیفیکیشن ایک بنیادی لائن ہے۔ آٹوموٹو پروگراموں کے لیے، IATF 16949 عمل کی پختگی کو ظاہر کرتا ہے۔ تصدیق کریں کہ سپلائر کیلیبریٹڈ گیجز، CMMs، اور دستاویزی ٹریس ایبلٹی سسٹم کو برقرار رکھتا ہے۔
پورے منصوبے میں مواصلاتی شفافیت- باقاعدگی سے پیش رفت کی تازہ کارییں، آزمائشی ڈیٹا تک کھلی رسائی، اور رابطے کا ایک نقطہ پیچیدہ ٹولنگ پروگراموں کو پٹری سے اتارنے والے رگڑ کو کم کرتا ہے۔ جیسا کہ صنعت کا تجربہ اس بات کی تصدیق کرتا ہے، ایک واحد-ذریعہ پارٹنر جس میں واضح جوابدہی کے ساتھ نظام الاوقات کو ہموار کرتا ہے، کوالٹی کنٹرول کو آسان بناتا ہے، اور ملٹی-وینڈر انتظامات کے مقابلے لیڈ ٹائم کو کم کرتا ہے۔
تحقیق سے پروڈکشن کی طرف بڑھنا-تیار حل
تو ٹول اینڈ ڈائی ورک دراصل کیسا ہوتا ہے جب آپ کسی قابل سپلائر کو شامل کرتے ہیں؟ عام سفر ایک قابل قیاس آرک - کی پیروی کرتا ہے اور بہترین شراکت داری آپ کو ذیلی ٹھیکیدار کے حوالے کیے بغیر ہر مرحلے کا احاطہ کرتی ہے:
فزیبلٹی کا ابتدائی جائزہ- سپلائر آپ کے حصے کی جیومیٹری، مواد، رواداری، اور حجم کا جائزہ لیتا ہے تاکہ اس بات کی تصدیق کی جا سکے کہ ڈائی اسٹیمپنگ صحیح عمل ہے اور مینوفیکچرنگ میں بہتری کے لیے ممکنہ ڈیزائن-کی شناخت کے لیے۔
CAE-کی بنیاد پر ٹولنگ ڈیزائن- انجینئرز کسی بھی مشینی عمل کے شروع ہونے سے پہلے سٹرپ لے آؤٹ (ترقی پسند ڈیز کے لیے) یا اسٹیشن کی ترتیب (ٹرانسفر ڈائز کے لیے) تیار کرتے ہیں، مواد کے بہاؤ، پتلا ہونے اور اسپرنگ بیک کی توثیق کرتے ہیں۔
ڈائی مشیننگ اور اسمبلی- CNC اور EDM آپریشنز ڈائی پرزنٹ تیار کرتے ہیں، جس کے بعد پریزین اسمبلی، بینچ فٹنگ، اور کلیئرنس کی تصدیق - ہاتھ-اس پر ہوتی ہے کہ ٹول اور ڈائی ورک کیا ہے جو ڈیجیٹل ڈیزائن کو فزیکل ٹولنگ میں بدل دیتا ہے۔
آزمائش جہتی معائنہ کے ساتھ چلتی ہے۔- نمونے کے حصوں پر مہر لگا دی جاتی ہے، تفصیلات کے مطابق ماپا جاتا ہے، اور سطح کے معیار اور فعال فٹ کے لیے جانچا جاتا ہے۔ ایڈجسٹمنٹ بار بار کی جاتی ہیں جب تک کہ ہر اہم جہت گزر نہ جائے۔
پروڈکشن ہینڈ آف- منظور شدہ ڈائی مکمل پروڈکشن میں داخل ہوتی ہے، جو دستاویزی سیٹ اپ پیرامیٹرز، دیکھ بھال کے نظام الاوقات، اور جاری معیار کی نگرانی کے ذریعے معاون ہے۔
YICHEN اس مربوط نقطہ نظر کی مثال دیتا ہے، جس میں فزیبلٹی تجزیہ اور CAE سمولیشن کے مکمل سفر کو درست مشینی، ٹرائل رن، اور حتمی معائنہ - کے ذریعے مکمل کیا جاتا ہے جس کا انتظام -گھر میں ہوتا ہے۔ مینوفیکچررز، سورسنگ مینیجرز، اور ٹولنگ انجینئرز کے لیے جو تحقیق سے عمل کی طرف بڑھنے کے لیے تیار ہیں، ان کا اختتام-سے{4}}اختتام کا عمل دھاتی حصوں کے لیے RFQ-کے لیے تیار کسٹم اسٹیمپنگ ڈائی سلوشنز کا سیدھا راستہ پیش کرتا ہے، بغیر کسی بکھرے ہوئے وینڈر چین کے کوآرڈینیشن سر درد کے۔
ڈائی اسٹیمپنگ پارٹنر کا انتخاب بالآخر وہ فیصلہ ہے جو اس مضمون میں شامل ہر موضوع کو جوڑتا ہے۔ ڈائی ٹائپ، ٹول اسٹیل کا درجہ، سطح کا علاج، ورک پیس کا مواد، خرابی سے بچاؤ کی حکمت عملی، اور لاگت کا ڈھانچہ جس کا آپ نے مطالعہ کیا ہے، ان سب کا انحصار ایسے سپلائر پر ہے جو انہیں درستگی اور جوابدہی کے ساتھ انجام دینے کے قابل ہو۔ کامیاب منصوبے پروسیس، مواد، اور اس شراکت داری کے بارے میں باخبر فیصلوں - پر بنائے جاتے ہیں جو ان سب کو اکٹھا کرتا ہے۔ صحیح علم کے ساتھ شروع کریں، اسے صحیح پارٹنر کے ذریعے لاگو کریں، اور خام دھات سے بے عیب تیار حصوں تک کا راستہ نمایاں طور پر سیدھا ہو جاتا ہے۔
Die Stamping کے بارے میں اکثر پوچھے گئے سوالات
1. ڈائی اسٹیمپنگ اور ڈائی کاسٹنگ میں کیا فرق ہے؟
ڈائی اسٹیمپنگ ایک ٹھنڈا-بنانے کا عمل ہے جو مکینیکل فورس کے ذریعے فلیٹ شیٹ میٹل کو شکل دینے کے لیے اسٹیمپنگ پریس کے اندر ایک پنچ اور ڈائی سیٹ کا استعمال کرتا ہے - کمرے کے درجہ حرارت پر خالی کرنے، موڑنے، ڈرائنگ اور سوراخ کرنے جیسے کاموں کو انجام دیتا ہے۔ ڈائی کاسٹنگ، اس کے برعکس، پگھلی ہوئی دھات کو ہائی پریشر کے تحت ایک مولڈ گہا میں داخل کرنا، بنیادی طور پر ایلومینیم اور زنک جیسے نان-الوہ مرکبات میں پیچیدہ تین-جہتی شکلیں پیدا کرنا شامل ہے۔ دونوں عمل بنیادی طور پر مختلف ایپلی کیشنز کو پیش کرتے ہیں: اعلی- والیوم فلیٹ یا اعتدال سے بننے والے شیٹ میٹل پرزوں پر سٹیمپنگ ایکسل، جبکہ کاسٹنگ پیچیدہ 3D جیومیٹریوں کو سنبھالتی ہے جو فلیٹ اسٹاک سے نہیں بن سکتیں۔
2. میں پروگریسو ڈائی اور ٹرانسفر ڈائی کے درمیان کیسے انتخاب کروں؟
انتخاب حصے کے سائز، جیومیٹری کی پیچیدگی، اور پیداوار کے حجم پر منحصر ہے۔ پروگریسو ڈائز چھوٹے-سے-مطالعہ حصوں کے لیے مثالی ہیں جن کے لیے اعلیٰ حجم (100،000+ ٹکڑوں) پر متعدد آپریشنز کی ضرورت ہوتی ہے، کیونکہ یہ پٹی تیز رفتار اوقات کے لیے ترتیب وار اسٹیشنوں کے ذریعے مسلسل فیڈ ہوتی ہے۔ ٹرانسفر ڈیز بڑے حصوں، گہرے-خارج کردہ اجزاء، یا پیچیدہ 3D شکلوں کے مطابق ہے جو کیریئر کی پٹی سے منسلک نہیں رہ سکتے ہیں۔ ٹرانسفر سیٹ اپ آزاد اسٹیشنوں کے درمیان خالی جگہوں کو منتقل کرنے کے لیے مکینیکل انگلیوں یا گریپرز کا استعمال کرتے ہیں، جو مواد کے فضلے کو کم کرتا ہے لیکن سائیکل کے سست وقت پر چلتا ہے۔ اگر آپ کا حصہ پروگریسو سٹرپ لے آؤٹ میں فٹ بیٹھتا ہے اور حجم ٹولنگ لاگت کا جواز پیش کرتا ہے، تو پروگریسو عام طور پر زیادہ لاگت{10}}موثر آپشن ہوتا ہے۔
3. کون سا ٹول سٹیل سٹیمپنگ ڈیز کے لیے بہترین ہے؟
کوئی ایک بھی بہترین گریڈ نہیں ہے - صحیح انتخاب سختی، سختی، اور لباس مزاحمت کے توازن پر منحصر ہے جو آپ کی درخواست کا تقاضا ہے۔ D2 بہترین لباس مزاحمت اور معتدل لاگت کی وجہ سے خالی کرنے اور چھیدنے کے لیے سب سے زیادہ استعمال ہونے والا گریڈ ہے۔ S7 کو ایسے سٹیشنوں کی تشکیل اور موڑنے کے لیے ترجیح دی جاتی ہے جہاں زیادہ اثر کرنے والی قوتیں سخت اسٹیل کو چِپ کرنے کا خطرہ رکھتی ہیں۔ DC53 تقابلی سختی پر D2 سے تقریباً دوگنا سختی پیش کرتا ہے، جو اسے اعلی-طاقت والے سٹیل یا سٹینلیس سٹیل پر مہر لگانے کا ایک مضبوط انتخاب بناتا ہے۔ انتہائی-پروگریسو ڈیز میں پہننے والے سٹیشنوں کے لیے، ٹنگسٹن کاربائیڈ انسرٹس ٹول اسٹیل کو پانچ سے دس گنا پیچھے چھوڑ سکتے ہیں، اگرچہ کافی زیادہ قیمت پر۔
4. ایک سٹیمپنگ ڈائی کی قیمت کتنی ہے؟
پیچیدگی، سائز، مواد اور رواداری کے تقاضوں کی بنیاد پر سٹیمپنگ ڈائی کے اخراجات بڑے پیمانے پر مختلف ہوتے ہیں۔ فلیٹ حصے کے لیے ایک سادہ کمپاؤنڈ ڈائی کی قیمت چند ہزار ڈالر ہو سکتی ہے، جبکہ آٹوموٹیو پرزے کے لیے ملٹی-اسٹیشن پروگریسو ڈائی $10,000 سے لے کر $100,000 تک ہو سکتی ہے۔ کلیدی لاگت والے ڈرائیوروں میں ڈائی اسٹیشنوں کی تعداد، ٹول اسٹیل گریڈ اور سطحی علاج، پارٹ ٹولرنس، ڈائی فزیکل سائز، اور ڈیزائن اور سمولیشن کے لیے انجینئرنگ کے اوقات شامل ہیں۔ اہم بات یہ ہے کہ ٹولنگ کی لاگت کو پروڈکشن والیوم میں بڑھایا جاتا ہے - $50,000 ڈائی پر 500,000 پارٹس تیار کرنے میں صرف $0.10 کا اضافہ ہوتا ہے، جس سے اعلی-حجم پروگرام انتہائی لاگت-مؤثر ہوتے ہیں۔
5. مہر والے دھاتی حصوں پر دھبے کیوں ہوتے ہیں اور ان کو کیسے روکا جا سکتا ہے؟
مہر والے حصوں پر ضرورت سے زیادہ گڑبڑ بنیادی طور پر پنچوں اور ڈائی بٹنوں پر کٹے ہوئے یا پھٹے ہوئے کناروں کی وجہ سے ہوتی ہے، یا غلط پنچ-سے{1}}ڈائی کلیئرنس کی وجہ سے ہوتی ہے۔ جب کلیئرنس بہت ڈھیلی ہوتی ہے، تو مواد صاف کرنے کے بجائے کھینچتا اور پھاڑتا ہے، کھردرے کناروں اور ابھرے ہوئے گڑھوں کو پیدا کرتا ہے۔ جب کلیئرنس بہت تنگ ہو تو، ضرورت سے زیادہ کاٹنے والی قوت ٹول پہننے کو تیز کرتی ہے، جو آخر کار اسی مسئلے کا باعث بنتی ہے۔ روک تھام کے لیے مواد-مخصوص فیصدوں کے لیے کلیئرنس سیٹ کرنے کی ضرورت ہوتی ہے (مثال کے طور پر، کم-کاربن اسٹیل کے لیے 5-فی سائیڈ موٹائی کا 8%، سٹینلیس کے لیے 6-8%)، ہٹ کاؤنٹ کی بنیاد پر ایک طے شدہ ری گرائنڈنگ پروگرام کو برقرار رکھنا، اور TiN یا TiChar کی ایکسٹینڈس جیسے پہننے سے بچنے والی کوٹنگز کا اطلاق کرنا۔


