


کسٹم ہاٹ اسٹیمپنگ ڈیز کیا ہیں اور وہ کیوں اہم ہیں۔
ایک لگژری پرفیوم باکس اٹھانے کا تصور کریں اور اپنی انگلیاں بالکل کرکرا، دھاتی سونے کے لوگو پر چلائیں۔ یہ ختم سیاہی یا پینٹ سے نہیں آیا۔ یہ اپنی مرضی کے مطابق گرم اسٹیمپنگ ڈائی سے آیا ہے جو عین گرمی اور دباؤ کے تحت ورق کے خلاف دبایا گیا ہے۔ چاہے آپ چمڑے کے جریدے کی برانڈنگ کر رہے ہوں، کھانے کی پیکیجنگ کو سجا رہے ہوں، یا شادی کے دعوت نامے کو ذاتی نوعیت کا بنا رہے ہوں، ڈائی ایک ایسا ٹول ہے جو جادو کو دہرانے کے قابل بناتا ہے، تاثر کے بعد تاثر۔
اپنی مرضی کے مطابق ہاٹ اسٹیمپنگ ڈائی ایک مشینی یا کیمیائی طور پر کھدی ہوئی دھاتی پلیٹ ہے، جو آپ کے عین مطابق ڈیزائن کے مطابق بنائی گئی ہے، جو دھاتی ورق کو منتقل کرتی ہے یا کنٹرول شدہ حرارت اور دباؤ کا استعمال کرتے ہوئے سبسٹریٹ پر ابھرے ہوئے اور چھلکے ہوئے نقوش پیدا کرتی ہے۔
یہ تعریف سیدھی لگتی ہے، لیکن یہ بہت سارے فیصلوں کو چھپاتی ہے۔ استعمال شدہ دھات، اینچنگ کا طریقہ، آپ کے آرٹ ورک میں تفصیل کی سطح، اور سبسٹریٹ جس کی آپ ان تمام شکلوں کو نشان زد کرنے کا ارادہ رکھتے ہیں جن کی آپ کو اصل میں ضرورت ہے۔ ان انتخاب کو شروع سے ہی حاصل کرنا وہی ہے جو تیز، مستقل نتائج کو ضائع شدہ مواد اور مایوس کن آزمائشی رنز سے الگ کرتا ہے۔
کسٹم ہاٹ اسٹیمپنگ ڈائی کیا ہے؟
اس کے مرکز میں،ایک گرم ڈاک ٹکٹ مر جاتا ہے۔ایک سادہ میکانزم کے ذریعے کام کرتا ہے۔ ڈائی کو پریس میں لگایا جاتا ہے اور گرم کیا جاتا ہے۔ گرم اسٹیمپ فوائل کی ایک پٹی گرم مرنے والے چہرے اور مصنوعات کی سطح کے درمیان بیٹھی ہے۔ جب پریس مشغول ہوتا ہے، حرارت اور دباؤ کا امتزاج ورق پر چپکنے والی پرت کو متحرک کرتا ہے، صرف اوپری ڈیزائن والے حصے کو سبسٹریٹ پر منتقل کرتا ہے۔ ڈائی کے ریلیف شدہ حصے کبھی بھی ورق سے رابطہ نہیں کرتے، اس لیے منتقل شدہ تصویر صاف اور درست نکلتی ہے۔
کسٹم اسٹیمپنگ ڈیز اسٹاک ٹائپ سیٹ سے مختلف ہوتی ہیں کیونکہ وہ آپ کے مخصوص آرٹ ورک کے ارد گرد بنائے جاتے ہیں، چاہے وہ کمپنی کا لوگو ہو، آرائشی بارڈر ہو یا پیچیدہ خطوط ہو۔ اس کا مطلب ہے کہ ڈائی ڈائمینشنز، اینچ ڈیپتھ، اور میٹریل سبھی شیلف کو کھینچنے کے بجائے آپ کی درخواست کے مطابق بنائے گئے ہیں۔ نتیجہ برانڈنگ کی مستقل مزاجی ہے جسے آپ عام ٹولنگ سے حاصل نہیں کر سکتے۔
زیادہ تر مرنے تانبے، پیتل یا میگنیشیم سے بنائے جاتے ہیں، حالانکہ سٹیل اور ایلومینیم خاص کردار ادا کرتے ہیں۔ ہر مواد پائیداری، حرارت کی منتقلی، تفصیلی حل، اور لاگت میں تجارت میں کمی لاتا ہے۔ ایک کنواں-کاپر یا پیتل کی مرغی برداشت کر سکتی ہے۔ایک ملین سے زیادہ تاثراتمناسب دیکھ بھال کے ساتھ، تخصیص کو اخراجات کی بجائے سرمایہ کاری بنانا۔
کون کسٹم ہاٹ اسٹیمپنگ استعمال کرتا ہے مر جاتا ہے۔
جب آپ گرم سٹیمپنگ کے بارے میں سوچتے ہیں تو آپ فیکٹری کے فرش کی تصویر لگا سکتے ہیں، لیکن سامعین اس سے کہیں زیادہ وسیع ہیں۔ تین الگ الگ گروہ ان مرنے پر انحصار کرتے ہیں، اور ہر ایک میز پر مختلف ترجیحات لاتا ہے:
- شوق اور دستکاری- دستی یا بینچ ٹاپ پریس کے ساتھ کام کرتے ہوئے، انہیں عام طور پر مختصر رنز کے لیے سستی ڈیز کی ضرورت ہوتی ہے۔ ہینڈ پریس پر فوائل اسٹیمپ کے ساتھ جوڑا بنایا گیا میگنیشیم ڈائی اکثر چمڑے کے سامان، گریٹنگ کارڈز یا ہاتھ سے بنی کتابوں کو ذاتی بنانے کے لیے کافی ہوتا ہے۔
- چھوٹے-کاروباری اسٹیشنری اور چمڑے کے-سامان بنانے والے- والیوم معتدل ہے، لیکن برانڈ کی مستقل مزاجی اہم ہے۔ ان خریداروں کو ایسی ڈیز کی ضرورت ہوتی ہے جس میں سیکڑوں یا ہزاروں نقوش کو بغیر کسی تنزلی کے عمدہ تفصیلات حاصل ہوں۔ یہاں کاپر ایک عام انتخاب ہے کیونکہ یہ لمبی عمر کے ساتھ لاگت کو متوازن رکھتا ہے۔
- ہلکے-صنعتی پیکیجنگ آپریشنز- رفتار، دہرانے کی صلاحیت، اور پائیداری ڈرائیو کے فیصلے۔ پیتل یا اسٹیل ڈیز ہینڈل ہائی-سبسٹریٹس جیسے کارٹن بورڈ، لیبلز، اور پلاسٹک پر چلتا ہے، جہاں ڈائی کو تصویری نقصان کے بغیر شفٹ کے بعد شفٹ انجام دینا چاہیے۔
ان حصوں میں آپ کی پوزیشن براہ راست اثر انداز ہوتی ہے جو ڈائی میٹریل، مینوفیکچرنگ کا طریقہ، اور سپلائر آپ کے پروجیکٹ کے لیے معنی خیز ہے۔ ایک میگنیشیم ڈائی پر چند سو ڈالر خرچ کرنے والا کرافٹر لاکھوں سائیکلوں کے لیے پیتل کے ٹولنگ میں سرمایہ کاری کرنے والے پیکیجنگ مینیجر سے بہت مختلف خدشات رکھتا ہے۔
یہ سمجھنا کہ آپ کہاں فٹ ہیں پہلا قدم ہے۔ اگلا اہم فیصلہ صحیح ڈائی میٹریل کا انتخاب کرنا ہے، کیونکہ وہ واحد انتخاب ہر چیز پر اثرانداز ہوتا ہے تفصیل کی نفاست سے لے کر طویل-فی امپریشن لاگت تک۔
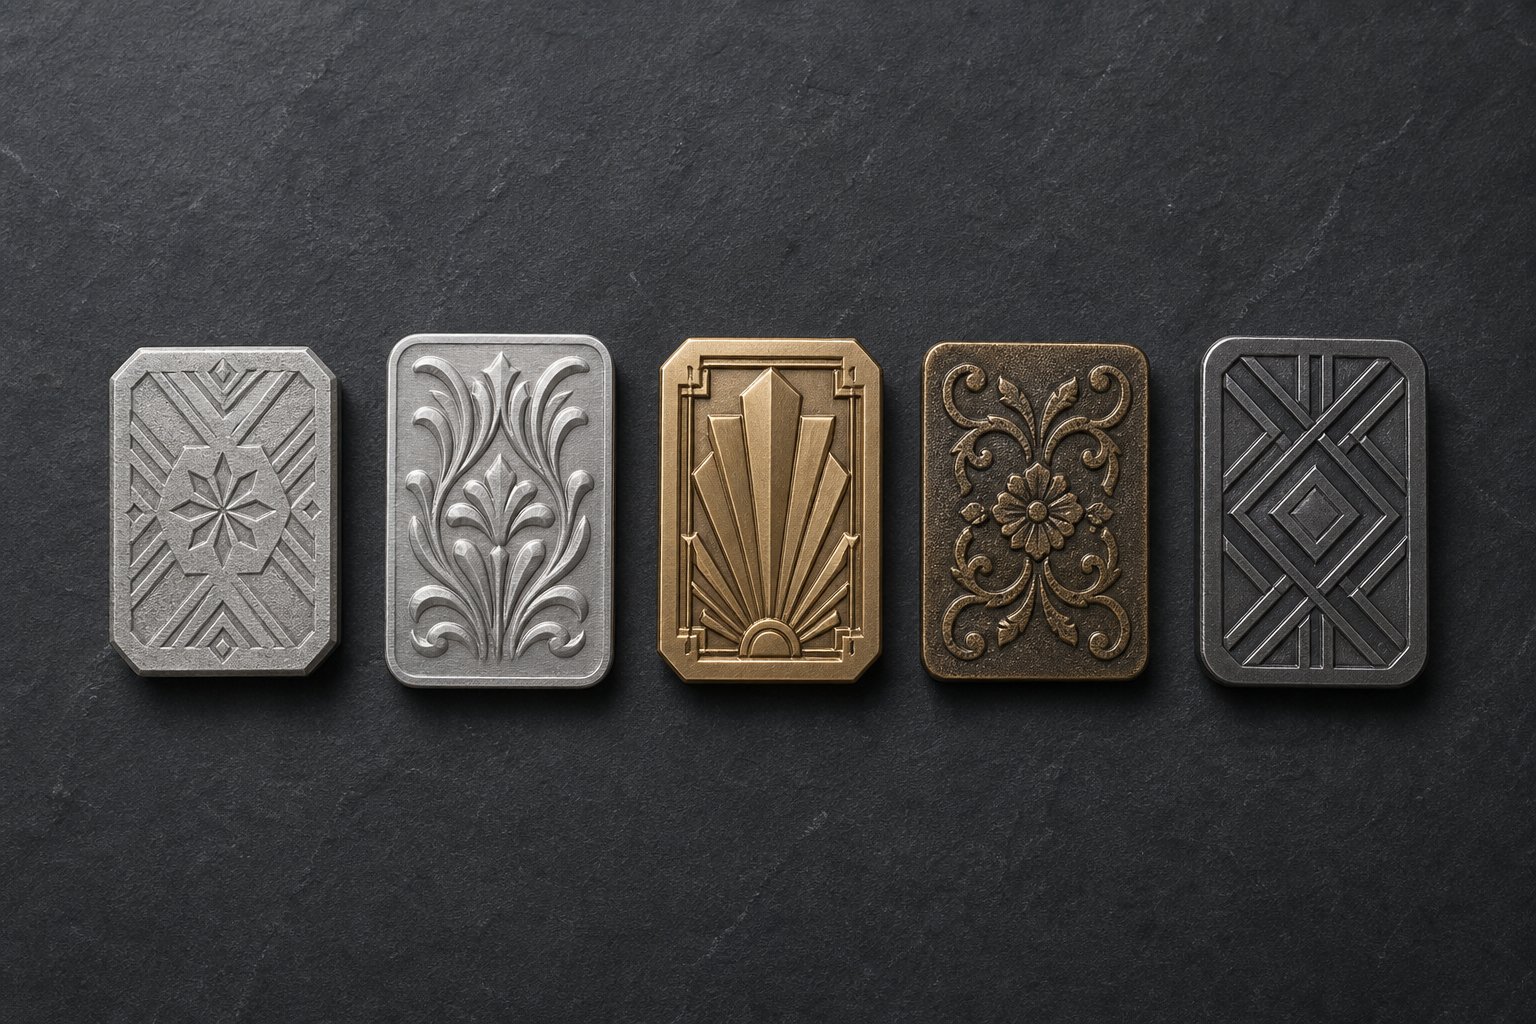
میگنیشیم سے اسٹیل تک ڈائی میٹریل کا موازنہ
ڈائی میٹریل صرف اقتباس پر ایک لائن آئٹم نہیں ہے۔ یہ اس بات کا تعین کرتا ہے کہ معیار کے گرنے سے پہلے آپ کو کتنے تاثرات ملیں گے، آپ کا آرٹ ورک کتنا ٹھیک ہو سکتا ہے، اور ہر سبسٹریٹ میں ڈائی کتنی ہیٹ منتقل ہوتی ہے۔ غلط دھات کو چننے کا مطلب ہے کہ یا تو پائیداری پر زیادہ خرچ کرنا جس کی آپ کو ضرورت نہیں ہے یا پھر اپنی دوڑ کے درمیان-ڈائی آؤٹ ہوتے دیکھنا ہے۔ یہاں وہ ہے جو ہر آپشن اصل میں فراہم کرتا ہے۔
میگنیشیم مختصر رنز اور عمدہ تفصیل کے لیے مر جاتا ہے۔
جب بجٹ لمبی عمر سے زیادہ اہمیت رکھتا ہے، تو میگنیشیم جانے والا ہے-۔ یہ سب سے زیادہ سستی ڈائی میٹریل ہے اور صاف ستھرا اینچ کرتا ہے، جس کا مطلب ہے کہ ٹھیک-لائن آرٹ ورک اور چھوٹا متن اچھی طرح سے دوبارہ تیار ہوتا ہے۔ میگنیشیم گرمی کو مؤثر طریقے سے منتقل کرتا ہے اور متعدد موٹائیوں میں آتا ہے، جس سے یہ گرم اسٹیمپنگ، ایمبوسنگ، ڈیبوسنگ، اور یہاں تک کہ لیٹرپریس کے کام کے لیے قابل اطلاق ہوتا ہے۔
تجارت-بند؟ میگنیشیم نسبتاً نرم دھات ہے۔ یہ شارٹ رن کے دوران بظاہر گڑھا یا نک نہیں پڑتا ہے، لیکن اسے زیادہ- والیوم والے علاقے میں دھکیلتا ہے اور آپ کو تانبے یا پیتل کے مقابلے میں تیزی سے تصویر کی تنزلی محسوس ہوگی۔ میگنیشیم کو چند ہزار نقوش کے تحت پروجیکٹس کے لیے صحیح ٹول کے طور پر سوچیں، نئے ڈیزائنوں کی پروٹو ٹائپنگ، یا ایک-کسٹم سٹیمپنگ ختم ہو جاتی ہے جہاں پلیٹ کو تبدیل کرنا سخت دھاتوں میں سرمایہ کاری کرنے سے سستا ہے۔
پیداوار میں حالیہ بہتریوں نے میگنیشیم کی رینج کو بڑھا دیا ہے، جس سے یہ تقریباً تمام ایپلی کیشنز کے لیے موزوں ہے سوائے انتہائی پیچیدہ ملٹی-سطح کے ڈیزائن یا انتہائی-دورانیہ کے۔ حسب ضرورت مولڈ ایمبوسنگ کاؤنٹر کے ساتھ جوڑا بنایا گیا، ایک میگنیشیم ڈائی اب بھی تیز نقوش دے سکتا ہے جبکہ مرنے والے چہرے کو وقت سے پہلے پہننے سے بچاتا ہے۔
تانبا اور پیتل درمیانے سے زیادہ حجم کے لیے مر جاتا ہے۔
اگر آپ کی دوڑ کی لمبائی دسیوں ہزار تک پہنچ جاتی ہے یا آپ کو استرا-تیز تفصیل کی ضرورت ہوتی ہے جو تاثر کے بعد تاثر کو برقرار رکھے تو تانبا اور پیتل گفتگو میں داخل ہوں۔
ایک تانبے کی مہر لگانا مرنافوٹوٹیچ کیا جاتا ہے اور گرمی کو ٹھیک کرنے میں بہتر ہوتا ہے، جو طویل پریس رنز میں مسلسل ورق کی منتقلی کا ترجمہ کرتا ہے۔ تانبے کی غیر معمولی سختی کا مطلب یہ ہے کہ یہ میگنیشیم کے مقابلے میں کہیں بہتر طور پر گڑھے اور نکلنے کے خلاف مزاحمت کرتا ہے۔ یہ لیپت کاغذ سے لے کر پلاسٹک تک مختلف قسم کے سبسٹریٹس کو ہینڈل کرتا ہے، اور اپنی مرضی کے مطابق دھاتی سٹیمپنگ کے لیے ایک مضبوط انتخاب ہے جہاں تفصیل اور استحکام ایک ساتھ ہونا چاہیے۔ یونیورسل اینگریونگ کے مطابق، مناسب طریقے سے برقرار رکھنے والے کاپر ڈیز 10 لاکھ سے زیادہ تاثرات تک برقرار رکھ سکتے ہیں۔
پیتل چیزوں کو ایک قدم آگے لے جاتا ہے۔ شاندار کام کرنے کی صلاحیت، طاقت، اور گرمی برقرار رکھنے کے لیے جانا جاتا ہے، پیتل کو سخت ترین رواداری پر کندہ کیا جا سکتا ہے۔ یہ ملٹی-سطح کے امتزاج کے لیے ترجیحی مواد ہے جو ایک ہی پاس میں فوائل سٹیمپ اور ایمبوس کرتا ہے۔ براس ڈیز کا انتخاب اکثر پریمیم پیکیجنگ کے لیے کیا جاتا ہے جہاں حقیقت پسندانہ گہرائی، پیچیدہ ساخت، اور طویل-مقابلہ اعلی قیمت کا جواز پیش کرتے ہیں۔ تانبے کی طرح، ایک ملین سے زیادہ نقوش کے لیے پیتل کی درجہ بندی معروف مینوفیکچررز سے معیاری ہے۔
تانبے اور پیتل کے اوورلیپ کی طرح لگتا ہے؟ وہ کرتے ہیں، لیکن یہاں انگوٹھے کا ایک مفید اصول ہے۔ جب آپ کو قدرے کم قیمت پر فلیٹ سٹیمپنگ ایپلی کیشنز پر ٹھیک تفصیل کی ضرورت ہو تو تانبے کا انتخاب کریں۔ پیتل کا انتخاب کریں جب کام کندہ شدہ گہرائی کے اثرات، کثیر-سطح کی ٹولنگ، یا مطلق طویل ترین سروس لائف کا مطالبہ کرے۔
خاص ایپلی کیشنز کے لیے اسٹیل اور ایلومینیم ڈائز
اسٹیل استحکام کے انتہائی سرے پر بیٹھتا ہے۔ کھرچنے والے سبسٹریٹس پر لاکھوں نقوش چلانے والے آپریشنز کے لیے، اسٹیل لباس کے خلاف مزاحمت کرتا ہے جو آخر کار پیتل سے بھی سمجھوتہ کرتا ہے۔ لاگت اور لیڈ ٹائم نمایاں طور پر زیادہ ہے، اس لیے سٹیل صرف اس وقت سمجھ میں آتا ہے جب حجم اور سبسٹریٹ کے مطالبات سرمایہ کاری کا جواز پیش کرتے ہیں۔
ایلومینیم سٹیمپنگ مخالف جگہ پر قبضہ کرتا ہے. ہلکا وزن اور کم مہنگا، ایلومینیم کم-گرمی کے حالات یا ایپلی کیشنز میں کام کرتا ہے جہاں ڈائی ویٹ ایک رکاوٹ ہے، جیسے کہ بعض روٹری سیٹ اپ یا پورٹیبل پریس۔ ایلومینیم گرمی کو تانبے یا پیتل کی طرح جارحانہ طور پر برقرار نہیں رکھتا، جو کہ پتلی پلاسٹک جیسے حساس ذیلی ذخائر پر فائدہ مند ثابت ہو سکتا ہے۔ تاہم، اس کی نرمی سخت دھاتوں کے مقابلے میں تفصیل کے حل اور عمر دونوں کو محدود کرتی ہے۔
| مواد | مثالی پیداوار کا حجم | تفصیل کی صلاحیت | متعلقہ لاگت | سبسٹریٹ کی مناسبیت |
|---|---|---|---|---|
| میگنیشیم | مختصر رنز (5,000 سے کم) | ٹھیک لائن کا کام، چھوٹا متن | سب سے کم | کاغذ، کارڈ اسٹاک، چمڑا، کچھ پلاسٹک |
| تانبا | درمیانے سے زیادہ (5,000 - 1,000,000+) | عمدہ باریک تفصیل، پٹنگ کے خلاف مزاحمت کرتی ہے۔ | اعتدال پسند | کاغذ، کارٹن، لیبل، پلاسٹک، ونائل |
| پیتل | اعلی سے بہت زیادہ (50,000 - 1,000,000+) | اعلیٰ کندہ شدہ گہرائی، کثیر- سطح کے ڈیزائن | اعلی | پریمیم پیکیجنگ، کارٹن، لیبل، چمڑے |
| سٹیل | انتہائی حجم (ملین) | اچھا، مشینی طریقہ سے محدود | سب سے زیادہ | کھرچنے والے سبسٹریٹس، صنعتی پیکیجنگ |
| ایلومینیم | شارٹ رن، کم-ہیٹ ایپلی کیشنز | اعتدال پسند، نرمی سے محدود | کم سے اعتدال پسند | پتلی پلاسٹک، حرارت-حساس فلمیں۔ |
اس جدول کی ہر قطار لاگت، لمبی عمر، اور صلاحیت کے درمیان حقیقی تجارت-کی نمائندگی کرتی ہے۔ پچاس چمڑے کے بک مارکس چلانے والے crafter کو پیتل کی ضرورت نہیں ہے۔ ایک کاسمیٹکس برانڈ فی سہ ماہی نصف ملین بکسوں پر مہر لگاتا ہے میگنیشیم نہیں چاہتا۔ مواد کو اپنی اصل پیداواری حقیقت کے ساتھ جوڑیں، اور ڈائی اپنے آپ کو جلدی سے ادائیگی کرتا ہے۔
مواد کا انتخاب آپ کی لاگت اور عمر میں بند ہے، لیکن یہ پوری کہانی نہیں بتاتا۔ ڈائی کی طبعی شکل، چاہے فلیٹ، سلنڈرکل، یا ملٹی-لیول، اس بات کا تعین کرتی ہے کہ یہ آپ کے پریس کے ساتھ کیسے ضم ہوتا ہے اور آپ ایک ہی پاس میں کون سے حتمی اثرات حاصل کرسکتے ہیں۔
ہاٹ اسٹیمپنگ کی اقسام مر جاتی ہیں اور ہر ایک کو کب استعمال کرنا ہے۔
ایک کاپر ڈائی اور براس ڈائی دونوں ہی شاندار ورق کے نقوش پیدا کر سکتے ہیں، لیکن انہیں غلط فارمیٹ میں ماؤنٹ کریں اور آپ کی پروڈکشن لائن رک جاتی ہے۔ ڈائی میٹریل لمبی عمر کا تعین کرتا ہے۔ ڈائی ٹائپ اس بات کا تعین کرتی ہے کہ ٹول جسمانی طور پر آپ کے پریس کے ساتھ کس طرح تعامل کرتا ہے، آپ کے سبسٹریٹ فیڈ کا طریقہ، اور حتمی اثرات جو آپ ایک ہی چکر میں نکال سکتے ہیں۔ تین بنیادی ہاٹ اسٹامپ کی اقسام تقریباً ہر ایپلیکیشن کا احاطہ کرتی ہیں، ہینڈ-فیڈ لیٹرپریس ورک سے لے کر ہائی-اسپیڈ پیکیجنگ لائنوں تک۔
معیاری پریس ایپلی کیشنز کے لیے فلیٹ ڈیز
فلیٹ ڈیز سب سے عام کنفیگریشن ہیں، اور اچھی وجہ سے۔ ایک مستطیل دھاتی پلیٹ کی تصویر بنائیں، جو آپ کے ڈیزائن کے ساتھ کھدی ہوئی یا کندہ کی گئی ہے، جو براہ راست گرم پلیٹ پر نصب ہے۔ پریس عمودی طور پر بند ہو جاتا ہے، ڈائی فوائل اور سبسٹریٹ سے رابطہ کرتی ہے، اور تاثر ایک صاف جھٹکے میں منتقل ہو جاتا ہے۔
یہ ہاٹ اسٹیمپنگ ٹول فارمیٹ شیٹ-فیڈ پریس، کلیم شیل پریس، اور دستی ہینڈ پریس کے ساتھ یکساں طور پر موزوں ہے۔ اگر آپ کاغذ کی انفرادی شیٹس، کارڈ اسٹاک پینلز، بک کور، یا چمڑے کے ٹکڑوں پر مہر لگا رہے ہیں جنہیں آپ ایک وقت میں لوڈ کرتے ہیں، تو فلیٹ ڈائی تقریباً یقینی طور پر آپ کا نقطہ آغاز ہے۔ تعمیر سیدھی ہے: ڈائی پلیٹ کو پلاٹین پر چیس یا مقناطیسی بنیاد پر محفوظ کیا جاتا ہے، اور رجسٹریشن گائیڈز ہر سبسٹریٹ کو ایک ہی جگہ پر آپ کی پوری دوڑ میں مستقل جگہ پر رکھ دیتی ہے۔
فلیٹ ڈیز تنگ ویب فلیٹ بیڈ اسٹیشنوں کے اندر بھی کام کرتی ہے، جہاں ڈائی دبانے کے دوران مواد کا ایک مسلسل جال لمحہ بہ لمحہ رک جاتا ہے۔ یہ ہائبرڈ اپروچ آپ کو فلیٹ ٹولنگ کی درستگی فراہم کرتا ہے جس میں خالص شیٹ-کام سے تھوڑا زیادہ تھرو پٹ ہوتا ہے۔ زیادہ تر چھوٹے-کاروباری اور درمیانی- والیوم آپریشنز کے لیے، فلیٹ فوائل اسٹیمپنگ ڈائیز سادہ سنگل-رنگ لوگو سے لے کر تفصیلی ملٹی-لائن ٹیکسٹ تک ہر چیز کو خصوصی پریس آلات کی ضرورت کے بغیر ہینڈل کرتی ہے۔
مسلسل پیداوار کے لیے رولر ڈائز اور روٹری ایموبسنگ
جب آپ کا سبسٹریٹ انفرادی چادروں کے بجائے مسلسل ویب کے طور پر چلتا ہے، تو فلیٹ ڈیز ایک رکاوٹ بن جاتی ہے۔ ہر تاثر کے لیے ویب کو رکنے، دبانے کے لیے ڈائی، اور ویب کو دوبارہ آگے بڑھنے کی ضرورت ہوتی ہے۔ روٹری ڈیز اس وقفے کو مکمل طور پر ختم کر دیتی ہے۔
ایک رولر ڈائی ایک بیلناکار ٹول ہے، یا تو ایک ٹھوس کندہ شدہ سلنڈر یا ایک لچکدار ڈائی پلیٹ ایک مینڈریل کے گرد لپٹی ہوئی ہے۔ جیسا کہ ویب پریس کے ذریعے فیڈ کرتا ہے، سلنڈر مواد کی رفتار کے ساتھ ہم آہنگی میں گھومتا ہے، گرمی اور دباؤ کو لگاتار لگاتا ہے۔ کوئی اسٹارٹ-اسٹاپ سائیکل نہیں ہے، جس کا مطلب فی گھنٹہ ڈرامائی طور پر زیادہ پیداوار ہے۔ پیکیجنگ لائنیں اسٹیمپنگ لیبلز، لچکدار فلمیں، یا کارٹن ریپ پیمانے پر تقریباً خصوصی طور پر اس فارمیٹ پر انحصار کرتی ہیں۔
روٹری ایمبوسنگ مسلسل عمل میں جہتی ریلیف شامل کرکے تصور کو مزید آگے لے جاتی ہے۔ صرف ورق کو منتقل کرنے کے بجائے، بیلناکار ڈائی اس کے گزرتے وقت ساخت یا ابھرے ہوئے نمونوں کو سبسٹریٹ میں دباتا ہے۔ یہ اعلی- والیوم کاسمیٹکس پیکیجنگ، مشروبات کے لیبلز، اور گفٹ ریپ پر عام ہے جہاں سپرش اثرات لائن کو سست کیے بغیر سمجھی جانے والی قدر میں اضافہ کرتے ہیں۔
روٹری ٹولنگ کے ساتھ تجارت-کی لاگت اور پیچیدگی ہے۔ بیلناکار ڈیز کے لیے آپ کے ڈیزائن کی دہرائی جانے والی لمبائی کے عین مطابق قطر کے حسابات کی ضرورت ہوتی ہے، اور وہ فلیٹ پلیٹوں کے مقابلے میں سخت مینوفیکچرنگ رواداری کا مطالبہ کرتے ہیں۔ آپ کو روٹری اسٹیشنوں سے لیس پریس کی بھی ضرورت ہوگی۔ لاکھوں یا لاکھوں میں رنز کے لیے، اگرچہ، فی- یونٹ لاگت کا فائدہ اہم ہے۔
امتزاج اور ملٹی-لیول ڈیز
کیا ہوگا اگر آپ دھاتی ورق کی تکمیل اور ایک مجسمہ، تین کمبی نیشن ڈیز اس مسئلے کو فوائل ٹرانسفر کو ضم کرکے اور ریلیف کو ایک ہی ٹول میں ابھار کر حل کرتا ہے۔
یہ ملٹی-لیول ڈائز عام طور پر پیتل سے کندہ کیے جاتے ہیں، جو ایک پلیٹ میں متعدد گہرائی کی سطحوں کو کاٹنے کے لیے درکار قابل عمل صلاحیت پیش کرتا ہے۔ ڈائی ٹرانسفر فوائل کے سب سے اونچے پوائنٹس، جب کہ گہرے مجسمے والے علاقے سبسٹریٹ کو نیچے ایک کاؤنٹر ڈائی میں دباتے ہیں، جس سے ابھری ہوئی یا ریسیسڈ ٹپوگرافی بنتی ہے۔ نتیجہ ایک تیار شدہ ٹکڑا ہے جو دھاتی چمک کے ساتھ روشنی کو پکڑتا ہے اور جہتی ساخت کے ساتھ رابطے کی دعوت دیتا ہے، یہ سب ایک پریس سائیکل میں تیار ہوتا ہے۔
کمبینیشن ٹولنگ سیٹ اپ کا وقت کم کرتی ہے، الگ الگ فوائل اور ایمبوس پاسز کے درمیان رجسٹریشن کے مسائل کو ختم کرتی ہے، اور درمیانے سے زیادہ والیوم پر چلنے والی فی-پیس پروڈکشن لاگت کو کم کرتی ہے۔ ابتدائی ڈائی انویسٹمنٹ ایک معیاری فلیٹ پلیٹ سے زیادہ ہوتی ہے، لیکن نیچے کی طرف ہونے والی بچت اور معیار کے فوائد عام طور پر پریمیم برانڈنگ ایپلی کیشنز کے لیے اس کا جواز پیش کرتے ہیں۔
اس بات کا یقین نہیں ہے کہ کون سی قسم آپ کے پروجیکٹ کے مطابق ہے؟ یہاں ایک فوری فیصلے کا فریم ورک ہے:
- فلیٹ ڈائی کا انتخاب کریں۔جب آپ انفرادی چادروں یا ٹکڑوں کو کھلاتے ہیں، تو ہینڈ پریس یا شیٹ-فیڈ مشین پر چلائیں، اور اعتدال پسند حجم کے لیے براہ راست فوائل ٹرانسفر یا سنگل-لیول ایمبوسنگ ڈیز کی ضرورت ہوتی ہے۔
- ایک رولر ڈائی کا انتخاب کریں۔جب آپ کا سبسٹریٹ ویب-فیڈ ہوتا ہے، تو آپ کی پیداوار کی رفتار مسلسل آپریشن کا مطالبہ کرتی ہے، اور آپ کے ڈیزائن میں ایک مقررہ ریپیٹ لمبائی ہوتی ہے جو روٹری ٹولنگ کے لیے موزوں ہوتی ہے۔
- ایک مرکب ڈائی کا انتخاب کریں۔جب آپ کے تیار شدہ پروڈکٹ کو ورق اور جہتی ریلیف دونوں کی ضرورت ہوتی ہے، تو آپ دوسرے پاس کو ختم کرنا چاہتے ہیں، اور آپ کا حجم ملٹی لیول کندہ کاری کی زیادہ ٹولنگ لاگت کا جواز پیش کرتا ہے۔
اپنی پریس مطابقت اور پیداوار کی رفتار کی حد میں صحیح ڈائی ٹائپ لاک کا انتخاب کرنا۔ لیکن یہاں تک کہ کامل ڈائی فارمیٹ بھی کم کارکردگی کا مظاہرہ کرے گا اگر آپ کی آرٹ ورک فائل کو مینوفیکچرنگ کے منتخب طریقے کے لیے صحیح طریقے سے تیار نہیں کیا گیا ہے۔ آپ کی سکرین پر ایک ڈیزائن فائل سے آپ کے ہاتھ میں مکمل ڈائی تک کے راستے میں فائل کی مخصوص ضروریات، مشینی فیصلے، اور پروفنگ کے اقدامات شامل ہیں جو ان کے اپنے محتاط واک تھرو کے مستحق ہیں۔
کسٹم ڈائی ڈیزائن-سے-پروڈکشن ورک فلو
آپ کا آرٹ ورک اسکرین پر بہت اچھا لگتا ہے۔ لیکن ایک ڈیجیٹل فائل اور تیار شدہ ہاٹ اسٹیمپ ٹولنگ پیس کو فیصلوں کی ایک سیریز سے الگ کیا جاتا ہے جو براہ راست معیار، لاگت اور لیڈ ٹائم کو متاثر کرتے ہیں۔ زیادہ تر فراہم کنندگان اس معلومات کو متعدد صفحات پر تقسیم کرتے ہیں یا آپ کے آرڈر دینے کے بعد اسے ای میل ایکسچینجز میں دفن کر دیتے ہیں۔ یہاں ایک جگہ پر مکمل ترتیب ہے لہذا آپ کو معلوم ہے کہ آپ کو ارتکاب کرنے سے پہلے کیا توقع کرنی ہے۔
آرٹ ورک کی تیاری اور فائل کی ضروریات
ہر کسٹم ڈائی ویکٹر آرٹ ورک سے شروع ہوتی ہے۔ فارمیٹس جیسے AI، EPS، یا اعلی-ریزولوشن والے پی ڈی ایف آؤٹ لائن شدہ فونٹس کے ساتھ ڈائی میکر کو کام کرنے کے لیے صاف، قابل توسیع جیومیٹری فراہم کرتے ہیں۔ راسٹر امیجز، اسکرین شاٹس، یا کم-ریزولوشن JPEGs اس میں کمی نہیں کریں گے کیونکہ مینوفیکچرنگ کے عمل کو پکسل گرڈ کے بجائے ریاضی کے لحاظ سے درست راستوں کی ضرورت ہوتی ہے۔
فائل فارمیٹ کے علاوہ، آپ کے ڈیزائن کو سٹیمپنگ کے جسمانی حقائق کا احترام کرنے کی ضرورت ہے۔تجربہ کار ڈائی مینوفیکچررز پر زور دیتے ہیں۔اصل ویکٹر آرٹ ورک میں کم از کم 600 ڈی پی آئی کی ریزولوشن کرکرا لائنوں اور واضح طور پر بیان کردہ حروف کے ساتھ ہونی چاہیے۔ کم از کم لائن وزن اہمیت رکھتا ہے کیونکہ پتلے اسٹروک اور حروف کے درمیان سخت فاصلہ گرم سٹیمپنگ کے شدید دباؤ میں بھر سکتا ہے یا اسکویش کر سکتا ہے۔ منسلک کاؤنٹرز والے حروف، جیسے a، e، R، B، اور D، خاص طور پر کمزور ہوتے ہیں۔
آرٹ ورک کی پیچیدگی بھی لاگت کو بڑھاتی ہے۔ سادہ سنگل-لیول لوگو کے لیے کم اینچ گہرائی اور سیدھی ٹولنگ کی ضرورت ہوتی ہے۔ مجسمہ سازی، مختلف گہرائیوں، یا باریک ہاف ٹون اسکرینوں کے ساتھ ملٹی-سطحی ڈیزائن زیادہ مشینی وقت اور سخت رواداری کا مطالبہ کرتے ہیں، جس سے تیار شدہ پرنٹنگ کے لیے قیمت اور پیداوار کا وقت دونوں میں اضافہ ہوتا ہے۔
مینوفیکچرنگ کے طریقے اور لیڈ ٹائمز
تین بنیادی طریقے آپ کے منظور شدہ آرٹ ورک کو فزیکل ڈائی میں بدل دیتے ہیں، اور ہر ایک جوڑا مخصوص مواد اور تفصیل کی ضروریات کے ساتھ بہترین ہے:
- کیمیکل اینچنگ (تصویر-ایچنگ)ایسڈ پر مبنی عمل یہ سب سے زیادہ لاگت والا-مؤثر طریقہ ہے اور یہ سنگل-سطح کے آرٹ ورک کے ساتھ میگنیشیم اور کاپر ڈیز کے لیے اچھا کام کرتا ہے۔ یہ ٹھیک ٹھیک تفصیل سے ہینڈل کرتا ہے لیکن فی پاس ایک ریلیف اونچائی تک محدود ہے۔
- CNC مشینی (کندہ کاری)- ایک کمپیوٹر-کنٹرولڈ کٹر ڈیزائن کو براہ راست پیتل یا سٹیل میں تراشتا ہے۔ CNC کندہ کاری متعدد ریلیف لیولز، عمودی سائیڈ والز، اور پیچیدہ شکلوں کو قابل بناتی ہے جو کیمیکل اینچنگ حاصل نہیں کرسکتے ہیں۔ یہ مرنے سے مرنے کے لیے انتہائی دہرائے جانے کے قابل نتائج پیدا کرتا ہے، جس سے یہ درست طریقے سے ہاٹ اسٹیمپنگ کلچ پروڈکشن اور ملٹی- سطح کے مجموعہ ٹولنگ کے لیے مثالی ہے۔
- لیزر کندہ کاری- چھوٹی ڈیز یا مارکنگ ایپلی کیشنز پر جہاں کم گہرائی قابل قبول ہے پر باریک تفصیل کے لیے بہترین موزوں ہے۔ لیزر سادہ آرٹ ورک کے لیے تیز رفتار فوائد پیش کرتا ہے لیکن مجسمہ سازی کے لیے CNC کی گہرائی کی صلاحیت سے میل نہیں کھا سکتا۔
لیڈ ٹائم طریقہ اور پیچیدگی کے لحاظ سے مختلف ہوتا ہے۔ ایک سیدھی سیدھی تصویر-کی ہوئی میگنیشیم ڈائی تین سے پانچ کاروباری دنوں میں بھیجی جا سکتی ہے۔ ایک سی این سی-کندہ شدہ پیتل کے امتزاج کو متعدد ریلیف لیولز کے ساتھ تیار کرنے میں دو سے تین ہفتے لگ سکتے ہیں جو مینوفیکچرر کی قطار اور پروفنگ کی ضروریات پر منحصر ہے۔
ثبوت، منظوری، اور ترسیل
معروف سپلائرز اس بات کی تصدیق کیے بغیر ڈائی نہیں بھیجتے ہیں کہ یہ آپ کی توقعات پر پورا اترتا ہے۔ پروفنگ کے مرحلے میں عام طور پر ایک ڈیجیٹل ثبوت شامل ہوتا ہے جس میں ڈائی لے آؤٹ، طول و عرض، اور کسی بھی امدادی تصریحات کو دکھایا جاتا ہے۔ پیچیدہ یا اعلی-ویلیو ٹولنگ کے لیے، کچھ مینوفیکچررز نمونے کے ذیلی ذخائر پر ٹیسٹ سٹرائیکس کرتے ہیں تاکہ آپ مکمل پروڈکشن کو منظور کرنے سے پہلے اصل ورق کی منتقلی اور نقوش کی گہرائی کا جائزہ لے سکیں۔
یہ آپ کی آخری چوکی ہے۔ پروف اسٹیج پر وقفہ کاری کے مسئلے یا الٹ عنصر کو پکڑنے میں تقریباً کچھ بھی خرچ نہیں ہوتا۔ مرنے کے سخت ہونے اور بھیجنے کے بعد اسے پکڑنے کا مطلب ہے دوبارہ شروع کرنا۔
شروع سے آخر تک مکمل ترتیب یہ ہے:
- ویکٹر آرٹ ورک کو AI، EPS، یا خاکہ پی ڈی ایف فارمیٹ میں تمام ڈیزائن کی تفصیلات کے ساتھ جمع کروائیں۔
- سپلائر سٹیمپبلٹی، فلیگ لائن وزن کے مسائل، وقفہ کاری کے خطرات، یا پیچیدگی کے خدشات کے لیے آرٹ ورک کا جائزہ لیتا ہے۔
- اپنے حجم اور سبسٹریٹ کی ضروریات کی بنیاد پر ڈائی میٹریل، ریلیف گہرائی، اور مینوفیکچرنگ کے طریقہ کار کی تصدیق کریں۔
- لے آؤٹ کی منظوری کے لیے ڈیجیٹل ثبوت یا انجینئرنگ ڈرائنگ حاصل کریں۔
- ڈائی کیمیکل اینچنگ، سی این سی مشیننگ یا لیزر اینگریونگ کے ذریعے تیار کی جاتی ہے۔
- ٹیسٹ سٹرائیکس نمونے کے مواد پر کیے جاتے ہیں (پیچیدہ یا پریمیم ڈیز کے لیے)۔
- بڑھتے ہوئے تصریحات کے ساتھ مکمل شدہ ڈائی کی حتمی منظوری، فنشنگ اور شپمنٹ۔
ہر قدم پچھلے قدم پر بنتا ہے، یہی وجہ ہے کہ آپ کے آرٹ ورک کو سامنے والے سرے پر حاصل کرنے سے سب سے زیادہ وقت اور پیسے کی بچت ہوتی ہے۔ مناسب لائن وزن اور حقیقت پسندانہ تفصیلات کی توقعات کے ساتھ ایک صاف فائل آپ کے ٹرناراؤنڈ کے دنوں کو منڈوا سکتی ہے اور مہنگے نظر ثانی کے چکروں کو ختم کر سکتی ہے۔
ڈائی کو ہاتھ میں رکھتے ہوئے، اگلا چیلنج آپ کے مخصوص سبسٹریٹ کے لیے صحیح درجہ حرارت، دباؤ، اور رہنے کے وقت میں ڈائل کرنا بن جاتا ہے، کیونکہ بالکل ٹھیک بنائے گئے ڈائی کو بے عیب تاثر پیدا کرنے کے لیے صحیح پیرامیٹرز کی ضرورت ہوتی ہے۔
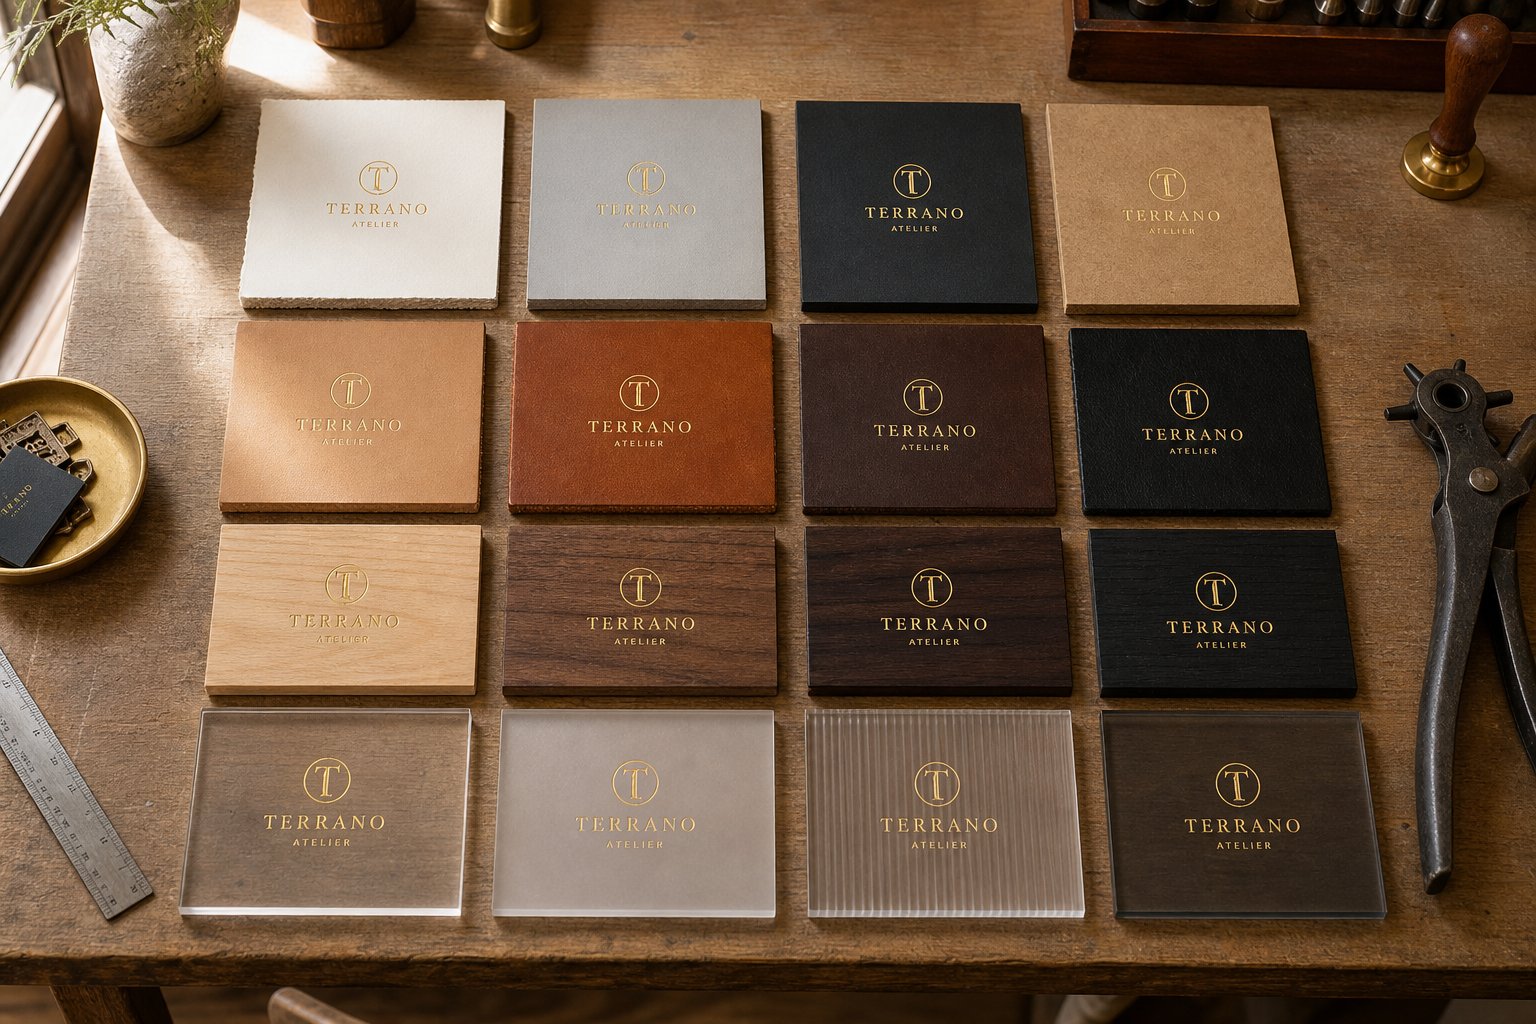
سبسٹریٹ-مخصوص درجہ حرارت اور دباؤ کے رہنما خطوط
آپ کے پاس صحیح ڈائی میٹریل ہے۔ آپ نے اپنے پریس کے لیے صحیح ڈائی ٹائپ کا انتخاب کیا ہے۔ لیکن اس سے کوئی فرق نہیں پڑتا اگر آپ اپنے سبسٹریٹ کو غلط درجہ حرارت پر گرم کرتے ہیں یا بہت زیادہ دباؤ لگاتے ہیں۔ وہی پیتل کی ڈائی جو کوٹڈ کارڈ اسٹاک پر بے عیب ورق پیدا کرتی ہے اگر آپ اپنے پیرامیٹرز کو ایڈجسٹ نہیں کرتے ہیں تو چمڑے یا وارپ پلاسٹک کی فلم کو جلا سکتے ہیں۔ ہر سبسٹریٹ کی اپنی میٹھی جگہ ہوتی ہے، درجہ حرارت، دباؤ، اور رہنے کے وقت کا مجموعہ جو صاف، پائیدار نتائج کو کھولتا ہے۔
اسے گرم سٹیمپنگ کے "سنہری مثلث" کے طور پر سوچیں۔ تینوں اطراف کو دائیں طرف لے جائیں، اور ورق پہلے پاس پر صاف طور پر جاری ہوتا ہے۔ یہاں تک کہ ایک غلط بھی ہو جائے، اور آپ آسنجن کی ناکامیوں، سبسٹریٹ کو پہنچنے والے نقصان، یا پیچیدہ کوریج کا ازالہ کر رہے ہیں۔
کاغذ اور کارڈ اسٹاک کی ترتیبات
گرم مہر لگانے کے لیے کاغذ سب سے زیادہ معاف کرنے والا سبسٹریٹ ہے، لیکن اس معافی کی حد ہوتی ہے۔ مقصد ریشوں کو کچلنے یا سطح کو جھلسائے بغیر ورق کے چپکنے والی کو چالو کرنا ہے۔ ہلکے کاغذ کے اسٹاک جیسے 80 gsm کاپی پیپر عام طور پر قابل اعتماد نتائج کے لیے بہت پتلے ہوتے ہیں اور کسی بھی حقیقی دباؤ میں جھریاں پڑتے ہیں۔ معیاری گتے 180 gsm اور اس سے اوپر ہے جہاں سے مستقل معیار شروع ہوتا ہے۔
کارڈ اسٹاک اور پیکیجنگ بورڈ کے لیے،صنعت کے عمل کے اعداد و شمار130 سے 150 ڈگری سیلسیس کے درجہ حرارت کی کھڑکی، 200 سے 300 کلوگرام فی مربع سینٹی میٹر کی حد میں اعتدال پسند دباؤ، اور 0.5 سے 1.0 سیکنڈ کے مختصر رہنے کا وقت تجویز کرتا ہے۔ چمکدار فنش کے ساتھ لیپت آرٹ پیپر کو قدرے زیادہ پیرامیٹرز کی ضرورت ہوتی ہے، تقریباً 140 سے 160 ڈگری سیلسیس، کیونکہ کوٹنگ کی تہہ ورق کے چپکنے والے اور کاغذ کے ریشوں کے درمیان ایک اضافی رکاوٹ پیدا کرتی ہے۔
کاغذ کے لیے کلیدی اصول: کچلنے سے بچنے کے لیے رہنے کے اوقات کو مختصر رکھیں-، ہلکے سے اعتدال پسند دباؤ کا استعمال کریں، اور پروڈکشن چلانے سے پہلے سکریپ شیٹس پر ٹیسٹ کریں۔ یہاں تک کہ درجہ حرارت میں 10 ڈگری کا چھوٹا اتار چڑھاو آپ کے نتائج کو کرکرا سے دھندلے میں بدل سکتا ہے۔
چمڑے اور لکڑی کے سٹیمپنگ پیرامیٹرز
چمڑے اور لکڑی کا برتاؤ کاغذ سے مختلف ہوتا ہے کیونکہ وہ گرمی کو جذب کرنے کے بجائے اسے جذب کرتے ہیں۔ آپ کو ایک ہیوی اسٹرائیک کے بجائے زیادہ درجہ حرارت، زیادہ دیر تک رہنے کے اوقات اور اکثر ایک سے زیادہ ہلکے دبانے کی ضرورت ہوتی ہے۔
سبزیوں-ٹینڈ چمڑے کے لیے، 120 اور 140 ڈگری سیلسیس کے درمیان ایک ہاٹ پریس سٹیمپ سیٹنگ اچھی طرح سے کام کرتی ہے، جس میں تقریباً 200 سے 300 کلوگرام فی مربع سینٹی میٹر دباؤ اور 1.0 سے 2.0 سیکنڈ تک رہنے کا وقت ہوتا ہے۔ اناج کی ساخت میں ورق کی مکمل منتقلی کو یقینی بنانے کے لیے موٹی چھپائیوں کو اس رہائش کی حد کے اوپری سرے کی ضرورت پڑسکتی ہے۔ ایک اہم عنصر جسے بہت سے ابتدائی لوگ نظر انداز کرتے ہیں: چمڑے کی نمی کا مواد۔ تکنیکی رہنما خطوط بتاتے ہیں کہ مہر لگانے سے پہلے چمڑے کو 14 فیصد سے کم نمی کے ساتھ خشک ہونا چاہیے۔ اگر سطح کو تیل یا موم سے ٹریٹ کیا گیا ہے، تو ان کوٹنگز کو پہلے ہٹانے کی ضرورت ہے، ورنہ ورق صرف بانڈ نہیں کرے گا۔
لکڑی اسی طرز کی پیروی کرتی ہے۔ ہموار پینٹ یا مہر بند لکڑی کی سطحیں 140 سے 160 ڈگری سیلسیس میں اعتدال پسند دباؤ اور مختصر رہنے کے اوقات کے ساتھ اچھی طرح سے جواب دیتی ہیں۔ واضح اناج کے ساتھ قدرتی لکڑی زیادہ مشکل ہے. ناہموار سطح کا مطلب ہے کہ کچھ علاقوں کو مکمل دباؤ ملتا ہے جبکہ دیگر نہیں، اکثر قابل قبول کوریج کے لیے متعدد پاسز کی ضرورت ہوتی ہے۔
پلاسٹک اور مصنوعی چیزیں
پلاسٹک وہ جگہ ہے جہاں غلطی کا مارجن ڈرامائی طور پر سکڑ جاتا ہے۔ پلاسٹک پر ہر ہیٹ اسٹیمپ ایک تنگ درجہ حرارت والی کھڑکی کے اندر بیٹھتا ہے۔ بہت کم ہے اور ورق نہیں لگے گا۔ بہت زیادہ اور سبسٹریٹ وارپس، پگھلتا ہے، یا سطح کا بگاڑ پیدا کرتا ہے جو تیار شدہ مصنوعات کو برباد کر دیتا ہے۔
ہارڈ پی وی سی، مہر لگانے کے لیے آسان پلاسٹک میں سے ایک، 150 سے 200 کلوگرام فی مربع سینٹی میٹر کے نسبتاً ہلکے دباؤ کے ساتھ 120 سے 130 ڈگری سیلسیس پر کام کرتا ہے۔ پی ای ٹی فلم کو 110 سے 130 ڈگری سیلسیس اور کم سے کم 0.3 سے 0.8 سیکنڈ تک کم گرمی کی ضرورت ہوتی ہے۔ اصل پریشانی PP اور PE جیسے کم سطحی توانائی والے پلاسٹک سے شروع ہوتی ہے۔ یہ مواد ورق کو قابل اعتماد طریقے سے نہیں پکڑیں گے جب تک کہ وہ سطح کی توانائی کو 38 ڈائن فی سینٹی میٹر سے اوپر اٹھانے کے لیے پہلے سے کورونا یا شعلہ علاج حاصل نہ کر لیں۔ اس قدم کو چھوڑنا پیداوار کے ہفتوں بعد ورق چھیلنے کی اولین وجہ ہے۔
فوائل کیمسٹری کو مخصوص پلاسٹک کی قسم سے ملانا درجہ حرارت کے برابر اہمیت رکھتا ہے۔ PVC کے لیے تیار کردہ ایک ورق ABS یا ایکریلک پر غیر متوقع طور پر برتاؤ کرے گا۔ پیداوار کی مقدار چلانے سے پہلے ہمیشہ اپنے فوائل سپلائر کے سبسٹریٹ مطابقت کے چارٹ کی تصدیق کریں۔
| سبسٹریٹ کی قسم | درجہ حرارت کی حد (ڈگری) | پریشر (کلوگرام/سینٹی میٹر) | قیام کا وقت (سیکنڈ) |
|---|---|---|---|
| معیاری گتے (180 گرام+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| لیپت آرٹ پیپر | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| سبزی-ٹینڈ لیدر | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| پنجاب یونیورسٹی مصنوعی چمڑا | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| پینٹ/سیل بند لکڑی | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| پیویسی (سخت) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| پی ای ٹی فلم | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| پی پی (کورونا کا علاج) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
یہ اقدار دہائیوں کے صنعتی عمل کے اعداد و شمار سے اخذ کردہ ابتدائی حوالہ نقطہ کی نمائندگی کرتی ہیں۔ ہر رینج کے میڈین سے نمونے لینا شروع کریں، پھر چھوٹے اضافے میں ایڈجسٹ کریں: 10 ڈگری سیلسیس، 50 کلو پریشر، یا 0.2 سیکنڈ رہنے کا وقت فی ایڈجسٹمنٹ۔ اسی ڈائی اور فوائل کے امتزاج کے لیے مختلف ذیلی جگہوں پر 30 فیصد تک پیرامیٹر شفٹ کی ضرورت پڑ سکتی ہے، اس لیے کبھی بھی یہ خیال نہ کریں کہ کارڈ اسٹاک پر کام کرنے والی سیٹنگیں براہ راست چمڑے یا پلاسٹک میں منتقل ہو جائیں گی۔
ان پیرامیٹرز میں ڈائل کرنا جزوی سائنس ہے، تجربات پر حصہ-۔ لیکن جب صحیح ترتیبات کے باوجود نقوش اب بھی غیر مساوی طور پر سامنے آتے ہیں، یا جب ورق آپ کی کوشش کے باوجود اس پر عمل کرنے سے انکار کر دیتا ہے، تو مسئلہ اکثر پوری طرح سے کہیں اور رہتا ہے: ڈائی ماؤنٹنگ، میکریڈی، یا خود سامان میں۔ ان علامات کو تیزی سے پہچاننا غلط متغیر کا پیچھا کرنے کے گھنٹوں کو بچاتا ہے۔
ضروری ڈائی ٹرمینالوجی ہر خریدار کو جاننا چاہیے۔
کبھی ڈائی مینوفیکچرر کی اسپیک شیٹ کو پڑھا اور محسوس کیا کہ آپ کو ایک مترجم کی ضرورت ہے؟ "ریلیف،" "بیول،" اور "قسم کی اونچائی" جیسی اصطلاحات اقتباسات اور تکنیکی ڈرائنگ میں اس طرح پھینک دی جاتی ہیں جیسے ہر کوئی پہلے سے جانتا ہے کہ ان کا کیا مطلب ہے۔ حقیقت یہ ہے کہ زیادہ تر پہلی بار خریدار ایسا نہیں کرتے ہیں، اور یہ علمی فرق غلط بات چیت، غلط آرڈرز، اور پیسہ ضائع کرتا ہے۔ مٹھی بھر بنیادی اصطلاحات سیکھنا آپ کو اپنے سپلائر کے ساتھ برابری کی بنیاد پر کھڑا کرتا ہے اور پیداوار شروع ہونے سے پہلے صحیح سوالات پوچھنے میں آپ کی مدد کرتا ہے۔
کلیدی ڈائی اناٹومی کی شرائط کی وضاحت
جب آپ کسی بھی حسب ضرورت ہاٹ اسٹیمپنگ ڈائی کے کراس- سیکشن کو دیکھیں گے، تو آپ کو الگ الگ زون نظر آئیں گے جن میں سے ہر ایک مکینیکل مقصد کو پورا کرتا ہے۔ یہاں یہ ہے کہ ان زونز کو اصل میں کیا کہا جاتا ہے اور وہ کیا کرتے ہیں:
- ریلیف- ڈائی کا اٹھایا ہوا حصہ جہاں آپ کا آرٹ ورک بیٹھتا ہے۔ یہ واحد علاقہ ہے جو سٹیمپنگ کے دوران ورق اور سبسٹریٹ سے رابطہ کرتا ہے۔ صنعت کے معیارات عام طور پر 0.035 انچ ریلیف پر ٹھیک یا چھوٹے حروف، 0.065 انچ پر بڑے گرافک عناصر، اور 0.120 انچ کی گہری ریلیف پر مستقل طور پر بولڈ آرٹ ورک رکھتے ہیں۔ آپ جو اونچائی منتخب کرتے ہیں وہ ورق کی منتقلی کی درستگی اور بار بار دباؤ کے چکر کو برداشت کرنے کی ڈائی کی صلاحیت دونوں کو متاثر کرتی ہے۔
- کندھا- ریلیف سطح اور ڈائی کے پیچھے ہٹے ہوئے پس منظر کے درمیان زاویہ کی منتقلی۔ ایک اچھی طرح سے بنایا ہوا کندھا اطراف سے اٹھے ہوئے آرٹ ورک کو سہارا دیتا ہے، اسٹیمپنگ کے دباؤ میں ٹوٹنے سے روکتا ہے۔ اس کو ساختی بنیاد سمجھیں جو لمبی دوڑ کے دوران اچھی تفصیلات کو چھیننے سے روکتی ہے۔
- بیول- ڈیزائن کے علاقے کے دائرے کے گرد ٹیپرڈ کنارہ۔ بیولز آپ کی تصویر کی باؤنڈری پر صاف ورق علیحدگی کی اجازت دیتے ہیں۔ مناسب بیولنگ کے بغیر، ورق مطلوبہ ڈیزائن کے کنارے سے باہر پھاڑ یا پنکھوں کو پھاڑ سکتا ہے، جس سے کرکرا سرحدوں کی بجائے مبہم خاکہ رہ جاتا ہے۔
- Etch گہرائی- امدادی سطح کے اوپر سے نیچے کے سب سے نیچے والے حصے تک کی پیمائش۔ گہری اینچنگ پرنٹنگ سطح اور نان-پرنٹنگ پس منظر کے درمیان زیادہ کلیئرنس فراہم کرتی ہے، جو خالی رہنے والے علاقوں میں ورق کے غیر مطلوبہ رابطے کو روکتی ہے۔ اتلی کھدائی کی گہرائیوں کو تفصیلی آرٹ ورک پر "بھرنے" کا خطرہ ہے۔
- اونچائی ٹائپ کریں۔- اس کی بنیاد سے ریلیف کے اوپری حصے تک ڈائی کی مجموعی موٹائی۔ یہ پیمائش اس بات کا تعین کرتی ہے کہ ڈائی آپ کے پریس میں کیسے ماؤنٹ ہوتی ہے اور کیا یہ صحیح سٹیمپنگ ہوائی جہاز پر سبسٹریٹ تک پہنچے گی۔ معیاری قسم کی اونچائی پریس مینوفیکچرر کے لحاظ سے مختلف ہوتی ہے، لہذا آرڈر دینے سے پہلے ہمیشہ اس قیاس کی تصدیق کریں۔
Etch کی گہرائی براہ راست سٹیمپنگ کے معیار اور ورق کے آسنجن کو کنٹرول کرتی ہے۔ بہت اتلی، اور پس منظر والے حصے ناپسندیدہ ورق اٹھا لیتے ہیں۔ بہت گہرے، اور عمدہ کردار ساختی سپورٹ کھو دیتے ہیں اور دباؤ میں ٹوٹ جاتے ہیں۔
آپ دیکھیں گے کہ یہ اصطلاحات ایک دوسرے سے جڑے ہوئے ہیں۔ ریلیف کی اونچائی متاثر کرتی ہے کہ آپ کو کتنی گہرائی کی ضرورت ہے۔ کندھے کا زاویہ اس بات پر اثر انداز ہوتا ہے کہ باریک تفصیلات کتنی اچھی طرح سے زیادہ-دباؤ چلتی ہیں۔ بیول کا معیار کنارے کی کرکرا پن کا تعین کرتا ہے۔ جب آپ اپنے سپلائر کے ساتھ یہ زبان بول سکتے ہیں، تو آپ جو کچھ بھی آتا ہے اسے غیر فعال طور پر قبول کرنے سے آپ کے پروجیکٹ کے مطالبے کی ڈائی جیومیٹری کو فعال طور پر بیان کرنے کی طرف بڑھتے ہیں۔
ایمبوسنگ بمقابلہ ڈیبوسنگ بمقابلہ فوائل اسٹیمپنگ
یہ تین شرائط پہلی بار خریداروں کے درمیان ڈائی آرڈرنگ میں کسی بھی دوسرے موضوع کی نسبت زیادہ الجھن کا باعث بنتی ہیں۔ وہ ایک جیسے لگتے ہیں، وہ اکثر ایک ہی آلات استعمال کرتے ہیں، اور انہیں ایک پریس اسٹروک میں بھی جوڑا جا سکتا ہے۔ لیکن وہ آپ کی تیار شدہ مصنوعات پر واضح طور پر مختلف نتائج پیدا کرتے ہیں۔
ایمبوسنگسبسٹریٹ کو پیچھے سے اوپر کی طرف دھکیلنے کے لیے نر اور مادہ ڈیز (یا ڈائی اینڈ کاؤنٹر) کے مماثل سیٹ کا استعمال کرتا ہے، جس سے سطح پر تین جہتی اثر پیدا ہوتا ہے۔ ایک ایموبسنگ ڈائی سپرش کی ساخت بناتی ہے جسے آپ اپنی انگلیوں سے محسوس کر سکتے ہیں۔ کوئی ورق اندھے ابھار میں شامل نہیں ہے۔ بصری اثر مکمل طور پر روشنی سے اٹھے ہوئے شکلوں کو پکڑنے سے آتا ہے۔ یہ تکنیک سبسٹریٹس پر سادہ، جرات مندانہ ڈیزائن کے ساتھ بہترین کام کرتی ہے جن میں پھٹے بغیر کھینچنے کے لیے کافی لچک ہوتی ہے، جیسے ہیوی کارڈ اسٹاک یا چمڑے۔
Debossingالٹا ہے. ایک ڈیبوسنگ ڈائی ڈیزائن کو نیچے کی طرف سبسٹریٹ کی سطح پر دباتا ہے، جس سے ایک چھایا ہوا تاثر پیدا ہوتا ہے۔ صرف ایک ڈائی کی ضرورت ہے کیونکہ سبسٹریٹ خود ہی گہا میں بدل جاتا ہے۔ ڈیبوسنگ چمڑے کے سامان، ہارڈ کوور کی کتابوں، اور موٹے کاغذ کے اسٹاکس پر مقبول ہے جہاں انڈینٹڈ ٹیکسچر ایک غیر معمولی، پریمیم احساس کا اظہار کرتا ہے۔
ورق مہر لگاناگرمی اور دباؤ کا استعمال کرتے ہوئے دھاتی، روغن، یا ہولوگرافک ورق کی ایک پتلی تہہ کو سبسٹریٹ کی سطح پر منتقل کرتا ہے۔ سبسٹریٹ فلیٹ رہتا ہے۔ بصری اثر کسی جہتی تبدیلی کے بجائے خود ورق کے مواد سے آتا ہے۔ فوائل سٹیمپنگ آپ کے پروڈکٹ کی جسمانی شکل کو تبدیل کیے بغیر رنگ، عکاسی، اور کنٹراسٹ کا اضافہ کرتی ہے۔
یہ وہ جگہ ہے جہاں یہ دلچسپ ہو جاتا ہے: ایمبوسنگ اور فوائل سٹیمپنگ کو اکثر ایک ہی آپریشن میں ملٹی-لیول کمبی نیشن ڈائیز کا استعمال کرتے ہوئے ملایا جاتا ہے۔ ڈائی بیک وقت جہتی ریلیف کو سبسٹریٹ میں دباتے ہوئے ورق کو اٹھائے ہوئے علاقوں میں منتقل کرتی ہے۔ یہ رجسٹرڈ امتزاج نقطہ نظر ایک ہی پاس میں بصری چمک اور سپرش کی گہرائی دونوں فراہم کرتا ہے، دو الگ الگ آپریشنز کو چلانے کے سیدھ میں آنے والے چیلنجوں کو ختم کرتا ہے۔
کسی سپلائر سے رابطہ کرنے سے پہلے یہ جاننا کہ آپ اصل میں کون سا اثر چاہتے ہیں نظر ثانی کے چکروں کو بچاتا ہے اور جب آپ کو فلیٹ فوائل پلیٹ کی ضرورت ہو تو ایمبوسنگ ڈائی آرڈر کرنے کی عام غلطی کو روکتا ہے، یا اس کے برعکس۔ اپنی درخواست میں مخصوص رہیں: "بلائنڈ ڈیباس" کہیے اگر آپ کوئی ورق کے بغیر چھپے ہوئے تاثرات چاہتے ہیں، "صرف فوائل اسٹیمپ" اگر آپ فلیٹ میٹالک ٹرانسفر چاہتے ہیں، یا "رجسٹرڈ فوائل اور ایمبوس" اگر آپ مشترکہ اثر چاہتے ہیں۔
ان شرائط میں روانی آپ کو فون کال پر جانکاری دینے سے زیادہ کام کرتی ہے۔ یہ براہ راست غلط مواصلت کے امکانات کو کم کرتا ہے جس کی وجہ سے آپ کے دروازے پر ایک ناقابل استعمال موت ظاہر ہوتی ہے۔ اور جب پروڈکشن رن کے دوران کچھ غلط ہو جاتا ہے، وہی الفاظ مسئلہ کی تشخیص کے لیے ضروری ہو جاتے ہیں، اسے آپ کے فراہم کنندہ کو درست طریقے سے بیان کرنے، اور آزمائش-اور-غلطی کے چکروں کو جلائے بغیر درست حل کی نشاندہی کرنے کے لیے ضروری ہو جاتا ہے۔
عام ہاٹ اسٹیمپنگ ڈائی کے مسائل کا ازالہ کرنا
آپ کے پاس اپنی اصطلاحات نیچے ہیں اور آپ کے پیرامیٹرز ڈائل کیے گئے ہیں۔ تو پھر تیسرا تاثر کامل کیوں نظر آتا ہے جبکہ ساتواں خراب لگتا ہے؟ ہاٹ اسٹیمپ پرنٹنگ کے مسائل شاذ و نادر ہی واضح وجوہات کے ساتھ خود کا اعلان کرتے ہیں۔ فوائل آسنجن کی ناکامی درجہ حرارت کے مسئلے کی طرح نظر آسکتی ہے جب یہ حقیقت میں سبسٹریٹ کیمسٹری کی مماثلت ہے۔ جب میکریڈی پہنا جائے تو ایک ناہموار تاثر ایک خرابی کی طرح لگتا ہے جو اصل مجرم ہے۔ یہ جاننا کہ علامات کو کیسے پڑھا جائے اور ان کو اصل وجوہات تک کیسے پہچانا جائے وہی چیز ہے جو پیداواری آپریٹرز کو ان لوگوں سے الگ کرتی ہے جو نہ ختم ہونے والے آزمائشوں-اور-غلطی کے چکر میں پھنسے ہوئے ہیں۔
اصل پیداوار میں حسب ضرورت ہاٹ اسٹیمپنگ سے پیدا ہونے والے سب سے عام مسائل کی تشخیص اور ان کو ٹھیک کرنے کے لیے یہاں ایک عملی فریم ورک ہے۔
غیر مساوی نقوش اور دباؤ کی تقسیم کے مسائل
ایک مکمل لوگو پر مہر لگانے کا تصور کریں اور یہ دیکھیں کہ بائیں طرف صاف طور پر منتقل ہوتا ہے جبکہ دائیں طرف بیہوش یا نامکمل نظر آتا ہے۔ یہ عدم مطابقت تقریبا ہمیشہ دباؤ کی طرف اشارہ کرتی ہے، درجہ حرارت نہیں۔ ڈائی چہرے کو اس کی پوری سطح پر یکساں قوت کے ساتھ ورق اور سبسٹریٹ سے رابطہ کرنے کی ضرورت ہے۔ جب وہ قوت ایک زون سے دوسرے زون میں مختلف ہوتی ہے، تو کچھ علاقے بالکل بانڈ ہوتے ہیں جبکہ دیگر بمشکل منتقل ہوتے ہیں۔
عام وجوہات میں شامل ہیں:
- پہنا ہوا یا کمپریسڈ تیار- پلیٹین اور ڈائی کمپریس کے درمیان پیکنگ شیٹس وقت کے ساتھ ساتھ کم دھبے بناتے ہیں جو مخصوص علاقوں میں دباؤ کو کم کرتے ہیں۔ میکریڈی مواد کو تبدیل کرنے سے رابطہ بھی بحال ہوتا ہے۔
- مسحور یا ناہموار پلیٹیں۔- ہیٹ سائیکلنگ دھیرے دھیرے پریس پلیٹوں کو خراب کر سکتی ہے، خاص طور پر پرانے آلات پر۔ ایک درست سمت اور محسوس کرنے والا گیج اونچے اور نچلے مقامات کو ظاہر کرے گا جن کو مشینی یا چمکنے کی ضرورت ہے۔
- غلط ڈائی ماؤنٹنگ- اگر رن کے دوران ڈائی شفٹ ہو جاتی ہے یا اس کی بڑھتی ہوئی سطح کے خلاف فلیٹ نہیں بیٹھی ہوتی ہے تو دباؤ کی تقسیم غیر متوقع ہو جاتی ہے۔ ہر رن سے پہلے محفوظ کلیمپنگ اور تصدیق شدہ رجسٹریشن اس کو روکتی ہے۔ جیسا کہSBL مشینری نوٹس, سڑنا کی تنصیب جو حوالہ کے نکات کے ساتھ سیدھ میں نہیں آتی ہے، منظم غلط ترتیب اور ناہموار منتقلی کا سبب بنے گی۔
- ایک ڈائی پر مخلوط بڑے اور چھوٹے ڈیزائن والے علاقے- ایک بڑے ٹھوس بلاک اور باریک متن دونوں کے ساتھ ایک ڈائی کو قدرتی طور پر زونوں میں مختلف دباؤ کی ضرورت ہوگی۔ میک ریڈی کے مخصوص حصوں کے پیچھے ٹشو یا پتلے کارڈ اسٹاک کا استعمال کرتے ہوئے پیڈنگ کی تکنیک قوت کو برابر کرسکتی ہے۔
حل ہمیشہ الگ تھلگ کرنے کے ساتھ شروع ہوتا ہے چاہے مسئلہ پوزیشنل ہو۔ اگر بیہوش ایریا اسی جگہ پر رہتا ہے اس سے قطع نظر کہ آپ کس سبسٹریٹ شیٹ کو کھلاتے ہیں، مسئلہ پریس سیٹ اپ میں رہتا ہے۔ اگر یہ گھومتا ہے تو، اس کے بجائے سبسٹریٹ موٹائی کی مختلف حالتوں یا ورق کے متضاد تناؤ کو دیکھیں۔
فوائل آسنجن کی ناکامی اور درجہ حرارت کے مسائل
ورق جو مہر لگانے کے بعد چھلکا جاتا ہے، مکمل طور پر منتقل ہونے سے انکار کر دیتا ہے، یا سطح پر بلبلے گرمی-دباؤ-کیمسٹری تعلق میں خرابی کی طرف اشارہ کرتے ہیں۔ یہ سب سے زیادہ مایوس کن زمرہ ہے کیونکہ متعدد متغیرات ایک ساتھ تعامل کرتے ہیں۔
مرنے والے چہرے پر سرد دھبے اکثر مجرم ہیں۔ اگر آپ کا حرارتی عنصر کم ہو گیا ہے یا ڈائی میں غیر مساوی بڑے پیمانے پر تقسیم ہے، تو بعض زونز کبھی بھی ورق چپکنے والے کے لیے ایکٹیویشن درجہ حرارت تک نہیں پہنچتے ہیں۔ نتیجہ ایک گرم ورق سٹیمپ ہے جو دبانے کے فوراً بعد مکمل نظر آتا ہے لیکن زیر علاج علاقوں میں سکریچ یا ٹیپ-پل ٹیسٹ میں ناکام ہوجاتا ہے۔ اورکت تھرمامیٹر کے ساتھ ڈائی چہرے پر سطح کے درجہ حرارت کو چیک کرنے سے ان تضادات کو تیزی سے ظاہر ہوتا ہے۔
رہائش کا ناکافی وقت اسی طرح کی علامات پیدا کرتا ہے۔ ورق سبسٹریٹ سے اتنا لمبا رابطہ کرتا ہے کہ منتقل ہوتا دکھائی دے لیکن چپکنے والی پرت کو مکمل طور پر چالو کرنے اور بانڈ کرنے کے لیے کافی لمبا نہیں۔ یہ خاص طور پر غیر محفوظ شدہ کاغذ یا بناوٹ والے چمڑے جیسے غیر محفوظ ذیلی جگہوں پر عام ہے، جہاں چپکنے والے کو سطح کی بے قاعدگیوں میں بہنے کے لیے اضافی وقت درکار ہوتا ہے۔صنعت کی خرابیوں کا سراغ لگانے کے رہنمااس بات کی تصدیق کریں کہ جب رہائش کا وقت الیکٹرو کیمیکل ایلومینیم فوائل کی ضرورت سے کم ہو جائے تو نامکمل منتقلی اور نیچے کی نمائش کا نتیجہ۔
پھر فوائل-سبسٹریٹ کی مماثلت کا مسئلہ ہے۔ حسب ضرورت گرم مدرانکن ورق عالمگیر نہیں ہے۔ مخصوص سبسٹریٹ کیمسٹریوں کے لیے مختلف فارمولیشنز بنائے جاتے ہیں۔ لیپت کاغذ کے لیے ڈیزائن کیا گیا ایک ورق پولی پروپیلین کے ساتھ قابل اعتماد طور پر منسلک نہیں ہوگا، چاہے آپ اپنا درجہ حرارت اور دباؤ کتنا ہی درست طریقے سے ڈائل کریں۔ ہمیشہ اس بات کی تصدیق کریں کہ آپ کا ورق فراہم کرنے والا اپنی مصنوعات کو آپ کے عین مطابق سبسٹریٹ کی قسم کے مطابق ریٹ کرتا ہے۔ جب شک ہو تو، پیداوار کی مقدار کا ارتکاب کرنے سے پہلے نمونہ رول کی درخواست کریں اور ٹیسٹ سٹرائیکس چلائیں۔
منتقلی کے دوران ورق پھاڑنا، جہاں آپ کو پھٹے ہوئے کنارے یا نامکمل پیٹرن کی حدود نظر آتی ہیں، عام طور پر ضرورت سے زیادہ درجہ حرارت یا دباؤ کی نشاندہی کرتا ہے۔ ورق زیادہ گرم ہو جاتا ہے، ساختی سالمیت کھو دیتا ہے، اور ٹکڑے اپنے کیریئر سے صاف ہونے کے بجائے۔ درجہ حرارت کو 10 سے 15 ڈگری سینٹی گریڈ تک کم کرنا اور دباؤ کو ہلکا کرنا عام طور پر چپکنے والی کوالٹی کو قربان کیے بغیر پھاڑ کو حل کر دے گا۔
ڈائی ڈیمیج اور قبل از وقت پہننا
ایک کنواں-اس کے مواد کے لحاظ سے ہزاروں سے لاکھوں نقوش تک قائم رہنا چاہیے۔ جب یہ وقت سے پہلے انحطاط پذیر ہوتا ہے، تو آپ کے عمل میں کوئی چیز اسے فعال طور پر تباہ کر رہی ہے۔ ابتدائی موت کی ناکامی کی اکثریت کے تین بنیادی اسباب ہیں:
- اوور-ہیٹنگ- ڈائی کو اس کے بہترین درجہ حرارت کی حد سے اوپر چلانے سے صرف ورق کو نقصان نہیں پہنچتا ہے۔ یہ میگنیشیم جیسی نرم دھاتوں کو اینیل کر سکتا ہے، سطح کی سختی کو کم کر سکتا ہے اور باریک تفصیلات پر پہننے کو تیز کر سکتا ہے۔ مکمل درجہ حرارت پر ڈائی کے ساتھ طویل عرصے تک بیکار رہنا اور سبسٹریٹ کا کوئی رابطہ خاص طور پر نقصان دہ نہیں ہے کیونکہ مقامی حرارت ہر پریس سائیکل کے کولنگ اثر کے بغیر بنتی ہے۔
- کھرچنے والے سبسٹریٹس- بغیر لیپت شدہ ری سائیکل شدہ بورڈ، بھاری ساخت کے کاغذات، اور کچھ لکڑی کی سطحوں میں ایسے ذرات ہوتے ہیں جو ڈائی چہرے کے خلاف باریک سینڈ پیپر کی طرح کام کرتے ہیں۔ دسیوں ہزار سے زیادہ نقوش، یہ مائیکرو-خارش تیز کناروں کو گول کر دیتے ہیں اور تفصیل کی وفاداری کو کم کرتے ہیں۔ سخت ڈائی میٹریل پر سوئچ کرنا یا حفاظتی سطح کے علاج کو لاگو کرنے سے کھرچنے والے اسٹاک پر زندگی بڑھ جاتی ہے۔
- نامناسب صفائی- ورق چپکنے والی، کاغذ کی دھول، اور سبسٹریٹ کوٹنگز سے باقیات کا جمع ہونا وقت کے ساتھ ٹھیک تفصیلات کو روکتا ہے۔ دھاتی کھرچنی یا سخت سالوینٹس کے ساتھ جارحانہ صفائی امدادی سطح کو نقصان پہنچاتی ہے۔ پیتل کے نرم برش اور مینوفیکچررز کے تجویز کردہ سالوینٹس مؤثر طریقے سے تعمیر کو ہٹاتے ہوئے ڈائی جیومیٹری کو محفوظ رکھتے ہیں۔
اگر آپ محسوس کرتے ہیں کہ گرم ورق کی مہر والے نتائج اچانک ناکام ہونے کی بجائے ہفتوں میں بتدریج تنزلی کا شکار ہوتے ہیں، تو یقینی طور پر قبل از وقت پہننا اس کی وجہ ہے۔ وقتاً فوقتاً میگنیفیکیشن کے تحت ڈائی چہرے کا معائنہ کریں، خاص طور پر باریک متن اور تنگ منحنی خطوط کے ارد گرد جہاں پہننے سے پہلے ظاہر ہوتا ہے۔
نیچے دی گئی جدول ان علامات کو ایک فوری-ریفرنس ڈائیگنوسٹک ٹول میں یکجا کرتی ہے جسے آپ اپنے پریس کے پاس رکھ سکتے ہیں:
| علامت | ممکنہ وجہ | تجویز کردہ درست کریں۔ |
|---|---|---|
| مستقل پوزیشنوں میں بیہوش یا غائب علاقے | پہنا ہوا میک ریڈی یا وارپڈ پلیٹ | پیکنگ مواد کو تبدیل کریں؛ سیدھے کنارے کے ساتھ پلیٹین کی چپٹی کو چیک کریں۔ |
| پوری تصویر میں پیچیدہ منتقلی۔ | ناکافی دباؤ یا درجہ حرارت بہت کم | بتدریج دباؤ میں اضافہ؛ ترموسٹیٹ کی درستگی کی تصدیق کریں۔ |
| مہر لگانے کے بعد ورق کے چھلکے اتر جاتے ہیں (ٹیپ ٹیسٹ میں ناکام ہوجاتا ہے) | مرنے پر ٹھنڈے دھبے، رہائش کا ناکافی وقت، یا فوائل-سبسٹریٹ کی مماثلت | ڈائی سطح کے درجہ حرارت کی یکسانیت کی جانچ کریں۔ 0.2s انکریمنٹ کی طرف سے رہائش میں توسیع؛ ورق کی مطابقت کی تصدیق کریں۔ |
| ڈیزائن کی سرحدوں سے باہر ورق کا خون یا دھبہ | ضرورت سے زیادہ درجہ حرارت یا رہائش کا وقت | درجہ حرارت کو 10-15 ڈگری تک کم کریں؛ رہائش کا وقت کم کرنا؛ ڈائی بیول کی حالت کا معائنہ کریں۔ |
| منتقلی کے دوران آنسو یا ٹکڑوں کو فوائل کریں۔ | زیادہ گرمی یا ضرورت سے زیادہ دباؤ | کم درجہ حرارت اور دباؤ؛ سپلائی رول پر ورق تناؤ کو چیک کریں۔ |
| مہر والی سطح پر بلبلا یا چھالے پڑنا | سبسٹریٹ میں زیادہ نمی یا ورق کا غیر مستحکم معیار | 8% نمی سے نیچے خشک سبسٹریٹ سے پہلے- ٹیسٹ ورق بیچ کی سالمیت |
| پیداوار کے دوران ٹھیک تفصیل کا بتدریج نقصان | کھرچنے والے سبسٹریٹ یا زیادہ گرم ہونے سے مرنے والا لباس | میگنیفیکیشن کے تحت ڈائی کا معائنہ کریں۔ درجہ حرارت کو کم کرنا؛ سخت ڈائی مواد پر غور کریں۔ |
| ڈائی سطح کی تعمیر جس کی وجہ سے تفصیلات میں- بھرا ہوا ہے۔ | فوائل چپکنے والی باقیات اور سبسٹریٹ دھول جمع | نرم پیتل کے برش اور منظور شدہ سالوینٹ سے صاف کریں۔ صفائی کی تعدد میں اضافہ |
اس بات کو ذہن میں رکھیں کہ زیادہ تر اسٹیمپنگ کی ناکامیوں میں ایک سے زیادہ متغیرات کا بیک وقت قیاس سے باہر ہونا شامل ہوتا ہے۔ نمی کی معمولی مقدار کے ساتھ سبسٹریٹ پر تھوڑا بہت گرم چلنے والی ڈائی چپکنے کی ناکامی کے جھرن سے پہلے پہلے سو نقوش کے لئے ٹھیک کارکردگی کا مظاہرہ کر سکتی ہے۔ سسٹمیٹک ٹربل شوٹنگ کا مطلب ہے ایک وقت میں ایک متغیر کو تبدیل کرنا اور ایڈجسٹمنٹ کے درمیان ٹیسٹ سٹرائیکس چلانا بجائے اس کے کہ ایک ہی وقت میں متعدد تصحیحات کا اندازہ لگایا جائے۔
اس لمحے میں مسائل کو حل کرنا پیداوار کو متحرک رکھتا ہے، لیکن انہیں بار بار ہونے سے روکنے کے لیے مسلسل دیکھ بھال کے معمول کی ضرورت ہوتی ہے۔ آپ رن کے درمیان اپنی ڈیز کو کس طرح ماؤنٹ، صاف اور اسٹور کرتے ہیں اس بات کا تعین کرتا ہے کہ آیا وہ ٹربل شوٹنگ ٹیبل روزانہ حوالہ بن جاتا ہے یا شاذ و نادر ہی بیک اپ کی ضرورت ہوتی ہے۔
ڈائی مینٹیننس، اسٹوریج، اور لمبی عمر کے بہترین طریقے
ایک اچھی طرح سے تیار کردہ ہاٹ اسٹامپ ٹول اس پر چلنے والی پریس کو ختم کر سکتا ہے، لیکن صرف اس صورت میں جب آپ اسے ملازمتوں کے درمیان مناسب طریقے سے پیش کریں۔ زیادہ تر وقت سے پہلے مرنے کی ناکامیاں قابل گریز نظرانداز کی طرف واپس آتی ہیں: میلا بڑھنا جو تناؤ کے نکات کو متعارف کرواتا ہے، صفائی کے سیشن کو چھوڑ دیا جاتا ہے جو باقیات کو ٹھیک تفصیلات میں سخت ہونے دیتے ہیں، یا لاپرواہ اسٹوریج جو سنکنرن کو دعوت دیتا ہے۔ آپ کی سرمایہ کاری کی حفاظت میں فی سیشن کم سے کم وقت لگتا ہے اور ہزاروں اضافی صاف تاثرات میں واپسی ہوتی ہے۔
مناسب ماؤنٹنگ اور سیدھ کی تکنیک
ہر پروڈکشن رن بڑھتے ہوئے مرحلے سے شروع ہوتا ہے۔ اگر ڈائی گرم پلیٹین کے خلاف بالکل چپٹی نہیں بیٹھی ہے، تو آپ پہلی شیٹ کے کھلنے سے پہلے ہر ایک تاثر میں دباؤ میں تضاد پیدا کر رہے ہیں۔
محفوظ کلیمپنگ بنیادی لائن ہے۔ ٹوگل ہکس، کوئنز، یا میگنیٹک چیز کو ڈائی کو اتنی مضبوطی سے لاک کرنا چاہیے کہ یہ بار بار مہر لگانے والی قوت کے تحت رینگ نہیں سکتا۔ اس سے آگے، شیمنگ ڈائی بیس اور پلیٹین کی سطح کے درمیان مائیکرو-سطح کی ناہمواری کو درست کرتی ہے۔ نچلے علاقوں کے پیچھے حکمت عملی کے ساتھ رکھی گئی پتلی پیکنگ شیٹس پورے ڈیزائن کے چہرے پر رابطے کے دباؤ کو برابر کرتی ہیں۔ رجسٹریشن گائیڈز یا پوزیشننگ کیلیپرز پھر سبسٹریٹ کی X-Y پوزیشن کو ٹھیک کرتے ہیں تاکہ آپ کا اسٹیمپنگ ٹول اور ڈائی الائنمنٹ پہلے سے آخری حصے تک مستقل رہے۔
پروڈکشن سٹاک کا ارتکاب کرنے سے پہلے اسکریپ میٹریل پر فوری ٹیسٹ ہڑتال اس بات کی تصدیق کرتی ہے کہ دباؤ کی تقسیم، درجہ حرارت کی یکسانیت، اور تصویر کی جگہ کا تعین وہ سب کچھ ہے جہاں ان کی ضرورت ہے۔ ساٹھ سیکنڈ بچانے کے لیے اس قدم کو چھوڑنا اکثر ضائع شدہ سبسٹریٹ اور دوبارہ کام میں کہیں زیادہ خرچ کرتا ہے۔
صفائی کے معمولات اور طویل-مدت کا ذخیرہ
ورق سے چپکنے والی باقیات، کاغذ کی دھول، اور سبسٹریٹ کوٹنگز ہر رن کے دوران ڈائی چہرے پر جمع ہوتی ہیں۔ بغیر نشان کے چھوڑ دیا، یہ تعمیر ٹھیک تفصیلات کو بھرتا ہے اور تاثر کے معیار کو بتدریج اتنا گرا دیتا ہے کہ جب تک نقصان اہم نہ ہو تب تک آپ کو محسوس نہ ہو۔ صفائی کا صحیح طریقہ ڈائی میٹریل پر منحصر ہے:
- میگنیشیم مر جاتا ہے۔- استعمال کریں aگیری فلیکس بلاک یا اسی طرح کا نرم کھرچنے والا پیڈنرم کھرچنے والی سطح کو کھرچائے بغیر باقیات کو ہٹانا۔ دھاتی برشوں سے پرہیز کریں جو ٹھیک ٹھیک امدادی جگہوں کو لے سکتے ہیں۔
- تانبا مر جاتا ہے۔- گلاس فائبر برش مؤثر طریقے سے آکسیڈیشن اور چپکنے والے ذخائر کو ہٹاتا ہے۔ قدرے زیادہ جارحانہ برسلز تانبے کی سخت سطح کے مطابق ہوتے ہیں اور چھوٹی چھوٹی خامیوں کو بھی ہموار کر سکتے ہیں جو لمبی دوڑ کے دوران پیدا ہوتی ہیں۔
- پیتل مر جاتا ہے۔- ایک نرم پیتل-برسٹل برش بغیر کسی نقصان کے خطرے کے صاف کرتا ہے، کثیر-سطحی کندہ شدہ حصوں میں جھکتا ہے جہاں باقی جگہوں پر جگہ جگہ جمع ہوتی ہے۔
ہر پروڈکشن سیشن کے بعد اپنی ڈائی کو صاف کریں، نہ صرف اس وقت جب آپ کو معیار میں کمی محسوس ہو۔ دو-منٹ وائپ-جب کہ ڈائی ابھی بھی تھوڑا گرم ہے (لیکن محفوظ طریقے سے سنبھالنے کے لیے کافی ٹھنڈا ہے) باقیات کو سخت ہونے سے روکتا ہے اس مسئلے میں جسے بعد میں جارحانہ طریقے سے ہٹانے کی ضرورت ہوتی ہے۔
طویل مدتی اسٹوریج کے لیے، ہر دھاتی سٹیمپنگ ٹول کا علاج کریں اور ماحولیاتی نقصان کے خطرے سے متعلق ایک درست آلے کے طور پر مریں:
- شیلفنگ سے پہلے تمام بے نقاب دھاتی سطحوں پر اینٹی-رسٹ آئل یا اینٹی-ٹرینش ٹریٹمنٹ کا ایک پتلا کوٹ لگائیں۔
- آکسیڈیشن کو روکنے کے لیے 50 فیصد سے نیچے مستحکم نمی کے ساتھ ایک آب و ہوا پر قابو پانے والی جگہ پر اسٹور مر جاتا ہے۔
- دوسرے ٹولز کے ساتھ سطح کے رابطے سے بچنے کے لیے ہر ایک کو انفرادی حفاظتی آستین یا کمپارٹمنٹ میں رکھیں۔
- اسٹیکنگ سے وارپنگ یا کنارے کو پہنچنے والے نقصان کو روکنے کے لیے وقف شدہ ریک پر فلیٹ کو افقی طور پر سٹور کریں۔
- مینٹیننس لاگ ریکارڈنگ کے استعمال کے اوقات، صفائی کی تاریخوں، اور کسی بھی مشاہدہ شدہ لباس کو برقرار رکھیں تاکہ آپ دوڑ کے درمیان ناکامیوں کو تلاش کرنے کے بجائے متبادل وقت کی پیش گوئی کر سکیں۔
معروف ٹولنگ فراہم کنندگان عام طور پر ہر آرڈر کے ساتھ ڈائی کیئر دستاویزات شامل کرتے ہیں، جو کہ استعمال کیے گئے مواد اور مینوفیکچرنگ کے طریقہ کار کے لیے مناسب صفائی کے ایجنٹس، اسٹوریج کی شرائط، اور دیکھ بھال کے وقفوں کی وضاحت کرتے ہیں۔ اگر آپ کا فراہم کنندہ یہ فراہم نہیں کرتا ہے، تو یہ غیر موجودگی آپ کو پوسٹ-سیل سپورٹ پر ان کی توجہ کے بارے میں کچھ بتاتی ہے، جو آپ کے اگلے آرڈر دینے سے پہلے پوچھنے کے قابل ایک بڑا سوال لاتا ہے: آپ کو یہ چنتے وقت اصل میں کیا دیکھنا چاہیے کہ آپ کی موت کون کرتا ہے؟
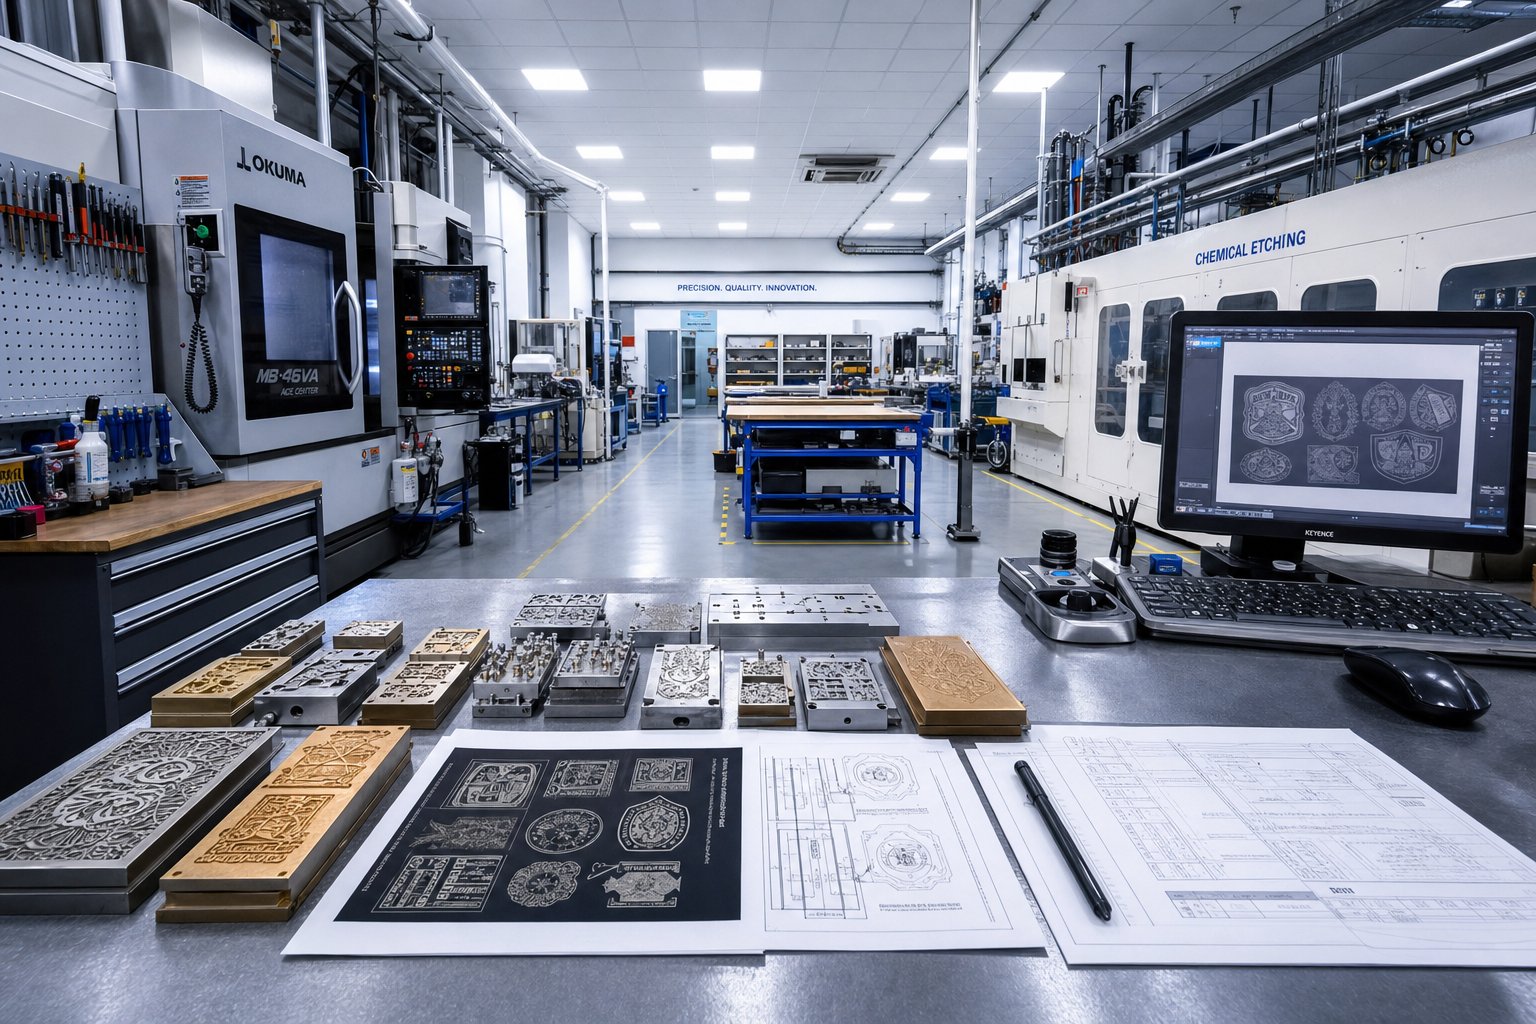
قابل اعتماد کسٹم ہاٹ اسٹیمپنگ ڈیز کا ذریعہ کیسے بنائیں
ایک ڈائی صرف اتنا ہی اچھا ہے جتنا اس دکان نے بنایا ہے آپ کامل مواد کی وضاحت کر سکتے ہیں، اپنی آرٹ ورک فائل کو کیل کر سکتے ہیں، اور اپنے سبسٹریٹ ٹیبل میں ہر پیرامیٹر کو سمجھ سکتے ہیں، لیکن اگر آپ کا سپلائر مشینی رواداری، بغیر ثبوت کے جہازوں، یا سوالات پیدا ہونے پر آپ کو بھوت بنا دیتا ہے، تو پورا پروجیکٹ متاثر ہوتا ہے۔ ہاٹ اسٹیمپ ڈائی میکر کا انتخاب اسی سختی کا مستحق ہے جو آپ ڈائی کی وضاحت میں ڈالتے ہیں۔
چیلنج یہ ہے کہ ڈائی سپلائرز ایک-شخص کندہ کاری کی دکانوں سے لے کر پورے-پیمانے کے صنعتی ٹولنگ مینوفیکچررز تک ہیں، اور ہر ایک مختلف خریدار پروفائل پیش کرتا ہے۔ ایک سنگل میگنیشیم پلیٹ آرڈر کرنے والے ایک کرافٹ کی توقعات ایک پیکیجنگ مینیجر سے مختلف ہیں جو ایک کثیر-سالہ پروڈکشن کنٹریکٹ کے لیے پیتل کے امتزاج کے ٹولنگ کو سورس کر رہا ہے۔ تشخیص کے معیارات مستقل رہتے ہیں، لیکن آپ کے پیمانے کے لحاظ سے ان کا رشتہ دار وزن بدل جاتا ہے۔
کسٹم ڈائی سپلائر میں کیا تلاش کرنا ہے۔
ہر وہ دکان جو حسب ضرورت ایمبوسنگ ڈیز یا فوائل پلیٹس کا اشتہار دیتی ہے وہ درحقیقت وہ چیز فراہم نہیں کر سکتی جو آپ کے پروجیکٹ کی ضرورت ہوتی ہے۔ اقتباسات کی درخواست کرنے سے پہلے، ممکنہ سپلائرز کو ان بنیادی صلاحیتوں کے خلاف اسکرین کریں:
انجینئرنگ کی گہرائی اور مواد کی حد۔ایک مینوفیکچرنگ طریقہ یا ایک ڈائی میٹریل تک محدود سپلائر آپ کو اس طرف لے جائے گا کہ وہ کیا پیدا کر سکتا ہے بجائے اس کے کہ آپ کی درخواست کو درحقیقت کیا ضرورت ہے۔ ایسی دکانیں تلاش کریں جو میگنیشیم، تانبے، پیتل اور اسٹیل پر کیمیکل اینچنگ، CNC کندہ کاری، اور لیزر پروسیسنگ پیش کرتی ہیں۔ اس وسعت کا مطلب ہے کہ وہ اپنے سامان کی حدود کے بجائے آپ کے آرٹ ورک، حجم اور سبسٹریٹ کی بنیاد پر صحیح حل تجویز کر سکتے ہیں۔
لیڈ ٹائم شفافیت۔مبہم ٹائم لائنز جیسے "چند ہفتے" سگنل کی بے ترتیبی۔ قابل بھروسہ سپلائرز مینوفیکچرنگ کے ہر طریقہ کار کے لیے مخصوص ٹرناراؤنڈ ونڈوز کا حوالہ دیتے ہیں اور جب نظام الاوقات تبدیل ہوتے ہیں تو فعال طور پر بات چیت کرتے ہیں۔ ایک اچھا کسٹم میٹل اسٹیمپنگ ڈائی فراہم کنندہ آپ کو پہلے بتائے گا کہ ایک تصویر-ایچڈ میگنیشیم پلیٹ تین سے پانچ دنوں میں بھیجتی ہے جبکہ ایک کثیر-لیول کے پیتل کے امتزاج میں دو سے تین ہفتے لگتے ہیں۔
پروٹو ٹائپ اور ثبوت کی دستیابیحتمی منظوری سے قبل آپ کے اصل سبسٹریٹ پر ٹیسٹ سٹرائیک چلانے کے لیے تیار دکانیں اپنے کام پر اعتماد کا اظہار کرتی ہیں۔ یہ مرحلہ حسب ضرورت فوائل اسٹیمپنگ ایپلی کیشنز کے لیے خاص طور پر اہم ہے جہاں فوائل-سبسٹریٹ کیمسٹری، اینچ ڈیپتھ، اور درجہ حرارت سبھی آپس میں تعامل کرتے ہیں۔ اگر کوئی سپلائر پروفنگ کی مزاحمت کرتا ہے یا اس کے لیے ممنوعہ طور پر چارج کرتا ہے، تو غور کریں کہ آیا وہ آپ کے حتمی نتائج پر رفتار کو ترجیح دے رہے ہیں۔
مواصلات کا معیار۔کیا آپ کسی ایسے تکنیکی رابطہ تک پہنچ سکتے ہیں جو ڈائی جیومیٹری کو سمجھتا ہو، یا آپ کو عام کسٹمر سروس کے ذریعے روٹ کیا گیا ہو؟ بہترین سپلائرز کوٹ کرنے سے پہلے آپ کے آرٹ ورک، سبسٹریٹ، پریس کی قسم اور حجم کے بارے میں باخبر سوالات پوچھتے ہیں۔ یہ مکالمہ پیداوار کے خطرے کو کم کرتا ہے اور اکثر ڈیزائن ایڈجسٹمنٹ کو ظاہر کرتا ہے جو معیار کی قربانی کے بغیر پیسہ بچاتا ہے۔
پوسٹ-سیل سپورٹ اور دستاویزات۔جیسا کہ دیکھ بھال کے حصے میں بحث کی گئی ہے، معروف سپلائرز میں ڈائی کیئر کی ہدایات، بڑھتے ہوئے وضاحتیں، اور ہر کھیپ کے ساتھ تجویز کردہ پیرامیٹرز شامل ہیں۔ یہ دستاویز ایک ایسے سپلائر کو اشارہ کرتی ہے جو آپ کی طویل مدتی کامیابی میں سرمایہ کاری کرتا ہے نہ کہ کسی ٹرانزیکشنل وینڈر جو کہ انوائسنگ کے بعد غائب ہو جاتا ہے۔
صنعتی خریداروں کے لیے انجینئرڈ میٹل -سورسنگ ٹولنگ کو پیمانے پر، سپلائرز جیسےYICENایک مفید نقطہ آغاز فراہم کریں۔ ان کا اسٹیمپنگ ڈائی کیٹلاگ متعدد مواد کے اختیارات اور پروسیسنگ کی اقسام کا احاطہ کرتا ہے، جس سے پروکیورمنٹ ٹیموں کو ایک ہی چھت کے نیچے اپنی مرضی کے مطابق لیٹرپریس ڈائی، ہاٹ اسٹیمپنگ ٹولنگ، اور ملحقہ ڈائی اسٹیمپنگ سلوشنز کو تلاش کرنے کے لیے ایک مرکزی وسیلہ ملتا ہے۔ جب آپ کا آپریشن متعدد ڈائی اقسام اور پیداوار کے حجم پر محیط ہوتا ہے تو یہ استحکام وینڈر کی اہلیت کو آسان بناتا ہے۔
اپنے کسٹم ڈائی آرڈر کے ساتھ شروع کرنا
مضمون کے اس مقام تک، آپ کو پانچ اہم فیصلوں کے بارے میں واضح ہونا چاہیے جو آپ کے آرڈر کو تشکیل دیتے ہیں:
- مواد- مختصر رنز اور بجٹ کی حساسیت کے لیے میگنیشیم، درمیانے درجے کے لیے تانبا-سے-باریک تفصیل کے ساتھ ہائی والیوم، پریمیم ملٹی-لیول کام کے لیے پیتل، یا انتہائی لمبی عمر کے لیے اسٹیل۔
- ڈائی ٹائپ- شیٹ کے لیے فلیٹ-فیڈ اور ہینڈ-پریس ایپلی کیشنز، مسلسل ویب پروڈکشن کے لیے روٹری، یا سنگل-پاس فوائل اور ایمبوس کے لیے مجموعہ۔
- سبسٹریٹ- کاغذ، چمڑا، لکڑی، پلاسٹک، یا مصنوعی، ہر ایک کا اپنا درجہ حرارت اور پریشر پروفائل۔
- حجم- آپ کی متوقع پیداوار کی مقدار مادی استحکام کی ضروریات اور فی -یونٹ ٹولنگ لاگت کے اثرات کا تعین کرتی ہے۔
- آرٹ ورک کی تیاری- ویکٹر فائلیں AI، EPS، یا خاکہ پی ڈی ایف میں مناسب لائن وزن اور ریلیف نردجیکرن کے ساتھ۔
پہلے سے بند ان جوابات کے ساتھ اقتباس کی درخواست پر چلنے سے دو چیزیں حاصل ہوتی ہیں۔ یہ فراہم کنندہ کو اشارہ کرتا ہے کہ آپ ایک سنجیدہ خریدار ہیں جو اپنی انجینئرنگ ٹیم کا وقت ضائع نہیں کریں گے، اور یہ انہیں وہ سب کچھ فراہم کرتا ہے جو وضاحت کے متعدد دوروں کے بغیر درست اقتباس واپس کرنے کے لیے درکار ہے۔
ارتکاب کرنے سے پہلے کسی بھی سپلائر کی جانچ کے لیے درج ذیل چیک لسٹ کا استعمال کریں:
- تصدیق کریں کہ وہ آپ کے مطلوبہ مواد میں ڈیز تیار کرتے ہیں اور یہ بتا سکتے ہیں کہ وہ مواد آپ کی درخواست کے مطابق کیوں ہے۔
- تصدیق کریں کہ وہ آپ کے منتخب کردہ مینوفیکچرنگ طریقہ (ایچنگ، CNC، یا لیزر) کو سپورٹ کرتے ہیں اور آپ کی ٹائم لائن کے لیے صلاحیت رکھتے ہیں۔
- اسی طرح کے سبسٹریٹس اور پروڈکشن والیوم والے پروجیکٹس سے مثالیں یا حوالہ جات طلب کریں۔
- آرٹ ورک کے جائزے، ثبوت کی منظوری، اور ترسیل کے لیے سنگ میل کے ساتھ ایک واضح تحریری ٹائم لائن کی درخواست کریں۔
- ان کے پروفنگ کے عمل کی تصدیق کریں، بشمول حتمی پیداوار سے پہلے آپ کے سبسٹریٹ پر ٹیسٹ سٹرائیکس دستیاب ہیں۔
- اقتباس کے مرحلے کے دوران مواصلات کی ردعمل کا اندازہ کریں، کیونکہ یہ اس بات کی عکاسی کرتا ہے کہ جاری تعاون کیسا ہوگا۔
- جائزہ لیں کہ آیا ڈیلیوری کے ساتھ ڈائی کیئر دستاویزات، بڑھتے ہوئے چشمی، اور پیرامیٹر کی سفارشات شامل ہیں۔
- اکیلے یونٹ کی قیمت کے بجائے کل قیمت کا موازنہ کریں، ڈائی لمبییوٹی، سپورٹ کوالٹی، اور دوبارہ کام کرنے کے خطرے میں فیکٹرنگ۔
ایک سپلائر جو اس فہرست میں موجود ہر باکس کو چیک کرتا ہے وہ صرف آپ کو دھات کا ایک ٹکڑا نہیں بیچ رہا ہے۔ وہ ایک ایسے ٹول پر شراکت کر رہے ہیں جو براہ راست آپ کے برانڈ کے معیار، پروڈکشن اپ ٹائم، اور فی تیار شدہ قیمت کو متاثر کرتا ہے۔ جب آپ وقت سے پہلے پہننے، دوبارہ کام کرنے کے چکروں، اور کمیونیکیشن کے سر درد کا سبب بنتے ہیں تو سب سے سستا اقتباس شاذ و نادر ہی سب سے کم قیمت فراہم کرتا ہے۔
کسٹم فوائل اسٹیمپنگ بالآخر ایک درست مینوفیکچرنگ عمل ہے جسے آرائشی کے طور پر بھیس دیا جاتا ہے۔ ڈائی، فوائل، سبسٹریٹ، اور پریس پیرامیٹرز سب کو سیدھ میں لانا ہوگا۔ اس صف بندی کو درست کرنے کا آغاز ایک ایسے سپلائر کے انتخاب سے ہوتا ہے جو پوری تصویر کو سمجھتا ہو، نہ کہ صرف مشینی مرحلے کو، اور جو آپ کے پروجیکٹ کو انجینیئرنگ کے مسئلے کو حل کرنے کے قابل سمجھتا ہے بجائے اس کے کہ قطار میں آگے بڑھنے کے لیے کموڈٹی آرڈر کی ضرورت ہو۔
Custom Hot Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. کسٹم ہاٹ اسٹیمپنگ کتنی دیر تک چلتی ہے؟
مرنے کی عمر کا انحصار بنیادی طور پر منتخب کردہ مواد پر ہے اور آپ اسے کتنی اچھی طرح سے برقرار رکھتے ہیں۔ میگنیشیم ڈیز عام طور پر نمایاں پہننے سے پہلے 5,000 نقوش کو سنبھالتا ہے۔ تانبا اور پیتل مر جاتے ہیں، جب مناسب طریقے سے دیکھ بھال کی جاتی ہے، ایک ملین نقوش سے تجاوز کر سکتے ہیں. اسٹیل انتہائی-حجم کے حالات میں بھی زیادہ دیر تک رہتا ہے۔ عمر کو کم کرنے والے عوامل میں زیادہ سے زیادہ درجہ حرارت سے اوپر چلنا، سخت ٹولنگ کے بغیر کھرچنے والے سبسٹریٹس پر مہر لگانا، اور باقاعدگی سے صفائی کو نظر انداز کرنا شامل ہیں۔ نوکریوں اور ذخیرہ کرنے کے درمیان داغدارانہ علاج کا اطلاق کرنا-50 فیصد سے کم نمی کے زیر کنٹرول حالات میں مر جاتا ہے، مادی سے قطع نظر سروس کی زندگی کو زیادہ سے زیادہ بنانے میں مدد کرتا ہے۔
2. کسٹم ہاٹ اسٹیمپنگ ڈائی آرڈر کرنے کے لیے مجھے کس فائل فارمیٹ کی ضرورت ہے؟
سپلائرز کو AI، EPS، یا ہائی-ریزولوشن PDF فارمیٹ میں ویکٹر آرٹ ورک کی ضرورت ہوتی ہے جس میں تمام فونٹس آؤٹ لائنز میں تبدیل ہوتے ہیں۔ راسٹر فائلوں جیسے JPEGs یا PNGs میں اینچنگ یا کندہ کاری کے لیے درکار ریاضیاتی درستگی کی کمی ہے۔ آپ کے آرٹ ورک کو سٹیمپنگ کے لیے کم از کم لائن وزن کو برقرار رکھنا چاہیے، عام طور پر ورق کی منتقلی کے لیے 0.5pt سے زیادہ پتلا نہیں ہونا چاہیے۔ منسلک خط فارم جیسے a, e, R، اور B کو دباؤ میں بھرنے سے روکنے کے لیے مناسب کاؤنٹر اسپیسنگ کی ضرورت ہوتی ہے۔ واضح ڈیزائن کی وضاحتوں کے ساتھ کلین ویکٹر فائلوں کو جمع کروانے سے نظرثانی کے چکر کم ہو جاتے ہیں اور آپ کے ٹرناراؤنڈ ٹائم میں دن کم ہو سکتے ہیں۔
3. ایمبوسنگ، ڈیبوسنگ، اور فوائل سٹیمپنگ میں کیا فرق ہے؟
ایمبوسنگ ایک مماثل نر اور مادہ ڈائی سیٹ کا استعمال کرتے ہوئے سبسٹریٹ کو اوپر کی طرف دھکیلتی ہے، جس سے ایک ابھری ہوئی تین جہتی سطح بنتی ہے جسے آپ محسوس کر سکتے ہیں۔ ڈیبوسنگ ڈیزائن کو مواد میں نیچے کی طرف دباتا ہے، جس سے سنگل ڈائی کا استعمال کرتے ہوئے ایک چھایا ہوا تاثر چھوڑ جاتا ہے۔ فوائل سٹیمپنگ مواد کی جسمانی شکل کو تبدیل کیے بغیر گرمی اور دباؤ کے ذریعے ایک پتلی دھاتی یا روغن والی تہہ کو فلیٹ سبسٹریٹ کی سطح پر منتقل کرتی ہے۔ ان تکنیکوں کو ایک ہی پریس اسٹروک میں ملٹی-لیول کمبی نیشن ڈائیز کا استعمال کرتے ہوئے جوڑا جا سکتا ہے، جس سے دھاتی چمک اور سپرش کی گہرائی بیک وقت ملتی ہے۔ اقتباسات کی درخواست کرتے وقت آپ جو اثر چاہتے ہیں اس کی قطعی وضاحت کرنا مہنگی غلط مواصلت کو روکتا ہے۔
4. کیا آپ سبسٹریٹ کو نقصان پہنچائے بغیر پلاسٹک پر گرم مہر لگا سکتے ہیں؟
ہاں، لیکن پلاسٹک کو ایک تنگ درجہ حرارت کی کھڑکی کے اندر محتاط پیرامیٹر کنٹرول کی ضرورت ہوتی ہے۔ سخت PVC ہلکے دباؤ کے ساتھ 120 سے 130 ڈگری سیلسیس پر سٹیمپنگ کو قبول کرتا ہے، جبکہ PET فلم کو 110 سے 130 ڈگری سیلسیس کے ارد گرد بھی کم گرمی کی ضرورت ہوتی ہے۔ PP اور PE جیسے کم سطح والے توانائی والے پلاسٹک کو قابل اعتماد ورق چپکنے کے لیے مہر لگانے سے پہلے کورونا یا شعلے کے علاج کی ضرورت ہوتی ہے۔ ورق کی کیمسٹری کو پلاسٹک کی مخصوص قسم سے بھی مماثل ہونا چاہیے کیونکہ ایک پولیمر کے لیے تیار کردہ فارمولیشن دوسرے پر ناکام ہو سکتے ہیں۔ چپکنے والی کوالٹی اور وارپنگ کی عدم موجودگی دونوں کی تصدیق کرنے کے لیے پیداوار کی مقدار کا ارتکاب کرنے سے پہلے نمونے کے مواد پر ہمیشہ ٹیسٹ سٹرائیکس چلائیں۔
5. میں اپنی مرضی کے مطابق ڈائی کے لیے میگنیشیم، تانبے اور پیتل کے درمیان کیسے انتخاب کروں؟
مواد کو اپنے پروڈکشن کے حجم، تفصیلات کی ضروریات اور بجٹ سے ملا دیں۔ میگنیشیم 5,000 امپریشنز، پروٹو ٹائپنگ، یا بجٹ-کے تحت شارٹ رن کے لیے بہترین کام کرتا ہے جہاں پر فائن لائن ورک اہمیت رکھتا ہے لیکن لمبی عمر نہیں ہوتی۔ کاپر درمیانے درجے سے زیادہ والیوم ایپلی کیشنز کے لیے موزوں ہے جس کے لیے ایک اعتدال پسند قیمت کے مقام پر دسیوں ہزار نقوش میں بہترین تفصیل کو برقرار رکھنے کی ضرورت ہوتی ہے۔ پیتل ملٹی- سطح کے امتزاج کی موت، مجسمہ گہرائی کے اثرات، اور سینکڑوں ہزاروں نقوش سے زیادہ رنز کے لیے ایک بہترین انتخاب ہے جہاں زیادہ سے زیادہ حرارت برقرار رکھنے اور پائیداری اعلی قیمت کا جواز پیش کرتی ہے۔ صنعتی خریدار جو انجینئرڈ ٹولنگ کو پیمانے پر سورس کر رہے ہیں وہ YICHEN جیسے سپلائرز کے ذریعے متعدد مواد کے اختیارات تلاش کر سکتے ہیں جو مستحکم سٹیمپنگ ڈائی کیٹلاگ پیش کرتے ہیں۔


