


کسٹم ڈائی اسٹیمپنگ کا اصل مطلب کیا ہے۔
جب آپ "میٹل اسٹیمپنگ" سنتے ہیں تو آپ شیٹ میٹل سے عام شکلوں کو چھونے والے پریس کی تصویر لگا سکتے ہیں۔اپنی مرضی کے مطابق ڈائی اسٹیمپنگکچھ مختلف ہے. یہ ایک مخصوص حصے، اس کے مواد، اور اس کی پیداوار کے تقاضوں کے لیے شروع سے انجنیئر کردہ ٹولنگ کے ساتھ شروع ہوتا ہے نہ کہ آف-شیلف ڈیز پر انحصار کرنے کے جو آپ کی جیومیٹری کا تخمینہ لگاتا ہے۔
کسٹم ڈائی اسٹیمپنگ دھات کی تشکیل کا ایک عمل ہے جو مقصد-بلٹ ٹولنگ کا استعمال کرتا ہے، جسے ایک مخصوص حصے جیومیٹری، مواد اور پیداوار کی ضرورت کے لیے ڈیزائن کیا گیا ہے، تاکہ دوبارہ قابل درستگی کے ساتھ پیمانے پر درست اجزاء تیار کیے جا سکیں۔
یہ فرق اس سے زیادہ اہمیت رکھتا ہے جو پہلی نظر میں لگتا ہے۔ ایک معیاری ڈائی واشر یا سادہ بریکٹ پر مہر لگا سکتا ہے۔ لیکن جس لمحے آپ کے حصے میں ملکیتی طول و عرض، سخت رواداری، یا ایسی خصوصیات ہیں جو اسمبلی میں دوسرے اجزاء کے ساتھ تعامل کرتی ہیں، آپ کو موجودہ ٹولنگ کو فٹ کرنے کے لیے جھکے ہوئے ڈیزائن کے بجائے آپ کے ڈیزائن کے ارد گرد اپنی مرضی کے مطابق دھاتی سٹیمپنگ ڈیز کی ضرورت ہے۔
ڈائی کسٹم بناتا ہے۔
ڈائی اس وقت "اپنی مرضی کے مطابق" بن جاتی ہے جب اس کی جیومیٹری، اسٹیشن کی ترتیب، اور مادی وضاحتیں صرف ایک حصے کے لیے تیار کی جاتی ہیں۔ ریک سے سوٹ خریدنے اور آپ کی پیمائش کے مطابق سوٹ خریدنے کے درمیان فرق کا تصور کریں۔ آف-دی ریک سادہ ضروریات کے لیے کام کرتا ہے۔ اپنی مرضی کے مطابق اسٹیمپنگ ڈائز تیار کیے گئے ہیں: ہر پنچ پروفائل، ہر کلیئرنس، ہر فارمنگ اسٹیشن کا حساب مخصوص مواد کی موٹائی، لچک، اور جہتی اہداف کے لیے کیا جاتا ہے جو آپ کے حصے کی ضرورت ہے۔
اس ابتدائی انجینئرنگ میں ٹول اسٹیل کے درجات کا انتخاب، ترقی پسند کارروائیوں کے لیے پٹی لے آؤٹ ڈیزائن کرنا، اور اسپرنگ بیک جیسے مادی طرز عمل کی تلافی شامل ہے۔ نتیجہ ایک ڈائی اسٹیمپ ہے جو اسٹروک کے بعد عملی طور پر ایک جیسے حصوں کا سٹروک پیدا کرتا ہے، چاہے آپ دس ہزار یا دس ملین ٹکڑے چلا رہے ہوں۔
کسٹم ڈائی اسٹیمپنگ سے کون فائدہ اٹھاتا ہے۔
انجینئرز اور پروکیورمنٹ ٹیمیں چند بنیادی وجوہات کی بنا پر حسب ضرورت ٹولنگ میں سرمایہ کاری کرتی ہیں:
- سخت رواداری- کسٹم ڈائز آپ کی مخصوص جہتی ضروریات کو برقرار رکھنے کے لیے بنائے گئے ہیں، نہ کہ صرف "کافی قریب"۔
- منفرد جیومیٹریاں- ملکیتی حصے کی خصوصیات، ملٹی-بینڈ پروفائلز، اور پیچیدہ کٹ آؤٹ جو کوئی کیٹلاگ ڈائی تیار نہیں کر سکتا۔
- پیمانے پر اعلی تھرو پٹ- ایک ڈائی اسٹامپ جو آپ کے حصے کے لیے آپٹمائزڈ ہوتا ہے وہ موافق ٹولنگ سے کم سکریپ کے ساتھ تیزی سے چلتا ہے۔
- دوبارہ قابل معیار- ڈائی کا ہر حصہ عملی طور پر ایک جیسا ہوتا ہے، جب اجزاء کو اسمبلیوں میں تبدیل کرنا ضروری ہوتا ہے۔
آٹوموٹو سے لے کر الیکٹرانکس سے لے کر ایرو اسپیس تک کی صنعتیں اپنی مرضی کے مطابق ڈائی اسٹیمپ اپروچ پر انحصار کرتی ہیں جب بھی جزوی کارکردگی، حفاظت، یا درستگی کو عام ٹولنگ کی حدود پر نہیں چھوڑا جا سکتا۔ اگر آپ نے اس حصے کو خود ڈیزائن کیا ہے، تو اس بات کے امکانات زیادہ ہیں کہ آپ کو اسے تیار کرنے کے لیے کسٹم ٹولنگ کی ضرورت ہے۔
یہ عمل وسیع تر دھات کی تشکیل کے منظر نامے پر کیسے فٹ بیٹھتا ہے۔
کسٹم ڈائی اسٹیمپنگ دھات بنانے کے طریقوں کے ایک خاندان میں بیٹھتی ہے جس میں CNC مشینی، لیزر کٹنگ، کاسٹنگ اور ہائیڈروفارمنگ شامل ہیں۔ جو چیز سٹیمپنگ کو ان متبادلات سے الگ کرتی ہے وہ ہے تکرار کی معاشیات۔ ایک کسٹم ڈائی میں ایک اہم پیشگی سرمایہ کاری ہوتی ہے، لیکن ایک بار بننے کے بعد، یہ مشینی یا کٹنگ کی فی- یونٹ لاگت کے ایک حصے پر پرزے تیار کرتا ہے۔ یہ لاگت کا فائدہ حجم کے ساتھ مرکب ہے، جس سے یہ درمیانی-سے-زیادہ پیداوار کے لیے غالب انتخاب بنتا ہے جو تقریباً ہر مینوفیکچرنگ سیکٹر میں چلتا ہے۔
یہ مضمون فیصلہ سازی کے وسائل کے طور پر بنایا گیا ہے-۔ چاہے آپ فزیبلٹی کا جائزہ لینے والے انجینئر ہوں یا من گھڑت طریقوں کا موازنہ کرنے والے سورسنگ پروفیشنل، اگلی سیکشنز پراسیس کی اقسام، فارمنگ آپریشنز، صنعت کی ضروریات، رواداری، لاگت ڈرائیورز، اور سپلائر کا انتخاب، ہر وہ چیز جو خریداروں کی خواہش ہے کہ وہ اپنے پہلے کسٹم ٹولنگ پروجیکٹ سے پہلے سمجھ گئے ہوں۔
پہلا فیصلہ جس کا سامنا زیادہ تر ٹیموں کو ہوتا ہے وہ سیدھا ہوتا ہے: کیا میرے پروجیکٹ کو درحقیقت کسٹم ٹولنگ کی ضرورت ہے، یا کیا معیاری ڈائز کام کو سنبھال سکتا ہے؟
کسٹم بمقابلہ معیاری ڈائی اسٹیمپنگ اور ہر ایک کا انتخاب کب کریں۔
شیلف پر ایک معیاری ڈائی موجود ہے، جو عام شکلوں پر مہر لگانے کے لیے تیار ہے: فلیٹ واشر، سادہ بریکٹ، بنیادی کلپس۔ اس کی لاگت بہت کم یا کچھ بھی نہیں ہے کیونکہ ٹولنگ پہلے سے موجود ہے۔ دوسری طرف، ایک حسب ضرورت میٹل اسٹیمپنگ ڈائی، آپ کے مخصوص حصے کے لیے شروع سے انجنیئر کی گئی ہے۔ ان دو راستوں کے درمیان انتخاب آپ کے پروجیکٹ کی معاشیات، ڈیزائن کی آزادی، اور طویل-پیداواری لاگت کو ان طریقوں سے تشکیل دیتا ہے جو ہمیشہ پہلی نظر میں واضح نہیں ہوتے ہیں۔
جب معیاری مر جاتا ہے مختصر گر جاتا ہے۔
اسٹینڈرڈ ڈائز اس وقت کام کرتا ہے جب آپ کا حصہ جیومیٹری سے میل کھاتا ہے جس کے لیے کسی نے پہلے ہی ٹولنگ بنا رکھی ہے۔ عام فاسٹنر ہولز، مستطیل کٹ آؤٹ، یا کیٹلاگ-خصوصی بریکٹ کے بارے میں سوچیں۔ جس لمحے آپ کا ڈیزائن ملکیتی طول و عرض، کثیر-خصوصیات کے تعاملات، یا مواد-مخصوص تشکیل دینے والے چیلنجوں کا تعارف کرائے گا، ایک معیاری ڈائی شارٹ کٹ کے بجائے ایک رکاوٹ بن جاتی ہے۔
یہاں وہ ہے جو عام طور پر اپنی مرضی کے مطابق ٹولنگ میں شفٹ کرنے پر مجبور کرتا ہے:
- آپ کے حصے میں منفرد جہتی تقاضے یا ملکیتی خصوصیات ہیں جو کوئی موجودہ ڈائی پیدا نہیں کر سکتی۔
- سخت رواداری آپ کے قابل اجازت تغیرات کے لیے خاص طور پر انجنیئر کردہ ٹولنگ کا مطالبہ کرتی ہے، نہ کہ ایک عمومی-مقصد کا تخمینہ۔
- مادی رویے، جیسے کہ اعلی-طاقت والے اسٹیل میں اسپرنگ بیک یا ایلومینیم میں گیلنگ، کے لیے ڈائی کلیئرنس اور اس مرکب کے مطابق معاوضے کی ضرورت ہوتی ہے۔
- ایک سے زیادہ-آپریشن پرزوں کو ایک ڈائی اسٹیمپنگ سائیکل کے اندر ایک کنٹرول شدہ ترتیب میں بلیکنگ، چھیدنے اور فارمنگ کی ضرورت ہوتی ہے۔
جب آپ کسی حصے کو موجودہ ٹولنگ میں مجبور کرتے ہیں، تو آپ پسماندہ ڈیزائن کر رہے ہوتے ہیں۔ ٹولنگ اس بات کا حکم دیتی ہے کہ آپ کیا بنا سکتے ہیں، اور آپ کے انجینئرز جیومیٹری سے سمجھوتہ کرتے ہیں، رواداری میں نرمی کرتے ہیں، یا ایک سے زیادہ سیٹ اپ میں آپریشن کو تقسیم کرتے ہیں۔ اس لچکدار نقصان کی لاگت طویل مدت میں اپنی مرضی کے مطابق اسٹیمپنگ ڈائی سے زیادہ ہوتی ہے۔
کسٹم ٹولنگ کے ساتھ ڈیزائن کی آزادی
اپنی مرضی کے مطابق میٹل ڈائی اسٹیمپ اپروچ کے ساتھ، رشتہ پلٹ جاتا ہے۔ آپ کا حصہ ڈیزائن ٹولنگ چلاتا ہے، ریورس نہیں. ڈائی ڈیزائنر آپ کے CAD جیومیٹری اور میٹریل اسپیک کے ارد گرد ہر اسٹیشن، ہر کلیئرنس، اور ہر تشکیل دینے والا پروفائل بناتا ہے۔ آپ کو بالکل وہی حصہ ملتا ہے جس کی آپ کو ضرورت ہوتی ہے بغیر کسی سمجھوتے کے مجبور کیا جاتا ہے کہ شیلف پر کیا ہوتا ہے۔
یہ ان اجزاء کے لیے سب سے زیادہ اہمیت رکھتا ہے جن کو اسمبلیوں میں قطعی طور پر جوڑنا چاہیے، کارکردگی کے سخت معیارات پر پورا اترنا چاہیے، یا آپ کے پروڈکٹ میں فرق کرنے والی ملکیتی خصوصیات کو رکھنا چاہیے۔ایک اپنی مرضی کے مطابق سٹیمپنگ ڈائیپٹی لے آؤٹ اور ترتیب کی ترتیب کو بہتر بنانے کی بھی اجازت دیتا ہے، جس سے سکریپ کم ہوتا ہے اور پریس کی رفتار میں اضافہ ہوتا ہے، ایسے فوائد جو آپ موافق معیاری ٹولنگ کے ساتھ کبھی بھی ان لاک نہیں کریں گے۔
وقفہ-معیاری اور حسب ضرورت کے درمیان سوال
کسٹم ٹولنگ کے بارے میں سب سے مستقل غلط فہمی یہ ہے کہ یہ ہمیشہ مہنگا ہوتا ہے۔ درحقیقت، ڈائی کی طرف سے پیدا کیے جانے والے ہر حصے میں پہلے سے موجود سرمایہ کاری کو بڑھاوا دیا جاتا ہے۔ جینیسن کارپوریشن کے حقیقی-ورلڈ پروجیکٹ ڈیٹا کے مطابق، 20,000 پرزے تیار کرنے والی $12,000 کسٹم ڈائی سے ٹولنگ لاگت میں فی ٹکڑا صرف $0.60 کا اضافہ ہوتا ہے، جب کہ ٹولنگ کے بغیر تیار کردہ وہی ڈیزائن $3.50 یا اس سے زیادہ فی حصہ چلا سکتا ہے۔
وقفہ-بھی ریاضی سیدھا ہے: ڈائی لاگت کو فی-حصہ بچت بمقابلہ اپنے متبادل عمل سے تقسیم کریں۔ اس حجم کی حد سے اوپر، ہر اضافی حصہ ڈرامائی طور پر سستا ہے۔ اس کے نیچے، معیاری نقطہ نظر یا CNC مشینی مجموعی طور پر کم لاگت آسکتی ہے۔
| طول و عرض | سٹینڈرڈ ڈائی | اپنی مرضی کے مطابق مرنا |
|---|---|---|
| ڈیزائن کی لچک | موجودہ جیومیٹری تک محدود | آپ کے عین مطابق حصہ کی قیاس آرائی کے مطابق انجینئرڈ |
| پیشگی لاگت | کم یا صفر | $8,000 - $50,000+ پیچیدگی کے لحاظ سے |
| حجم پر فی - یونٹ لاگت | اعلیٰ (محدود عمل) | پیمانے پر نمایاں طور پر کم |
| ہندسی پیچیدگی | صرف سادہ شکلیں۔ | کثیر-خصوصیت، سخت-برداشت کے حصے |
| لیڈ ٹائم | فوری (ٹولنگ موجود ہے) | ڈیزائن اور تعمیر کے لیے 8 - 14 ہفتے |
| ملکیت | وینڈر ٹولنگ کو برقرار رکھتا ہے۔ | خریدار عام طور پر ڈائی کا مالک ہوتا ہے۔ |
اصل سوال یہ نہیں ہے کہ کیا آپ کسٹم ٹولنگ کے متحمل ہوسکتے ہیں۔ یہ ہے کہ آیا آپ کا کل لائف ٹائم حجم، اگلے تین سے پانچ سالوں کے تمام ری آرڈرز میں، اس بریک-بھی لائن کو عبور کرتا ہے۔ اگر ایسا ہوتا ہے تو، ڈائی ایک ایسا اثاثہ بن جاتا ہے جو اپنی قیمت ادا کرنے کے کافی عرصے بعد بھی قیمت پیدا کرتا رہتا ہے۔ اگر ایسا نہیں ہوتا ہے تو، معیاری یا متبادل عمل زیادہ بہتر سرمایہ کاری رہے گا۔
حجم معاشیات، تاہم، مساوات کا صرف ایک حصہ ہیں۔ آپ جس قسم کا ڈائی منتخب کرتے ہیں، چاہے ترقی پسند، منتقلی، کمپاؤنڈ، یا فور سلائیڈ، اس بات کا تعین کرتا ہے کہ وہ حجم کتنی مؤثر طریقے سے چلتا ہے اور کون سے حصے جیومیٹریز ممکن ہیں۔
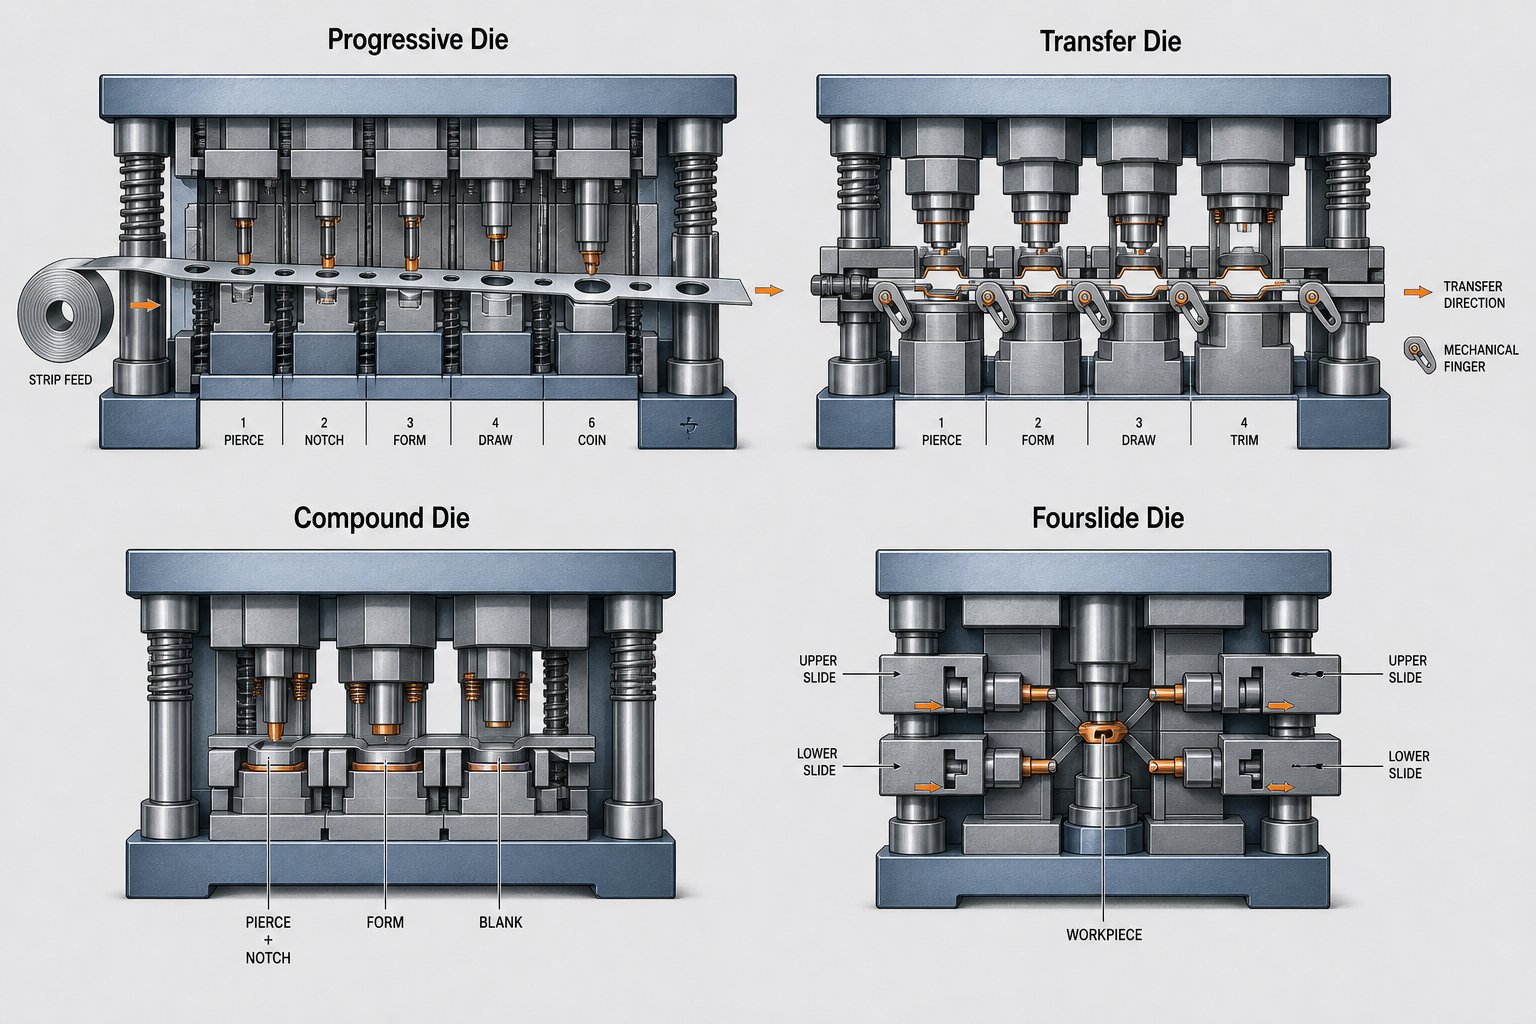
کسٹم ڈائی سٹیمپنگ کے عمل کی اقسام کی وضاحت کی گئی ہے۔
صحیح ڈائی ٹائپ کا انتخاب کوئی معمولی تفصیل نہیں ہے۔ یہ آپ کی پیداوار کی رفتار، قابل حصول حصے کی پیچیدگی، سکریپ کی شرح، اور فی- اکنامکس کا تعین کرتا ہے۔ سٹیمپنگ ڈائز کی چار اہم اقسام حسب ضرورت کام پر حاوی ہیں، اور ہر ایک ایک الگ مقام فراہم کرتا ہے۔ یہ سمجھنا کہ وہ کہاں بہتر ہیں اور کہاں وہ کم ہیں آپ کو آپ کے حصے کی ضروریات اور آپ کی ٹولنگ کی سرمایہ کاری کے درمیان مہنگی مماثلت سے بچنے میں مدد ملتی ہے۔
پروگریسو ڈیز فار ہائی- والیوم کمپلیکس پارٹس
پروگریسو ڈائز اعلی- والیوم میٹل اسٹیمپنگ ڈائیز کا ہارس ہیں۔ شیٹ میٹل کی ایک کنڈلی ایک ہی ڈائی سیٹ کے اندر اسٹیشنوں کی ایک سیریز کے ذریعے مسلسل فیڈ ہوتی ہے، جس میں ہر اسٹیشن ایک مخصوص آپریشن انجام دیتا ہے: ایک سوراخ کو ٹھونسنا، کنارے پر نشان لگانا، موڑ بنانا۔ پٹی اس حصے کو اسٹیشن سے دوسرے اسٹیشن تک لے جاتی ہے جب تک کہ حتمی آپریشن تیار شدہ ٹکڑے کو الگ نہیں کرتا ہے۔
ایک آلے میں کمپریس شدہ اسمبلی لائن کا تصور کریں۔ یہی بنیادی طور پر ترقی پسندوں کی موت اور اسٹیمپنگ سے حاصل ہوتا ہے۔ چونکہ حصہ مکمل ہونے تک مواد کبھی بھی ڈائی کو نہیں چھوڑتا، اس لیے سائیکل کے اوقات انتہائی تیز ہوتے ہیں، اکثر فی منٹ سینکڑوں حصے پیدا کرتے ہیں۔ یہ ترقی پسند ٹولنگ کو چھوٹے-سے-درمیانے-سائز کے اجزاء جیسے الیکٹریکل کنیکٹر، بریکٹ، لیڈ فریم، اور شیلڈنگ کین کے لیے مثالی بناتا ہے۔
تجارت؟ پروگریسو ڈیز کے لیے اعلیٰ پیشگی ٹولنگ سرمایہ کاری کی ضرورت ہوتی ہے اور وہ کیریئر کی پٹی سے کچھ موروثی سکریپ تیار کرتے ہیں۔ وہ ان حصوں کے لیے بھی بہترین کام کرتے ہیں جو نسبتاً فلیٹ رہتے ہیں یا اتھلی شکل رکھتے ہیں۔ گہرے-جیومیٹریز یا بہت بڑے حصے اس سے آگے بڑھتے ہیں جو ترقی پسند پٹی کو سنبھال سکتا ہے۔
بڑے اور گہرے-منقطع اجزاء کے لیے ٹرانسفر ڈیز
جب پرزے بہت بڑے، بہت گہرے، یا کسی پٹی سے جڑے رہنے کے لیے بہت پیچیدہ ہوتے ہیں، تو منتقلی ختم ہوجاتی ہے۔ اس عمل میں، خالی جگہ کو ابتدائی طور پر خام مال سے الگ کیا جاتا ہے اور پھر اسے انگلیوں یا شٹل سسٹم کے ذریعے اسٹیشنوں کے درمیان میکانکی طور پر منتقل کیا جاتا ہے۔ ہر سٹیشن مجرد خالی جگہ پر ایک تشکیلاتی مرحلہ انجام دیتا ہے، جیسے گہری ڈرائنگ، فلانگنگ، یا تراشنا۔
آٹوموٹیو باڈی پینلز، ساختی اجزاء، اور آلات ہاؤسنگز میں ٹرانسفر ڈیز عام ہیں جہاں حصے کے طول و عرض اس سے زیادہ ہوتے ہیں جو پروگریسو سٹرپ فیڈنگ کی اجازت دیتا ہے۔ وہ گہری قرعہ اندازی اور زیادہ جارحانہ ترتیب کو سنبھالتے ہیں کیونکہ خالی جگہ کسی کیریئر کی پٹی سے منسلک رہنے کی ہندسی رکاوٹوں کے بغیر اسٹیشنوں کے درمیان آزادانہ طور پر حرکت کرتی ہے۔ ٹولنگ کی لاگت درمیانے-سے-اعلی رینج میں ہوتی ہے، اور پیداوار کی رفتار پروگریسو ڈیز سے کم ہوتی ہے، لیکن جیومیٹرک صلاحیت کافی زیادہ ہے۔
خصوصی جیومیٹری کے لیے کمپاؤنڈ اور فور سلائیڈ ڈائز
کمپاؤنڈ ڈائی مکمل طور پر ایک مختلف نقطہ نظر اختیار کرتی ہے۔ ایک سے زیادہ اسٹیشنوں پر کارروائیوں کو ترتیب دینے کے بجائے، وہ ایک ہی پریس اسٹروک میں بیک وقت کئی کٹنگ آپریشن انجام دیتے ہیں۔ ایک کمپاؤنڈ ڈائی بیرونی پروفائل کو خالی کر سکتا ہے اور ایک ہی وقت میں اندرونی سوراخوں کو چھید سکتا ہے، جس سے فلیٹ شیٹ میٹل سٹیمپنگ ڈیز پارٹس جیسے واشر، گسکیٹ، اور الیکٹریکل لیمینیشنز غیر معمولی درستگی اور چپٹی کے ساتھ پیدا ہوتے ہیں۔ وہ ترتیب وار کارروائیوں کے مقابلے میں پیداوار کے وقت کو 25-30% تک کم کرتے ہیں، حالانکہ وہ عام طور پر بغیر کسی ضرورت کے بنا یا موڑنے کے حصوں تک محدود ہوتے ہیں۔
فور سلائیڈ ڈائز، جسے کبھی کبھی ملٹی-سلائیڈ ڈائز کہا جاتا ہے، صرف عمودی پریس فورس پر بھروسہ کرنے کی بجائے ایک مرکزی تشکیل والے علاقے کے ارد گرد ترتیب دی گئی افقی طور پر نصب سلائیڈز کا استعمال کریں۔ یہ دھاتی پریس متعدد سمتوں سے حرکت کرتی ہے، جس سے وہ 90 ڈگری سے زیادہ پیچیدہ موڑ، تنگ کلپس، اور تار کی پیچیدہ شکلیں پیدا کرنے کے قابل بناتے ہیں جو روایتی عمودی پریس حاصل نہیں کرسکتے ہیں۔ کیٹس مینوفیکچرنگ کے پروڈکشن ڈیٹا کے مطابق، فور سلائیڈ مشینیں فی منٹ 375 پرزے تیار کرتی ہیں جبکہ پروگریسو سٹیمپنگ کے مقابلے میں 31% کم سکریپ پیدا کرتی ہیں کیونکہ وہ پائلٹ ہولز اور کیریئر سٹرپس کی ضرورت کو ختم کر دیتی ہیں۔
فور سلائیڈ ٹولنگ چھوٹے، پتلے حصوں کے لیے بہترین کام کرتی ہے جس میں پیچیدہ ملٹی-دشاتمک موڑیں، جیسے کلپس، کلیمپ، کنیکٹر، اور اسپرنگ کانٹیکٹس۔ حد سائز ہے: بڑے یا موٹے مواد کے لیے عام طور پر روایتی دھاتی پریس کی ضرورت ہوتی ہے ترقی پسند یا منتقلی کی ترتیب میں۔
اس قسم کی سٹیمپنگ ڈیز میں سے انتخاب کرنا مٹھی بھر قابل پیمائش معیار پر آتا ہے۔ اپنے آپ سے یہ سوالات ترتیب سے پوچھیں:
- آپ کی سالانہ پیداوار کا حجم کیا ہے؟اعلی حجم ترقی پسندوں کی موت کے حق میں ہیں۔ کم-سے-درمیانی والیوم منتقلی یا مرکب نقطہ نظر کو جواز بنا سکتے ہیں۔
- حصہ کے طول و عرض اور گہرائی کیا ہیں؟بڑے یا گہرے-نقطہ حصوں کے لیے ٹرانسفر ڈیز کی ضرورت ہوتی ہے۔ چھوٹے، فلیٹ حصے سوٹ کمپاؤنڈ مر جاتا ہے. پیچیدہ موڑ والے چھوٹے حصے فور سلائیڈ کی طرف اشارہ کرتے ہیں۔
- جیومیٹری کتنی پیچیدہ ہے؟کثیر-دشاتمک موڑ اور سخت ریڈی فور سلائیڈ کے حق میں ہیں۔ کٹنگ اور پیئرنگ فٹ کمپاؤنڈ ڈائی کے ساتھ ملٹی-خصوصیت والے فلیٹ پارٹس۔ بہت سی خصوصیات میں ترتیب وار تشکیل اور کاٹنے کی ضرورت والے حصے ترقی پسند ٹولنگ کے ساتھ ملتے ہیں۔
- آپ کس مواد اور موٹائی پر مہر لگا رہے ہیں؟پتلا، لچکدار مواد تمام اقسام میں کام کرتا ہے۔ موٹا یا سخت مواد فور سلائیڈ کو مسترد کر سکتا ہے اور زیادہ پریس ٹنیج کے ساتھ ترقی پسند یا ٹرانسفر کنفیگریشن کے حق میں ہو سکتا ہے۔
- رواداری اور ہمواری کے کیا تقاضے لاگو ہوتے ہیں؟کمپاؤنڈ ڈیز کٹے ہوئے حصوں پر اعلی ہمواری فراہم کرتی ہے۔ ٹرانسفر ڈائیز گہری-جیومیٹریوں پر سخت جہتی کنٹرول فراہم کرتی ہے۔
| ڈائی ٹائپ | حجم کی حد | پارٹ سائز کی حدود | پیچیدگی کی صلاحیت | عام لیڈ ٹائم |
|---|---|---|---|---|
| ترقی پسند | اعلی (100K - ملین) | چھوٹے سے درمیانے درجے تک | کثیر-خصوصیات ترتیب وار آپریشنز؛ محدود ڈرا گہرائی | 10 - 16 ہفتے |
| منتقلی | درمیانے سے زیادہ (50K+) | درمیانے سے بڑے | گہری ڈرا، پیچیدہ 3D شکلیں، بڑی جیومیٹری | 12 - 20 ہفتے |
| کمپاؤنڈ | درمیانے سے زیادہ (50K+) | چھوٹے سے درمیانے (عام طور پر 150 ملی میٹر سے کم) | بیک وقت کٹ آپریشن؛ صرف فلیٹ حصے | 6 - 10 ہفتے |
| فور سلائیڈ | اعلی (100K - ملین) | چھوٹا (پتلی گیج) | کثیر-دشاتمک موڑ 90 ڈگری سے زیادہ؛ پیچیدہ شکلیں | 8 - 14 ہفتے |
کوئی ایک ڈائی قسم عالمی سطح پر برتر نہیں ہے۔ صحیح انتخاب آپ کے حصے کی جیومیٹری، حجم کی پیشن گوئی، اور مادی تقاضوں کے مقابلے میں ابھرتا ہے جو ہر ایک ترتیب بہترین کارکردگی کا مظاہرہ کرتی ہے۔ ایک اچھی طرح سے-منتخب ڈائی ٹائپ آپ کی فی-حصہ کی لاگت کو کم کرتی ہے اور پریس اپ ٹائم کو زیادہ سے زیادہ کرتی ہے، جب کہ غلط انتخاب ضرورت سے زیادہ اسکریپ، سست سائیکل کے اوقات، یا ایسے حصوں کا باعث بنتا ہے جو صرف صحیح طریقے سے نہیں بن سکتے۔
یقینا، ڈائی قسم صرف کنٹینر ہے. اس کنٹینر کے اندر کیا ہوتا ہے، ہر سٹیشن کی مخصوص تشکیل کی کارروائیاں، جہاں جہتی درستگی اور جزوی معیار درحقیقت پیدا ہوتا ہے۔
کسٹم ڈائی کے اندر بنیادی تشکیل کے آپریشن
ہر دھاتی سٹیمپنگ ڈائی، قطع نظر اس کی قسم، اپنا کام فارمنگ آپریشنز کے ایک مخصوص سیٹ کے ذریعے کرتی ہے۔ ان کارروائیوں کو اس الفاظ کے طور پر سمجھیں جو ڈائی بولتی ہے۔ ایک ترقی پسند ڈائی ان میں سے پانچ یا چھ کو ترتیب میں استعمال کر سکتا ہے۔ ایک کمپاؤنڈ ڈائی بیک وقت دو کو پھانسی دے سکتی ہے۔ کسٹم میٹل اسٹیمپ ڈائی کی نفاست اس بات سے آتی ہے کہ ان کارروائیوں کو کس طرح ملایا جاتا ہے، ترتیب دیا جاتا ہے اور بغیر کسی نقائص کے تعامل کے لیے ٹیون کیا جاتا ہے۔
یہ سمجھنا کہ ہر آپریشن میکانکی طور پر کیا کرتا ہے آپ کو ڈائی ڈیزائنرز کے ساتھ بات چیت کرنے، ممکنہ مسائل کا اندازہ لگانے، اور اس بات کا اندازہ لگانے میں مدد کرتا ہے کہ آیا آپ کا حصہ جیومیٹری حقیقت میں مہر کی شکل میں ممکن ہے۔
خالی اور چھیدنے کے بنیادی اصول
خالی کرنا اور چھیدنا کٹنگ آپریشنز ہیں، تقریباً ہر مہر والے حصے کی بنیاد۔ وہ ایک جیسے لگتے ہیں، اور میکانکی طور پر وہ ہیں۔ فرق یہ ہے کہ آپ کیا رکھتے ہیں۔
بلیننگ میں، پنچ ڈائی اوپننگ کے ذریعے مواد کو دھکیلتا ہے اور کٹ{0}}آپ کا حصہ بن جاتا ہے (یا خالی جو آگے بنے گا)۔ چھیدنے میں، جسے پنچنگ بھی کہا جاتا ہے، پنچ ایک سوراخ بناتا ہے اور کٹا ہوا سلگ اسکریپ ہوتا ہے۔ دونوں کنٹرولڈ شیئرنگ پر انحصار کرتے ہیں: پنچ اور ڈائی ایجز بالکل نہیں ملتے ہیں۔ اس کے بجائے، ان کے درمیان جان بوجھ کر کلیئرنس، عام طور پر مواد کی موٹائی کا 5-10٪ فی طرف، مواد کو درست طریقے سے ٹوٹنے کی اجازت دیتا ہے بجائے اس کے کہ خراب یا گھسیٹیں۔
اس کلیئرنس کو غلط حاصل کریں اور آپ کو فوری طور پر مسائل نظر آئیں گے۔ بہت تنگ، اور پنچ وقت سے پہلے پہنتا ہے۔ بہت ڈھیلا، اور آپ کو اپنے سٹیمپنگ ڈائی پرزوں پر ضرورت سے زیادہ گڑ، کھردرے کنارے، اور جہتی بڑھے ملتے ہیں۔ بہترین کلیئرنس بھی مواد کے ساتھ تبدیل ہوتی ہے: نرم تانبے کو اعلی-طاقت والے اسٹیل سے کم کی ضرورت ہوتی ہے، اور سٹینلیس کو ہلکے کاربن درجات سے زیادہ طاقت اور سخت کنٹرول کی ضرورت ہوتی ہے۔
- کم از کم سوراخ قطرگول سوراخوں کے لیے کم از کم مواد کی موٹائی کے برابر، یا شکل والے سوراخوں کے لیے 80% موٹائی، تاکہ پنچ ٹوٹنے سے بچ سکے۔
- کنارے-سے-سوراخ کا فاصلہارد گرد کے ویب کی ساختی سالمیت کو برقرار رکھنے کے لیے مواد کی موٹائی کم از کم 1.0 سے 2.0 گنا ہونی چاہیے۔
- گڑ کی سمتہمیشہ ڈائی-بلاک سائیڈ پر بنتا ہے۔ واضح کریں کہ آپ کی اسمبلی کے لیے کون سے چہرے کے معاملات فٹ اور کام کرتے ہیں۔
- پنچ-سے-ڈائی کلیئرنسہر مخصوص مرکب اور موٹائی کے لیے حساب کیا جانا چاہیے، عام جدولوں سے فرض نہیں کیا جانا چاہیے۔
موڑنے، ڈرائنگ، اور اسپرنگ بیک معاوضہ
موڑنا ایک فلیٹ خالی کو سیدھی لکیر کے ساتھ طاقت لگا کر تین جہتی شکل میں تبدیل کرتا ہے جب تک کہ مواد پلاسٹک کی شکل میں خراب نہ ہو جائے۔ آسان لگتا ہے، لیکن ہر موڑ اسپرنگ بیک کو متعارف کرواتا ہے: مادّے کا لچکدار رجحان جزوی طور پر اپنی اصل شکل کی طرف واپس آنے کی قوت کو ہٹانے کے بعد۔ 90-ڈگری موڑ کے لیے ڈیزائن کیا گیا ڈائی اسٹامپ دراصل 92 یا 93 ڈگری پر بن سکتا ہے، یہ جانتے ہوئے کہ مواد ہدف کے زاویے پر واپس آجائے گا۔
اسپرنگ بیک کی شدت کا انحصار مادی پیداوار کی طاقت، موٹائی اور موڑ کے رداس پر ہوتا ہے۔ ہائی-طاقت والے اسٹیل اور سٹینلیس اسپرنگ ہلکے اسٹیل یا کاپر سے زیادہ جارحانہ انداز میں واپس آتے ہیں۔ جیسا کہ نوٹ کیا گیا ہے۔بنانے والا, موڑ کی لکیر کے نسبت دانے کی سمت بھی ایک اہم کردار ادا کرتی ہے: دانے پر کھڑا موڑنا مضبوط موڑ پیدا کرتا ہے جو ٹوٹنے کا بہت کم خطرہ ہوتا ہے، جب کہ دانے کے متوازی موڑنے کے لیے بیرونی سطح پر فریکچر کو روکنے کے لیے بڑے ریڈی کی ضرورت ہوتی ہے۔
ڈرائنگ مزید گہرائی میں بنتی ہے۔ ایک پنچ خالی کو ڈائی کیویٹی میں دھکیلتا ہے، کھوکھلی شکلیں جیسے کپ، گولے، یا دیواریں بناتا ہے۔ مواد صرف ایک لائن پر موڑنے کے بجائے فلینج ایریا سے اندر کی طرف بہتا ہے۔ جب گہرائی قطر سے زیادہ ہو جاتی ہے، تو یہ عمل گہرا ڈرائنگ بن جاتا ہے اور مواد کو پھاڑنے یا جھریوں سے بچنے کے لیے اکثر متعدد مراحل کی ضرورت ہوتی ہے۔
- اندرونی موڑ کا رداسکم از کم 1.0 سے 1.5 گنا مواد کی موٹائی ہونی چاہئے۔ 1.0T سے نیچے جانے سے کریکنگ کا خطرہ ہوتا ہے، خاص طور پر اناج کی سمت کے متوازی۔
- اناج کی واقفیتپٹی لے آؤٹ میں بیان کرنا ضروری ہے۔ جب بھی ممکن ہو نازک موڑ کو دانوں پر کھڑا ہونا چاہیے۔
- اسپرنگ بیک معاوضہڈائی جیومیٹری میں ہی بنایا گیا ہے۔ ڈائی اوور جان بوجھ کر موڑتا ہے-تاکہ حصہ ہدف کے زاویے پر آرام کرے۔
- گہرائی کھینچیں۔فی مرحلہ تقریباً 40-60% خالی قطر سے زیادہ نہیں ہونا چاہیے۔ اگر مواد سخت محنت کرتا ہے تو گہرے حصوں کو مراحل کے درمیان اینیلنگ کے ساتھ متعدد ڈرا اسٹیشنوں کی ضرورت ہوتی ہے۔
- خالی ہولڈر کا دباؤڈرائنگ آپریشنز میں مواد کے بہاؤ کو کنٹرول کرتا ہے۔ بہت کم جھریوں کا سبب بنتا ہے؛ بہت زیادہ پھاڑنے کا سبب بنتا ہے.
صحت سے متعلق خصوصیات کے لیے کوائننگ اور ایمبوسنگ
کوائننگ اور ایمبوسنگ دونوں میں سطح کی خصوصیات پیدا کرنے کے لیے مواد کو سکیڑنا یا بے گھر کرنا شامل ہے، لیکن وہ مختلف مقاصد کے لیے اور مختلف قوت کی سطحوں پر کام کرتے ہیں۔
کوائننگ مواد کو پلاسٹک کی شکل میں درست ڈائی کیویٹیز میں تبدیل کرنے کے لیے انتہائی زیادہ دباؤ کا اطلاق کرتا ہے۔ قوت اتنی زیادہ ہے کہ مواد بالکل ڈائی سطح سے مطابقت رکھتا ہے، جس سے سکہ بند علاقے میں اسپرنگ بیک مکمل طور پر ختم ہو جاتا ہے۔ یہ اہم جہتوں کو ترتیب دینے، مخصوص زونوں کو چپٹا کرنے، یا ایسی خصوصیات پیدا کرنے کے لیے مثالی بناتا ہے جو معیاری موڑنے سے زیادہ رواداری کا مطالبہ کرتے ہیں۔ ٹریڈ آف پریس ٹنیج ہے: سکے بنانے کے لیے دیگر آپریشنز کے مقابلے میں نمایاں طور پر زیادہ طاقت کی ضرورت ہوتی ہے، جو پریس سلیکشن اور ڈائی پائیداری کو متاثر کرتی ہے۔
ایمبوسنگ مواد کو کاٹے بغیر ڈائی کیویٹی میں کھینچ کر ابھرے ہوئے یا پھر سے بنے ہوئے نمونے بناتی ہے۔ سکے بنانے کے برعکس، ابھارنے سے مواد کو کمپریس کرنے کے بجائے نقل مکانی ہوتی ہے، جو مخالف سمت سے متعلقہ خصوصیت پیدا کرتی ہے۔ فنکشنل استعمال میں پسلیوں کو سخت کرنا، اسمبلی کے لیے خصوصیات کا پتہ لگانا، اور پارٹ نمبرز یا ڈیٹ کوڈ جیسے نشانات شامل ہیں۔ جمالیاتی ایپلی کیشنز مرئی سطحوں پر ساخت یا برانڈنگ شامل کرتی ہیں۔
- سکہ سازی کی قوتمعیاری تشکیل سے 3-5 گنا زیادہ ہوسکتا ہے۔ اگر آپ کے دھاتی سٹیمپنگ ڈائی میں کوئیننگ سٹیشن موجود ہیں تو پریس ٹنیج کو اس کا حساب دینا چاہیے۔
- ابھرتی ہوئی گہرائیضرورت سے زیادہ پتلا ہونے یا فریکچر سے بچنے کے لیے عام طور پر مواد کی موٹائی 2-3 گنا سے زیادہ نہیں ہونی چاہیے۔
- فیچر سپیسنگابھری ہوئی تفصیلات کے لیے ملحقہ علاقوں کی مسخ کو روکنے کے لیے ارد گرد کے مناسب مواد کی ضرورت ہے۔
- مواد کی لچکدونوں کارروائیوں کو محدود کرتا ہے۔ ٹوٹنے والا یا بہت زیادہ کام کرنے والا-سخت مواد سکے بنانے یا ابھارنے والی گہاوں میں بہنے کے بجائے ٹوٹ سکتا ہے۔
جو چیز کسٹم ڈائی کو حقیقی طور پر پیچیدہ بناتی ہے وہ تنہائی میں کوئی ایک آپریشن نہیں ہے۔ یہ ترتیب یا مجموعہ میں انجام پانے والے آپریشنز کے درمیان تعامل ہے۔ اگر کلیئرنس ناکافی ہو تو اس کے بعد کے موڑ کے قریب چھید ہوا سوراخ بگاڑ سکتا ہے۔ سکہ بند زون سے متصل ایک کھینچی ہوئی خصوصیت غیر متوقع طور پر پتلی ہوسکتی ہے۔ ڈائی ڈیزائنر کو اس بات کا حساب دینا چاہیے کہ ہر سٹیشن کا کام اس کے بعد آنے والے ہر سٹیشن کی مادی حالت کو کس طرح متاثر کرتا ہے، اور کس طرح مادی خصوصیات جیسے لچک، سختی، اور موٹائی اس چیز کو روکتی ہے جو جسمانی طور پر بغیر کسی خرابی کے حاصل کیا جا سکتا ہے۔
یہ رکاوٹیں خلا میں موجود نہیں ہیں۔ وہ ڈرامائی طور پر اس صنعت پر منحصر ہوتے ہیں جو آپ کے پرزے پیش کرتے ہیں، ان صنعتوں کو مطلوبہ مرکبات، اور معیار کے معیارات جو وہ نافذ کرتے ہیں۔
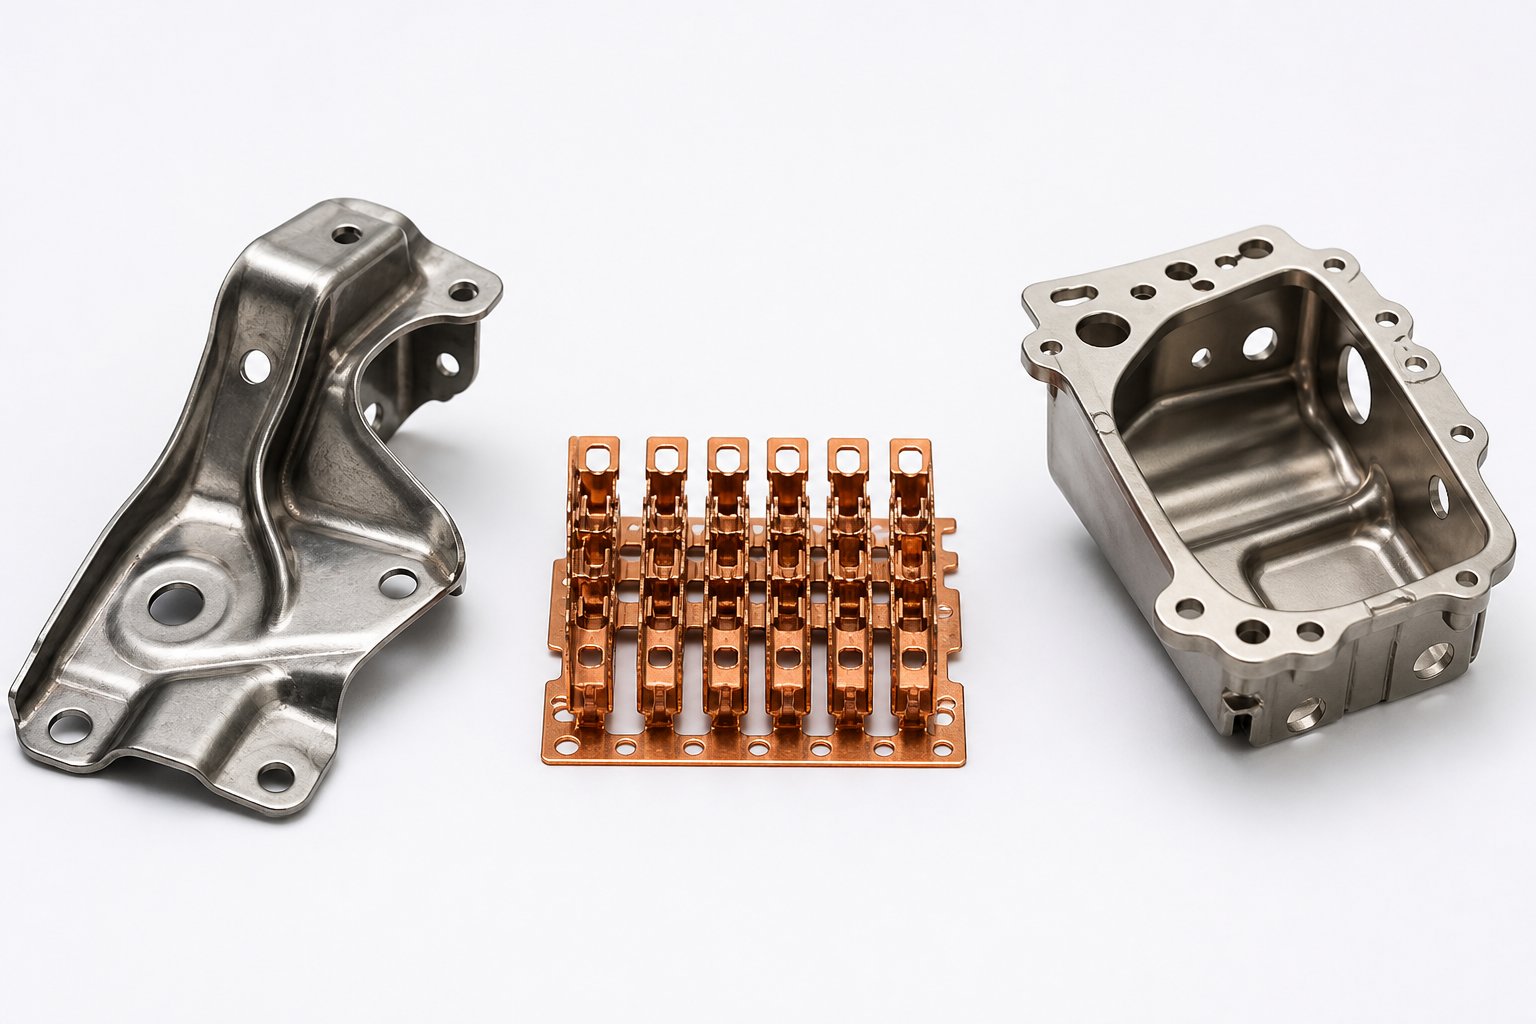
صنعت-مخصوص کسٹم ڈائی اسٹیمپنگ کے تحفظات
ایک اسٹیمپنگ ڈائی جو آٹوموٹو بریکٹ کے لیے بے عیب کارکردگی کا مظاہرہ کرتی ہے، ہو سکتا ہے ایرو اسپیس سینسر ہاؤسنگ یا چھوٹے کنیکٹر پن کے لیے بالکل غلط ہو۔ تشکیل کے عمل خود عالمگیر ہیں، لیکن مواد، حجم، معیار کے نظام، اور رواداری ہر صنعت کا تقاضا کرتی ہے کہ ان آپریشنز کو کس طرح لاگو کیا جاتا ہے۔ یہ جاننا کہ آپ کے پرزے اس سپیکٹرم پر کہاں اترتے ہیں آپ کو ضروریات کو درست طریقے سے بیان کرنے اور اس بات کا اندازہ کرنے میں مدد ملتی ہے کہ آیا کوئی سپلائر آپ کے شعبے کی توقعات کو حقیقی طور پر سمجھتا ہے۔
آٹوموٹو سٹیمپنگ ڈائی کی ضروریات
آٹوموٹو حجم کا بادشاہ ہے۔ ساختی کمک، باڈی پینلز، ٹرانسمیشن کے اجزاء، اور بریک اسمبلیاں ہر سال لاکھوں سے لاکھوں یونٹوں میں چلتی ہیں۔ یہ پیمانہ آٹوموٹیو سٹیمپنگ کے بارے میں ہر چیز کو چلاتا ہے: ٹولنگ کو دسیوں ملین پریس سائیکلوں میں زندہ رہنا چاہیے، اس عمل کو کئی سال کی پیداوار کے دوران مستقل مزاجی کو برقرار رکھنا چاہیے، اور کوالٹی سسٹمز کو IATF 16949 سرٹیفیکیشن کو پورا کرنا چاہیے۔
IATF 16949 کاغذی مشق نہیں ہے۔ اس کے لیے سپلائرز کو ایڈوانسڈ پروڈکٹ کوالٹی پلاننگ (APQP) کو لاگو کرنے، پروڈکشن پارٹ اپروول پروسیس (PPAP) جمع کرانے، اور دستاویزی اصلاحی کارروائی کے نظام کو برقرار رکھنے کی ضرورت ہے۔ انجنیئرز اور پروکیورمنٹ ٹیموں کے لیے جو آٹوموٹو اسپیس میں کسٹم میٹل اسٹیمپنگ حاصل کرتے ہیں، اس کا مطلب ہے کہ آپ کے سپلائر کو زندہ عمل کی دستاویزات، حقیقی وقت کی SPC نگرانی، اور اہم جہتوں پر 1.33 یا اس سے زیادہ کی Cpk اقدار کا مظاہرہ کرنے کی ضرورت ہے۔
وزن میں کمی کے لیے مواد کی مانگ اعلی-کم طاقت-الائے اسٹیلز، دوہری-فیز اسٹیلز، اور تیزی سے، ایلومینیم مرکبات پر ہوتی ہے۔ آٹوموٹیو ساختی حصوں کے لیے سٹیل سٹیمپنگ ڈیز کو ایڈوانس ہائی-طاقت والے اسٹیلز میں جارحانہ سپرنگ بیک کا حساب دینا چاہیے، بعض اوقات ڈائی جیومیٹری کی تلافی کے لیے ملٹی-فزکس سمولیشن کی ضرورت ہوتی ہے۔ ایلومینیم سٹیمپنگ ڈیز کو مختلف چیلنجوں کا سامنا کرنا پڑتا ہے: گیلنگ، کم فارمیبلٹی کی حد، اور سطح کی حساسیت جو سٹیل کے ساتھ عام چکنا کرنے والی حکمت عملیوں کو مسترد کرتی ہے۔
ایک آٹوموٹو سٹیمپنگ ڈائی بھی سائیکل ٹائم آپٹیمائزیشن کے لیے مسلسل دباؤ میں رہتی ہے۔ پریس سائیکل سے منڈوایا گیا ہر سیکنڈ لاکھوں حصوں میں بڑھ جاتا ہے۔ پروگریسو ڈائز چھوٹے اجزاء کے لیے اس شعبے پر حاوی ہوتے ہیں، جب کہ ٹرانسفر ڈائز بڑے ساختی ٹکڑوں اور گہرے-باڈی عناصر کو سنبھالتے ہیں۔
الیکٹرانکس اور کنیکٹر انڈسٹری کے مطالبات
الیکٹریکل میٹل سٹیمپنگ سائز سپیکٹرم کے مخالف سرے پر قبضہ کرتی ہے۔ کنیکٹر پن، شیلڈنگ کین، لیڈ فریم، اور کانٹیکٹ اسپرنگس میں ملی میٹر کے دسویں حصے میں ماپا جانے والی خصوصیات شامل ہیں، جو 0.1 ملی میٹر تک پتلی مواد سے اسٹیمپڈ ہیں۔ اہم رابطے کے طول و عرض پر یہاں رواداری معمول کے مطابق ±0.025 ملی میٹر تک پہنچ جاتی ہے، اور مواد، فاسفر کانسی، بیریلیم کاپر، اور پتلے تانبے کے مرکب، آٹوموٹو کام کے اسٹیل اور ایلومینیم سے بہت مختلف برتاؤ کرتے ہیں۔
اس پیمانے پر درستگی ذیلی-مائکرون پنچ-سے-ڈائی کلیئرنس، سروو-مائیکرون-لیول ریپیٹ ایبلٹی کے ساتھ چلنے والی پریس، اور 100% وژن انسپیکشن سسٹم کا مطالبہ کرتی ہے جو CAD جیومیٹری کے خلاف ہر حصے کی تصدیق کرتے ہیں۔ پروگریسو ڈیز کا غلبہ ہے کیونکہ کنیکٹر کے پرزے سالانہ لاکھوں سے دسیوں ملین کی مقدار میں چلتے ہیں، اور پرزے اتنے چھوٹے ہوتے ہیں کہ تمام تشکیل دینے والے اسٹیشنوں کے ذریعے کیریئر کی پٹی پر رہ سکتے ہیں۔
الیکٹریکل میٹل اسٹیمپنگ کے ساتھ چیلنج بریٹ فورس نہیں بلکہ کنٹرول ہے۔ بیریلیم کاپر، اس کی چالکتا اور تھکاوٹ کے خلاف مزاحمت کی وجہ سے موسم بہار کے رابطوں کے لیے ایک عام مادہ ہے، جس کی مائیکرو-کریکنگ کے بغیر بننا بدنام زمانہ مشکل ہے۔ فاسفر کانسی، جبکہ زیادہ بخشنے والا ہے، پھر بھی اناج کی سمت اور موڑنے والے ریڈی کے عین مطابق انتظام کا مطالبہ کرتا ہے۔ یہ مواد تیزی سے کام کرنے کا رجحان بھی رکھتے ہیں-، جس سے انٹرمیڈیٹ اینیلنگ کے بغیر فارمنگ آپریشنز کی تعداد کو محدود کیا جا سکتا ہے۔
الیکٹرانکس سیکٹر کے ڈائی ڈیزائنرز کو بھی مائنیچرائزیشن پریشر کا سامنا کرنا پڑتا ہے۔ جیسے جیسے ڈیوائسز سکڑتی ہیں، کنیکٹر کی پچز سخت ہو جاتی ہیں، اور لیڈ فریموں اور رابطہ صفوں میں مہر لگائی گئی خصوصیات بہتر ہو جاتی ہیں۔ درست اسٹیمپنگ مینوفیکچررز کے صنعت کے اعداد و شمار کے مطابق، 0.1 ملی میٹر موٹائی سے کم مائیکرو-مہر والے اجزاء کو تار EDM اور مائیکرو-پیسنے کی تکنیک کی ضرورت ہوتی ہے جو روایتی ٹول بنانے کی حدود کو آگے بڑھاتے ہوئے، سنگل-ڈیجیٹ مائکرون لیولز میں پنچ اور ڈائی کلیئرنس حاصل کرتی ہے۔
ایرو اسپیس اور اعلی-قابل اعتماد ایپلی کیشنز
ایرو اسپیس حجم کی مساوات کو پلٹتا ہے۔ پروڈکشن رن 500 سے 50,000 یونٹس تک ہو سکتا ہے، لیکن ہر ایک حصہ حتمی معائنہ کے ذریعے خام مال سے مکمل ٹریس ایبلٹی رکھتا ہے۔ AS9100 سرٹیفیکیشن، جوزیادہ سخت تقاضوں کے ساتھ ISO 9001 پر بنتا ہے۔، مواد کو ذخیرہ کرنے، گرمی کے علاج کے ریکارڈ، کیمیائی ساخت کے تجزیہ، اور کوالٹی ریکارڈز کو سات یا اس سے زیادہ سالوں تک برقرار رکھنے کے لیے دستاویزی طریقہ کار کا مطالبہ کرتا ہے۔
ایرو اسپیس اسٹیمپنگ میں مواد اکثر غیر ملکی ہوتے ہیں: ٹائٹینیم الائے، انکونل، ورن-سخت سٹینلیس سٹیل، اور خصوصی ایلومینیم گریڈ جیسے 6061 اور 7075۔ یہ مرکبات بننے کے خلاف مزاحمت کرتے ہیں، ٹولنگ کو تیزی سے پہنتے ہیں، اور احتیاطی عمل کے پیرامیٹر کی ضرورت ہوتی ہے تاکہ مائیکرو سٹریس کو کم کرنے سے بچا جا سکے۔ پرواز میں تھکاوٹ کی زندگی-اہم ایپلی کیشنز۔ ڈائی ڈیزائنرز کو محدود فارمیبلٹی ونڈوز میں فیکٹر کرنا چاہیے، اکثر زیادہ فراخ موڑ ریڈی، اضافی تشکیل کے مراحل، اور تناؤ سے نجات کی کارروائیوں کی تشکیل کے بعد-کی ضرورت ہوتی ہے۔
316/316L کسٹم میٹل اسٹیمپنگ ایرو اسپیس سینسر ہاؤسنگز اور فلوئڈ ہینڈلنگ اجزاء میں بھی ظاہر ہوتی ہے جہاں سنکنرن مزاحمت ضروری ہے۔ آسٹینیٹک سٹین لیس گریڈز بنانے کے دوران نمایاں طور پر سخت کام کرتے ہیں-، اس کے لیے بہتر کلیئرنس کے ساتھ ڈیز کی ضرورت ہوتی ہے اور وقت سے پہلے مواد کی ناکامی سے بچنے کے لیے ترتیب وار کارروائیوں پر محتاط توجہ کی ضرورت ہوتی ہے۔
معائنہ پروٹوکول ایس پی سی کے نمونے لینے سے بہت آگے ہیں۔ پہلے-مکمل CMM رپورٹنگ کے ساتھ مضمون کا معائنہ، مصنوعی آپریٹنگ حالات کے تحت فنکشنل ٹیسٹنگ، اور ہر لاٹ پر جہتی تصدیق معیاری توقعات ہیں۔ لاگت-فی-حصہ دستاویزی ثبوت کے لیے ثانوی ہے کہ ہر جزو تصریحات پر پورا اترتا ہے۔
صارفین کی مصنوعات ایک اور زون پر قابض ہیں: اعتدال پسند حجم، کاسمیٹک سطح کی تکمیل کے تقاضے، سٹینلیس سے لے کر ایلومینیم سے لے کر پہلے سے-پلیٹڈ دھاتوں تک، اور شدید وقت-سے-مارکیٹ پریشر تک۔ یہاں ڈائی ڈیزائن تیز رفتار تبدیلی، لچکدار ٹولنگ اپروچ، اور سطح کے تحفظ کی حکمت عملیوں کو ترجیح دیتا ہے جو نظر آنے والے چہروں پر خروںچ یا نشانات کو روکتی ہیں۔ معیار کے نظام عام طور پر سیکٹر کے مخصوص سرٹیفیکیشنز کے بجائے ISO 9001 ہوتے ہیں، لیکن تکمیلی معیارات کسی بھی ایرو اسپیس کی ضرورت سے کہیں زیادہ بصری طور پر مطالبہ کر سکتے ہیں۔
| صنعت | عام مواد | حجم کی حد | کلیدی سرٹیفیکیشنز | تنقیدی رواداری |
|---|---|---|---|---|
| آٹوموٹو | HSLA سٹیل، دوہری-فیز سٹیل، 5000/6000-سیریز ایلومینیم | 100K - ملین/سال | IATF 16949, ISO 9001 | ساختی خصوصیات پر ±0.05 ملی میٹر سے ±0.1 ملی میٹر |
| الیکٹرانکس | فاسفر کانسی، بیریلیم کاپر، پتلی تانبے کے مرکب | لاکھوں - دسیوں ملین/سال | ISO 9001، IPC معیارات | رابطے کے طول و عرض پر ±0.025 ملی میٹر |
| ایرو اسپیس | ٹائٹینیم، انکونل، 316/316L SS، 6061/7075 ایلومینیم | 500 - 50,000/سال | AS9100، NADCAP | مکمل ٹریس ایبلٹی کے ساتھ ±0.025 ملی میٹر سے ±0.05 ملی میٹر |
| صارفین کی مصنوعات | 304 سٹینلیس، ایلومینیم، پری-پلیٹڈ اسٹیل | 10K - 500K/سال | ISO 9001 | ±0.1 ملی میٹر جہتی؛ کاسمیٹک ختم اہم |
یہ اختلافات علمی نہیں ہیں۔ وہ براہ راست شکل دیتے ہیں کہ کون سے سپلائرز آپ کے کام کے لیے اہل ہیں، آپ کو ڈیلیوری کے ساتھ کن معائنے کی دستاویزات کی توقع کرنی چاہیے، اور آپ کے ڈائی ڈیزائن کو آپ کے شعبے کے لیے مخصوص مواد اور معیارات کی خدمت کے لیے کس طرح ڈھال لیا جانا چاہیے۔ IATF 16949 کے بغیر آٹو موٹیو سٹیمپنگ ڈائی سپلائر ٹائر 1 پروگراموں کے لیے نان-سٹارٹر ہے۔ ایک الیکٹرانکس ڈائی میکر بغیر مائیکرو-اسٹیمپنگ کی صلاحیت اور وژن کے معائنے کے درست کنیکٹر اجزاء کی ضرورت کو نہیں پہنچا سکتا۔
صنعت سے قطع نظر، ایک سوال تمام خریداروں کو یکجا کرتا ہے: برداشت درحقیقت کتنی سخت ہو سکتی ہے، اور کون سے معیار کے نظام اس بات کو یقینی بناتے ہیں کہ ان رواداری کو پیداواری حجم میں برقرار رکھا جائے؟
درستگی ڈائی اسٹیمپنگ میں رواداری اور معیار کے معیارات
پرنٹ پر رواداری کے نمبروں کا کوئی مطلب نہیں ہے اگر ان کے پیچھے ہونے والا عمل ان اقدار کو حصہ کے بعد حصہ نہیں لے سکتا، شفٹ کے بعد شفٹ۔ پریزین ڈائی اسٹیمپنگ نمایاں طور پر سخت جہتی کنٹرول کی صلاحیت رکھتی ہے، لیکن آپ جو کچھ حاصل کر سکتے ہیں اس کا انحصار متغیرات کی ایک زنجیر پر ہے: مادی خصوصیات، ڈائی کنڈیشن، پریس میکینکس، اور معیاری انفراسٹرکچر ان سب کی حمایت کرتا ہے۔ یہ جاننا کہ وہ حدود کہاں بیٹھتی ہیں آپ کو رواداری کی وضاحت کرنے میں مدد ملتی ہے جو درستگی کی ادائیگی کے بغیر حاصل کی جاسکتی ہیں جس کی آپ کو ضرورت نہیں ہے۔
کسٹم ڈائی اسٹیمپنگ میں قابل حصول رواداری
سٹیمپنگ انڈسٹری میں جو معیاری رواداری ±0.005 انچ (±0.127 ملی میٹر) ہوا کرتی تھی آہستہ آہستہ سخت ہوتی جا رہی ہے۔ آج، صحت سے متعلق ڈائی اور سٹیمپنگ آپریشن معمول کے مطابق ہوتے ہیں۔اہم خصوصیات پر ±0.002 انچ (±0.05 ملی میٹر)، کچھ ایپلی کیشنز ±0.001 انچ تک پہنچتی ہیں۔ (±0.025 ملی میٹر). الیکٹرانکس کنیکٹرز اور مائیکرو-اسٹیمپڈ لیڈ فریم اور بھی آگے بڑھتے ہیں، ذیلی-0.025 ملی میٹر رینج میں کام کرتے ہیں جہاں پنچ-سے-ڈائی کلیئرنس سنگل ہندسوں کے مائکرون پر گر جاتی ہے۔
یہ اعداد حقیقی ہیں، لیکن یہ شرائط کے ساتھ آتے ہیں۔ ±0.001 انچ کو پکڑنے کے لیے مضبوط ٹول فریموں، بڑے گائیڈ سسٹمز، اور سخت پائلٹ کلیئرنس کے ساتھ تیار کردہ درستگی کی ضرورت ہوتی ہے۔ جب ایک سٹیمپر 0.0005 انچ پائلٹ کلیئرنس کا استعمال کرتا ہے، تو حصہ کے طول و عرض میں کل تغیر اسی 0.0005 انچ ونڈو کے اندر رہتا ہے، یہی وجہ ہے کہ کسٹم پریسجن سٹیمپنگ ٹولنگ کو پہلے CAD اسکیچ سے دہرانے کی صلاحیت کو ذہن میں رکھتے ہوئے انجنیئر کیا جانا چاہیے۔
قابل حصول صحت سے متعلق خصوصیت کی قسم پر بھی منحصر ہے۔ فلیٹ خالی اور چھیدنے والے طول و عرض کو موڑنے والے زاویوں یا کھینچی گئی گہرائیوں کے مقابلے میں مضبوطی سے پکڑنا آسان ہے، جہاں اسپرنگ بیک اور مادی بہاؤ اضافی متغیرات کو متعارف کراتے ہیں۔ خریداروں کو چاہیے کہ وہ اپنی سخت ترین رواداری کو صرف فعال طور پر اہم خصوصیات پر بیان کریں اور ٹولنگ کی لاگت کو مناسب رکھنے کے لیے کہیں اور معیاری مینوفیکچرنگ رواداری کی اجازت دیں۔
آپ کے حصوں کے لیے ISO 9001 اور IATF 16949 کا کیا مطلب ہے۔
سرٹیفیکیشن فراہم کنندگان کی ویب سائٹس پر درج ہو جاتے ہیں، لیکن اصل میں انہیں پردے کے پیچھے کیا ضرورت ہے؟
ISO 9001بیس لائن ہے. یہ کسی بھی صنعت پر لاگو ہوتا ہے اور کوالٹی مینجمنٹ سسٹم قائم کرتا ہے جو دستاویزی عمل، اندرونی آڈٹ، انتظامی جائزہ، اور اصلاحی کارروائی کے نظام پر بنایا گیا ہے۔ عین مطابق ڈائی اسٹیمپنگ خریداروں کے لیے، ISO 9001 کا مطلب ہے کہ آپ کے سپلائر نے اپنے عمل کے کنٹرول کو باقاعدہ بنا دیا ہے اور وہ مسلسل بہتری کا مظاہرہ کر سکتا ہے۔ تاہم، یہ مخصوص معائنہ کی تعدد، صلاحیت کے اشاریہ جات، یا سراغ لگانے کی گہرائی کو لازمی نہیں کرتا ہے۔
آئی اے ٹی ایف 16949براہ راست ISO 9001 پر بناتا ہے اور اضافہ کرتا ہے۔آٹوموٹو-عیب کی روک تھام، سپلائی چین کے معیار، اور مکمل حصے کا پتہ لگانے کے لیے مخصوص تقاضے. عملی طور پر، اس کا مطلب ہے ایڈوانسڈ پروڈکٹ کوالٹی پلاننگ (APQP)، پروڈکشن پارٹ اپروول پروسیس (PPAP) جمع کرانا، اہم جہتوں پر 1.33 یا اس سے زیادہ کی لازمی Cpk اقدار، اور باضابطہ وارنٹی ٹریکنگ۔ 1.33 کا Cpk عملی نقطہ نظر سے آپ کے رواداری بینڈ کو مؤثر طریقے سے آدھا کر دیتا ہے، کیونکہ اس کے لیے ضروری ہے کہ عمل کو مرکز اور تصریح کی حدود میں اچھی طرح سے قابل بنایا جائے۔
AS9100اس سے بھی زیادہ سخت دستاویزات کے ساتھ ایرو اسپیس کی خدمت کرتا ہے۔ یہ مکمل مواد کا پتہ لگانے، سات یا اس سے زیادہ سالوں کے لیے معیار کے ریکارڈ کو برقرار رکھنے، اور غیر موافقت سے نمٹنے کے لیے دستاویزی طریقہ کار کا مطالبہ کرتا ہے۔ ہر لاٹ کو خام مال کی اصل، ہیٹ ٹریٹمنٹ کے ریکارڈ، اور معائنہ کے نتائج کے لیے دوبارہ قابل شناخت ہونا چاہیے۔
عملی راستہ: اپنی صنعت سے اپنے سرٹیفیکیشن کی ضرورت کو پورا کریں۔ ISO 9001 عام صنعتی اور صارفین کی ایپلی کیشنز کے لیے کافی ہے۔ IATF 16949 آٹوموٹیو سپلائی چینز کے لیے غیر-مذاکرات کے قابل ہے۔ AS9100 فلائٹ-اہم اجزاء کے لیے لازمی ہے۔ اپنی ضرورت سے زیادہ مانگنے سے آپ کے پرزوں کی قیمت میں اضافہ کیے بغیر لاگت میں اضافہ ہوتا ہے۔
معائنہ کے طریقے اور شماریاتی عمل کا کنٹرول
یہاں تک کہ ایک مکمل طور پر ڈیزائن کیا گیا صحت سے متعلق ڈائی وقت کے ساتھ ساتھ بہہ جائے گی۔ پنچ ایجز پہنتے ہیں، گائیڈ پن پلے تیار کرتے ہیں، اور مادی لاٹ موٹائی یا سختی میں بالکل مختلف ہوتی ہیں۔ پریس کے ارد گرد معائنہ کا بنیادی ڈھانچہ وہ ہے جو خرابی کی مصنوعات بننے سے پہلے ہی بڑھتا ہے۔
اعلیٰ-پرفارمنگ سٹیمپرز پرتوں والے معائنہ کا طریقہ استعمال کرتے ہیں:
- پہلا-مضمون معائنہ (FAI)پروڈکشن شروع ہونے سے پہلے ڈرائنگ کے خلاف ایک نئے سیٹ اپ کی توثیق کرتا ہے۔ ہر اہم جہت کی پیمائش اور دستاویز کی جاتی ہے۔
- نمونے لینے کے عمل میں-رن کے دوران مقررہ وقفوں پر حصوں کو کھینچتا ہے۔ اہم خصوصیات کو کیلیپرز، مائیکرو میٹرز، یا آپٹیکل سسٹمز کے ساتھ رواداری کی ضروریات کے مطابق ماپا جاتا ہے۔
- کوآرڈینیٹ ماپنے والی مشینیں (سی ایم ایم)پیچیدہ 3D جیومیٹریوں کو ہینڈل کریں جہاں دستی گیجنگ نہیں پہنچ سکتی۔ CMMs مجموعی طول و عرض، سوراخ کے مقامات، موڑ کے زاویہ، اور نمونے کے حصوں پر چپٹا پن کی تصدیق کرتے ہیں۔
- نظری اور وژن کی پیمائش کے نظامپتلی یا نازک سٹیمپنگ کے لیے غیر-رابطے کی توثیق مثالی فراہم کریں۔ ہائی-اسپیڈ کیمرہ سسٹم پیداوار کی رفتار سے مائیکرو-اسٹیمپڈ پرزوں پر 100% معائنہ کر سکتا ہے۔
- شماریاتی عمل کا کنٹرول (SPC)وقت کے ساتھ جہتی پیمائشوں کو ٹریک کرتا ہے، رجحانات کی منصوبہ بندی کرتا ہے اور پرزوں کی برداشت چھوڑنے سے پہلے عمل کے بڑھنے کا پتہ لگاتا ہے۔ SPC چارٹس سے پتہ چلتا ہے کہ آیا کوئی عمل مستحکم اور قابل ہے، نہ کہ صرف انفرادی حصے گزر جاتے ہیں یا ناکام ہوتے ہیں۔
SPC خصوصی توجہ کا مستحق ہے۔ ایک واحد پیمائش ایک حصے کی تصدیق کرتی ہے۔ ایس پی سی اس بات کی تصدیق کرتا ہے کہ آپ کا پریزین ڈائی اسٹیمپنگ کا عمل فطری طور پر توسیعی رنز پر موافق پارٹس تیار کرنے کی صلاحیت رکھتا ہے۔ یہ معیار کو پتہ لگانے سے روک تھام کی طرف منتقل کرتا ہے، جو بالکل وہی ہے جس کی اعلی-حجم خریداروں کو ضرورت ہے۔
یہاں تک کہ اس بنیادی ڈھانچے کے موجود ہونے کے باوجود، اگر بنیادی وجوہات کا انتظام نہ کیا جائے تو پیداوار کے مقابلے میں برداشت کم ہو جاتی ہے۔ سب سے عام عوامل جو وقت کے ساتھ درستگی کو ختم کرتے ہیں ان میں شامل ہیں:
- پنچ اور ڈائی ایج پہننا، جو آہستہ آہستہ کلیئرنس اور گڑ کی اونچائی کو بڑھاتا ہے۔
- گائیڈ پن اور بشنگ پہننا، اوپری-نیچے کو-ڈائی غلط ترتیب کو تیار کرنے کی اجازت دیتا ہے
- بار بار ٹنج کے نیچے جوتوں کا موڑ مرنا، خاص طور پر چھوٹے یا پتلے جوتوں کے ڈیزائن میں
- کنڈلی کی تبدیلیوں کے درمیان موٹائی، سختی، یا سطح کی حالت میں مٹیریل لاٹ کا فرق
- ریم ڈیفلیکشن یا گِبنگ وئیر دبائیں جو پوزیشنل ڈرفٹ کو متعارف کرواتا ہے۔
- پھسلن کی خرابی، رگڑ میں اضافہ اور تشکیل کے دوران مواد کے بہاؤ کو تبدیل کرنا
- تیز رفتاری سے چلنے کے دوران حرارتی توسیع
ایک فعال دیکھ بھال کا پروگرام، شیڈول کے مطابق کٹنگ کناروں کو تیز کرنا، وقتاً فوقتاً الائنمنٹ کی تصدیق کرنا، اور ابتدائی انتباہی علامات کے لیے SPC رجحانات کی نگرانی، وہی ہے جو ان سپلائرز کو الگ کرتا ہے جو لاکھوں سائیکلوں پر درستگی رکھتے ہیں جو مضبوط شروع کرتے ہیں اور آہستہ آہستہ برداشت سے باہر ہو جاتے ہیں۔
رواداری کی صلاحیت اور معیار کے نظام آپ کو بتاتے ہیں کہ آیا کوئی سپلائر آپ کا حصہ صحیح طریقے سے بنا سکتا ہے۔ اگلا سوال اتنا ہی عملی ہے: اس کی قیمت کیا ہوگی، اور حجم معاشیات کو کیسے بدلتا ہے؟
کسٹم ڈائی اسٹیمپنگ کے لیے کوسٹ ڈرائیورز اور والیوم اکنامکس
یہاں وہ سوال ہے جو ٹولنگ کے ہر فیصلے کو شکل دیتا ہے: کسٹم ڈائی میں پہلے سے کی جانے والی سرمایہ کاری کس مقام پر خود ادا کرتی ہے؟ جواب ایک عدد نہیں ہے۔ یہ متغیرات کے ڈھیر پر منحصر ہے، آپ کا ڈائی کتنا پیچیدہ ہے اس سے لے کر آپ اس کی زندگی بھر میں کتنے حصوں کو چلانے کا ارادہ رکھتے ہیں۔ ہر لاگت کے لیور کو سمجھنا آپ کو متبادلات کے خلاف سٹیمپنگ کا موازنہ کرنے اور قیاس آرائی کے بجائے علم کی حیثیت سے سپلائرز کے ساتھ گفت و شنید کرنے کا فریم ورک فراہم کرتا ہے۔
کسٹم ڈائی پروجیکٹس میں بنیادی لاگت والے ڈرائیور
کسٹم ڈائی پر قیمت کا ٹیگ صوابدیدی نہیں ہے۔ یہ قابل پیمائش انجینئرنگ اور مینوفیکچرنگ آدانوں کی عکاسی کرتا ہے۔ یہاں وہ عوامل ہیں جو سوئی کو سب سے زیادہ حرکت دیتے ہیں:
- پیچیدگی مرنا- پروگریسو ڈائی میں اسٹیشنوں کی تعداد، رواداری کی سختی، اور الگ الگ فارمنگ آپریشنز کی تعداد تمام ڈرائیو ڈیزائن کے اوقات اور مشینی وقت۔ ایک چار-اسٹیشن ڈائی کی قیمت سولہ-اسٹیشن ڈائی سے کہیں کم ہے جو بلینکنگ، پیئرسنگ، ایک سے زیادہ موڑ، اور ان-ڈائی ٹیپنگ پرفارم کرتی ہے۔
- سٹیمپنگ ڈائی سٹیل اور داخل کرتا ہے- ٹول سٹیل گریڈ اہمیت رکھتا ہے۔ درمیانے درجے کے رنز کے لیے D2 یا A2 ٹول اسٹیل سے تیار کردہ ڈائی کی لاگت ایک سے بھی کم ہوتی ہے جس میں S7 یا M2 ہائی-اسپیڈ اسٹیل کا استعمال کیا جاتا ہے۔ کاربائیڈ اسٹیمپنگ ڈیز، جو ٹنگسٹن کاربائیڈ انسرٹس کا استعمال زیادہ-پنچ اور ڈائی سیکشن پر کرتی ہے، نمایاں طور پر زیادہ دیر تک چلتی ہے لیکن ٹولنگ لاگت میں 30-50% اضافہ کرتی ہے۔ انتخاب آپ کی کل پیداوار کے حجم پر منحصر ہے: کاربائیڈ لاکھوں چکروں میں اپنے لیے ادائیگی کرتی ہے جہاں معیاری ٹول اسٹیل کو متعدد ری شارپننگ یا تبدیلی کی ضرورت ہوگی۔
- جزوی مواد کے اخراجات- خام مال عام طور پر ایک مہر والے حصے کی کل لاگت کا 60-70% نمائندگی کرتا ہے۔ غیر ملکی مرکبات جیسے بیریلیم کاپر یا انکونل کی قیمت ہلکے اسٹیل کے مقابلے فی کلوگرام سے کئی گنا زیادہ ہے، اور وہ ٹولنگ تیزی سے پہنتے ہیں، جس سے اخراجات میں اضافہ ہوتا ہے۔
- ٹننج کی ضروریات کو دبائیں- بڑے یا موٹے حصوں کو فی گھنٹہ زیادہ آپریٹنگ اخراجات کے ساتھ بڑے پریس کی ضرورت ہوتی ہے۔ 200 ٹن کی درجہ بندی والی مشین 600 ٹن طاقت کی ضرورت کے مقابلے میں فی اسٹروک سستی چلتی ہے۔
- ثانوی آپریشنز- ہیٹ ٹریٹنگ، پلیٹنگ، ڈیبرنگ، ٹیپنگ، یا سٹیمپنگ کے بعد اسمبلی کے اقدامات فی-پیس لاگت میں اضافہ کریں۔ ان میں سے کچھ کو ڈائی میں ہی ضم کرنے سے (مثال کے طور پر ڈائی ٹیپنگ میں) ٹولنگ کی لاگت میں اضافہ ہوتا ہے لیکن اکثر علیحدہ آپریشنز کے لیے ہینڈلنگ اور سیٹ اپ کو ختم کر کے کل حصے کی لاگت کو کم کر دیتا ہے۔
ٹول اینڈ ڈائی مینوفیکچرنگ بنیادی طور پر ایک درست مشینی مشق ہے۔ ڈائی CNC-ملڈ، تار-EDM کٹ، گراؤنڈ، اور ہینڈ-لگا ہوا ہونا چاہیے، یہ سب کچھ سخت سٹیل یا کاربائیڈ میں ہونا چاہیے۔ اس ہنر مند کام کا ہر گھنٹہ ٹولنگ اقتباس میں ظاہر ہوتا ہے۔ لیکن یہ قیمت مقرر ہے۔ یہ تبدیل نہیں ہوتا ہے چاہے آپ 10,000 حصوں پر مہر لگائیں یا 10 ملین۔
حجم کی حدیں جہاں کسٹم ٹولنگ کی ادائیگی ہوتی ہے۔
حسب ضرورت اسٹیمپنگ پرزوں میں لاگت کی دو تہیں ہوتی ہیں: ایک-ٹولنگ سرمایہ کاری اور فی-پیس کی پیداواری لاگت۔ کم حجم میں، ٹولنگ کی لاگت آپ کی فی-اکنامکس پر حاوی ہے۔ زیادہ مقدار میں، یہ فی حصہ نہ ہونے کے برابر ہو جاتا ہے اور کم فی- ٹکڑا سٹیمپنگ لاگت ختم ہو جاتی ہے۔
ایک عملی مثال پر غور کریں۔ 25,000 ڈالر کی لاگت والی اپنی مرضی کے مطابق پروگریسو ڈائی جو ہر ایک حصہ $0.12 میں تیار کرتا ہے تو مہنگا لگتا ہے اگر آپ کو صرف 1,000 پارٹس ($25.12 فی یونٹ ٹولنگ ایمورٹائزڈ) کی ضرورت ہو۔ 100,000 حصوں پر، ٹولنگ صرف $0.25 فی یونٹ کا اضافہ کرتی ہے، جس سے کل لاگت $0.37 ہو جاتی ہے۔ 1,000,000 حصوں پر، ٹولنگ کا تعاون $0.025 فی یونٹ تک گر جاتا ہے، اور آپ کی کل لاگت تقریباً $0.145 فی حصہ ہے۔ CNC مشینی اسی جیومیٹری میں حجم سے قطع نظر $3.00-$5.00 فی ٹکڑا چل سکتا ہے، کیونکہ ہر حصے کے لیے مشین کا انفرادی وقت درکار ہوتا ہے۔
میٹل فیبریکیشن موازنے کے پروڈکشن اکنامکس کے اعداد و شمار کے مطابق، کراس اوور پوائنٹ جہاں سٹیمپنگ CNC مشینی سے سستی ہو جاتی ہے عام طور پر 5,000 اور 20,000 حصوں کے درمیان ہوتی ہے، جو کہ حصے کی پیچیدگی اور مرنے کی لاگت پر منحصر ہے۔ کم ٹولنگ سرمایہ کاری کے ساتھ آسان جیومیٹریوں کے لیے، وقفہ-پہلے پہنچ جاتا ہے۔ بہت سے سٹیشنوں کے ساتھ انتہائی پیچیدہ دھاتی سٹیمپنگ ڈائی سیٹ کے لیے، ٹولنگ کے اخراجات کی وصولی میں زیادہ مقدار لگ سکتی ہے۔
انڈسٹری ٹولنگ گائیڈز کا عمومی حجم کا فریم ورک اس طرح ٹوٹ جاتا ہے:
| حجم کا درجہ | کسٹم ڈائی اسٹیمپنگ | CNC مشینی | لیزر کٹنگ | کاسٹنگ |
|---|---|---|---|---|
| 1,000 حصوں کے نیچے | غیر اقتصادی (ٹولنگ لاگت غالب ہے) | لاگت-موثر؛ ٹولنگ کی ضرورت نہیں ہے | فلیٹ 2D پروفائلز کے لیے لاگت-مؤثر | اعتدال پسند (پیٹرن/مولڈ سرمایہ کاری درکار) |
| 1,000 - 10,000 حصے | آسان نرم ٹولنگ کے ساتھ قابل عمل | اب بھی مسابقتی لیکن فی- یونٹ لاگت میں کوئی تبدیلی نہیں ہوئی۔ | صرف سادہ جیومیٹری کے لیے مسابقتی | 3D شکلوں کے لیے لاگت-موثر ہونا |
| 10،000 - 100,000 حصے | واضح لاگت کا فائدہ؛ سخت سٹیل ٹولنگ جائز ہے | مہنگا (زیادہ مجموعی مشین کا وقت) | اس حجم میں بننے والے حصوں کے لیے غیر عملی | پیچیدہ 3D جیومیٹریوں کے لیے مسابقتی |
| 100،000 سے زیادہ حصے | غالب انتخاب؛ وسیع مارجن کے لحاظ سے کم ترین فی - یونٹ لاگت | فی حصہ ممنوعہ مہنگا ہے۔ | قابل توسیع نہیں۔ | صرف انتہائی پیچیدہ کاسٹ ایبل شکلوں کے لیے مسابقتی |
کلیدی بصیرت: تنہائی میں ٹولنگ لاگت کا اندازہ نہ کریں۔ اپنی پیشن گوئی شدہ زندگی بھر کے حجم میں پروگرام کی کل لاگت کا اندازہ کریں، بشمول دوبارہ ترتیب۔ میٹل اسٹیمپنگ ڈائی سیٹ ایک سال میں ادا کیے گئے تھے جو بعد میں سالوں تک صرف دیکھ بھال کے اخراجات کے ساتھ قیمت پیدا کرتے رہتے ہیں، جس سے وہ ایک وقت کے اخراجات کے بجائے اثاثوں کی تعریف کرتے ہیں۔
لیڈ ٹائم کی توقعات اور ٹرناراؤنڈ پر کیا اثر پڑتا ہے۔
لاگت صرف نصف مساوات ہے۔ دوسرا نصف وقت ہے۔ اپنی مرضی کے مطابق ڈائی اسٹیمپنگ پروجیکٹس ترتیب وار ترقی کے راستے پر چلتے ہیں، اور ہر مرحلے کی مدت کی حد ہوتی ہے جو پیچیدگی پر منحصر ہوتی ہے:
- ڈیزائن کی توثیق اور CAE تخروپن- 1 سے 3 ہفتے۔ فزیبلٹی ریویو، فارمنگ سمولیشن، اور پٹی لے آؤٹ کی اصلاح پر مشتمل ہے۔
- تفصیلی ڈائی ڈیزائن- 2 سے 4 ہفتے۔ تمام ڈائی پرزوں کی مکمل CAD ماڈلنگ، مواد کا بل، اور کسٹمر کے ساتھ ڈیزائن کا جائزہ۔
- ڈائی مینوفیکچرنگ- 4 سے 10 ہفتے۔ CNC مشینی، تار EDM، پیسنے، ٹول سٹیل کے اجزاء کی گرمی کا علاج، اور کاربائڈ ڈالنے کی تعمیر. یہ سب سے طویل مرحلہ ہے اور ڈائی پیچیدگی کے ساتھ براہ راست ترازو ہے۔
- اسمبلی اور فٹنگ- 1 سے 2 ہفتے۔ ہینڈ- اجزاء کو فٹ کرنا، سیدھ کی تصدیق کرنا، اور مکمل ڈائی سیٹ کو جمع کرنا۔
- ٹرائل رن (T1 سیمپلنگ)- 1 سے 2 ہفتے۔ پہلے نمونوں پر مہر لگائی جاتی ہے، ماپا جاتا ہے اور تصریحات سے موازنہ کیا جاتا ہے۔ کچھ مینوفیکچررز ڈیزائن اور مشینی مراحل کو اوور لیپ کرتے ہوئے معمولی پیچیدہ ڈیز کے لیے 4-5 ہفتوں میں T1 حاصل کر لیتے ہیں۔
- نظرثانی اور دوبارہ آزمائشیں-اگر ایڈجسٹمنٹ کی ضرورت ہو تو - 1 سے 3 ہفتوں تک۔ زیادہ تر مرنے والوں کو ابتدائی آزمائشوں کے بعد کم از کم ایک راؤنڈ فائننگ-کی ضرورت ہوتی ہے۔
ایک عام کسٹم پروگریسو ڈائی کے لیے کل لیڈ ٹائم 10 سے 20 ہفتوں تک ہوتا ہے، جس میں آسان کمپاؤنڈ ڈائی تیزی سے پہنچتی ہے (6-10 ہفتے) اور پیچیدہ ٹرانسفر مرنے میں زیادہ وقت لگتا ہے (12-20+ ہفتے)۔
اس ٹائم لائن میں کیا تیزی یا تاخیر ہوتی ہے؟ چند عوامل نمایاں ہیں۔ مکمل اور منجمد حصے کے ڈیزائن نظرثانی کے لوپس کو روکتے ہیں۔ ابتدائی مواد کی تفصیلات ڈائی ڈیزائنر کو فیصلوں کا انتظار کیے بغیر کلیئرنس اور معاوضے کی حکمت عملیوں کو حتمی شکل دینے کی اجازت دیتی ہیں۔ گھر میں تار EDM، CNC اور پیسنے والے - فراہم کرنے والے ذیلی کنٹریکٹ میں تاخیر کو ختم کرتے ہیں۔ اور حقیقت پسندانہ رواداری کی وضاحتیں غیر ضروری درستگی سے گریز کرتی ہیں جو ہر مرنے والے اجزاء میں مشینی وقت کا اضافہ کرتی ہے۔
خریدار کی سب سے عام غلطی نظر ثانی کے چکروں کو کم سمجھنا ہے۔ ایک ڈائی جس میں تین آزمائشوں کی ضرورت ہوتی ہے-اور-ایک کی بجائے تکرار کو ایڈجسٹ کریں اصل تخمینہ سے زیادہ چار سے چھ ہفتے کا اضافہ کر سکتے ہیں۔ سیمولیشن اور DFM ریویو کے ذریعے فرنٹ-لوڈنگ انجینئرنگ کی کوشش کوالٹی پر کونے کاٹے بغیر لیڈ ٹائم کو کمپریس کرنے کا سب سے قابل اعتماد طریقہ ہے۔
ان معاشیات کو سمجھنے سے آپ کو بجٹ اور منصوبہ بندی میں مدد ملتی ہے۔ لیکن لاگت کا فریم ورک صرف آپ کو بتاتا ہے کہ کیا توقع کی جائے۔ وہ ورک فلو جو اصل میں آپ کی ڈائی ڈیلیور کرتا ہے، پروڈکشن کی منظوری کے ذریعے پہلی فزیبلٹی چیک سے، اس بات کا تعین کرتا ہے کہ آیا یہ توقعات حقیقت بن جاتی ہیں۔
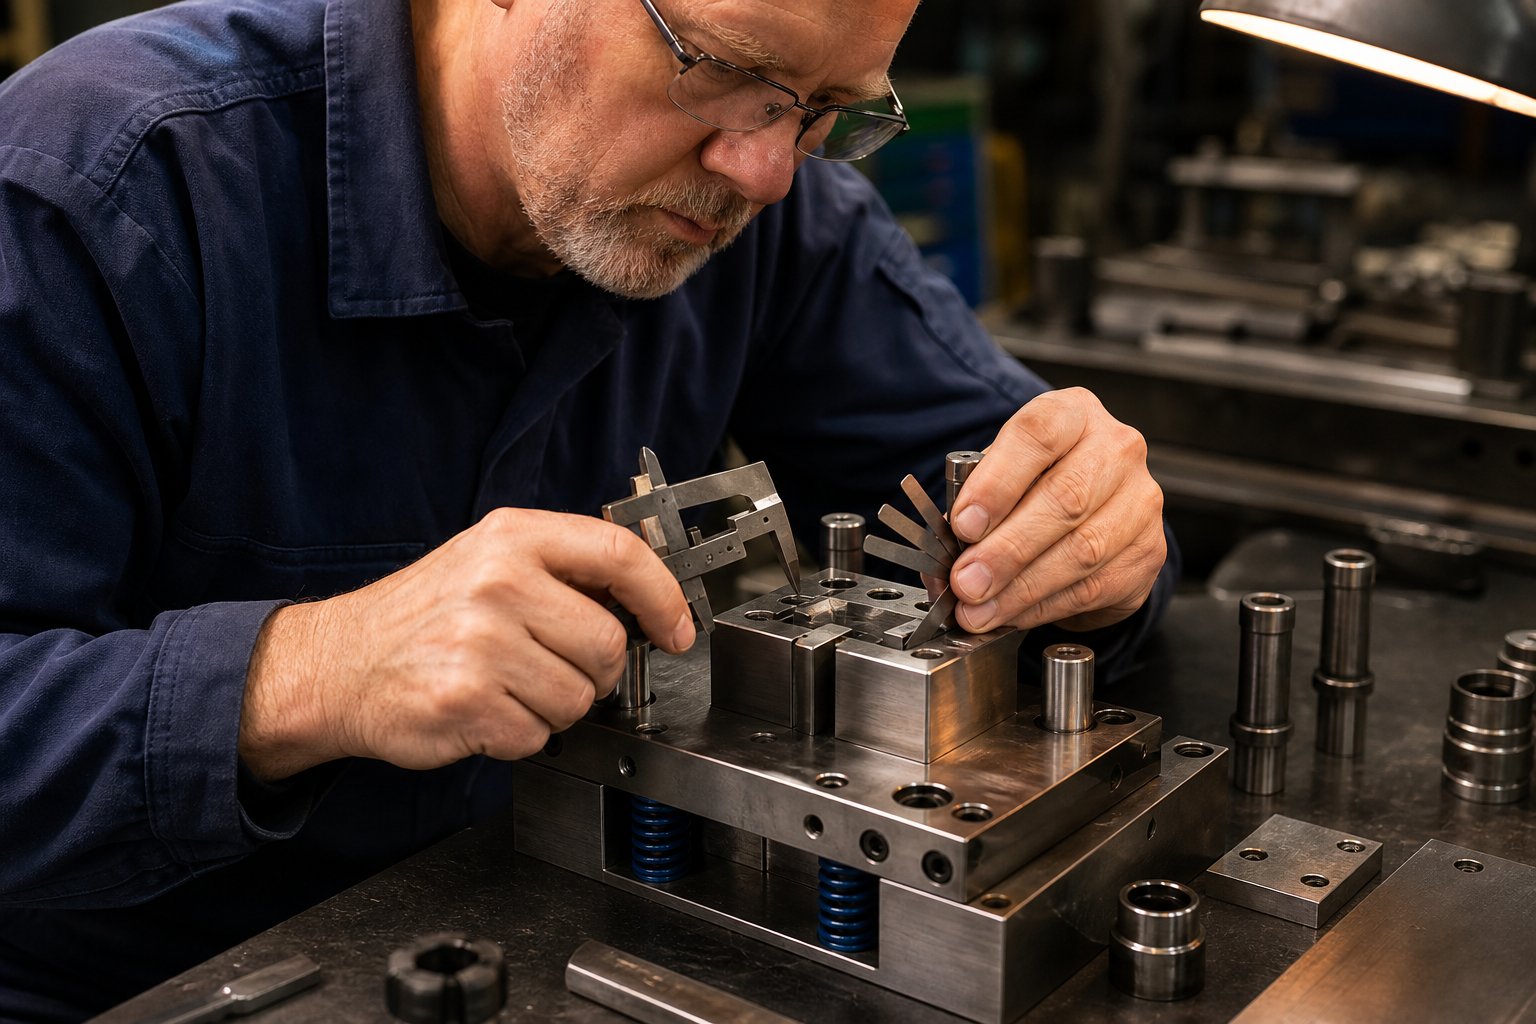
کسٹم ڈائی اسٹیمپنگ ورک فلو ڈیزائن سے ڈیلیوری تک
معاشیات کو جاننا ایک چیز ہے۔ اسکرین پر 3D ماڈل سے لے کر تیز رفتار سے تیار شدہ پرزے تیار کرنے والے سٹیل تک، ڈائی کو حقیقت میں زندہ ہوتے دیکھنا، وہ جگہ ہے جہاں زیادہ تر خریداروں کو حیرت کا سامنا کرنا پڑتا ہے۔ ورک فلو ترتیب وار ہے اور گیٹ- سے چلایا جاتا ہے: ہر مرحلہ اگلا شروع ہونے سے پہلے گزر جانا چاہیے، اور قدموں کو چھوڑنے میں تقریباً ہمیشہ وقت کی بچت سے زیادہ خرچ ہوتا ہے۔ چاہے آپ کے پروجیکٹ میں سیدھا سادہ کمپاؤنڈ ڈائی ہو یا بیس اسٹیشنوں کے ساتھ ایک پیچیدہ پروگریسو ٹول، ڈیولپمنٹ آرک اسی بنیادی ڈھانچے کی پیروی کرتا ہے۔
یہاں مکمل ترتیب ہے جو زیادہ تر دھاتی سٹیمپنگ ٹولنگ پروجیکٹس کی پیروی کرتے ہیں:
- فزیبلٹی کی تشخیص- کیا اس حصے پر بالکل بھی مہر لگائی جا سکتی ہے؟
- CAE تخروپن- رویے کی تشکیل کی پیشن گوئی کریں، خطرات کی نشاندہی کریں، جیومیٹری کو ڈیجیٹل طور پر بہتر بنائیں۔
- تفصیلی ڈائی ڈیزائن- ہر جزو، اسٹیشن لے آؤٹ، اور پٹی کی ترقی کی مکمل CAD ماڈلنگ۔
- ڈائی مینوفیکچرنگ- CNC مشینی، تار EDM، پیسنے، اور ٹول اسٹیل کے اجزاء کی گرمی کا علاج۔
- اسمبلی اور فٹنگ- ہینڈ-فٹنگ، الائنمنٹ کی تصدیق، اور مکمل ڈائی سیٹ اسمبلی۔
- ٹرائل رن (T1 سیمپلنگ)- پہلے حصوں پر مہر لگائی گئی، پیمائش کی گئی، اور تصریحات کے مقابلے میں۔
- ایڈجسٹمنٹ اور دوبارہ- ٹرائلزابتدائی نمونوں کے جہتی ڈیٹا کی بنیاد پر - ٹھیک-ٹیوننگ۔
- پیداوار کی منظوری- رسمی نشان-آف کہ ڈائی والیوم کی پیداوار کے لیے تمام تقاضوں کو پورا کرتا ہے۔
- جاری دیکھ بھال- لاکھوں چکروں میں درستگی کو محفوظ رکھنے کے لیے حفاظتی نگہداشت اور اسٹیمپنگ ٹول کی مرمت کا شیڈول۔
ہر گیٹ پر مخصوص ڈیلیوری ایبلز اور فیصلے کے نکات ہوتے ہیں۔ یہ سمجھنا کہ ہر مرحلے پر کیا ہوتا ہے، اور کون سے سوالات پوچھے جائیں، ان حیرتوں کو روکتا ہے جو ٹائم لائنز اور بجٹ کو پٹڑی سے اتار دیتے ہیں۔
فزیبلٹی اسسمنٹ اور CAE سمولیشن
کام کا بہاؤ اسٹیل کے کاٹنے یا ڈائی ڈیزائن کے لیے کسی بھی CAD فائل کو کھولنے سے پہلے شروع ہو جاتا ہے۔ فزیبلٹی اسسمنٹ ایک دھوکے سے سادہ سوال کا جواب دیتا ہے: کیا یہ حصہ جیومیٹری مخصوص مواد، موٹائی اور رواداری کو دیکھتے ہوئے سٹیمپنگ کے ذریعے تیار کیا جا سکتا ہے؟
ایک تجربہ کار سٹیمپنگ ٹول اور ڈائی انجینئرنگ ٹیم فارمیبلٹی کی رکاوٹوں، مواد کے بہاؤ کے چیلنجز، اور ممکنہ خرابی کے خطرات کے لیے آپ کے حصے کا جائزہ لیتی ہے۔ وہ گہرائی کے تناسب کو دیکھتے ہیں، مواد کی موٹائی، خصوصیت کی جگہ کے لحاظ سے موڑ ریڈی، اور آیا حصہ ایک ہی ڈائی میں تیار کیا جا سکتا ہے یا متعدد مراحل کی ضرورت ہوتی ہے. یہ وہ جگہ ہے جہاں غیر عملی جیومیٹری کو جلد جھنڈا مل جاتا ہے۔ ایک خصوصیت جو CNC مشینی میں بالکل کام کرتی ہے اس کو کریکنگ کے بغیر اسٹیمپ کرنا ناممکن ہو سکتا ہے، یا ایک اضافی سٹیشن کی ضرورت ہو سکتی ہے جو پروجیکٹ کی معاشیات کو مکمل طور پر تبدیل کر دے۔
اس مرحلے پر پوچھے جانے والے سوالات: کیا فراہم کنندہ نے ایسی خصوصیات کی نشاندہی کی ہے جو معیاری فارمیبلٹی کی حدوں سے آگے بڑھتے ہیں؟ کیا متبادل جیومیٹریاں ہیں جو بہتر مینوفیکچریبلٹی کے ساتھ ایک ہی فنکشن کو حاصل کرتی ہیں؟ وہ کس قسم کی ڈائی تجویز کرتے ہیں اور کیوں؟
ایک بار جب فزیبلٹی اس بات کی تصدیق کر لیتی ہے کہ حصہ سٹیمپ ایبل ہے، CAE سمولیشن سنبھال لیتا ہے۔ محدود عنصر تجزیہ سافٹ ویئر جیسے AutoForm یا DEFORM کا استعمال کرتے ہوئے، انجینئرز فزیکل ٹولنگ کا ارتکاب کرنے سے پہلے مکمل تشکیل کے عمل کو ڈیجیٹل طور پر نقل کرتے ہیں۔ کے مطابقسٹیمپنگ ڈائی انجینئرنگ میں CAE تخروپن کے ماہرین، یہ قدم مادی بہاؤ کے رویے، تناؤ اور تناؤ کی تقسیم، موٹائی میں تغیر، جھریوں کے رجحانات، اور اسپرنگ بیک کی خرابی کی پیشین گوئی کی اجازت دیتا ہے، یہ سب کچھ ڈائی مینوفیکچرنگ پر ایک ڈالر خرچ ہونے سے پہلے۔
نقلی مرحلہ وہ ہے جہاں روایتی "ڈیزائن، مینوفیکچر، ٹرائی آؤٹ، فکس، ریپیٹ" سائیکل کو "ڈیزائن، سمولیٹ، آپٹیمائز، مینوفیکچر، کم سے کم آزمانے" میں کمپریس کیا جاتا ہے۔ مینوفیکچررز جو CAE سے فائدہ اٹھاتے ہیں وہ عام طور پر 30-%50 تک کوشش کی تکرار کو کم کرتے ہیں، جو براہ راست محفوظ شدہ ہفتوں اور کم مہنگی ڈائی ترمیم میں ترجمہ کرتا ہے۔ حد خاکوں کی تشکیل (FLDs) شگاف کے خطرے والے علاقوں کی نشاندہی کرتی ہے، پتلا کرنے والے نقشے یہ بتاتے ہیں کہ مواد کہاں ناکام ہو سکتا ہے، اور اسپرنگ بیک معاوضے کا حساب جسمانی آزمائش اور غلطی کے ذریعے دریافت کرنے کے بجائے ریاضی سے لگایا جاتا ہے۔
خریداروں کے لیے، عملی فائدہ سیدھا ہے: ایک سپلائر جو مشینی ڈیلیور کرنے سے پہلے نقل کرتا ہے وہ مر جاتا ہے جو پہلی بار صحیح کام کرتا ہے۔ ایک ہفتہ پہلے کی بچت کے لیے تخروپن کو چھوڑنے میں اکثر آزمائش میں تین سے چھ ہفتے لگتے ہیں-اور-سائیکل کو نیچے کی طرف ایڈجسٹ کریں۔
ڈائی ڈیزائن، مشیننگ اور اسمبلی
تشکیلاتی نقطہ نظر کی توثیق کرنے والے نقلی ڈیٹا کے ساتھ، تفصیلی ڈائی ڈیزائن شروع ہوتا ہے۔ یہ ہر جزو کی مکمل-پیمانہ CAD ماڈلنگ ہے: پنچ پروفائلز، ڈائی بلاکس، اسٹرائپرز، پائلٹس، گائیڈ سسٹم، بہار کے عناصر، اور ڈائی شو کا ڈھانچہ جو ہر چیز کو ٹننج کے نیچے سیدھ میں رکھتا ہے۔ ترقی پسند مرنے والوں کے لیے، پٹی کی ترتیب کو یہاں حتمی شکل دی جاتی ہے، پچ (ایڈوانسمنٹ فی اسٹروک)، اسٹیشن کی ترتیب، اور سکریپ برج ڈیزائن کی وضاحت کرتے ہوئے۔
اس مرحلے پر ایک حسب ضرورت میٹل اسٹیمپنگ ٹول کوئی ایک حصہ نہیں بلکہ درجنوں سے سینکڑوں درست اجزاء کی اسمبلی ہے، ہر ایک متحرک بوجھ کے تحت مل کر کام کرنے کے لیے روادار ہے۔ ڈیزائن کے مرحلے میں عام طور پر دو سے چار ہفتے لگتے ہیں اور اس میں ایک باضابطہ ڈیزائن کا جائزہ شامل ہونا چاہیے جہاں خریدار اہم جہتوں، مادی کال آؤٹس، اور اصل حصے جیومیٹری سے کسی بھی تبدیلی کی تصدیق کرتا ہے۔
ڈائی مینوفیکچرنگ ورک فلو کا سب سے طویل مرحلہ ہے، پیچیدگی کے لحاظ سے چار سے دس ہفتوں تک چلتا ہے۔ بنیادی عمل میں شامل ہیں:
- CNC کی گھسائی کرنے والی- روفنگ اور نیم-فائنشنگ ڈائی بلاکس، پنچ ہولڈرز، اور ٹول اسٹیل بلٹس سے ساختی اجزاء۔
- وائر EDM- درست پنچ اور ڈائی پروفائلز کاٹنا، خاص طور پر پیچیدہ شکلوں اور سخت اندرونی کونوں کے لیے جن تک ملنگ نہیں پہنچ سکتی۔
- سطح پیسنے- ملاوٹ کی سطحوں پر ہموار پن اور ہم آہنگی حاصل کرنا، ڈائی الائنمنٹ اور مستقل شٹ اونچائی کے لیے اہم۔
- گرمی کا علاج- ٹول اسٹیل کے اجزاء کو ان کی کام کی سختی (عام طور پر 58-62 HRC کاٹنے کے لیے)، پھر سختی کے ساتھ سختی کو متوازن کرنے کے لیے ٹیمپرنگ۔
- پیسنے اور پالش کرنا ختم کریں۔- سخت اجزاء کی حتمی جہت اور ان علاقوں کی تشکیل کے لیے سطح کی تیاری جہاں مواد کا بہاؤ ہموار ہونا چاہیے۔
اسمبلی اور فٹنگ مشیننگ کی پیروی کرتے ہیں۔ یہاں تک کہ CNC درستگی کے ساتھ، اسٹیمپنگ ٹولنگ کے اجزاء کو ہنر مند ڈائی میکرز کے ہاتھ سے فٹنگ کی ضرورت ہوتی ہے-جو پنچ-ڈائی کلیئرنس کی تصدیق کرتے ہیں، نقلی پریس حالات کے تحت الائنمنٹ کی جانچ کرتے ہیں، اور اس بات کو یقینی بناتے ہیں کہ تمام حرکت پذیر عناصر (اسٹرائپرز، ناک آؤٹ پن، پائلٹ) بغیر ڈبے کے آزادانہ طور پر کام کرتے ہیں۔ اس مرحلے میں عام طور پر ایک سے دو ہفتے لگتے ہیں اور ڈائی پر جانے سے پہلے مکینیکل فنکشن کی تصدیق کرنے کے لیے بینچ ٹرائی آؤٹ کے ساتھ اختتام پذیر ہوتا ہے-پریس۔
آزمائشی دوڑ، معائنہ، اور پیداوار کی منظوری
پہلا پریس ٹرائل، جسے اکثر T1 سیمپلنگ کہا جاتا ہے، سچائی کا لمحہ ہے۔ ڈائی کو ڈیزائن کے مرحلے سے ٹننج اور شٹ اونچائی کی وضاحتوں سے مماثل پریس میں لگایا جاتا ہے، اور پہلے حصوں پر مہر لگائی جاتی ہے۔ انجینئرز ان نمونوں پر ہر اہم جہت کو پارٹ پرنٹ کے خلاف پیمائش کرتے ہیں، انحرافات کو دستاویز کرتے ہیں اور یہ شناخت کرتے ہیں کہ کون سے ڈائی اسٹیشنوں کو ایڈجسٹمنٹ کی ضرورت ہے۔
شاذ و نادر ہی ایک T1 ٹرائل پہلے اسٹروک پر کامل حصے تیار کرتا ہے۔ عام ایڈجسٹمنٹ میں ٹھیک-پنچ کی دخول کی گہرائی کو ٹیوننگ کرنا، موڑنے والے اسٹیشنوں پر اسپرنگ بیک معاوضے میں ترمیم کرنا، بلین ہولڈر پریشر کو ایڈجسٹ کرنا، اور شیمنگ اسٹیشنز شامل ہیں جہاں طول و عرض تھوڑا سا ہدف سے چلتے ہیں-۔تجربہ کار ڈائی بلڈرزاس تکرار کے لیے منصوبہ بنائیں، فوری طور پر تیار نتائج کی توقع کرنے کے بجائے T1 کو توثیق کا مرحلہ سمجھیں۔
دوسرا ٹرائل (T2) اس بات کی تصدیق کرتا ہے کہ ایڈجسٹمنٹ نے T1 میں پائے جانے والے انحرافات کو حل کیا۔ پیچیدہ مرنے کے لئے، ایک T3 کی ضرورت ہوسکتی ہے. ہر دور اصل حصوں اور ہدف کی وضاحتوں کے درمیان فرق کو کم کرتا ہے جب تک کہ تمام جہتیں رواداری میں نہ آجائیں۔ سامنے کا-لوڈ شدہ CAE سمولیشن کا کام جس کا پہلے بیان کیا گیا ہے وہی ہے جو اس تکرار لوپ کو مختصر رکھتا ہے۔ تخروپن کے بغیر، تین سے پانچ جسمانی تکرار عام ہیں۔ اس کے ساتھ، زیادہ تر مرنے والے ایک یا دو راؤنڈ میں منظوری تک پہنچ جاتے ہیں۔
پروڈکشن کی منظوری ایک رسمی گیٹ ہے جہاں ماپا پرزے، شماریاتی ڈیٹا، اور عمل کے پیرامیٹرز کو دستاویز کیا جاتا ہے اور دستخط کیے جاتے ہیں۔ آٹوموٹو پروگراموں کے لیے، یہ PPAP جمع کرانے کی شکل اختیار کرتا ہے۔ ایرو اسپیس کے لیے، اس کا مطلب ہے ایک مکمل پہلے-مضمون کی جانچ کی رپورٹ جس میں ٹریس ایبلٹی ریکارڈز ہیں۔ عام صنعتی حصوں کے لیے، منظوری صرف ایک جہتی رپورٹ ہو سکتی ہے جو تمام خصوصیات کے پاس ہونے کی تصدیق کرتی ہے۔
منظوری کے علاوہ، ڈائی اپنی پیداواری زندگی میں داخل ہو جاتی ہے، اور دیکھ بھال معیار کو برقرار رکھنے کا ایک اہم عنصر بن جاتی ہے۔ ایک متعین شیڈول پر روک تھام کی دیکھ بھال، پہننے کے لیے پنچ کناروں کا معائنہ، گائیڈ الائنمنٹ کی تصدیق، لچکدار عناصر کو تبدیل کرنا، اور PVD کوٹنگز کو تشکیل دینے والی سطحوں پر دوبارہ لگانا، ہزاروں یا لاکھوں چکروں میں رواداری کو مستحکم رکھتا ہے۔ اسٹیمپنگ ٹول کی مرمت اس وقت ضروری ہو جاتی ہے جب حفاظتی اقدامات زندگی کے اختتام-کے قریب آنے والے اجزاء کو ظاہر کرتے ہیں: پہنے ہوئے مکے دوبارہ گرائے جاتے ہیں یا تبدیل کیے جاتے ہیں، گائیڈ بشنگ کی تجدید کی جاتی ہے، اور فعال سطحوں کو دوبارہ بنایا جاتا ہے۔ ایک منظم دیکھ بھال کا پروگرام، خواہ وہ روک تھام کرنے والا ہو یا غیر معمولی، سکریپ کی شرح کو کم کرتا ہے، غیر منصوبہ بند وقت کو روکتا ہے، اور ابتدائی تخمینوں سے آگے ڈائی لائف کو بڑھاتا ہے۔
ایک ہی چھت کے نیچے ورک فلو کو ختم کرنے کے لیے اس انجام کو--پیش کرنے والے فراہم کنندگان کوآرڈینیشن کے خطرے کو ختم کرتے ہیں جو متعدد دکانداروں میں تقسیم کی فزیبلٹی، ڈیزائن، مشیننگ اور ٹرائی آؤٹ کے ساتھ آتا ہے۔YICHEN کے سٹیمپنگ ڈائی سلوشنزعملی طور پر اس مکمل-عمل کے ماڈل کی وضاحت کریں: فزیبلٹی تجزیہ اور CAE سمولیشن براہ راست ان-ہاؤس ڈائی مشیننگ، ٹرائل رن، اور ڈائمینشنل انسپیکشن میں فیڈ کرتا ہے، جس سے مینوفیکچررز کو ابتدائی تصور سے لے کر پروڈکشن کے لیے تیار ٹولنگ-کا ایک نقطہ جواب ملتا ہے۔ ابتدائی تحقیق سے آر ایف کیو کی طرف بڑھنے والی ٹیموں کے لیے، یہ مربوط نقطہ نظر کمیونیکیشن لوپس کو کمپریس کرتا ہے اور ٹائم لائنز کو قابل قیاس رکھتا ہے۔
ایک اچھی طرح سے عمل میں لایا گیا ورک فلو ایک ایسی ڈائی فراہم کرتا ہے جو قابل اعتماد طریقے سے چلتا ہے۔ لیکن ورک فلو اتنا ہی مضبوط ہے جتنا کہ پارٹنر اسے انجام دے رہا ہے، جس سے ایک حتمی عملی سوال پیدا ہوتا ہے: آپ اس بات کا اندازہ کیسے لگاتے ہیں کہ آیا کوئی سپلائر اپنے بیان کردہ عمل کو حقیقتاً پورا کر سکتا ہے؟
صحیح کسٹم ڈائی اسٹیمپنگ پارٹنر کا انتخاب کیسے کریں۔
ہر سٹیمپنگ ڈائی بنانے والا آپ کو مشینوں کی فہرست دکھا سکتا ہے۔ بہت کم لوگ آپ کو بتا سکتے ہیں کہ وہ قیمت بتانے سے پہلے آپ کے مخصوص تشکیلاتی چیلنج کو کیسے حل کریں گے۔ یہ فرق، آرڈرز کو بھرنے والے فروش اور حل کو انجینئر کرنے والے پارٹنر کے درمیان، اس بات کا تعین کرتا ہے کہ آیا آپ کا پروجیکٹ شیڈول کے مطابق پروڈکشن کو متاثر کرتا ہے یا نظرثانی کے چکر میں اسٹال لگاتا ہے۔ دونوں کو الگ کرنے کا طریقہ یہاں ہے۔
تشخیص کے لیے تکنیکی صلاحیت کا معیار
میٹل اسٹیمپنگ ڈائی مینوفیکچررز کا جائزہ لیتے وقت، ان کی ویب سائٹ کے دعووں کے بجائے وہ اصل میں کیا کر سکتے ہیں اس سے شروعات کریں۔ میٹل اسٹیمپنگ ڈیز کمپنی کا جائزہ آپ کو ان کی کہانی سناتا ہے۔ ان کے سامان کی فہرست، انجینئرنگ ٹیم، اور پراجیکٹ ہسٹری آپ کو بتاتی ہے کہ آیا وہ آپ کا حصہ سنبھال سکتے ہیں۔
اپنی تشخیص کی تشکیل کے لیے اس چیک لسٹ کا استعمال کریں:
- ٹننج رینج دبائیں- کیا ان کا سامان آپ کے حصے کے سائز اور مواد کی موٹائی سے ملتا ہے؟ صرف چھوٹے پریسوں والا سپلائر گہرے-آٹو موٹیو پرزے تیار نہیں کر سکتا۔
- ان-ہاؤس ڈائی ڈیزائن اور CAE سمولیشن- فراہم کنندگان جو اندرونی طور پر ڈیزائن اور نقل کرتے ہیں مشینی شروع ہونے سے پہلے مسائل کا سامنا کرتے ہیں۔ آؤٹ سورس شدہ ڈیزائن مواصلاتی خلاء اور لیڈ ٹائم کا اضافہ کرتا ہے۔
- پیچیدگی کا تجربہ- ملتے جلتے حصے جیومیٹریوں کی مثالیں طلب کریں۔ 20-اسٹیشن پروگریسو ڈائیز کے ساتھ تجربہ کار سٹیمپنگ ڈیز مینوفیکچرر ایک بلڈنگ سادہ خالی کرنے والے ٹولز سے مختلف سطح پر کام کرتا ہے۔
- کوالٹی سرٹیفیکیشن- اپنی صنعت سے سرٹیفیکیشنز سے ملائیں: عام ایپلی کیشنز کے لیے ISO 9001، آٹوموٹیو کے لیے IATF 16949، ایرو اسپیس کے لیے AS9100۔ سپلائر کی بات لینے کے بجائے ان کی تصدیق کریں۔
- آزمائشی اور پروٹو ٹائپنگ کی صلاحیت- کیا وہ گھر میں T1 نمونے چلا سکتے ہیں-اور مکمل جہتی رپورٹ فراہم کر سکتے ہیں؟ سپلائی کرنے والے جو سب کنٹریکٹ ٹرائل چلاتے ہیں وہ تکرار کی رفتار پر کنٹرول کھو دیتے ہیں۔
- مادی مہارت- تصدیق کریں کہ انہوں نے آپ کے مخصوص الائے میں پروڈکشن چلائی ہے۔ ہلکے اسٹیل کے ساتھ تجربہ کار ڈائی مینوفیکچرر فاسفر کانسی یا اعلی-طاقت کے دوہری-فیز گریڈ کے ساتھ جدوجہد کر سکتا ہے۔
- جغرافیائی اور لاجسٹک فٹ- فراہم کنندہ کے دائرہ اختیار میں ترسیل کے اخراجات، مواصلات کے لیے ٹائم زون اوورلیپ، اور IP تحفظ کے فریم ورک پر غور کریں۔
- شفاف حوالہ- ایک تفصیلی اقتباس ٹولنگ، ٹکڑے کی قیمت، مواد، اور ثانوی کارروائیوں کو الگ الگ کرتا ہے۔ مبہم لمپ-مصدقہ حوالہ جات فراہم کنندگان کا منصفانہ موازنہ کرنا یا لاگت میں کمی کے مواقع-کی شناخت کرنا ناممکن بنا دیتے ہیں۔
عام خریدار کی غلطیوں سے بچنا ہے۔
سیکڑوں RFQs کا جائزہ لینے کے بعد، تجربہ کار میٹل سٹیمپنگ ڈائی مینوفیکچررز خریدار کی انہی غلطیوں کو مستقل طور پر نشان زد کرتے ہیں جو لاگت کو بڑھاتی ہیں یا منصوبوں میں تاخیر کرتی ہیں:
رواداری کو کم کرنا۔ہر جہت کو اہم کے طور پر نشان زد کرنا ڈائی مینوفیکچرر کو ایسی خصوصیات میں درستگی پیدا کرنے پر مجبور کرتا ہے جن کی ضرورت نہیں ہے۔ شناخت کریں کہ کون سی خصوصیات فعال طور پر اہم ہیں اور کہیں اور معیاری رواداری کی اجازت دیں۔
مواد کی وضاحتیں چھوڑنا۔304 بمقابلہ 316 بمقابلہ 430 کی وضاحت کیے بغیر "سٹینلیس سٹیل" کہنے سے سپلائر کا اندازہ لگانا چھوڑ دیا جاتا ہے۔ ہر گریڈ مختلف طریقے سے بنتا ہے اور اسے مختلف ڈائی کلیئرنس کی ضرورت ہوتی ہے۔ جیسا کہ RFQ کی بہترین-پریکٹس گائیڈز پر زور دیا گیا ہے، عین مطابق میٹریل گریڈ سب سے زیادہ عام گمشدہ تفصیلات میں سے ایک ہے جو حوالہ دینے میں دنوں میں تاخیر کرتی ہے۔
صرف قیمت پر انتخاب کرنا۔سب سے سستا سٹیمپنگ ڈائی فیکٹری اقتباس اکثر شارٹ کٹس کی عکاسی کرتا ہے: پتلے ڈائی جوتے، لوئر-گریڈ ٹول اسٹیل، یا چھوڑے گئے نقلی اقدامات۔ وہ بچتیں طویل آزمائشی سائیکلوں، قبل از وقت مرنے کے لباس، اور پروڈکشن ریمپ کے بعد متضاد حصوں کے طور پر دوبارہ ظاہر ہوتی ہیں۔
ٹرائل رن ڈیٹا کی درخواست نہیں کر رہا ہے۔اسی طرح کے ماضی کے منصوبوں سے T1 نمونے کی جہتی رپورٹس اور پراسیس کی اہلیت کا ڈیٹا طلب کریں۔ ایک سپلائر جو یہ فراہم نہیں کر سکتا یا تو سختی سے پیمائش نہیں کرتا یا ریکارڈ کو برقرار نہیں رکھتا، پیداوار کی مستقل مزاجی کے لیے دونوں سرخ جھنڈے۔
تحقیق سے RFQ کی طرف منتقل ہونا-تیار مصروفیت
آپ نے عمل کی اقسام، تشکیل کے عمل، صنعت کے معیارات، لاگت کے ڈرائیورز، اور ورک فلو کے مراحل پڑھے ہیں۔ تحقیق اور عمل کے درمیان فرق ایک اچھی طرح سے-منظم آر ایف کیو ہے جو ایک اہل پارٹنر کو بھیجا جاتا ہے۔ ایک مکمل پیکج تیار کریں: 3D CAD فائل کے علاوہ طول و عرض پی ڈی ایف، عین مطابق میٹریل گریڈ، سالانہ حجم کی پیشن گوئی، اہم خصوصیات پر رواداری کال آؤٹ، سطح کی تکمیل یا کوٹنگ کی ضروریات، اور آپ کی ٹارگٹ ٹائم لائن۔
مینوفیکچررز اور سورسنگ مینیجرز کے لیے جو ایک سٹیمپنگ ڈائی مینوفیکچررز پارٹنر کی تلاش میں ہیں جو فزیبلٹی تجزیہ، CAE سمولیشن، ڈائی مشیننگ، ٹرائل رن، اور ایک ہی چھت کے نیچے حتمی معائنہ کا احاطہ کرتا ہے،YICHEN کے سٹیمپنگ ڈائی سلوشنزاس مکمل-سپیکٹرم کی اہلیت پیش کریں۔ ان کا انٹیگریٹڈ ماڈل آپ کو ابتدائی تصوراتی بحث سے RFQ-تیار کسٹم سٹیمپنگ ڈائی سلوشن کی طرف متعدد دکانداروں کے درمیان ہم آہنگی کیے بغیر، کمیونیکیشن اوور ہیڈ اور ڈیولپمنٹ ٹائم لائنز دونوں کو کمپریس کرنے دیتا ہے۔
بہترین سپلائر کا رشتہ دونوں طرف سے وضاحت کے ساتھ شروع ہوتا ہے۔ آپ کو جس چیز کی ضرورت ہے اس کی قطعی طور پر وضاحت کریں، صرف قیمت کے بجائے انجینئرنگ کی گہرائی پر شراکت داروں کا جائزہ لیں، اور ایک دھاتی سٹیمپنگ ڈائی مینوفیکچرر کا انتخاب کریں جس کا ورک فلو، سرٹیفیکیشن، اور کمیونیکیشن کا انداز آپ کی ٹیم کے کام کرنے کے طریقے کے مطابق ہو۔ یہ سیدھ وہی ہے جو ٹولنگ کی خریداری کو پیداواری فائدہ میں بدل دیتی ہے۔
اپنی مرضی کے مطابق ڈائی اسٹیمپنگ کے اکثر پوچھے گئے سوالات
1. کسٹم ڈائی اسٹیمپنگ اور معیاری ڈائی اسٹیمپنگ میں کیا فرق ہے؟
معیاری ڈائی اسٹیمپنگ عام شکلیں جیسے واشر یا سادہ بریکٹ تیار کرنے کے لیے پہلے سے-موجودہ ٹولنگ کا استعمال کرتی ہے۔ اپنی مرضی کے مطابق ڈائی اسٹیمپنگ میں ایک مخصوص حصے جیومیٹری، مواد، اور رواداری کی ضرورت کے لیے شروع سے انجینئرنگ ٹولنگ شامل ہوتی ہے۔ اپنی مرضی کے مطابق اپروچ آپ کے حصے کے ڈیزائن کو دستیاب ڈائز کو فٹ کرنے کے لیے ڈیزائن سمجھوتہ کرنے پر مجبور کرنے کے بجائے ٹولنگ کو چلانے دیتا ہے۔ جب کہ معیاری ڈائز کی قیمت صفر ہے، حسب ضرورت ٹولنگ پورے پیداواری حجم کو بڑھاتی ہے اور پیمانے پر نمایاں طور پر کم فی یونٹ لاگت فراہم کرتی ہے، عام طور پر پیچیدگی کے لحاظ سے 5,000 اور 20,000 حصوں کے درمیان بھی ٹوٹ جاتی ہے۔
2. کسٹم ڈائی اسٹیمپنگ ٹولنگ کی قیمت کتنی ہے؟
اپنی مرضی کے مطابق ڈائی ٹولنگ کی حد عام طور پر $8,000 سے $50,000 یا اس سے زیادہ تک ہوتی ہے جو کہ اسٹیشنوں کی تعداد، رواداری کے تقاضے، ٹول اسٹیل گریڈ، اور آیا کاربائیڈ انسرٹس کی ضرورت ہے یا نہیں۔ ایک چار-اسٹیشن پروگریسو ڈائی کی قیمت سولہ-اسٹیشن ڈائی سے کہیں کم ہے جو بلینکنگ، پیئرسنگ، ایک سے زیادہ موڑ، اور ڈائی ٹیپنگ میں-ہے۔ تاہم، یہ پیشگی سرمایہ کاری پیدا ہونے والے ہر حصے پر مہلت دیتی ہے۔ مثال کے طور پر، 1,000,000 پرزے تیار کرنے والی $25,000 ڈائی ٹولنگ لاگت میں فی یونٹ صرف $0.025 کا اضافہ کرتی ہے، جس سے یہ حجم کے لحاظ سے CNC مشینی سے ڈرامائی طور پر سستا ہے۔
3. کسٹم ڈائی اسٹیمپنگ سے کون سی رواداری حاصل ہو سکتی ہے؟
جدید درستگی ڈائی اسٹیمپنگ معمول کے مطابق اہم خصوصیات پر ±0.002 انچ (±0.05 ملی میٹر) رکھتی ہے، کچھ ایپلی کیشنز ±0.001 انچ (±0.025 ملی میٹر) تک پہنچتی ہیں۔ الیکٹرانکس مائیکرو-اسٹیمپنگ ذیلی-0.025 ملی میٹر علاقے میں اور بھی آگے بڑھاتی ہے۔ قابل حصول درستگی کا انحصار فیچر کی قسم، مواد، ڈائی کنڈیشن، اور پریس کی خصوصیات پر ہے۔ فلیٹ خالی اور چھیدنے والے طول و عرض کو موڑنے والے زاویوں یا کھینچی گئی گہرائیوں سے مضبوطی سے پکڑنا آسان ہے۔ YICHEN جیسے سپلائی کرنے والے CAE سمولیشن اور SPC مانیٹرنگ کا استعمال کرتے ہیں تاکہ ان رواداری کو اعلیٰ حجم پروڈکشن رنز میں مستقل طور پر برقرار رکھا جا سکے۔
4. کسٹم اسٹیمپنگ ڈائی کو بنانے میں کتنا وقت لگتا ہے؟
ایک عام کسٹم پروگریسو ڈائی کے لیے کل لیڈ ٹائم 10 سے 20 ہفتوں تک ہوتا ہے۔ اس میں فزیبلٹی اسسمنٹ (1-3 ہفتے)، تفصیلی ڈائی ڈیزائن (2-4 ہفتے)، ڈائی مینوفیکچرنگ بذریعہ CNC، وائر EDM، اور گرائنڈنگ (4-10 ہفتے)، اسمبلی اور فٹنگ (1-2 ہفتے)، اور ایڈجسٹمنٹ کے ساتھ ٹرائل رن (2-5 ہفتے) شامل ہیں۔ سادہ کمپاؤنڈ ڈیز 6-10 ہفتوں میں تیزی سے پہنچتی ہے، جبکہ پیچیدہ منتقلی مرنے میں 12-20 ہفتے لگ سکتے ہیں۔ CAE سمولیشن اور مکمل پارٹ تصریحات کے ذریعے فرنٹ لوڈنگ انجینئرنگ کی کوشش ٹائم لائنز کو کمپریس کرنے کا سب سے قابل اعتماد طریقہ ہے۔
5. کس قسم کی کسٹم سٹیمپنگ ڈائز دستیاب ہیں اور میں کس طرح منتخب کروں؟
چار اہم اقسام مختلف ضروریات کو پورا کرتی ہیں۔ پروگریسو ڈیز ہائی-حجم چھوٹے-سے-درمیانے حصوں کے لیے ایک سے زیادہ اسٹیشنوں کے ذریعے ایک پٹی لے جاتی ہے۔ ٹرانسفر ڈائز بڑے یا گہرے - تیار کردہ اجزاء کے لیے اسٹیشنوں کے درمیان مجرد خالی جگہوں کو منتقل کرتی ہے۔ کمپاؤنڈ ڈیز اعلیٰ درستگی کے ساتھ فلیٹ حصوں کے لیے بیک وقت متعدد کٹنگ آپریشنز انجام دیتا ہے۔ فور سلائیڈ ڈائز چھوٹے حصوں پر پیچیدہ موڑ کے لیے ملٹی-ڈائریکشنل سلائیڈز کا استعمال کرتی ہے۔ انتخاب کا انحصار سالانہ حجم، جزوی طول و عرض اور گہرائی، ہندسی پیچیدگی، مواد کی موٹائی، اور رواداری کی ضروریات پر ہوتا ہے۔ YICHEN جیسا اہل پارٹنر آپ کی مخصوص درخواست کے لیے بہترین ڈائی ٹائپ کی تجویز کرنے کے لیے فزیبلٹی اسسمنٹ کے دوران ان عوامل کا جائزہ لیتا ہے۔


