


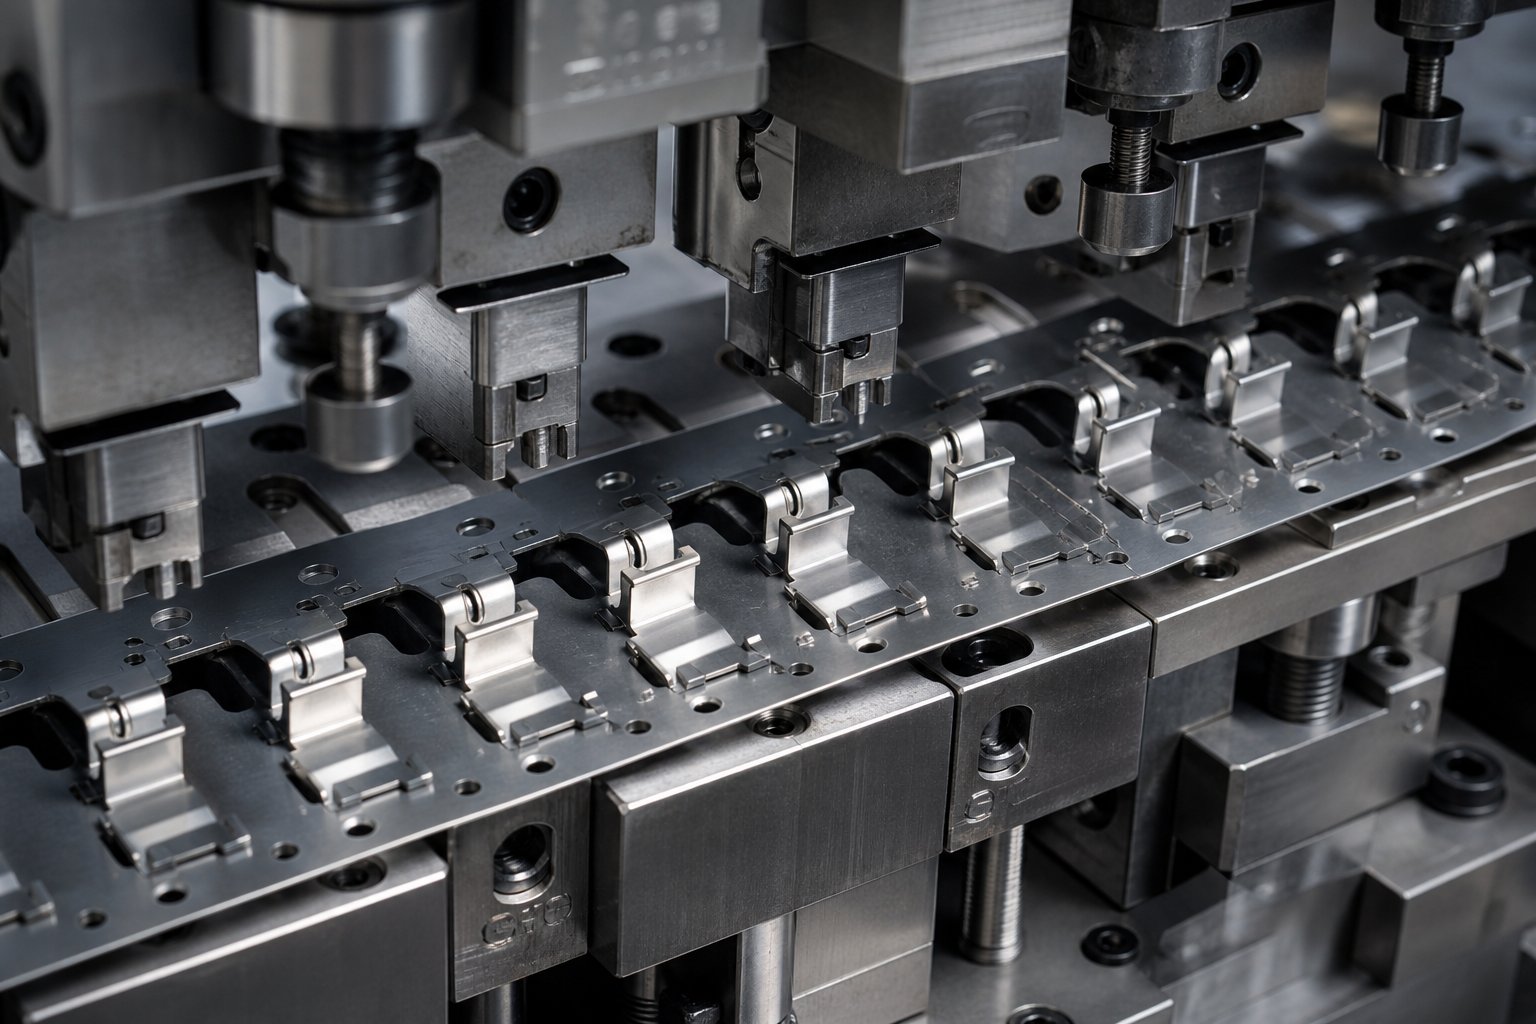
بائی پاس نوچز کیا کرتے ہیں اور وہ کیوں موجود ہیں۔
جب آپ کسی کو پوچھتے سنتے ہیں "دھاتی سٹیمپنگ کیا ہے؟"جواب عام طور پر پریس، ڈیز، اور فارمنگ آپریشنز کا احاطہ کرتا ہے۔ شاذ و نادر ہی اس میں چھوٹی لیکن اہم خصوصیات کا ذکر کیا گیا ہے جو اسٹیشنوں کے درمیان ترقی پسند ڈائی کو آسانی سے چلتے رہتے ہیں۔ بائی پاس نوچز ان خصوصیات میں سے ایک ہیں، اور ان کو نظر انداز کرنا مہنگے ڈاؤن ٹائم کے تیز ترین راستوں میں سے ایک ہے۔
سٹیمپنگ ڈائز میں بائی پاس نوچز کیا ہیں؟
بائی پاس نوچ ایک پروگریسو اسٹیمپنگ ڈائی میں کیریئر کی پٹی کا جان بوجھ کر کٹا ہوا حصہ-ہے۔ اس کا مقصد سیدھا ہے: پٹی کے آگے بڑھنے کے ساتھ ہی تشکیل شدہ یا جزوی طور پر خالی ہونے والی خصوصیات کو نیچے کی طرف آنے والے ڈائی اجزاء سے ٹکرانے سے روکیں۔ شیٹ میٹل سٹیمپنگ میں، ہر سٹیشن مواد کو اس طریقے سے موڑتا، کھینچتا یا لینس کرتا ہے جس کی وجہ سے پٹی کے کچھ حصے اصل جہاز کے اوپر یا نیچے نکل جاتے ہیں۔ بائی پاس نوچز کے بغیر، وہ پھیلی ہوئی خصوصیات اگلے ہی پریس اسٹروک پر اسٹرائپر پلیٹوں، لفٹر ریلوں، یا بیکار اسٹیشن کی سطحوں سے ٹکرا جائیں گی۔
اسٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد ایک کام پر آتا ہے: راستے کو صاف کرنا تاکہ پٹی ایک اسٹیشن سے دوسرے اسٹیشن تک بغیر کسی چھینٹے، گھسیٹنے، یا ہٹائے بغیر آزادانہ طور پر سفر کرے۔
کیوں یہ موضوع سرشار کوریج کا مستحق ہے۔
اگر آپ سٹیمپنگ کی تعریف تلاش کرتے ہیں یا یہ سمجھنے کی کوشش کرتے ہیں کہ مینوفیکچرنگ میں کیا مر جاتا ہے، تو آپ کو بہت سارے عام ڈائی گائیڈز ملیں گے۔ MetalForming Magazine's Die Basics سیریز جیسے وسائل کٹنگ، فارمنگ اور ڈائی کی اقسام کو جامع طور پر کور کرتے ہیں۔ اس کے باوجود بائی پاس نوچز تقریبا ہمیشہ ایک فوٹ نوٹ کے طور پر ظاہر ہوتے ہیں، جو پٹی لے آؤٹ کی وسیع تر بحث کے اندر دفن ہوتے ہیں۔ یہ فرق ٹول بنانے والوں اور ڈائی ڈیزائنرز کو بکھرے ہوئے ذرائع سے اہم تفصیلات کو اکٹھا کر دیتا ہے۔
یہ مضمون اس خلا کو پُر کرتا ہے۔ آپ سیکھیں گے کہ پٹی کی ترقی کے دوران بائی پاس نوچز کیسے کام کرتے ہیں، جیومیٹری کی کون سی اقسام موجود ہیں، مادی خصوصیات ان کے سائز کو کیسے متاثر کرتی ہیں، اور جب وہ ناکام ہو جاتے ہیں تو کیا ہوتا ہے۔ چاہے آپ ایک نیا اسٹیمپنگ ڈائی ڈیزائن کر رہے ہوں یا کسی موجودہ کو ٹربل شوٹ کر رہے ہوں، یہ وہ فوکسڈ حوالہ ہے جسے وسیع تر "سٹیمپنگ ڈائی کیا ہے" گائیڈز چھوڑ دیتے ہیں۔
بغیر کسی رکاوٹ کے سفر کی ضمانت دینے کے لیے بائی پاس کے نشانات موجود ہیں اور ہر اسٹیشن پر ایک ترقی پسند ڈائی میں جہتی درستگی کو برقرار رکھتے ہیں۔
اصل پیچیدگی اس وقت شروع ہوتی ہے جب آپ اس بات پر غور کرتے ہیں کہ ایک پٹی دراصل ملٹی-اسٹیشن ڈائی سے کیسے گزرتی ہے اور کہاں، بالکل، مداخلت شروع ہوتی ہے۔
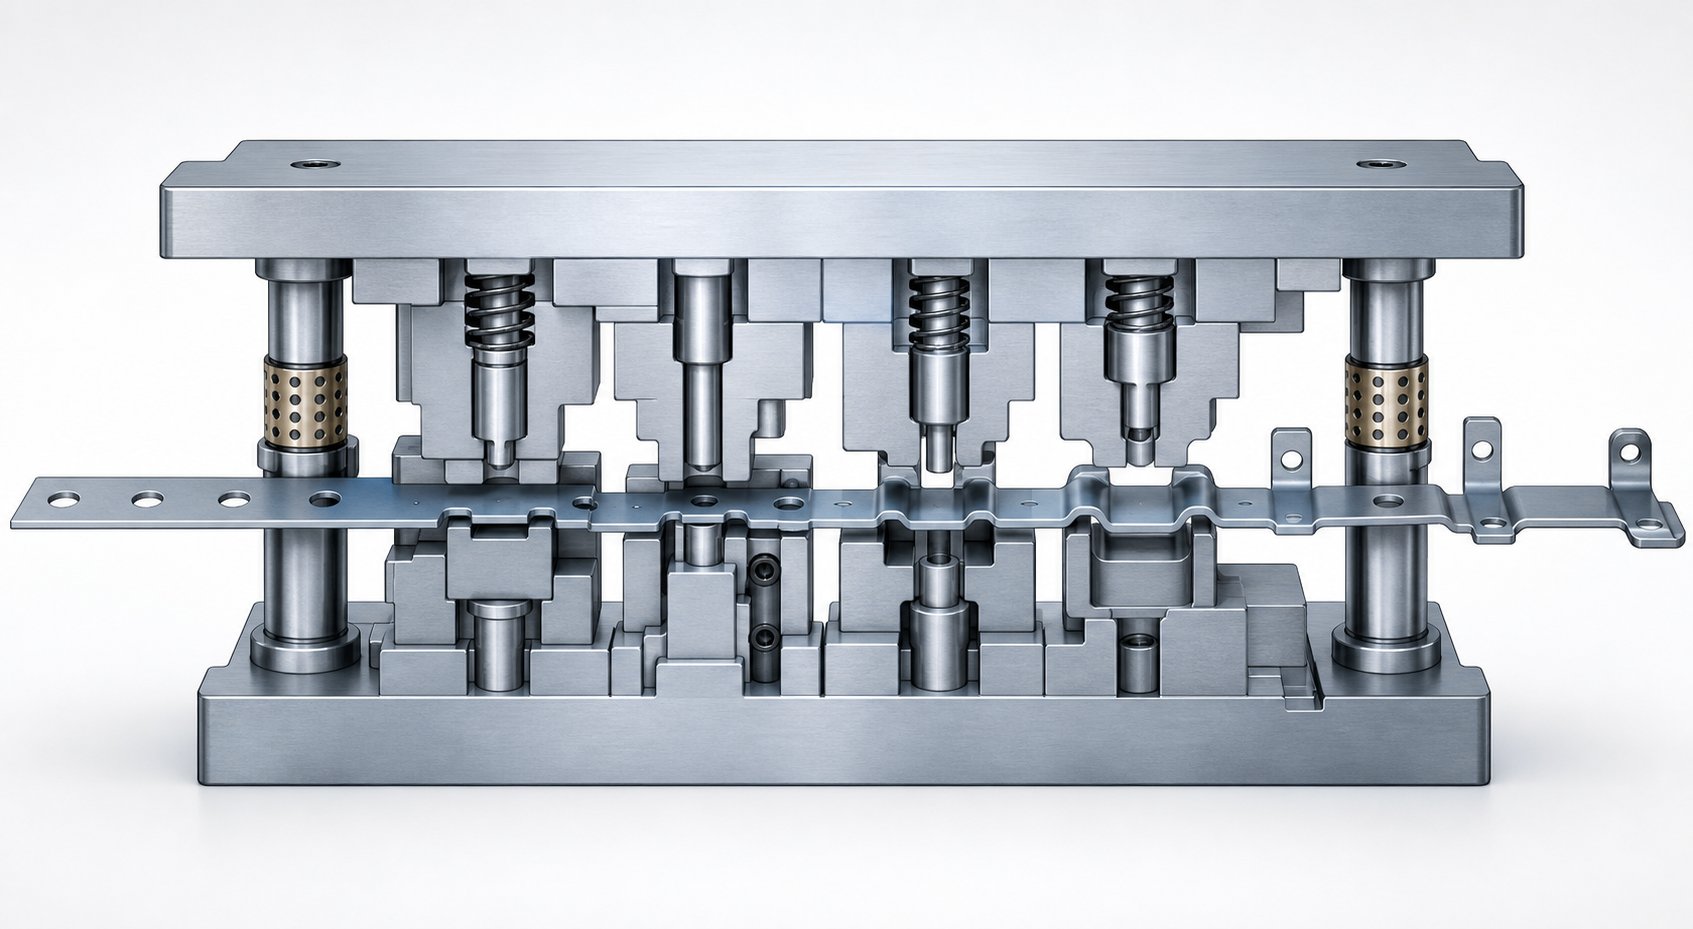
پٹی کی ترقی کے دوران بائی پاس نوچز کیسے کام کرتے ہیں۔
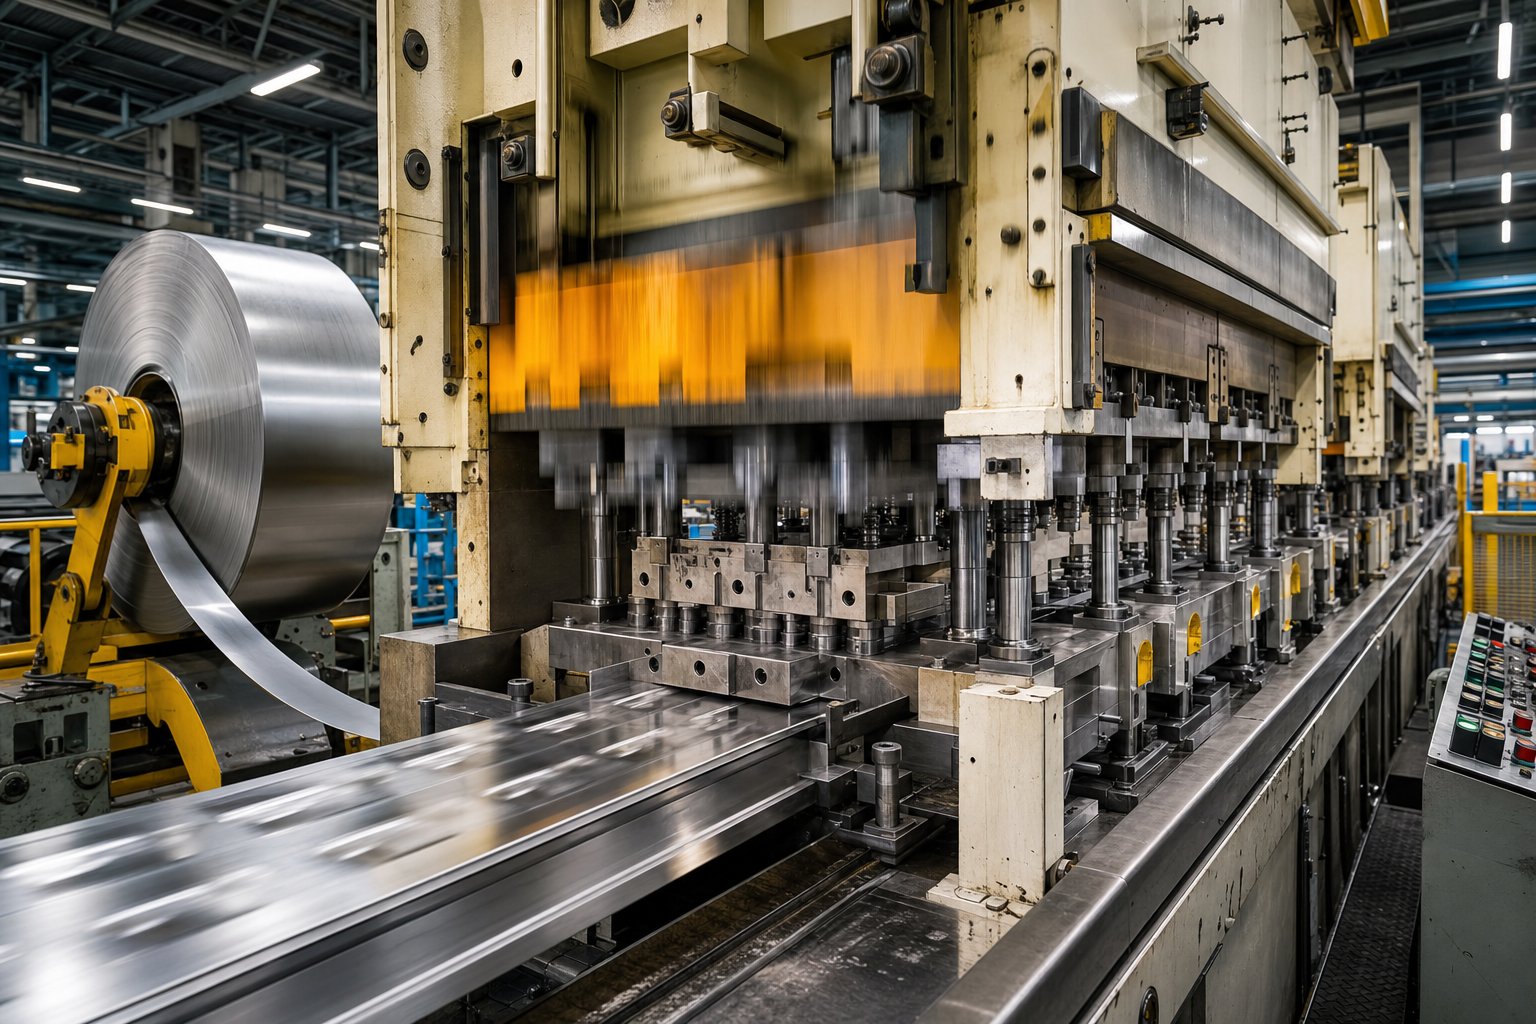
پریس کے دائیں جانب سے پروگریسو ڈائی میں داخل ہونے والی کوائل-فیڈ سٹرپ کی تصویر بنائیں۔ ہر اسٹروک کے ساتھ، وہ پٹی ایک مقررہ پچ کی دوری کو آگے بڑھاتی ہے، اسٹیشنوں کی ایک ترتیب سے گزرتی ہے جو آہستہ آہستہ کاٹتے، چھیدتے، موڑتے، اورمواد کو تیار شدہ حصے میں بنائیں. دھات کی مہر لگانے کا عمل مکمل طور پر اس ترتیب سے، اسٹیشن-بذریعہ-اسٹیشن کی ترقی پر منحصر ہے۔ کوئی بھی چیز جو ہموار پٹی کے سفر میں خلل ڈالتی ہے اس سے جہتی درستگی کو خطرہ لاحق ہوتا ہے اور بالآخر، اپ ٹائم دبائیں۔
پٹی کی ترقی اور مداخلت کا مسئلہ
ڈائی اسٹیمپنگ پریس کے اندر بنیادی چکر یہ ہے: پٹی ایک پچ کو آگے بڑھاتی ہے، پٹی کو پوزیشن میں بند کرنے کے لیے پائلٹ پن پہلے سے چھیدے ہوئے سوراخوں میں گرتے ہیں، ریم نیچے آتی ہے، اور تمام اسٹیشنوں پر ایک ساتھ کٹنگ یا فارمنگ کی کارروائیاں ہوتی ہیں۔ مینڈھا پھر پیچھے ہٹ جاتا ہے، لفٹر پٹی کو نچلی سطح سے اوپر کرتے ہیں، اور فیڈر پٹی کو دوبارہ آگے بڑھاتا ہے۔
ہر اسٹیشن پٹی جیومیٹری کو تبدیل کرتا ہے۔ چھیدنے والا اسٹیشن مواد کو ہٹاتا ہے۔ ایک لانسنگ اسٹیشن ایک ٹیب کو اوپر کی طرف کاٹتا اور موڑتا ہے۔ ایک ڈرائنگ اسٹیشن مواد کو نیچے کی طرف کپ کی شکل میں کھینچتا ہے۔ ایک موڑنے والا اسٹیشن ایک زاویہ پر ایک فلانج کو جوڑتا ہے۔ صرف دو یا تین بنانے کے عمل کے بعد، پٹی اب چپٹے ربن سے مشابہت نہیں رکھتی۔ اس میں ایسی خصوصیات ہوتی ہیں جو اصل جہاز کے اوپر اور نیچے پھیل جاتی ہیں، عمودی اور پس منظر کی رکاوٹیں پیدا کرتی ہیں۔
جیسے جیسے پٹی آگے بڑھتی ہے، ان پھیلی ہوئی خصوصیات کو ہر بہاو والے اسٹیشن سے یا اس کے اوپر سے گزرنا چاہیے۔ تصور کریں کہ ایک 3 ملی میٹر اوپر کی طرف لانس ایک بیکار اسٹیشن پر سفر کر رہا ہے جہاں ایک اسٹرائپر پلیٹ پٹی کے جہاز سے صرف 1.5 ملی میٹر اوپر بیٹھی ہے۔ مداخلت کے بغیر، وہ لانس اگلے فیڈ سائیکل پر اسٹرائپر سے ٹکرا جاتا ہے۔ سٹیمپنگ کا عمل رک جاتا ہے، پٹی جام ہو جاتی ہے، اور ڈائی کو نقصان پہنچتا ہے۔
کس طرح بائی پاس نوچز راستے کو صاف کرتے ہیں۔
یہ وہ جگہ ہے جہاں بائی پاس نوچز اپنا کام کرتے ہیں۔ حسابی جگہوں پر کیریئر کی پٹی سے مواد کو ہٹا کر، ڈائی عمل اس بات کو یقینی بناتا ہے کہ پھیلی ہوئی خصوصیات نیچے کی دھارے والے اسٹیشنوں سے آزادانہ طور پر گزریں۔ نشان ایک خلا پیدا کرتا ہے، کلیئرنس کی ایک کھڑکی، لہذا تشکیل شدہ جیومیٹری کبھی بھی ان اجزاء سے رابطہ نہیں کرتی جس کے ساتھ تعامل کے لیے اسے ڈیزائن نہیں کیا گیا تھا۔
بائی پاس کے نشانات عام طور پر ابتدائی اسٹیشن میں کاٹے جاتے ہیں، اکثر اسی اسٹروک کے دوران جو پائلٹ کے سوراخوں کو چھیدتا ہے۔ وہ پٹی کے ساتھ سفر کرتے ہیں، ہر اس کے بعد والے اسٹیشن پر پہنچ کر کلیئرنس فراہم کرنے کی پوزیشن میں ہیں۔ نتیجہ یہ ہے کہ پوری پریس کی رفتار سے بلاتعطل پٹی کا سفر، یہاں تک کہ جب پنچنگ سٹیمپنگ اور فارمنگ آپریشنز جارحانہ تھری-خصوصیات تخلیق کرتے ہیں۔
عام مداخلت کے منظرنامے جو نشانوں کو نظرانداز کرتے ہیں ان میں شامل ہیں:
- سٹرپ فیڈ کے دوران اوپر کی طرف لینس اسٹرائپر پلیٹوں یا اوپری ڈائی سرفیس کو مارتے ہیں۔
- کھینچے ہوئے کپ یا ابھرے ہوئے فیچرز لفٹر ریلوں پر پکڑتے ہیں کیونکہ پٹی اسٹروک کے درمیان بلند ہوتی ہے
- بیکار اسٹیشن کی سطحوں یا ملحقہ پنچ ہولڈرز سے رابطہ کرنے والی ٹیبز
- جزوی طور پر خالی شدہ خصوصیات گائیڈ ریلوں یا نیچے کی طرف پائلٹ پن ہاؤسنگ پر چھینتی ہیں۔
ان میں سے ہر ایک منظر نامہ ایک ہی نتیجہ پیدا کرتا ہے: پٹی ہچکچاتی ہے، بعد میں بدل جاتی ہے، یا بکسوا ہوتی ہے۔ پائلٹ پن اس پٹی کو مکمل طور پر درست نہیں کر سکتے جو پہلے ہی ڈریگ فورسز کے ذریعہ بے گھر ہو چکی ہے۔ خرابی ہر اسٹروک کے ساتھ اس وقت تک مل جاتی ہے جب تک کہ حصے برداشت سے باہر ہو جائیں یا پٹی مکمل طور پر جام نہ ہو جائے۔
نشان کی جیومیٹری خود، اس کی شکل، گہرائی، اور چوڑائی، اس بات کا تعین کرتی ہے کہ یہ کتنی کلیئرنس فراہم کرتا ہے اور کتنی کیریئر کی طاقت کو قربان کرتا ہے۔ وہ تجارت-وہ جگہ ہے جہاں نشان ڈیزائن دلچسپ ہو جاتا ہے۔
بائی پاس نوچ جیومیٹری کی اقسام اور ہر ایک کو کب استعمال کریں۔
تمام بائی پاس نشانات ایک جیسے نظر نہیں آتے۔ آپ کیریئر کی پٹی میں جو شکل کاٹتے ہیں وہ براہ راست اس بات پر اثر انداز ہوتا ہے کہ تشکیل شدہ خصوصیت کو کتنی کلیئرنس ملتی ہے، کیریئر کتنی ساختی سالمیت کو برقرار رکھتا ہے، اور سلگ ڈائی سے کتنی صفائی سے نکلتی ہے۔ اسٹیمپنگ ڈائی ڈیزائن میں، غلط نوچ جیومیٹری کا انتخاب کرنا کام کے لیے غلط ٹول کو منتخب کرنے کے مترادف ہے: یہ کام کر سکتا ہے، لیکن یہ ایسے مسائل کو متعارف کراتا ہے جن کی آپ کو ضرورت نہیں تھی۔
تو انتخاب کیا چلاتا ہے؟ یہ اس مداخلت پر آتا ہے جسے آپ صاف کر رہے ہیں، آپ جس مواد کو چلا رہے ہیں، اور آپ کتنے کیریئر کو قربان کرنے کے متحمل ہوسکتے ہیں۔ آئیے بائی پاس نوچ شیٹ میٹل کی تشکیل میں استعمال ہونے والی پانچ بنیادی بائی پاس نوچ جیومیٹریوں کو توڑتے ہیں اور ان میں سے ہر ایک کو مخصوص حالات کے لیے کیا مناسب بناتا ہے۔
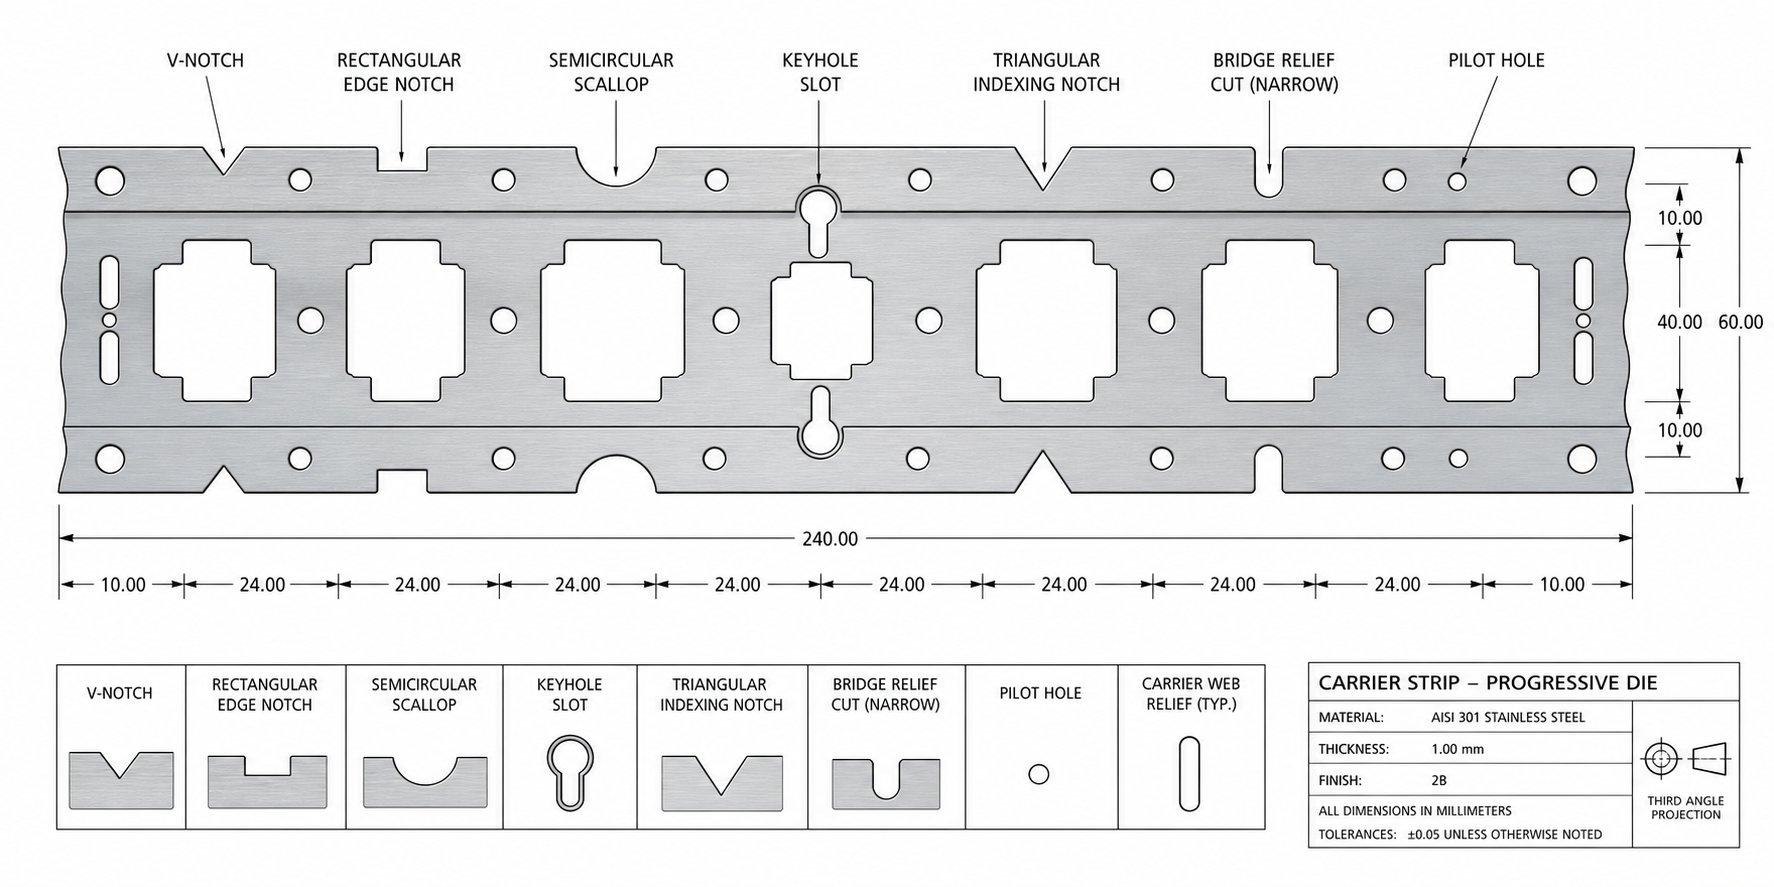
عام بائی پاس نوچ کی شکلیں اور ان کی خصوصیات
ہر نشان والے پروفائل میں الگ الگ فوائد اور تجارتی-آفز ہوتے ہیں۔ یہاں آپ کو اہم اختیارات کے بارے میں جاننے کی ضرورت ہے:
V-نشان۔یہ جیومیٹری کیریئر کے مواد کی کم سے کم مقدار کو ہٹاتی ہے جبکہ اب بھی تنگ پھیلی ہوئی خصوصیات کے لیے مناسب کلیئرنس فراہم کرتی ہے۔ V شکل کی متصل دیواریں کھلنے کو عین اس مقام پر مرکوز کرتی ہیں جہاں مداخلت ہوتی ہے۔ V-نوچز ڈائز میں عام ہیں جہاں پٹی کی سختی ایک ترجیح ہے اور تشکیل شدہ خصوصیت نسبتاً چھوٹی ہوتی ہے، جیسے کہ اوپر کی طرف شارٹ لانس یا اتلی ایمبوس۔ تیار کردہ سلگ کمپیکٹ ہے اور متوقع طور پر باہر نکلتی ہے۔
U-نشان۔جب تشکیل شدہ خصوصیت وسیع تر ہوتی ہے، تو U{0}}نشان ایک وسیع علاقے میں یکساں کلیئرنس فراہم کرتا ہے۔ تیز-کونوں والے متبادل کے مقابلے میں متوازی اطراف اور ریڈیئسڈ نیچے کیرئیر میں زیادہ یکساں طور پر تناؤ تقسیم کرتے ہیں۔ آپ کو ایپلی کیشنز میں U-نوچز ملیں گے جہاں کھینچے ہوئے کپ یا چوڑے مڑے ہوئے ٹیبز کو مسلسل کلیئرنس کی ضرورت ہوتی ہے کیونکہ وہ نیچے کی طرف سفر کرتے ہیں۔ وہ مؤثر طریقے سے کیریئر کی طاقت کے خلاف مواد کو ہٹانے میں توازن رکھتے ہیں۔
مستطیل نشان۔مشین کے لیے سب سے آسان جیومیٹری، ایک مستطیل نشان دی گئی چوڑائی کے لیے زیادہ سے زیادہ کلیئرنس فراہم کرتا ہے۔ یہ دوسرے پروفائلز کے مقابلے میں زیادہ کیریئر مواد کو ہٹاتا ہے، جس کی وجہ سے یہ گہرائی سے تیار کردہ خصوصیات یا ایسی حالتوں کے لیے انتخاب کرنے میں-جاتا ہے جہاں ایک بڑی عمودی ونڈو کی ضرورت ہوتی ہے۔ منفی پہلو واضح ہے: تیز اندرونی کونے کیریئر کی پٹی میں تناؤ کے مرتکز کے طور پر کام کرتے ہیں، جس سے فیڈ ٹینشن کے تحت ٹوٹ پھوٹ کا خطرہ بڑھ جاتا ہے۔ یہ پتلی یا اعلی-طاقت والے مواد میں زیادہ اہمیت رکھتا ہے۔
نیم سرکلر نوچ۔ایک ریڈیوسڈ پروفائل تناؤ بڑھانے والوں کو مکمل طور پر ختم کرتا ہے۔ نیم سرکلر بائی پاس نوچز اس وقت مثالی ہوتے ہیں جب کیریئر کی پٹی تنگ ہو، مواد پھٹنے کا خطرہ ہو، یا تشکیل شدہ خصوصیت کو صرف اتلی کلیئرنس کی ضرورت ہو۔ تانبے اور ایلومینیم جیسے نرم مرکبات اس جیومیٹری سے فائدہ اٹھاتے ہیں کیونکہ یہ ہائی-اسپیڈ فیڈ سائیکل کے دوران کنارے پھٹنے کے امکانات کو کم کرتا ہے۔ تجارت-نشان کی چوڑائی کے مقابلہ میں کلیئرنس کی محدود گہرائی ہے۔
زاویہ دار (Trapezoidal) نشان۔یہ پروفائل V اور مستطیل شکلوں کے عناصر کو یکجا کرتا ہے۔ زاویہ دار دیواریں پٹی کی سطح پر وسیع تر کھولنے کی اجازت دیتی ہیں جبکہ مواد کو کنارے سے مزید برقرار رکھتے ہیں۔ زاویہ دار نشانات اس وقت اچھی طرح کام کرتے ہیں جب تشکیل شدہ خصوصیت کسی زاویے پر ہی مداخلتی زون میں داخل ہوتی ہے، جیسے کہ ایک فلینج والا ٹیب جو اوپر اور پیچھے دونوں طرف پھیلا ہوا ہے۔ سلگ کا اخراج عام طور پر قابل اعتماد ہوتا ہے کیونکہ ٹیپرڈ شکل سلگ کو نیچے کی طرف رہنمائی کرتی ہے۔
حصہ اور مرنے کی ضروریات کی بنیاد پر جیومیٹری کا انتخاب کرنا
نشان کی شکل کو صاف کیے جانے والے مخصوص مداخلت سے ملانا وہ جگہ ہے جہاں تجربہ کار سٹیمپنگ ڈائی ڈیزائن اندازے سے الگ ہوتا ہے۔ ان عملی رہنما خطوط پر غور کریں:
اتھلی ساختہ خصوصیات، جیسے کم-پروفائل ایمباس یا 1.5 گنا مواد کی موٹائی سے کم جزوی لانس، کو عام طور پر صرف نیم سرکلر ریلیف کی ضرورت ہوتی ہے۔ کیریئر اپنی تقریباً تمام طاقت کو برقرار رکھتا ہے، اور چھوٹی سلگ والیوم سکریپ کو قابل انتظام رکھتا ہے۔ گہری-خریدار خصوصیات جو پٹی کے جہاز کے نیچے یا اوپر نمایاں طور پر پھیلی ہوئی ہیں مکمل مستطیل یا U{5}}نشان کھولنے کا مطالبہ کرتی ہیں کیونکہ کلیئرنس ونڈو کو پوری خصوصیت کی اونچائی کے ساتھ ساتھ اسپرنگ بیک تغیر کے لیے حفاظتی مارجن کو ایڈجسٹ کرنا چاہیے۔
نشان کی شکل سلگ کنٹرول اور کاٹنے والی قوت کو بھی متاثر کرتی ہے۔ V-نوچز اور زاویہ والے پروفائلز سلگس تیار کرتے ہیں جو صاف طور پر ٹوٹ جاتے ہیں اور بغیر چپکے ڈائی پلیٹ میں گر جاتے ہیں۔ مستطیل نشانات، خاص طور پر چوڑے، فلیٹ سلگس پیدا کر سکتے ہیں جو ویکیوم-مکے کے چہرے پر چپک جاتے ہیں۔ تجربہ کار ٹول بنانے والے اکثر اس سکشن کو توڑنے کے لیے پنچ میں ہلکی سی کونیی ریلیف یا کراؤن شامل کرتے ہیں۔
شیٹ میٹل اسٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز کے درمیان فرق ایک اور پرت کا اضافہ کرتا ہے۔ مثبت بائی پاس نوچز کیریئر کی پٹی کے بیرونی کنارے سے مواد کو اندر کی طرف ہٹاتے ہیں۔ منفی بائی پاس نوچز کیریئر ویب کے اندرونی کٹ آؤٹ ہیں۔ مثبت نشانات پیدا کرنے اور معائنہ کرنے میں آسان ہیں، جبکہ منفی نشانات گائیڈ ریل کے رابطے کے لیے بیرونی کیریئر کے کنارے کو محفوظ رکھتے ہیں۔ بائی پاس نوچز میں شیٹ میٹل بنانے والی سٹیمپنگ سخت گائیڈ ریل رواداری کے ساتھ مر جاتی ہے، اس بیرونی کنارے کو برقرار رکھنا فیصلہ کن عنصر ہو سکتا ہے۔
نیچے دی گئی جدول ہر جیومیٹری کا موازنہ چار اہم معیارات پر کرتی ہے تاکہ آپ کو اپنی درخواست کے لیے صحیح پروفائل منتخب کرنے میں مدد ملے۔
| نشان جیومیٹری | کلیئرنس کی صلاحیت | کیریئر کی طاقت برقرار رکھنا | سلگ کنٹرول میں آسانی | عام استعمال کے معاملات |
|---|---|---|---|---|
| V-نشان | اعتدال پسند (تنگ خصوصیات) | اعلی | بہترین (کومپیکٹ سلگ) | شارٹ لینس، چھوٹے ایمبوسس، تنگ ٹیبز |
| U-نشان | اچھا (وسیع خصوصیات) | اعتدال سے اعلیٰ | اچھی (یکساں سلگ شکل) | چوڑے جھکے ہوئے ٹیبز، اعتدال پسند ڈرا، وسیع لینس |
| مستطیل | زیادہ سے زیادہ | کم سے اعتدال پسند | میلا (فلیٹ سلگ چپک سکتا ہے) | گہری قرعہ اندازی، لمبے ساخت کی خصوصیات، بڑی کلیئرنس کی ضرورت ہے۔ |
| نیم سرکلر | محدود (اتلی خصوصیات) | بہت اعلی | اچھا (گول سلگ) | کم-پروفائل ایمبوسس، پتلی/نرم پٹی کا مواد |
| زاویہ / ٹراپیزائڈل | اچھا (زاویانہ خصوصیات) | اعتدال پسند | بہت اچھا (ہدایت یافتہ اخراج) | زاویہ والے flanges، پس منظر کی توسیع کے ساتھ خصوصیات |
ایک تفصیل جسے اکثر نظر انداز کر دیا جاتا ہے: بائی پاس نوچ شیٹ میٹل بنانے کا مقصد عمودی مداخلت کو صاف کرنے سے آگے بڑھتا ہے۔ نوچ جیومیٹری اس بات پر بھی اثر انداز ہوتی ہے کہ فیڈ ٹینشن میں کیریئر کی پٹی کس طرح برتاؤ کرتی ہے۔ بڑے سائز کے مستطیل نشانوں کی وجہ سے کمزور ہو جانے والا کیریئر اسٹیشنوں کے درمیان کھینچ یا بکل کر سکتا ہے، جس سے پچ کی غلطیاں سامنے آتی ہیں جنہیں درست کرنے کے لیے پائلٹ پن بھی جدوجہد کر سکتے ہیں۔ اس کے برعکس، گہرائی سے کھینچی گئی خصوصیت پر ایک چھوٹا سا نیم سرکلر نشان ان ڈریگ فورسز کو تخلیق کرتا ہے جن پر پہلے بات کی گئی تھی۔
صحیح جیومیٹری ان تمام مطالبات کو بیک وقت متوازن کرتی ہے۔ لیکن اکیلے جیومیٹری پوری کہانی نہیں بتاتی۔ ڈائی کے ذریعے چلنے والا مواد، اس کی موٹائی، سختی، اور لچکدار، ہر نشان پروفائل کے لیے سائزنگ کی ضروریات کو اس طریقے سے تبدیل کرتا ہے جو تجربہ کار ڈیزائنرز کو بھی چوکس کر سکتا ہے۔
بائی پاس نوچز دیگر نوچ کی اقسام سے کیسے مختلف ہیں۔
کیریئر کی پٹی میں کاٹا جانے والا ہر نشان مواد کو ہٹا دیتا ہے، لیکن اسی جگہ مماثلت ختم ہو جاتی ہے۔ ڈائی ڈرائنگ، شاپ فلور پر گفتگو، اور یہاں تک کہ اسٹیمپنگ ڈائی کمپونینٹس کیٹلاگ میں بائی پاس نوچ کے ساتھ "ریلیف نوچ،" "کیرئیر نوچ،" "ٹرم نوچ" اور "پائلٹ نوچ" جیسی اصطلاحات استعمال ہوتی ہیں، اکثر واضح امتیاز کے بغیر۔ اگر آپ نے کبھی "What are dies" کی تلاش کی ہے یا اسٹیمپنگ ڈیز کی اقسام کو دریافت کیا ہے، تو آپ کو ان اصطلاحات کا سامنا کرنا پڑا ہوگا جو ڈھیلے طریقے سے یا ایک دوسرے کے بدلے بھی استعمال ہوتے ہیں۔ یہ ابہام حقیقی مسائل کا سبب بنتا ہے جب ٹول میکر ڈیزائنر کے ارادے سے کچھ مختلف بناتا ہے۔
بائی پاس نوچز بمقابلہ ریلیف نوچز بمقابلہ کیریئر نوچز
ہر نشان کی قسم ایک مخصوص میکانکی وجہ سے موجود ہے۔ یہاں یہ ہے کہ وہ کیسے ٹوٹ جاتے ہیں:
بائی پاس نشاناتکیریئر کی پٹی سے مواد کو ہٹا دیں تاکہ تشکیل شدہ خصوصیات، لینس، ڈرا، جھکنے والے ٹیبز، ڈائی اجزاء سے رابطہ کیے بغیر ڈاؤن اسٹریم اسٹیشنوں سے آزادانہ طور پر گزریں۔ ان کا واحد کام پٹی کی ترقی کے دوران مداخلت کی منظوری ہے۔
امدادی نشاناتایک بنیادی طور پر مختلف مقصد کی خدمت. موڑ ریلیف ایک کلیئرنس نوچ ہے جو فلینج کے آخر میں رکھا جاتا ہے تاکہ ملحقہ مواد کو مسخ کیے بغیر یا پھاڑے موڑنے کی اجازت دی جائے۔ امدادی نشانات مادی تناؤ کا انتظام کرتے ہیں، سفر کو ختم کرنے سے نہیں۔ وہ موڑ لائنوں پر ظاہر ہوتے ہیں، کیریئر کے راستے کے ساتھ نہیں.
کیریئر کے نشاناتخود کیریئر کی پٹی کی وضاحت کریں۔ یہ کٹس ویب کی چوڑائی اور پروفائل کو قائم کرتے ہیں جو انفرادی حصے کے خالی حصوں کو جوڑتا ہے جب وہ ڈائی سے گزرتے ہیں۔ وہ ساختی ہیں، رکاوٹوں کو صاف کرنے کے بجائے پٹی کی ترتیب کو تشکیل دیتے ہیں۔
نشانوں کو تراشیں۔پٹی کے کناروں سے ترقی پسند سکریپ کو ہٹا دیں۔ وہ خالی کرنے کی ترتیب کا حصہ ہیں، اس مواد کو کاٹ رہے ہیں جس کی مزید ضرورت نہیں ہے جیسا کہ حصہ جیومیٹری ابھرتا ہے۔ ٹرم نوچز سٹرپ کو اپنی آخری خاکہ تک بتدریج اسٹیشنوں پر کم کرتے ہیں۔
پائلٹ نشاناتچھوٹے کٹ آؤٹ یا فیچرز ہیں جو پائلٹ پن کے لیے رجسٹریشن پوائنٹ فراہم کرتے ہیں۔ وہ اس بات کو یقینی بناتے ہیں کہ پٹی ہر اسٹیشن پر درست طریقے سے واقع ہے۔ ان کا فنکشن پوزیشنل ہے، کلیئرنس-سے متعلق نہیں۔
پانچوں ہی پٹی سے مواد کو ہٹانا ہے، پھر بھی ہر ایک مختلف فنکشنل ڈومین میں کام کرتا ہے: مداخلت کلیئرنس، تناؤ کا انتظام، پٹی کا ڈھانچہ، سکریپ ہٹانا، یا پوزیشنی رجسٹریشن۔
ڈائی ڈیزائن کمیونیکیشن کے لیے اصطلاحات کیوں اہمیت رکھتی ہیں۔
اس منظر نامے کا تصور کریں: ایک ڈائی ڈیزائنر سٹیشن دو پر ایک بائی پاس نوچ بتاتا ہے تاکہ ایک تشکیل شدہ ٹیب کو صاف کیا جا سکے جو سٹیشن فور پر بنایا جائے گا۔ ٹول میکر، کال آؤٹ کو ٹرم نوچ سے تعبیر کرتے ہوئے، کیریئر کے غلط کنارے سے مواد کو کاٹ دیتا ہے۔ پٹی ایک طرف سے ساختی سالمیت کھو دیتی ہے، فیڈ کے دوران مرکز سے باخبر رہنا-شروع کر دیتی ہے، اور پائلٹ پن معاوضہ نہیں دے سکتے۔ حصے پہلے سو جھٹکے کے اندر برداشت سے باہر آجاتے ہیں۔
ڈیزائنر، ٹول میکر، اور پریس آپریٹر کے درمیان اس قسم کی غلط مواصلت زیادہ تر دکانوں سے زیادہ عام ہے۔ ڈیز اور سٹیمپنگ کے کام میں اصطلاحات کی خرابی اس وقت اہم ہو جاتی ہے جب ایک سے زیادہ لوگ ایک ہی پروجیکٹ کو سنبھالتے ہیں۔ ایک ڈیزائنر غیر رسمی طور پر "ریلیف" کا استعمال کر سکتا ہے جب اس کا مطلب ہے "بائی پاس" یا پریس آپریٹر ہر کٹ آؤٹ کو بغیر کسی مقصد کے "نشان" کہہ سکتا ہے۔
درست کرنا آسان ہے: درست اصطلاحات کو مستقل طور پر استعمال کریں، اور اس کا ایک ایسے حوالہ کے ساتھ بیک اپ بنائیں جس تک ٹیم میں شامل ہر شخص رسائی حاصل کر سکے۔ نیچے دی گئی جدول وہ حوالہ فراہم کرتی ہے، جس میں ہر نشان کی قسم کو اس کے بنیادی مقصد کے ساتھ، پٹی پر مخصوص مقام، اور عام جیومیٹری کی فہرست دی گئی ہے۔
| نشان کی قسم | بنیادی مقصد | پٹی پر مقام | عام جیومیٹری |
|---|---|---|---|
| بائی پاس نوچ | پٹی کے سفر کے دوران خصوصیت کی مداخلت- کو صاف کریں۔ | کیریئر ویب، تشکیل دینے والے اسٹیشنوں کے اوپر کی طرف | V، U، مستطیل، نیم سرکلر، یا زاویہ دار |
| ریلیف نشان | پھاڑنا روکنے کے لیے موڑنے سے پہلے مادی دباؤ کو کم کریں۔ | حصہ جیومیٹری پر موڑنے والی لائنوں سے ملحق | چھوٹا مستطیل یا ریڈیئسڈ کٹ آؤٹ |
| کیریئر نوچ | کیریئر کی پٹی کی چوڑائی اور پروفائل کی وضاحت کریں۔ | حصوں کے درمیان پٹی کے بیرونی کنارے | پٹی لے آؤٹ کے لیے مستطیل یا شکل والا |
| ٹرم نوچ | جزوی خاکہ سامنے آنے پر ترقی پسند سکریپ کو ہٹا دیں۔ | خالی اسٹیشنوں پر پٹی کناروں | حصہ سموچ، فاسد شکلوں کی پیروی کرتا ہے۔ |
| پائلٹ نوچ | پائلٹ پنوں کے لیے رجسٹریشن فراہم کریں۔ | کیریئر کے کنارے یا کیریئر ویب کے اندر | گول سوراخ یا D-شکل کا کٹ آؤٹ |
جب ڈرائنگ پر ہر اسٹیمپنگ ڈائی پرزنٹ پر صحیح لیبل ہوتا ہے، تو دکان کا فرش وہی بناتا ہے جس کا ڈیزائنر نے تصور کیا تھا۔ جب لیبل مبہم ہوتے ہیں، تو غلط مواد ہٹا دیا جاتا ہے، کیریئر غیر ارادی جگہوں پر کمزور ہو جاتے ہیں، اور نتیجے میں ہونے والی ناکامیوں کی اکثر مواصلات کی غلطیوں کی بجائے پریس سیٹ اپ کے مسائل کے طور پر غلط تشخیص ہو جاتی ہے۔
اصطلاحات، اگرچہ، آپ کو صرف ایک درست بائی پاس نشان تک آدھے راستے پر لے جاتی ہے۔ ڈائی سے گزرنے والا مواد، اس کی موٹائی، تناؤ کی طاقت، اور لچک، سائز کے تقاضوں کو ہر نشان کے لیے ان طریقوں سے تبدیل کرتا ہے جسے عام لیبلز نہیں پکڑ سکتے۔
مواد-مخصوص عوامل جو بائی پاس نوچ فیصلوں کو تشکیل دیتے ہیں۔
ایک نوچ جیومیٹری جو 1.0 ملی میٹر کولڈ رولڈ اسٹیل سٹیمپنگ میں بے عیب کام کرتی ہے مکمل طور پر ناکام ہو سکتی ہے جب وہی ڈائی 1.5 ملی میٹر سٹینلیس چلتی ہے۔ مادی خصوصیات صرف بائی پاس نوچ کے سائز کو متاثر نہیں کرتی ہیں، وہ اس کا حکم دیتے ہیں۔ موٹائی اس بات کا تعین کرتی ہے کہ اونچی اونچی خصوصیات کس حد تک پھیلتی ہیں۔ سختی اس بات کا تعین کرتی ہے کہ وہ خصوصیات بننے کے بعد کتنی غیر متوقع طور پر واپس آتی ہیں۔ پٹی کی چوڑائی اس بات کا تعین کرتی ہے کہ قربانی کے لیے کتنا کیریئر مواد دستیاب ہے۔ ان میں سے کوئی بھی غلط ہو جائے، اور پٹی یا تو ناکافی کلیئرنس کی وجہ سے جام ہو جاتی ہے یا زیادہ-کمزور ہو جانے والے کیرئیر سے بکس جاتی ہے۔
نوچ سائزنگ پر موٹائی اور سختی کے اثرات
مواد کی موٹائی بیس لائن کا تعین کرتی ہے۔ ایک موٹی شیٹ لمبے لمبے لینسز، گہری ڈراز، اور زیادہ نمایاں جھکے ہوئے ٹیبز تیار کرتی ہے، ان سبھی کو نیچے کی طرف سے ڈائی پرزوں کو صاف کرنے کے لیے متناسب طور پر گہرے بائی پاس نوچ کھلنے کی ضرورت ہوتی ہے۔ 90 ڈگری اوپر کی طرف لانس کے ساتھ 2.0 ملی میٹر کاربن اسٹیل سٹیمپنگ خالی 1.0 ملی میٹر اسٹاک میں اسی خصوصیت کے عمودی پھیلاؤ سے تقریباً دوگنا بناتا ہے۔ بائی پاس نوچ کو اس پوری اونچائی کے علاوہ کلیئرنس مارجن کو ایڈجسٹ کرنا چاہیے۔
سختی تصویر کو پیچیدہ بناتی ہے۔ سخت مواد جیسے سٹیمپڈ سٹیل گریڈ سٹین لیس یا ہائی-کم طاقت-الائے (HSLA) بننے کے بعد زیادہ اور کم متوقع اسپرنگ بیک کی نمائش کرتے ہیں۔دی فیبریکیٹر سے اسپرنگ بیک ڈیٹاظاہر کرتا ہے کہ 304 سٹینلیس سٹیل 1:1 رداس-سے-مٹائی کے تناسب پر 2 سے 3 ڈگری پر واپس آتا ہے، جبکہ ٹھنڈا-رولڈ اسٹیل ان ہی حالات میں صرف 0.75 سے 1.0 ڈگری واپس آتا ہے۔ اس فرق کا مطلب ہے کہ سٹینلیس میں ایک تشکیل شدہ خصوصیت پیشین گوئی سے قدرے مختلف حتمی زاویہ یا اونچائی پر بیٹھ سکتی ہے، جس میں تغیر کے لیے اضافی بائی پاس کلیئرنس کی ضرورت ہوتی ہے۔
اعلیٰ-طاقت کے درجات کے ساتھ سٹیل شیٹ سٹیمپنگ میں، پیداوار کی طاقت ہلکے سٹیل کی نسبت ٹینسائل طاقت کے بہت قریب پہنچتی ہے۔ فریکچر سے پہلے بہت کم اخترتی ہوتی ہے، جو کٹے ہوئے کناروں اور تشکیل شدہ خصوصیات کے پروفائل کو یکساں طور پر تبدیل کرتی ہے۔ ان مواد کے بائی پاس نوچز کو وسیع مارجن کی ضرورت ہوتی ہے کیونکہ تشکیل شدہ جیومیٹری کم بخشنے والی اور ہٹ سے ہٹ تک زیادہ متغیر ہوتی ہے۔
پٹی کی چوڑائی اور کیریئر کے استحکام کے تحفظات
ہر بائی پاس نشان کیریئر کی پٹی کو کمزور کرتا ہے۔ سوال ہمیشہ ہوتا ہے: قابل اعتماد طریقے سے کھانا کھلانے کے لیے درکار سختی کھو دینے سے پہلے کیریئر کتنا کمزوری برداشت کر سکتا ہے؟کیریئر کی پٹی کے ڈیزائن کے اصولاس بات پر زور دیں کہ کیریئر کو تمام اسٹیشنوں پر مجموعی فیڈ فورسز کے نیچے موڑنے کی مزاحمت کرنی چاہیے۔ ایک تنگ پٹی میں چوڑا بائی پاس نوچ کیریئر کراس- سیکشن کو اس مقام تک کم کر سکتا ہے جہاں یہ فیڈ کے دوران انحراف کرتا ہے، پچ کی غلطیاں پیش کرتا ہے۔
تنگ پٹیاں ڈیزائن سمجھوتہ پر مجبور کرتی ہیں۔ جب ایک بڑا نشان بہت زیادہ کیریئر کی چوڑائی استعمال کرتا ہے، ڈیزائنرز اسے پٹی کے مخالف سمتوں پر دو چھوٹے نشانوں میں تقسیم کرتے ہیں۔ یہ متوازن خوراک کی قوتوں کو محفوظ رکھتے ہوئے، مواد کو ہٹانے کو متوازی طور پر تقسیم کرتا ہے۔ وسیع سٹرپس جارحانہ نشان کے سائز کے لیے زیادہ بجٹ پیش کرتی ہیں، لیکن یہاں تک کہ ان کی حد ہوتی ہے جب ایک سے زیادہ تشکیل شدہ خصوصیات کو ایک ہی اسٹیشن پر کلیئرنس کی ضرورت ہوتی ہے۔
نرم مواد اپنا چیلنج متعارف کراتے ہیں۔ ایلومینیم سٹیمپنگ کا عمل سخت بائی پاس کلیئرنس کی اجازت دیتا ہے کیونکہ ایلومینیم میں بننے والی خصوصیات کم اسپرنگ بیک (عام طور پر 1.5 سے 2 ڈگری) کے ساتھ اپنے مطلوبہ جیومیٹری کے قریب ہوتی ہیں۔ تاہم، ایلومینیم اور تانبے کے مرکب کاٹنے کے عمل کے دوران نشان کے کنارے پر دبنے کا زیادہ خطرہ ہوتا ہے۔ وہ burrs لفٹر ریلوں یا اسٹرائپر پلیٹوں پر پکڑ سکتے ہیں، بالکل وہی مداخلت پیدا کرتے ہیں جو نشان کو روکنے کے لیے ڈیزائن کیا گیا تھا۔ کنارے کوالٹی کنٹرول سخت اسٹیل کے مقابلے میں نرم مرکب کے ساتھ زیادہ اہمیت رکھتا ہے۔
یہاں ایک عملی خرابی ہے کہ کس طرح عام مادی زمرے بائی پاس نوچ ڈیزائن کے فیصلوں کو متاثر کرتے ہیں:
- کم-کاربن سٹیل (ہلکا سٹیل):اعتدال پسند اسپرنگ بیک (0.5-1.0 ڈگری)، پیشین گوئی کے مطابق تشکیل شدہ خصوصیت کی بلندیاں، معیاری نشان کا سائز لاگو ہوتا ہے۔ اعتدال پسند نشان چوڑائی کے ساتھ بھی اچھی کیریئر کی طاقت برقرار رکھنا۔
- کولڈ-رولڈ اسٹیل (درمیانی-کاربن):تھوڑا سا اونچا اسپرنگ بیک، کام-بنائے ہوئے کناروں پر سخت ہوتا ہے۔ اسی فیچر جیومیٹری کے لیے نوچ کلیئرنس مارجن کو ہلکی سٹیل کی قدروں کے مقابلے میں 10-15% بڑھنا چاہیے۔
- سٹینلیس سٹیل (304، 316):ہائی اسپرنگ بیک (2-3 ڈگری)، اہم کام-سخت کرنا۔ وسیع ترین کلیئرنس مارجن اور U-Notch یا مستطیل جیومیٹریوں سے فوائد کی ضرورت ہے جو فراخ ونڈوز فراہم کرتے ہیں۔
- HSLA اور اعلیٰ-طاقت کے اسٹیلز:1:1 کے قریب تناؤ کا تناسب-سے-پیدائش اچانک فریکچر کا رویہ پیدا کرتا ہے۔ تشکیل شدہ خصوصیات میں تیز، غیر متوقع کنارے ہو سکتے ہیں۔ بیس لائن کے طور پر بائی پاس نوچز کو 15-20% تک بڑا کریں۔
- ایلومینیم مرکب:کم اسپرنگ بیک سخت کلیئرنس کی اجازت دیتا ہے، لیکن نرم مواد آسانی سے دھڑکتا ہے۔ کٹے ہوئے کناروں پر گڑ کی تشکیل کو کم کرنے کے لیے نیم سرکلر یا ریڈیئسڈ نوچ جیومیٹری استعمال کریں۔ پروڈکشن رنز کے دوران تعمیر کے لیے نشان کے کناروں کی نگرانی کریں۔
- تانبا اور پیتل:کم سے کم اسپرنگ بیک (0.0-0.5 ڈگری)، بہت نرم۔ سخت کلیئرنس ممکن ہے، لیکن ان مواد میں باریک کیریئر فیڈ ٹینشن کے تحت پھیلے ہوئے ہیں۔ کیریئر کی چوڑائی کے مقابلہ میں نشان کی چوڑائی کو قدامت پسند رکھیں۔
مواد کا انتخاب شاذ و نادر ہی ایسی چیز ہے جسے ڈائی ڈیزائنر کنٹرول کرتا ہے۔ پارٹ انجینئر فنکشنل ضروریات کی بنیاد پر مصر دات اور گیج کی وضاحت کرتا ہے۔ ڈائی ڈیزائنر ان رکاوٹوں کو وراثت میں حاصل کرتا ہے اور اس کے مطابق ہر بائی پاس نوچ کو سائز کرنا چاہیے۔ جب مواد نوچ کے سائز کو انتہائی حد تک دھکیلتا ہے، چاہے ضرورت سے زیادہ اسپرنگ بیک یا محدود کیریئر طاقت کے ذریعے، اس کے نتائج پیداواری ناکامیوں کے طور پر ظاہر ہوتے ہیں جو سطح پر نشان کے مسئلے کی طرح کچھ بھی نظر نہیں آتے۔
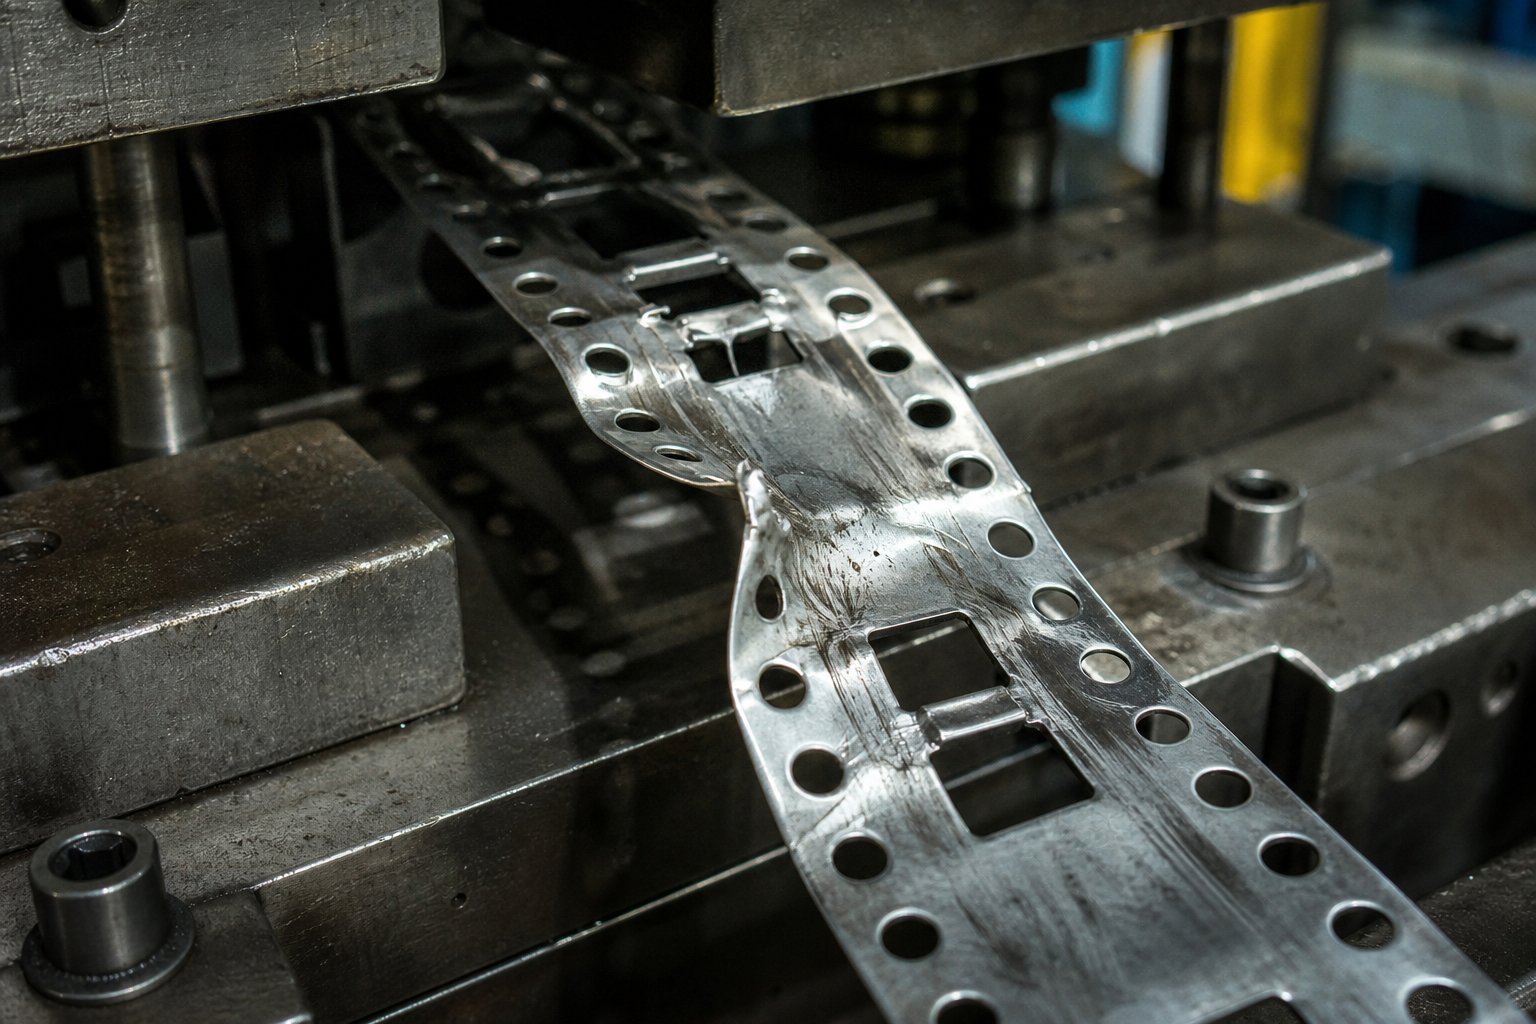
جب بائی پاس نوچز ناکام ہو جائیں یا چھوڑ دی جائیں تو کیا ہوتا ہے۔
ناکافی بائی پاس نشانوں کی وجہ سے ہونے والی ناکامیاں شاذ و نادر ہی خود کو واضح طور پر اعلان کرتی ہیں۔ اس کے بجائے، وہ اپنے آپ کو غیر متعلقہ ڈائی پرابلم کا روپ دھارتے ہیں، ٹول بنانے والوں کو پائلٹ پن پہننے، پریس ٹائمنگ ڈرفٹ، یا مادی عدم مطابقت کا پیچھا کرتے ہوئے بھیجتے ہیں جب کہ اصل مجرم پٹی کے لے آؤٹ پر صاف نظر آتا ہے۔ اصل علامات کو پہچاننا گمراہ کن ٹربل شوٹنگ کے گھنٹوں کو بچاتا ہے اور اس قسم کے جھڑنے والے نقصان کو روکتا ہے جو ایک معمولی اصلاح کو ایک بڑی تعمیر نو میں بدل دیتا ہے۔
ناکافی بائی پاس نوچ ڈیزائن کی علامات
جب ایک تشکیل شدہ خصوصیت نیچے کی طرف سے ڈائی جزو کے خلاف گھسیٹتی ہے، تو پٹی مکمل طور پر حرکت کرنا بند نہیں کرتی ہے۔ یہ ٹھیک ٹھیک طریقوں سے مزاحمت کرتا ہے، انحراف کرتا ہے اور بگاڑتا ہے جو قابل مشاہدہ ناکامیوں کا ایک مخصوص نمونہ پیدا کرتا ہے۔ آپ کو یہ انتباہی نشانات اپنے مہر لگے ہوئے دھاتی حصوں اور پٹی کی حالت میں مکمل طور پر ڈائی جام ہونے سے بہت پہلے نظر آئیں گے:
- اسٹیشنوں کے درمیان پٹی بکلنگ۔اسٹرائپر پلیٹ یا لفٹر ریل پر پکڑنے والی ایک تشکیل شدہ خصوصیت مقامی ڈریگ بناتی ہے۔ فیڈر پٹی کو آگے بڑھاتا رہتا ہے، لیکن رکاوٹ والا حصہ مزاحمت کرتا ہے۔ کیریئر فیڈر اور رکاوٹ کے نقطہ کے درمیان اوپر یا نیچے کی طرف جھک جاتا ہے، جو پٹی میں ایک نظر آنے والی لہر کو متعارف کراتا ہے۔
- لیٹرل سٹرپ شفٹ سے پائلٹ پن کو پہنچنے والا نقصان۔ڈریگ فورسز ہمیشہ عمودی طور پر کام نہیں کرتی ہیں۔ ایک زاویہ پر ڈائی سطح پر پکڑنے والا ایک تشکیل شدہ ٹیب پٹی کو ایک طرف دھکیلتا ہے۔ پائلٹ پن اگلے اسٹروک پر اس پس منظر کے بوجھ کو جذب کرتے ہیں، جس کے نتیجے میں پائلٹ جھک جاتے ہیں یا ٹوٹ جاتے ہیں۔ جیسا کہآرٹ ہیڈرک کے ٹربل شوٹنگ کے بنیادی اصولاس بات پر زور دیں کہ پائلٹوں کو پٹی کو محفوظ کرنے سے پہلے اسے تلاش کرنا چاہیے۔ جب پس منظر کی قوتیں پہلے ہی پٹی کو بے گھر کر چکی ہوتی ہیں، تو پائلٹ ایک زاویے سے داخل ہوتے ہیں، سوراخوں کو بڑھاتے ہیں اور لباس کو تیز کرتے ہیں۔
- پٹی گھسیٹنے کی وجہ سے حصے کے متضاد طول و عرض۔یہاں تک کہ معمولی ڈریگ بھی پٹی کی پوزیشن کو ایک انچ کے چند ہزارویں حصے سے بدل دیتا ہے۔ یہ پوزیشن کی خرابی ہر بعد کے کاٹنے اور بنانے کے عمل میں ہوتی ہے۔ آپ کو پنچڈ ہولز ملتے ہیں جو بیچ سے ہٹتے ہیں-، موڑتی لکیریں جو بھٹکتی ہیں، اور کناروں کو تراشتی ہیں جو ایک حصہ سے دوسرے حصے میں مختلف ہوتی ہیں۔ 0.05 ملی میٹر سے کم رواداری کے ساتھ درست ڈائی اسٹیمپنگ ایپلی کیشنز میں، اس سطح کے تغیر سے اسکریپ کی شرح پیدا ہوتی ہے جو پیداوار کے دوران مسلسل بڑھتے ہیں۔
- ڈاون اسٹریم کٹنگ اسٹیشنوں پر گڑ کی تشکیل میں اضافہ۔جب پٹی چپٹی نہ ہو اور ڈائی سطح کے خلاف صحیح طریقے سے رجسٹرڈ نہ ہو، تو پنچ اور ڈائی اوپننگ کے درمیان تعلق بدل جاتا ہے۔ بائی پاس نوچز burr فارمیشن سٹیمپنگ کے مسائل ایک قابل قیاس پیٹرن کی پیروی کرتے ہیں: پٹی تھوڑی اونچی ہوتی ہے یا بعد میں بدل جاتی ہے، پنچ ڈائی کلیئرنس کے مقابلے میں ایک غیر مساوی زاویہ پر داخل ہوتا ہے، اور اس کے نتیجے میں قینچ کٹ کے ایک طرف بڑے سائز کے burrs پیدا کرتی ہے۔ آپریٹرز اکثر گھونسوں کو تیز کر کے جواب دیتے ہیں، لیکن burrs فوری طور پر واپس آ جاتے ہیں کیونکہ بنیادی وجہ پوزیشنی ہوتی ہے، کنارے سے متعلق-نہیں۔
یہاں مایوس کن حصہ ہے: ان علامات میں سے ہر ایک کی ایک متبادل وضاحت ہوتی ہے جو زیادہ واضح معلوم ہوتی ہے۔ پٹی بکلنگ فیڈ کی لمبائی کی خرابی کی طرح دکھائی دیتی ہے۔ پائلٹ کا نقصان پائلٹ کے سوراخ کے لباس یا ناکافی پائلٹ قطر کی طرح لگتا ہے۔ جہتی تغیر پریس ٹائمنگ ڈرفٹ کی طرح لگتا ہے۔ گڑ کی نمو سست ٹولنگ کی طرح دکھائی دیتی ہے۔ تجربہ کار پریس آپریٹرز ایڈجسٹمنٹ کے کئی راؤنڈز سے گزر سکتے ہیں، پائلٹوں کی جگہ لے سکتے ہیں، فیڈر کو ری ٹائمنگ-کر سکتے ہیں، اس سے پہلے کہ کوئی ڈریگ شواہد کے لیے اسٹیشنوں کے درمیان پٹی کا معائنہ کرنے کا سوچے۔
پیداوار کے نتائج اور ڈاؤن ٹائم اخراجات
بائی پاس-متعلقہ مداخلت ایک بھی تباہ کن واقعہ پیدا نہیں کرتی ہے۔ یہ ترقی پسند نقصان کا سبب بنتا ہے جو ہر پریس اسٹروک کے ساتھ مل جاتا ہے۔ ہٹ نمبر 100 پر پٹی پر ایک معمولی ڈریگ نشان کو نظر انداز کرنا آسان ہے۔ 2,000 کو مارنے سے، اسی مداخلت نے لفٹر ریل میں ایک نالی پہن لی ہے، پائلٹ کے سوراخوں کو 0.02 ملی میٹر تک بڑھا دیا ہے، اور SPC الارم کو متحرک کرنے کے لیے نیچے کی دھارے کے طول و عرض کو کافی حد تک منتقل کر دیا ہے۔ 5,000 تک پہنچنے سے، پٹی اتنی سختی سے جام ہو جاتی ہے کہ پیداوار مکمل طور پر بند ہو جاتی ہے۔
لاگت میں اضافہ ایک تیز وکر کی پیروی کرتا ہے۔ ترقی پسند مرنے کی ناکامی کا تجزیہ مسلسل ظاہر کرتا ہے کہ جب پٹی کے عدم استحکام کو درست نہیں کیا جاتا ہے تو ایک دوسرے سے منسلک پہننے والے زون تیار ہوتے ہیں۔ اسٹرائپر پلیٹ پر گھسیٹنے والی ایک تشکیل شدہ خصوصیت دونوں سطحوں کو رگڑ کے ذریعے گرم کرتی ہے۔ یہ گرمی اسٹرائپر پر پہننے کو تیز کرتی ہے، جو اس کی کلیئرنس کو تبدیل کرتی ہے، جس سے پٹی کی مزاحمت میں مزید اضافہ ہوتا ہے۔ دریں اثنا، ڈریگ سے پس منظر کی قوتیں گائیڈ پنوں کو غیر مساوی طور پر لوڈ کرتی ہیں، گائیڈ بشنگ وئیر کو ثانوی ناکامی کے موڈ میں تیز کرتی ہے جو مکمل طور پر غیر متعلق دکھائی دیتی ہے۔
دھاتی مہر لگانے والے اجزاء کی اعلیٰ-حجم میں، یہاں تک کہ مختصر غیر منصوبہ بند اسٹاپ بھی مہنگے ہوتے ہیں۔ پٹی کے جام کو صاف کرنا، ڈائی ڈیمیج کا معائنہ کرنا، ٹوٹے ہوئے پائلٹس یا پھٹے ہوئے فارمنگ انسرٹس کو تبدیل کرنا، اور ڈائی کے ذریعے پٹی کو دوبارہ تھریڈ کرنے میں شدت کے لحاظ سے 30 منٹ سے کئی گھنٹے لگ سکتے ہیں۔ اس کو بیکار پریس کی گنجائش کی فی گھنٹہ لاگت سے ضرب دیں، جام سے پہلے پیدا ہونے والے-برداشت کرنے والے پرزوں میں سے-اسکریپ کریں، اور سخت بننے والے انسرٹس کو ممکنہ نقصان جس کو تبدیل کرنے میں ہزاروں لاگت آتی ہے۔ ایک چھوٹا سا بائی پاس نشان لاگت پیدا کر سکتا ہے جو اسے صحیح طریقے سے ڈیزائن کرنے کے لیے درکار انجینئرنگ کے وقت کو کم کر دیتا ہے۔
جب آپ کو رننگ ڈائی پر بائی پاس نوچ کے مسائل کا شبہ ہوتا ہے، تو ایک منظم تشخیصی نقطہ نظر وقت بچاتا ہے اور غیر ضروری اجزاء کی تبدیلی کو روکتا ہے۔ اس ترتیب پر عمل کریں:
- ڈریگ مارکس کے لیے اسٹیشنوں کے درمیان پٹی کا معائنہ کریں۔پٹی کو پوزیشن میں رکھتے ہوئے پریس کو روکیں اور چمکدار رگڑ کے نشانات، خروںچ، یا مواد کی گندگی کے لیے کیریئر کی سطح اور تشکیل شدہ خصوصیات کا جائزہ لیں۔ ڈریگ شواہد ایسی سطحوں پر چمکدار لکیروں کے طور پر ظاہر ہوتے ہیں جن سے کوئی رابطہ نہیں ہونا چاہیے۔
- بائی پاس نشان گہرائی کے خلاف تشکیل شدہ خصوصیت کی اونچائی کی پیمائش کریں۔ہر تشکیل شدہ خصوصیت کے اصل پھیلاؤ کی پیمائش کرنے کے لیے اونچائی گیج یا ڈائل اشارے کا استعمال کریں، پھر اس کا موازنہ متعلقہ اسٹیشن پر بائی پاس نوچ کی گہرائی سے کریں۔ متعدد حصوں کی پیمائش کرکے اسپرنگ بیک کے تغیرات کا حساب لگائیں۔ اگر کسی بھی خصوصیت پر کلیئرنس مارجن 0.5 ملی میٹر سے کم ہے، تو نشان کو چھوٹا کر دیا جاتا ہے۔
- مؤثر کلیئرنس کو کم کرنے والی سلگ کی تعمیر کی جانچ کریں۔اپ اسٹریم کٹنگ آپریشنز سے سلگس بائی پاس نوچ اوپننگس میں جمع ہو سکتے ہیں، ان کو جزوی طور پر بھر سکتے ہیں اور موثر کلیئرنس ونڈو کو کم کر سکتے ہیں۔ سلگ برقرار رکھنے یا اسٹیکنگ کے لئے ہر نشان اسٹیشن کے نیچے نچلی ڈائی پلیٹ کا معائنہ کریں۔
- تشکیل شدہ خصوصیات کے ساتھ نشان کی سیدھ کی تصدیق کریں۔اس بات کی تصدیق کریں کہ بائی پاس نوچ بعد میں تشکیل شدہ خصوصیت پر مرکوز ہے جسے صاف کرنا ہے۔ ایک نشان جو تھوڑا سا بھی آفسیٹ ہے ایک طرف مکمل کلیئرنس فراہم کر سکتا ہے جبکہ تشکیل شدہ خصوصیت کا مخالف کنارہ اب بھی ڈائی جزو سے رابطہ کرتا ہے۔ ہزاروں چکروں پر پٹی کی ترقی ظاہری سیدھ کو تبدیل کر سکتی ہے کیونکہ پائلٹ سوراخ لمبا ہوتا ہے۔
ہر دھاتی مہر والا حصہ جو بائی پاس مداخلت کے ساتھ مرتا ہے اس رابطے کا ثبوت رکھتا ہے۔ گھسیٹنے کے نشانات، جہتی تبدیلیاں، اور گڑبڑ پیٹرن سب ایک ہی بنیادی وجہ کی طرف اشارہ کرتے ہیں اگر آپ جانتے ہیں کہ کہاں دیکھنا ہے۔ مندرجہ بالا تشخیصی ترتیب عام طور پر منٹوں میں مسئلے کی نشاندہی کرتی ہے، اس کے مقابلے میں فینٹم پریس ٹائمنگ کے مسائل کا پیچھا کرنے یا پائلٹوں کو تبدیل کرنے میں صرف کیے گئے گھنٹوں کے مقابلے میں جو کبھی حقیقی مسئلہ نہیں تھے۔
ان ناکامیوں کے ہونے کے بعد ان کو پہچاننا قیمتی ہے۔ ڈیزائن کے مرحلے کے دوران پائلٹ پنوں کے ساتھ درست نوچ پلیسمنٹ اور اسٹریٹجک کوآرڈینیشن کے ذریعے ان کی روک تھام کہیں زیادہ موثر اور بہت کم خرچ ہے۔
بائی پاس نوچز کے لیے ڈیزائن گائیڈ لائنز اور پلیسمنٹ کی حکمت عملی
صحیح بائی پاس نوچ جیومیٹری کا کوئی مطلب نہیں ہے اگر نشان غلط اسٹیشن پر ظاہر ہوتا ہے یا اس خصوصیت کے ساتھ غلط طور پر بیٹھ جاتا ہے جس کا مقصد اسے صاف کرنا ہے۔ میٹل اسٹیمپنگ ڈائی ڈیزائن میں، پلیسمنٹ وہ جگہ ہے جہاں تھیوری شاپ فلور کی حقیقت کو پورا کرتی ہے۔ ایک کنواں-شکل کا نشان ایک اسٹیشن کو بہت دیر سے کاٹ کر اب بھی وہی پٹی جام پیدا کرتا ہے جیسا کہ بالکل بھی نہیں ہے۔ ڈیزائن کا چیلنج صرف یہ نہیں ہے کہ کیا کاٹنا ہے، بلکہ یہ ہے کہ پٹی لے آؤٹ میں ہر دوسرے آپریشن کے مقابلے کہاں اور کب۔
ڈائی اسٹیشنوں سے متعلق پلیسمنٹ کے قواعد
بائی پاس کے نشانات تقریباً ہمیشہ ترقی پسند ڈائی کے پہلے یا دوسرے اسٹیشن میں کاٹے جاتے ہیں، عام طور پر پائلٹ ہول چھیدنے کے ساتھ۔ یہ ابتدائی جگہ کا تعین اس بات کو یقینی بناتا ہے کہ مواد کسی بھی تشکیل دینے والے اسٹیشن تک پہنچنے سے پہلے ہی کیرئیر کی پٹی میں نشان موجود ہے۔ ٹریفک کے آنے سے پہلے سڑک کو صاف کرنے کے بارے میں سوچیں۔
پٹی لے آؤٹ بالکل نشان کی پوزیشن کا تعین کرتا ہے۔ ہر فارمنگ آپریشن جو عمودی پروٹروژن پیدا کرتا ہے، چاہے لانس، ڈرا، یا موڑ، اسی طرح کے بائی پاس نوچ اپ اسٹریم کی ضرورت ہوتی ہے۔ اسٹیمپنگ ڈیزائن پریکٹس میں، آپ ہر تشکیل دینے والے اسٹیشن سے پیچھے کی طرف پتہ لگاتے ہیں: یہ فیچر بننے کے بعد کہاں سفر کرے گا، اور راستے میں اس کا کیا سامنا ہوگا؟ جوابات اس بات کی وضاحت کرتے ہیں کہ کہاں نشانات کا ہونا ضروری ہے۔
بہت سے اسٹیشنوں کے ساتھ ڈیز کے لیے، یہ پسماندہ-ٹریسنگ اپروچ بعض اوقات یہ ظاہر کرتا ہے کہ ایک بائی پاس نوچ کو متعدد ڈاون اسٹریم کلیئرنس کی ضروریات کو پورا کرنا چاہیے۔ ایسی صورتوں میں، نشان کی چوڑائی اور گہرائی کو سیریز کی سب سے بڑی خصوصیت کو ایڈجسٹ کرنا چاہیے، نہ کہ صرف پہلی چیز جس کا سامنا کرنا پڑتا ہے۔ اسٹیج ٹولنگ کے تصورات یہاں بھی لاگو ہوتے ہیں: پیشرفت میں ہر اسٹیشن کا انحصار اس بات پر ہوتا ہے کہ اس سے پہلے کیا ہوا تھا، اور بائی پاس نوچز اس سلسلہ وار انحصاری سلسلہ کا حصہ ہیں۔
پائلٹ پن حکمت عملی کے ساتھ بائی پاس نوچز کو مربوط کرنا
پائلٹ پن اور بائی پاس نوچز ایک مربوط نظام بناتے ہیں، حالانکہ وہ پٹی لے آؤٹ پر آزاد خصوصیات کی طرح نظر آتے ہیں۔ پائلٹ ہر اسٹیشن پر پٹی کا اندراج کرتے ہیں۔ بائی پاس نوچز ڈریگ فورسز کو ختم کر کے اس رجسٹریشن کی حفاظت کرتے ہیں جو بصورت دیگر پائلٹ کی مصروفیات کے درمیان پٹی کو منتقل کر دیتے ہیں۔
یہ طریقہ کار ہے: جب ایک تشکیل شدہ خصوصیت نیچے کی طرف سے ڈائی جزو کے خلاف گھسیٹتی ہے، تو یہ کیریئر کی پٹی پر پس منظر یا عمودی قوت پیدا کرتی ہے۔ پائلٹ پنوں کے اگلے سیٹ کے مشغول ہونے سے پہلے یہ قوت پٹی کو تھوڑا سا ہٹا دیتی ہے۔ یہاں تک کہ اچھی طرح سے-ڈیزائن شدہ پائلٹ بھی اس پٹی کو مکمل طور پر درست نہیں کر سکتے جو پہلے ہی ایک انچ کے کئی ہزارویں حصے میں بدل چکی ہے۔ پوزیشن کی خرابی آگے بڑھتی ہے، بعد کے اسٹیشنوں کے ذریعے جمع ہوتی ہے۔ بائی پاس نشانات اس نقل مکانی کی اصل وجہ کو ختم کر دیتے ہیں بجائے اس کے کہ حقیقت کے بعد اسے درست کرنے کے لیے پائلٹوں پر انحصار کیا جائے۔
یہ رشتہ ہائی-اسٹیشن میٹل اسٹیمپنگ ٹولنگ میں سب سے زیادہ اہمیت رکھتا ہے جہاں پٹی 10 یا اس سے زیادہ کارروائیوں سے گزرتی ہے۔ ہر اسٹیشن ڈریگ-کی حوصلہ افزائی کی غلطی کے لیے ایک اور موقع کا اضافہ کرتا ہے۔ مناسب بائی پاس کلیئرنس کے بغیر، حتمی اسٹیشن کی طرف سے مجموعی پوزیشنی بہاؤ جزوی رواداری سے تجاوز کر سکتا ہے یہاں تک کہ جب ہر انفرادی پائلٹ پن بالکل کام کر رہا ہو۔
درج ذیل پلیسمنٹ اصول شیٹ میٹل اسٹیمپنگ ڈیز میں قابل اعتماد بائی پاس نوچ پوزیشننگ کی رہنمائی کرتے ہیں:
- پہلے بننے والے آپریشن سے پہلے کم از کم ایک مکمل سٹیشن کو بائی پاس کے نشانات کاٹ دیں جو ایک پھیلا ہوا خصوصیت بناتا ہے۔ جب پٹی لے آؤٹ اس کی اجازت دیتا ہے تو لیڈ فاصلے کے دو اسٹیشنوں کو ترجیح دی جاتی ہے۔
- سائز نوچ کی چوڑائی تشکیل شدہ خصوصیت کی چوڑائی سے کم از کم کلیئرنس مارجن 1.5 سے 2.0 ملی میٹر فی سائیڈ سے تجاوز کرنے کے لیے، ہائی-اسپرنگ بیک مواد کے لیے اوپر کی طرف ایڈجسٹ کیا گیا ہے۔
- جب ممکن ہو کیریئر کی پٹی کے دونوں طرف نشانوں کو ہم آہنگی سے سیدھ میں رکھیں۔ ہم آہنگی کو ہٹانا لیٹرل فیڈ فورسز کو متوازن کرتا ہے اور پٹی کو ایک گائیڈ ریل کی طرف ٹریک کرنے سے روکتا ہے۔
- پائلٹ ہول سنٹرز سے کم از کم 2.0 ملی میٹر کے فاصلے پر نشان کے کناروں کو پوزیشن میں رکھیں تاکہ پائلٹ کے ارد گرد محفوظ رجسٹریشن کے لیے مناسب مواد کو برقرار رکھا جا سکے۔
- جب ایک سے زیادہ تشکیل شدہ خصوصیات کو مختلف پٹی والے مقامات پر کلیئرنس کی ضرورت ہوتی ہے، تو ایک بڑے سائز کے کھلنے کے بجائے علیحدہ علیحدہ نشانات کا استعمال کریں جو کیریئر کو ضرورت سے زیادہ کمزور کرتا ہے۔
یہ اصول ایک دوسرے کے ساتھ تعامل کرتے ہیں۔ ایک ہم آہنگ نشان کی ترتیب جو پائلٹ ہولز کے بہت قریب ہے دونوں خصوصیات کے مقصد کو ختم کر دیتی ہے۔ ایک بڑا نشان جو پائلٹ کی دوری کو محفوظ رکھتا ہے لیکن کیریئر کی طاقت کو ختم کرتا ہے فیڈ بکلنگ بناتا ہے۔ کامیاب میٹل اسٹیمپنگ ڈیزائن تمام رکاوٹوں کو بیک وقت متوازن کرتا ہے، نوچ پلیسمنٹ، پائلٹ حکمت عملی، اور اسٹیشن کی ترتیب کو الگ تھلگ فیصلوں کے بجائے ایک مربوط نظام کے طور پر پیش کرتا ہے۔
پیچیدہ ترقی پسندوں پر کام کرنے والے ٹولنگ انجینئرز کے لیے سخت رواداری اور ہائی سٹیشن کی گنتی کے ساتھ، یہ مربوط نقطہ نظر وہ ہے جہاں ماہر معاونت قابل پیمائش قدر میں اضافہ کرتی ہے۔ جیسے مینوفیکچررز سے کسٹم اسٹیمپنگ ڈائی سلوشنزYICENبائی پاس نوچ جیومیٹری، پائلٹ حکمت عملی، اور اسٹیج ٹولنگ کی ترتیب کو متحد ڈیزائن مشق کے طور پر ایڈریس کریں۔ ان کی انجینئرنگ ٹیمیں اس بات کا جائزہ لیتی ہیں کہ کس طرح ہر خصوصیت پورے سٹرپ لے آؤٹ میں ہر دوسری خصوصیت کو متاثر کرتی ہے، جس سے تکراری آزمائش-اور-غلطی کم ہوتی ہے جو اکثر ڈائی ٹر آؤٹ ٹائم لائنز کو بڑھا دیتی ہے۔
یہاں تک کہ بہترین جگہ کا تعین کرنے کے باوجود، بائی پاس نشانات کی عالمی سطح پر ضرورت نہیں ہے۔ کچھ ڈائی کنفیگریشنز اور جزوی جیومیٹریز ان کی ضرورت کو مکمل طور پر ختم کر دیتے ہیں، جس سے ایک عملی سوال پیدا ہوتا ہے: آپ یہ کیسے فیصلہ کرتے ہیں کہ آیا کسی پروجیکٹ کے لیے بالکل بائی پاس نوچز کی ضرورت ہے؟
ٹولنگ انجینئرز کے لیے عملی ایپلی کیشنز اور اگلے اقدامات
جواب مکمل طور پر اس بات پر منحصر ہے کہ ڈائی پٹی کے ساتھ کیا کرتی ہے۔ کچھ ایپلیکیشنز بائی پاس نوچز کو ناقابل -گفتگو کے قابل بناتی ہیں۔ دوسرے ان کی ضرورت کو مکمل طور پر ختم کر دیتے ہیں۔ یہ جاننا کہ آپ کا پراجیکٹ کس زمرے میں آتا ہے اس سے پہلے کہ آپ سٹرپ لے آؤٹ سے عہدہ برآ ہوتے ہیں، دوبارہ ڈیزائن کرنے کا وقت بچاتا ہے اور اس مضمون میں شامل مہنگی مداخلت کی ناکامیوں کو روکتا ہے۔
ایپلی کیشنز جہاں بائی پاس نوچز ضروری ہیں۔
کچھ مینوفیکچرنگ ماحول پٹی کی مداخلت کے خطرے کو اپنی بلند ترین سطح تک پہنچا دیتے ہیں۔ اگر آپ کا پروجیکٹ مندرجہ ذیل پروفائلز میں سے کسی پر فٹ بیٹھتا ہے تو، بائی پاس نوچز پہلے دن سے ہی پٹی لے آؤٹ میں شامل ہیں۔
آٹوموٹو سٹیمپنگ مر جاتا ہے۔بریکٹ، کنیکٹر، سیٹ کے اجزاء، اور پروگریسو ڈیز میں تیار ہونے والے ٹرانسمیشن پارٹس میں معمول کے مطابق 8 سے 15 اسٹیشنز شامل ہوتے ہیں جن میں متعدد آپریشنز ہوتے ہیں۔ آٹوموٹیو سٹیمپنگ ڈائی سخت جہتی رواداری کے ساتھ اعتدال سے تیز رفتار پر چلتی ہے، اکثر 0.1 ملی میٹر سے کم۔ متعدد تشکیل شدہ خصوصیات اور سخت درستگی کے تقاضوں کے امتزاج کا مطلب ہے کہ معمولی پٹی ڈریگ بھی-میں سے-برداشت کرنے والے حصے تیار کرتی ہے جو نیچے کی طرف سے اسمبلی کی جانچ میں ناکام ہوجاتی ہے۔ ہر بننے والی منتقلی پر بائی پاس نشانات اس حصے میں معیاری مشق ہیں۔
الیکٹریکل کنیکٹر مینوفیکچرنگ۔کنزیومر الیکٹرانکس اور صنعتی آلات کے کنیکٹرز میں گھنے پن کی صفیں، مڑی ہوئی رابطے کی انگلیاں، اور برقرار رکھنے والے کلپس شامل ہوتے ہیں، بعض اوقات یہ سب ایک ہی پروگریسو ڈائی میں ہوتے ہیں۔ یہ حصے چھوٹے لیکن ہندسی طور پر پیچیدہ ہیں، جن کی تشکیل شدہ خصوصیات پٹی کے جہاز سے متعدد سمتوں میں پھیلی ہوئی ہیں۔ کنیکٹر اسٹیمپنگ ڈیز میں اسٹیشنوں کے درمیان سخت پچ پٹی کی نقل مکانی کے لئے تقریبا کوئی برداشت نہیں چھوڑتی ہے، جو ہر تشکیل دینے والے اسٹیشن پر بائی پاس کلیئرنس کو اہم بناتی ہے۔
ترقی پسند چار سے زیادہ تشکیل دینے والے اسٹیشنوں کے ساتھ مرتا ہے۔جیسے جیسے اسٹیشن کی تعداد بڑھتی ہے، اسی طرح نیچے کی دھارے کے آپریشنز کے ذریعے سفر کرنے والی تشکیل شدہ خصوصیات کی تعداد بھی بڑھتی ہے۔ تین فارمنگ آپریشنز کے ساتھ ایک چھ- اسٹیشن ڈائی تین الگ الگ مداخلت کے مواقع پیش کرتا ہے۔ سات فارمنگ آپریشنز کے ساتھ بارہ-اسٹیشن ڈائی کو پانچ یا اس سے زیادہ مخصوص کیریئر مقامات پر بائی پاس نوچز کی ضرورت پڑ سکتی ہے۔ مجموعی خطرہ نان-لائنری طور پر پیمانہ ہوتا ہے کیونکہ ہر غیر واضح خصوصیت ڈریگ فورس کا اضافہ کرتی ہے جو کہ ہر آنے والی خصوصیت کے ساتھ مل جاتی ہے۔
تیز رفتار-صنعتی دھاتی سٹیمپنگ۔600 سٹروک فی منٹ سے زیادہ دبانے کی رفتار ہر مداخلت کے مسئلے کو بڑھا دیتی ہے۔ تیز رفتاری پر، پٹی کے پاس سٹروک کے درمیان طے ہونے کے لیے کم وقت ہوتا ہے، اور کوئی بھی ڈریگ فورس جو 200 SPM پر بتدریج پوزیشن کے بڑھنے کا سبب بنتی ہے، 800 SPM پر اچانک نقل مکانی بن جاتی ہے۔ ہائی-اسپیڈ اسٹیمپنگ کے رہنما خطوط اس بات پر زور دیتے ہیں کہ اسپرنگ اسٹرائپرز اچھال سکتے ہیں اور لفٹر اونچی رفتار پر پوری طرح سے نہیں بیٹھ سکتے ہیں، جس سے کسی بھی خصوصیت کے مارجن کو کم کیا جا سکتا ہے جو ڈائی سطح کے قریب ہو۔ بائی پاس نوچز ان متحرک تغیرات کو برداشت کرنے والی فراخدلانہ کلیئرنس ونڈوز فراہم کرکے معاوضہ دیتے ہیں۔
ہائی-اسپیڈ ایپلی کیشنز میں، بائی پاس نوچ اوپننگ کے اندر سلگ کنٹرول بھی زیادہ اہمیت رکھتا ہے۔ سلگ جو 200 SPM پر صاف طور پر نہیں نکلتے ہیں وہ صرف کشش ثقل سے صاف ہو سکتے ہیں۔ 800 SPM پر، ویکیوم ایفیکٹس اور ایئر ٹربولنس نوچ اوپننگ میں سلگس کو روک سکتے ہیں، جزوی طور پر کلیئرنس ونڈو کو روکتے ہیں۔ تیز رفتار میٹل اسٹیمپنگ ڈائی چلانے والے ٹول بنانے والے اکثر بائی پاس نوچ اسٹیشنوں کے نیچے ٹیپرڈ یا گروووڈ ڈائی بٹن کی نشاندہی کرتے ہیں تاکہ رفتار سے مثبت سلگ کے اخراج کو یقینی بنایا جاسکے۔
جب بائی پاس نوچز کو چھوڑا جا سکتا ہے۔
ہر مرنے والے کو بائی پاس نشانات کی ضرورت نہیں ہوتی۔ ان کی وضاحت کرنا جہاں ان کا کوئی مقصد نہیں ہوتا ہے اس سے پٹی کی ترتیب میں غیر ضروری پیچیدگی پیدا ہوتی ہے، اسکریپ کا حجم بڑھتا ہے، اور بغیر کسی فائدہ کے کیریئر کو کمزور کرتا ہے۔ آپ ان حالات میں بائی پاس نوچز کو محفوظ طریقے سے چھوڑ سکتے ہیں:
فلیٹ خالی کرنا بغیر کسی خصوصیت کے مر جاتا ہے۔اگر ڈائی صرف کٹنگ، چھیدنے، خالی کرنے اور تراشنے کے کام کرتا ہے، بغیر موڑنے، ڈرائنگ، لانسنگ، یا ایمبوسنگ کے، تو پٹی کے جہاز سے کچھ بھی نہیں نکلتا ہے۔ صاف کرنے میں کوئی مداخلت نہیں ہے کیونکہ پٹی اپنی ترقی کے دوران چپٹی رہتی ہے۔ سادہ خالی کرنا-صرف اسٹیمپنگ اس زمرے میں آتا ہے۔
سنگل- اسٹیشن مر گیا۔ایک ڈائی جو تمام آپریشنز کو ایک ہی جھٹکے میں انجام دیتا ہے اس میں کوئی سٹرپ پروگریشن ماضی کی خصوصیات نہیں ہوتی ہیں۔ پٹی اندر آتی ہے، پریس بند ہوجاتا ہے، سب کچھ ایک ساتھ ہوتا ہے، اور تیار شدہ حصہ الگ ہوجاتا ہے۔ رکاوٹ کے لیے کوئی بہاو سفر نہیں ہے۔
منتقلی سٹیمپنگ آپریشنز۔منتقلی کی موت میں، انفرادی خالی جگہوں کو پٹی سے جلد الگ کر دیا جاتا ہے اور مکینیکل انگلیوں یا ٹرانسفر ریلوں کے ذریعے اسٹیشنوں کے درمیان منتقل کیا جاتا ہے۔ چونکہ خالی جگہ اب کیریئر کی پٹی سے منسلک نہیں ہے، اس لیے یہ اس کے بعد کے اسٹیشنوں سے اس طرح سفر نہیں کرتی ہے جس طرح ایک ترقی پسند پٹی کرتی ہے۔ ٹرانسفر ڈائی اسٹیمپنگ ہر حصے کو آزادانہ طور پر ہینڈل کرتا ہے، کیریئر-کی بنیاد پر مداخلت کو ختم کرتا ہے جو نشانوں کے پتے کو نظرانداز کرتا ہے۔
ترقی پسند حتمی شکل سے پہلے صرف کٹنگ آپریشن کے ساتھ مر جاتا ہے۔کچھ پٹی لے آؤٹ سب سے آخری اسٹیشنوں پر تمام تشکیلی کارروائیوں کو ترتیب دیتے ہیں، تمام چھیدنے اور کاٹنے کے ساتھ پہلے۔ اگر تشکیل شدہ خصوصیات کو کبھی بھی دوسرے اسٹیشن سے گزرنے کی ضرورت نہیں ہوتی ہے کیونکہ وہ کٹ آف سے پہلے آخری پوزیشن پر بنائے جاتے ہیں، بائی پاس نوچز کی کوئی قدر نہیں ہوتی۔
اگر کوئی سٹیشن ایسی خصوصیات بناتا ہے جو پٹی کے ہوائی جہاز سے نکلتی ہے اور پٹی کو بعد کے سٹیشنوں سے گزرنا چاہیے، تو بائی پاس نوچز درکار ہیں۔ اگر کوئی بھی شرط موجود نہ ہو تو انہیں چھوڑا جا سکتا ہے۔
اس فیصلے کا اصول زیادہ تر مقدمات کا احاطہ کرتا ہے۔ جب آپ باؤنڈری پر ہوتے ہیں، تو شاید ایک اتلی ایمبس جو بمشکل باہر نکلتی ہے یا ایک بنی ہوئی خصوصیت جو صرف ایک بیکار اسٹیشن سے گزرتی ہے، نشان سمیت کی طرف جھکاؤ۔ مادی لاگت نہ ہونے کے برابر ہے، اور مداخلت کے خلاف انشورنس اضافی پٹی لے آؤٹ پیچیدگی سے کہیں زیادہ ہے۔
ٹولنگ انجینئرز کے لیے جو پیچیدہ پٹی لے آؤٹ چیلنجز کا سامنا کر رہے ہیں جہاں فیصلہ واضح نہیں ہے-، تجربہ کار ڈائی انجینئرنگ پارٹنر کے ساتھ کام کرنے سے تشخیص کا دور مختصر ہو جاتا ہے۔YICHEN کے سٹیمپنگ ڈائی سلوشنزڈیزائن کے مکمل دائرہ کار کا احاطہ کریں ان کی ٹیم پوری پٹی لے آؤٹ میں مداخلت کے خطرے کا جائزہ لیتی ہے، جو خاص طور پر ملٹی-اسٹیشن کے لیے قیمتی ہے جہاں بائی پاس نوچ فیصلے ٹول میں ہر دوسری ڈیزائن کی خصوصیت کے ساتھ تعامل کرتے ہیں۔
اس پوری بحث کا بنیادی نقطہ نظر سیدھا ہے: بائی پاس نوچز ایک چھوٹی سی خصوصیت ہے جس کے بڑے نتائج ہیں۔ ان کو صحیح طریقے سے ڈیزائن کریں اور وہ پوشیدہ ہیں، پٹی صاف طور پر کھلتی ہے، حصوں میں رواداری ہوتی ہے، اور ڈائی بغیر کسی رکاوٹ کے چلتی ہے۔ ان کا سائز چھوٹا کریں، انہیں غلط جگہ دیں، یا جہاں ان کی ضرورت ہو اسے چھوڑ دیں، اور اس کے نتیجے میں ہونے والی ناکامیاں ان طریقوں سے پوری طرح پھیل جاتی ہیں جن کی تشخیص کرنا مہنگا ہوتا ہے اور ٹھیک کرنا اس سے بھی زیادہ مہنگا ہوتا ہے۔ ابتدائی پٹی لے آؤٹ خاکے سے ان کو پہلی-طبقے کے ڈیزائن پر غور کریں، نہ کہ آزمائش کے دوران مداخلت کے مسائل کے سامنے آنے پر سوچنے کے بعد۔
Stamping Dies میں Bypass Notches کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو اسٹیمپنگ ڈائی میں بائی پاس نوچز کا کیا مقصد ہے؟
بائی پاس نوچز کیریئر کی پٹی سے دانستہ طور پر مواد کو ہٹانا ہے جو پٹی کی ترقی کے دوران نچلے درجے کے ڈائی پرزوں سے ٹکرانے سے بننے والی خصوصیات جیسے لانس، ڈرین کپ اور جھکے ہوئے ٹیبز کو روکتا ہے۔ وہ بلا روک ٹوک سفر کو برقرار رکھتے ہیں اور تمام اسٹیشنوں پر جہتی درستگی کو محفوظ رکھتے ہیں۔ ان کے بغیر، پھیلی ہوئی خصوصیات اسٹرائپر پلیٹوں، لفٹر ریلوں، یا بیکار اسٹیشن کی سطحوں سے ٹکرا جائیں گی، جس سے پٹی جام اور جزوی نقائص پیدا ہوں گے۔
2. آپ مختلف بائی پاس نوچ جیومیٹریوں کے درمیان کیسے انتخاب کرتے ہیں؟
انتخاب تین عوامل پر منحصر ہے: تشکیل شدہ خصوصیت کی جسامت اور شکل کو صاف کیا جا رہا ہے، کیریئر کی پٹی کی طاقت درکار ہے، اور سلگ نکالنے کی ضرورت ہے۔ V-کیرئیر کی سختی کو برقرار رکھتے ہوئے تنگ خصوصیات کو پورا کرتا ہے۔ U-نشانیاں متوازن طاقت برقرار رکھنے کے ساتھ وسیع تر بنے ہوئے علاقوں کو سنبھالتی ہیں۔ مستطیل نشانات گہری قرعہ اندازی کے لیے زیادہ سے زیادہ کلیئرنس فراہم کرتے ہیں لیکن سب سے زیادہ کیریئر کو کمزور کرتے ہیں۔ نیم سرکلر پروفائلز پتلی یا کریک- کا شکار مواد میں تناؤ بڑھانے والوں کو ختم کرتے ہیں۔ زاویہ والے پروفائلز ان خصوصیات کے لیے بہترین کام کرتے ہیں جو عمودی اور پسماندہ دونوں طرف پھیلتی ہیں۔
3. ڈائی اسٹیشن کی ترتیب میں بائی پاس نوچز کہاں رکھے جائیں؟
بائی پاس نوچز کو پہلے فارمنگ آپریشن سے پہلے کم از کم ایک مکمل سٹیشن کاٹا جانا چاہئے جو ایک پھیلا ہوا فیچر بناتا ہے، جس میں لیڈ فاصلے کے دو سٹیشنوں کو ترجیح دی جاتی ہے۔ انہیں عام طور پر پہلے یا دوسرے اسٹیشن پر پائلٹ ہولز کے ساتھ چھید کیا جاتا ہے۔ یہ ابتدائی جگہ کا تعین اس بات کو یقینی بناتا ہے کہ پٹی کسی بھی تشکیل دینے والے اسٹیشن تک پہنچنے سے پہلے ہی کلیئرنس موجود ہے۔ نشان کی چوڑائی تشکیل شدہ خصوصیت کی چوڑائی سے 1.5 سے 2.0 ملی میٹر فی سائیڈ سے زیادہ ہونی چاہیے، ہائی-اسپرنگ بیک مواد کے لیے اوپر کی طرف ایڈجسٹ کی گئی ہے۔ YICHEN (https://www.yichen-group.com/stamping-die/) جیسے ماہرین بائی پاس نوچ پلیسمنٹ، پائلٹ حکمت عملی، اور اسٹیشن کی ترتیب کو پیچیدہ ترقی پسندوں کے لیے ایک مربوط نظام کے طور پر ڈیزائن کرتے ہیں۔
4. کیا نشانیاں ہیں کہ بائی پاس کے نشانات چھوٹے ہیں یا غائب ہیں؟
کلیدی علامات میں سٹیشنوں کے درمیان پٹی بکلنگ، لیٹرل سٹرپ شفٹ سے پائلٹ پن کو پہنچنے والے نقصان، ڈریگ فورسز کی وجہ سے حصے کے متضاد طول و عرض، اور ڈاون سٹریم کٹنگ سٹیشنوں پر گڑ کی تشکیل میں اضافہ شامل ہیں۔ پریس ٹائمنگ کے مسائل یا سست ٹولنگ کے طور پر ان مسائل کی اکثر غلط تشخیص کی جاتی ہے۔ تشخیصی نقطہ نظر میں چمکدار ڈریگ مارکس کے لیے اسٹیشنوں کے درمیان پٹی کا معائنہ کرنا، نشان کی گہرائی کے خلاف تشکیل شدہ خصوصیت کی اونچائی کی پیمائش کرنا، نشان کے سوراخوں میں سلگ کی تعمیر کی جانچ کرنا، اور نشانوں اور تشکیل شدہ خصوصیات کے درمیان پس منظر کی سیدھ کی تصدیق کرنا شامل ہے۔
5. مادی خصوصیات بائی پاس نوچ سائزنگ کو کیسے متاثر کرتی ہیں؟
مواد کی موٹائی براہ راست تشکیل شدہ خصوصیت کی اونچائی کا تعین کرتی ہے، جو کم از کم نشان کی گہرائی کا تعین کرتی ہے۔ ہلکے سٹیل کے لیے 0.75-1.0 ڈگری کے مقابلے سٹینلیس سٹیل جیسے سخت مواد 2-3 ڈگری سپرنگ بیک کی نمائش کرتے ہیں، جس کے لیے بیس لائن سے زیادہ 15-20% کے وسیع کلیئرنس مارجن کی ضرورت ہوتی ہے۔ ایلومینیم جیسے نرم مواد سخت کلیئرنس کی اجازت دیتے ہیں لیکن نشان کے کناروں پر گڑ پیدا کرتے ہیں جو ثانوی مداخلت پیدا کرسکتے ہیں۔ پٹی کی چوڑائی محدود کرتی ہے کہ کتنے کیریئر مواد کو ہٹایا جا سکتا ہے، بعض اوقات ڈیزائنرز کو فیڈ کے استحکام کو برقرار رکھنے کے لیے ایک بڑے نشان کو دو چھوٹے ہم آہنگی نشانوں میں تقسیم کرنے کی ضرورت ہوتی ہے۔


