


3D پرنٹ شدہ سٹیمپنگ ڈیز کی وضاحت کی گئی ہے۔
تصور کریں کہ شیٹ میٹل کے حصے کے لیے ایک حسب ضرورت بنانے والے ٹول کی ضرورت ہے، لیکن CNC-مشینڈ اسٹیل ڈائی کا اقتباس ہزاروں ڈالرز اور ہفتوں کے لیڈ ٹائم پر واپس آتا ہے۔ 20 حصوں کے پروٹوٹائپ چلانے کے لیے، وہ ریاضی شاذ و نادر ہی کام کرتی ہے۔ یہ بالکل وہی جگہ ہے جہاں 3D پرنٹ شدہ سٹیمپنگ ڈیز فٹ ہوتی ہے۔
3D پرنٹ شدہ سٹیمپنگ ڈائز اضافی-تیار کردہ ٹولنگ اجزاء - پنچ، ڈائی بلاکس، یا فارم ٹولز - ہیں جو شیٹ میٹل کو دبانے والی قوت کے ذریعے شکل دینے کے لیے استعمال ہوتے ہیں، جو روایتی CNC ٹول کی روایتی CNC مشینی کے بجائے پرت-بذریعہ-لیئر فیبریکیشن کے ذریعے تیار کیے جاتے ہیں۔
یہ ٹولز 500,000-پارٹ پروڈکشن لائن پر سخت سٹیل ڈیز کی جگہ نہیں لیں گے۔ لیکن پروٹوٹائپنگ، ڈیزائن کی توثیق، اور مختصر رنز کے لیے، وہ لاگت اور لیڈ ٹائم رکاوٹوں کو ختم کرتے ہیں جو اعلیٰ کم سے کم سرمایہ کاری کے پیچھے بند ہونے والے آپریشنز کو برقرار رکھتے ہیں۔ میں تحقیق کریں۔شیٹ میٹل بنانے کے لیے FDM-کی بنیاد پر ٹولنگاس بات کی تصدیق کرتا ہے کہ روایتی دھاتی کام کرنے کے طریقوں کے مقابلے میں اضافی تیار کردہ فارمنگ ٹولز سنگل-ٹکڑا اور چھوٹے-بیچ کی پیداوار کے لیے اہم لاگت کے فوائد پیش کرتے ہیں۔
3D پرنٹ شدہ سٹیمپنگ کیا ہیں
ان کے مرکز میں، یہ انجینئرنگ پلاسٹک، رال، یا sintered دھاتوں سے پرنٹ شدہ فنکشنل ڈائی پرزے ہیں۔ وہ روایتی ٹولنگ کی طرح ہائیڈرولک پریس یا آربر پریس میں ماؤنٹ ہوتے ہیں۔ فرق فیبریکیشن کا طریقہ ہے: اسٹیل بلٹ سے مواد کو ہٹانے کے بجائے، آپ CAD فائل سے ڈائی جیومیٹری کی تہہ کو تہہ کے لحاظ سے بناتے ہیں۔ یہ بناتا ہےتیزی سے پروٹو ٹائپنگ کے لیے 3D پرنٹ شدہ ڈیزجب ڈیزائن تبدیل ہوتا ہے تو اسے تبدیل کرنا اور سستا کرنا۔
پرنٹ شدہ ٹولنگ سے کون فائدہ اٹھاتا ہے۔
صارف کی بنیاد ایک وسیع رینج پر محیط ہے:
- پروڈکٹ ڈیزائنرز پروڈکشن ٹولنگ کا ارتکاب کرنے سے پہلے تشکیل شدہ شیٹ میٹل جیومیٹریوں کی توثیق کر رہے ہیں۔
- پروٹو ٹائپنگ ٹیمیں جن کو ایک ٹائم لائن پر فعال دھاتی پرزوں کی ضرورت ہوتی ہے جس کی پیمائش دنوں میں کی جاتی ہے، مہینوں میں نہیں۔
- کم-حجم کے مینوفیکچررز 10 سے 500 پرزے تیار کرتے ہیں جہاں روایتی ٹولنگ کی لاگت کبھی کم نہیں ہوتی
- حسب ضرورت بریکٹ، انکلوژرز، اور تشکیل شدہ اجزاء کے لیے ہائیڈرولک یا آربر پریس چلانے والے شوقین اور چھوٹی دکانیں
یہ گائیڈ ہر بڑی پرنٹنگ ٹیکنالوجی اور میٹریل کلاس میں شیٹ میٹل کے لیے 3D پرنٹ شدہ سٹیمپنگ ڈیز کا احاطہ کرتا ہے۔ یہ ٹیکنالوجی ہے-اگنوسٹک - کسی ایک پرنٹر برانڈ یا مواد فراہم کرنے والے کو پسندیدہ علاج نہیں ملتا ہے۔ آپ کو صلاحیتوں اور حدود دونوں کی ایماندارانہ کوریج ملے گی، بشمول کم والیوم سٹیمپنگ ڈائی متبادل جو معنی خیز ہیں اور وہ منظرنامے جہاں وہ کم پڑتے ہیں۔
اصل سوال یہ نہیں ہے کہ کیا پرنٹ شدہ ڈائز کام کرتی ہے۔ یہ وہ ٹیکنالوجی، مواد، اور ڈیزائن کا طریقہ ہے جو آپ کی تشکیل کے مخصوص تقاضوں سے مماثل ہے - اور یہ پرنٹنگ کے عمل کو سمجھنے کے ساتھ شروع ہوتا ہے۔
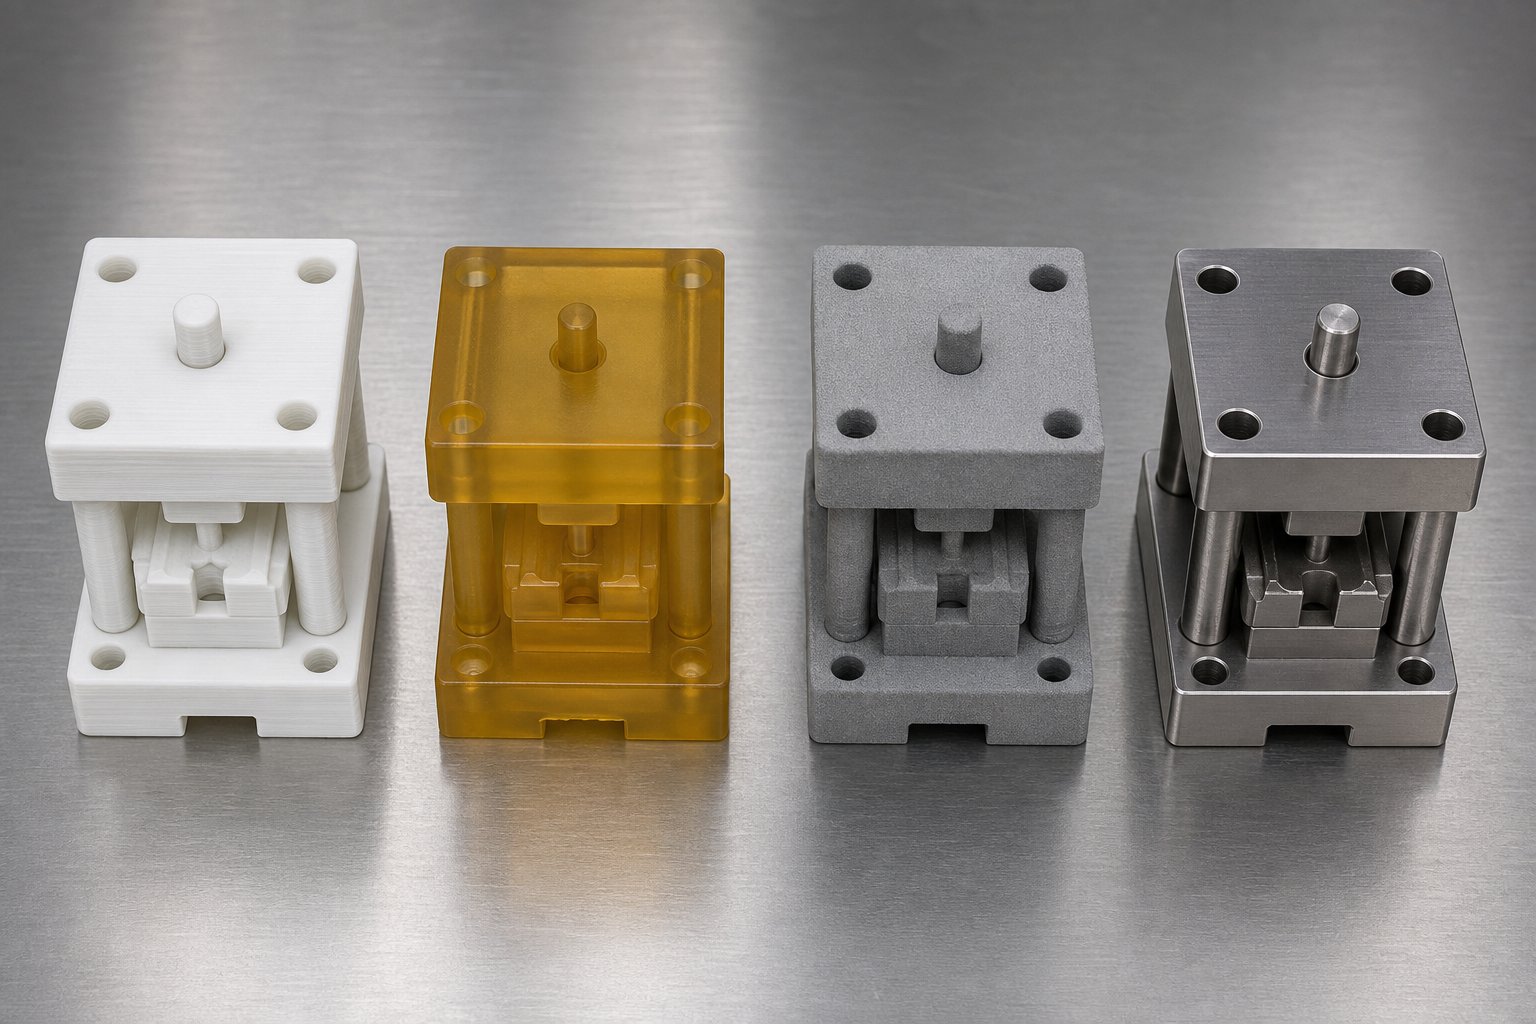
ڈائز کے لیے صحیح 3D پرنٹنگ ٹیکنالوجی کا انتخاب کرنا
ہر پرنٹنگ کا عمل مالیکیولر لیول پر مختلف طریقے سے ڈائی بناتا ہے، اور یہ براہ راست شکل دیتا ہے کہ پریس فورس کے تحت ٹول کس طرح کارکردگی کا مظاہرہ کرتا ہے۔ فیوزڈ فلیمینٹ کے ساتھ پرنٹ شدہ ڈائی مائع رال سے ٹھیک شدہ یا دھاتی پاؤڈر سے sintered کی طرح برتاؤ نہیں کرے گی۔ اسٹیمپنگ ڈیز کے لیے بہترین 3d پرنٹنگ ٹیکنالوجی کا انحصار اس بات پر ہے کہ آپ کیا بنا رہے ہیں، آپ کو کتنے حصوں کی ضرورت ہے، اور آپریشن کے لیے کتنی طاقت درکار ہے۔
یہاں چار اہم پروسیس فیملیز میں ٹولنگ کے لیے 3d پرنٹنگ ٹیکنالوجی کا عملی موازنہ ہے۔
FDM کم-فورس فارمنگ کے لیے مرتا ہے۔
فیوزڈ ڈیپوزیشن ماڈلنگ (FDM) سب سے قابل رسائی انٹری پوائنٹ ہے۔ ایک ڈیسک ٹاپ مشین تھرمو پلاسٹک فلیمینٹ کی تہہ کو تہہ در تہہ باہر نکالتی ہے، چند ڈالر کے مواد کے لیے گھنٹوں میں ڈائی جیومیٹری بناتی ہے۔ تجارت؟ پرتوں کی لکیریں بنتی سطحوں پر ایک مرئی سیڑھی-قدم کی ساخت بناتی ہیں، اور تہوں کے درمیان بندھن ہمیشہ مواد سے کمزور ہوتا ہے۔ یہ انیسوٹروپی اہمیت رکھتی ہے کیونکہ تشکیل دینے والی قوتیں اکثر پرت کے طیاروں پر ڈائی کو کھڑا کرتی ہیں۔
FDM ڈائی سادہ موڑ اور پتلی ایلومینیم یا پیتل میں کم-فورس بنانے کے لیے اچھی طرح کام کرتی ہے۔ آپ دیکھیں گے کہ وہ بہترین کارکردگی کا مظاہرہ کرتے ہیں جب کمپریسیو بوجھ تیز کناروں پر مرتکز ہونے کے بجائے بڑے علاقے میں تقسیم کیے جاتے ہیں۔ ڈیز بنانے کے لیے FDM بمقابلہ SLA کا موازنہ کرتے وقت، FDM کا بنیادی فائدہ لاگت اور تکرار کی رفتار ہے۔ بنیادی نقصان سطح کی تکمیل اور جہتی رواداری ہے، جو پرنٹر اور مواد کے لحاظ سے عام طور پر +/- 0.3 سے 0.5 ملی میٹر کے ارد گرد اترتی ہے۔
پریسجن ڈائی ایپلی کیشنز کے لیے SLA اور SLS
سٹیریو لیتھوگرافی (SLA) مائع رال کو روشنی کے ساتھ ٹھیک کرتی ہے، ہموار سطحوں کے ساتھ ڈیز پیدا کرتی ہے اور FDM سے زیادہ سخت رواداری۔SLA-پرنٹ شدہ فارمنگ ٹولز میں فارم لیبز کی تحقیقیہ ظاہر کیا کہ سخت رال ڈائز کافی پریس قوتوں کا مقابلہ کر سکتی ہے جب مناسب طریقے سے ڈیزائن کیا گیا ہو، ہموار سطح کی تکمیل کے ساتھ پالش کرنے کے اس مرحلے کو ختم کر دیتی ہے جس کی دھات کو بعض اوقات ضرورت ہوتی ہے۔ SLA کے حصے بھی isotropic ہیں، یعنی طاقت تعمیر کی سمت کے ساتھ ڈرامائی طور پر تبدیل نہیں ہوتی ہے۔ یہ انہیں FDM کے مقابلے میں ایک بہتر انتخاب بناتا ہے جب قوتیں متعدد سمتوں سے آتی ہیں۔
سلیکٹیو لیزر سنٹرنگ (SLS) ایک گرم بستر میں پولیمر پاؤڈر کو فیوز کرتا ہے۔ چونکہ انفیوزڈ پاؤڈر پرنٹنگ کے دوران اس حصے کو سپورٹ کرتا ہے، ایس ایل ایس ڈیز ساختی سالمیت کو قربان کیے بغیر پیچیدہ جیومیٹریوں کو شامل کر سکتا ہے۔ SLS پرنٹ شدہ ڈائی ڈائمینشنل درستگی عام طور پر +/- 0.1 سے 0.3 ملی میٹر کے درمیان ہوتی ہے، اور اس کے نتیجے میں نایلان کے حصے بہترین سختی اور اثر مزاحمت پیش کرتے ہیں۔ سطح پر پاؤڈر سے تھوڑا سا دانے دار بناوٹ ہے، لیکن یہ FDM پرت کی لکیروں سے زیادہ یکساں ہے اور کم دکھائی دینے والے نشانات کو تشکیل شدہ حصوں میں منتقل کرتا ہے۔
اعلی-لوڈ کی ضروریات کے لیے دھات کی سنٹرنگ
جب کوئی بھی پولیمر سنبھال سکتا ہے اس سے زیادہ قوتیں تشکیل پاتی ہیں، تو شیٹ میٹل سٹیمپنگ کے لیے میٹل سینٹرڈ ڈیز آگے کا راستہ بن جاتا ہے۔ سلیکٹیو لیزر میلٹنگ (SLM) اور ڈائریکٹ میٹل لیزر سنٹرنگ (DMLS) ایلومینیم، سٹینلیس سٹیل، یا ٹول سٹیل پاؤڈرز سے مکمل طور پر گھنے دھات کی پیداوار کرتے ہیں۔ یہ ڈائز مشینی ٹولنگ جیسی قوتوں کا مقابلہ کر سکتے ہیں، اندرونی کولنگ چینلز یا وزن کے اضافی فائدے کے ساتھ-جالیوں کے ڈھانچے کو کم کرتے ہیں جو روایتی مشینی پیدا نہیں کر سکتی ہیں۔
دھاتی-پرنٹ شدہ ڈائز کی قیمت کافی زیادہ ہوتی ہے اور اس کے لیے پوسٹ-پروسیسنگ کی ضرورت ہوتی ہے جیسے کہ تناؤ سے نجات، ڈیپاؤڈرنگ، اور اکثر نازک سطحوں کی مشیننگ۔ وہ جیومیٹریوں کے لیے معنی خیز ہیں جو روایتی طور پر مشین کے لیے مہنگی ہیں، یا جہاں روایتی خصوصیات عمل کے بوجھ کو جواز فراہم کرتی ہیں۔
| ٹیکنالوجی | جہتی رواداری | سطح ختم | میکس فارمنگ فورس | لاگت فی مرو | بہترین استعمال کا کیس |
|---|---|---|---|---|---|
| ایف ڈی ایم | +/- 0.3 - 0.5 ملی میٹر | مرئی پرت لائنیں (کھردرا) | کم (5 kN سے کم عام) | $5 - $50 | سادہ موڑ، ابتدائی پروٹو ٹائپنگ، پتلی نرم دھاتیں۔ |
| ایس ایل اے | +/- 0.1 - 0.2 ملی میٹر | ہموار (کم سے کم پوسٹ-پروسیسنگ) | اعتدال پسند (5 - 50 kN رال پر منحصر ہے) | $30 - $150 | صحت سے متعلق فارم، کمپاؤنڈ موڑ، مختصر پیداوار چلتا ہے |
| SLS | +/- 0.1 - 0.3 ملی میٹر | تھوڑا سا دانے دار (پاؤڈر کی ساخت) | اعتدال سے زیادہ (10 - 80 kN نایلان کے ساتھ) | $80 - $300 | پائیدار ٹولنگ، پیچیدہ جیومیٹری، بار بار استعمال |
| میٹل سنٹرنگ (SLM/DMLS) | +/- 0.05 - 0.2 ملی میٹر | جیسا کہ-بنایا گیا کچا؛ مخصوص کرنے کے لئے مشینی | اعلی (ڈیزائن کے لحاظ سے محدود، مواد سے نہیں) | $500 - $5,000+ | اعلی-ٹنج کی تشکیل، پیداوار-انٹٹ ٹولنگ، پیچیدہ اندرونی خصوصیات |
پیٹرن سیدھا ہے: جیسے جیسے قوت کی ضروریات اور حصے کی تعداد میں اضافہ ہوتا ہے، آپ FDM سے SLA اور SLS کے ذریعے دھات کی طرف بڑھتے ہیں۔ لیکن فیصلہ مکمل طور پر لوڈ کی گنجائش کے بارے میں نہیں ہے۔ ایک ڈائی جس کو سخت جہتی کنٹرول اور صاف سطحوں کے ساتھ پرزے تیار کرنے کی ضرورت ہے وہ نچلی قوتوں پر بھی SLA کا جواز پیش کر سکتا ہے، جبکہ ایک کھردرا پروٹو ٹائپ موڑ دستیاب بجٹ سے قطع نظر FDM پر رہ سکتا ہے۔
ٹکنالوجی کا انتخاب اگلے اہم فیصلے میں براہ راست اثر ڈالتا ہے: ہر عمل کے خاندان کے اندر کون سا مخصوص مواد آپ کی ڈائی کو وہ میکانکی خصوصیات دیتا ہے جس کی اسے بار بار بننے والے چکروں میں زندہ رہنے کے لیے ضرورت ہوتی ہے۔
پرنٹ شدہ فارمنگ ڈائز کے لیے مواد کے انتخاب کی گائیڈ
آپ جس مواد کے ساتھ پرنٹ کرتے ہیں اس بات کا تعین کرتا ہے کہ آپ کی ڈائی کتنی طاقت کو سنبھال سکتی ہے، یہ کتنے چکروں میں زندہ رہتی ہے، اور آیا اس کا بنا ہوا حصہ صاف یا نشان زد ہوتا ہے۔ یکساں جیومیٹری کے ساتھ دو ڈائز بالکل مختلف طریقے سے کام کریں گے اگر ایک PLA میں پرنٹ کیا جائے اور دوسرا گلاس-فائبر-ریانفورسڈ نایلان میں۔ اسٹیمپنگ ڈیز کے لیے بہترین فلیمینٹ مواد کو چننے کا مطلب ہے کہ میکانی خصوصیات کو آپ کے مخصوص فارمنگ بوجھ اور شیٹ میٹل کی قسم سے ملایا جائے۔
ڈیز بنانے کے لیے تھرمو پلاسٹک مواد
FDM فلیمینٹس بجٹ سے لے کر-دوستانہ اختیارات جو سنگل-پروٹو ٹائپنگ سے لے کر انجینئرنگ کے لیے موزوں ہیں-گریڈ پولیمر جو سیکڑوں فارمنگ سائیکلوں کے قابل ہیں۔ یہاں یہ ہے کہ عام انتخاب کیسے جمع ہوتے ہیں:
- پی ایل اے- 50 MPa کے ارد گرد تناؤ کی طاقت کے ساتھ اعلی سختی، لیکن اثر کے تحت ٹوٹنے والی اور 60 ڈگری سینٹی گریڈ سے زیادہ نرم ہوتی ہے۔ پتلی ایلومینیم میں تصور موڑنے کے--ثبوت کے لیے اچھا ہے، لیکن بار بار استعمال کے دوران کریکنگ کی توقع ہے۔
- ABS- PLA سے بہتر اثر مزاحمت اور تقریباً 100 ڈگری سینٹی گریڈ تک درجہ حرارت کو ہینڈل کرتا ہے۔ کمپریسیو طاقت 70-80 MPa کے ارد گرد بیٹھتی ہے، جو اسے نرم دھاتوں پر اعتدال پسند بوجھ کے لیے قابل عمل بناتی ہے۔
- پی ای ٹی جی- پرنٹنگ کی آسانی کے ساتھ سختی کو متوازن کرتا ہے۔ 50-60 MPa کے قریب تناؤ کی طاقت ABS سے بہتر پرت کی چپکنے والی ہے، جو کہ اس وقت اہمیت رکھتی ہے جب قوتیں پرت کے طیاروں کے خلاف دھکیلتی ہیں۔
- نایلان (PA6/PA12)- یہیں سے سنجیدہ کام شروع ہوتا ہے۔ نایلان 80-100 MPa رینج میں بہترین سختی، تھکاوٹ کے خلاف مزاحمت، اور دبانے والی طاقت پیش کرتا ہے۔ یہ ان اثرات کو جذب کر لیتا ہے جو سخت مواد کو کریک کر دیتے ہیں، جو اسے بار بار بنانے کے عمل کے لیے موزوں بنا دیتا ہے۔
- پولی کاربونیٹ (PC)- ڈائی ایپلی کیشنز کے لیے اعلیٰ ترین-کام کرنے والا عام FDM مواد، جس میں ٹینسائل طاقت 5,200 PSI (تقریباً 36 MPa الٹیمیٹ) سے زیادہ ہے اور 140 ڈگری سینٹی گریڈ تک گرمی کی مزاحمت۔ اس کی سختی، اثر مزاحمت، اور تھرمل استحکام کا امتزاج اسے اعلیٰ ترین آپریشن کی مانگ کا درجہ دیتا ہے۔
نایلان بمقابلہ پولی کاربونیٹ کا جائزہ لیتے وقت، فیصلہ اکثر اس پر آتا ہے: نایلان جھٹکے کو بہتر طور پر جذب کرتا ہے اور کئی چکروں میں تھکاوٹ کا مقابلہ کرتا ہے، جب کہ پولی کاربونیٹ اعلی-قوت، کم-سائیکل ایپلی کیشنز کے لیے اعلیٰ حرارت کی مزاحمت اور سختی فراہم کرتا ہے۔ بار بار موڑنے والے آپریشنز کے لیے نایلان جیتتا ہے۔ پولی کاربونیٹ جیت جاتا ہے جب ڈائی کو مسلسل زیادہ بوجھ کے تحت اخترتی کے خلاف مزاحمت کرنی چاہیے۔
پرت کی واقفیت ایک اہم عنصر ہے جسے نظر انداز کرنا آسان ہے۔ FDM حصے فطری طور پر anisotropic ہوتے ہیں - Z- محور (پرتوں کے لیے کھڑا) عام طور پر XY- محور سے 40-70% کمزور ہوتا ہے۔ اسٹیمپنگ ڈیز کے لیے، اس کا مطلب ہے کہ آپ کو پرنٹ کو اورینٹ کرنا چاہیے تاکہ قوتیں تہوں کو چھیلنے کے بجائے ایک ساتھ کمپریس کریں۔ Z-axis کے ساتھ خالص کمپریشن میں بھری ہوئی ڈائی اچھی کارکردگی کا مظاہرہ کرتی ہے کیونکہ تہوں کو نچوڑا جا رہا ہے۔ تناؤ میں بھری ہوئی ایک ہی ڈائی اس کی درجہ بندی کی طاقت کے ایک حصے پر ناکام ہو جائے گی۔
رال-بیسڈ ڈائی میٹریل
فوٹو پولیمر ریزنز ٹریڈ آفس کا ایک مختلف سیٹ پیش کرتے ہیں۔ معیاری رال ٹوٹنے والی اور ایپلی کیشنز بنانے کے لیے ناقص ہوتی ہے، لیکن انجینئرڈ اور سخت رال والے خاندان مساوات کو بدل دیتے ہیں۔ رال 3D پرنٹ شدہ ڈائی کمپریشن طاقت متاثر کن سطح تک پہنچ سکتی ہے: جامع-مضبوط رال 158 MPa کے ارد گرد کمپریشن طاقت حاصل کرتی ہے، سخت انجینئرنگ ریزنز 130 MPa سے زیادہ لچکدار طاقت فراہم کرتی ہے۔ یہ نمبر انہیں سختی میں زیادہ تر FDM تھرمو پلاسٹک کے اوپر رکھتے ہیں۔
ڈائی ورک کے لیے رال کے اہم زمرے:
- معیاری رال- تناؤ کی طاقت 20-50 MPa۔ آپریشنز بنانے کے لیے بہت ٹوٹنے والا۔ اجتناب کریں۔
- سخت/ABS-جیسے رال- 40-70 MPa کے ارد گرد تناؤ کی طاقت کے ساتھ 41-48 J/m کی اثر مزاحمت۔ روشنی کی تشکیل کے لیے قابل عمل جہاں کچھ لچک تباہ کن کریکنگ کو روکتی ہے۔
- سخت/انجینئرنگ رال- 55-90 MPa کی تناؤ کی طاقت اور 130 MPa سے زیادہ لچکدار کارکردگی۔ یہ بوجھ کے تحت اخترتی کے خلاف مزاحمت کرتے ہیں اور سائیکل بنانے کے ذریعے جہتی درستگی کو برقرار رکھتے ہیں۔
ڈائی ایپلی کیشنز کے لیے ایف ڈی ایم پر رال کا جو فائدہ ہے وہ آئسوٹروپی - حصے ہیں جو SLA یا DLP کے ذریعے ٹھیک کیے گئے تمام محوروں پر مستقل خصوصیات کی نمائش کرتے ہیں، کمزور-پرت-بانڈ کے مسئلے کو ختم کرتے ہیں۔ اس کا نقصان ٹوٹنا ہے۔ یہاں تک کہ سخت رال جھٹکوں کے بوجھ کے تحت اچانک ناکام ہو سکتی ہے، انتباہ کے طور پر پہلے سے کوئی نظر آنے والی اخترتی کے بغیر۔
لوڈ بنانے کے لیے مشابہ مواد
مندرجہ ذیل جدول عملی تشکیل کی صلاحیت کے خلاف مادی خصوصیات کا نقشہ بناتا ہے:
| مواد | کمپریسیو پیداوار کی طاقت | زیادہ سے زیادہ سروس کا درجہ | لاگت فی مرو (عام) | تجویز کردہ زیادہ سے زیادہ شیٹ کی موٹائی |
|---|---|---|---|---|
| پی ایل اے | ~60-70 ایم پی اے | 55-60 C | $3 - $15 | 0.5 ملی میٹر ایلومینیم |
| ABS | ~70-80 ایم پی اے | 95-100 C | $5 - $20 | 0.8 ملی میٹر ایلومینیم، 0.5 ملی میٹر ہلکا سٹیل |
| پی ای ٹی جی | ~60-75 ایم پی اے | 75-80 C | $5 - $20 | 0.8 ملی میٹر ایلومینیم |
| نایلان (PA) | ~80-100 ایم پی اے | 80-120 C | $15 - $50 | 1.0 ملی میٹر ایلومینیم، 0.8 ملی میٹر ہلکا سٹیل |
| پولی کاربونیٹ (PC) | ~85-110 ایم پی اے | 130-140 C | $20 - $60 | 1.2 ملی میٹر ایلومینیم، 1.0 ملی میٹر ہلکا سٹیل |
| کاربن فائبر نایلان | 100-130 ایم پی اے | 110-140 C | $30 - $80 | 1.5 ملی میٹر ایلومینیم، 1.0 ملی میٹر ہلکا سٹیل |
| سخت/انجینئرنگ رال | ~90-158 ایم پی اے | 70-97 C | $30 - $150 | 1.0 ملی میٹر ایلومینیم، 0.8 ملی میٹر ہلکا سٹیل |
| سخت رال | ~60-80 ایم پی اے | 50-70 C | $25 - $100 | 0.8 ملی میٹر ایلومینیم |
ٹولنگ ایپلی کیشنز کے لیے کاربن فائبر فلیمنٹ قریب سے دیکھنے کا مستحق ہے۔کاربن فائبر کمک نمایاں طور پر سختی اور جہتی استحکام کو بڑھاتا ہے۔تھرمل ایکسپینشن کو کم کرتے ہوئے - ایک خاصیت جو ڈائی جیومیٹری کو بار بار بننے والے چکروں میں مستقل رکھتی ہے۔ کٹے ہوئے ریشے اندرونی کمک کے طور پر کام کرتے ہیں، دبانے والی طاقت کو بڑھاتے ہیں اور رینگنے کے خلاف مزاحمت کرتے ہیں جس سے بھرے ہوئے پولیمر مسلسل بوجھ کے تحت تجربہ کرتے ہیں۔
تو لاگت کا پریمیم کب معنی رکھتا ہے؟ جب آپ کو 50 سے زیادہ فارمنگ سائیکلوں کی ضرورت ہو، جب درجہ حرارت میں جہتی استحکام اہمیت رکھتا ہو، یا جب تشکیل دینے والے جیومیٹری میں پتلی خصوصیات ہوں جو غیر بھرے ہوئے نایلان میں جھک جائیں تو جامع- بھرے ہوئے تنت اپنی قیمت کا جواز پیش کرتے ہیں۔ ایک ہی-پروٹوٹائپ موڑ کے استعمال کے لیے، معیاری نایلان کافی ہے۔ ایک ڈائی کے لیے جس کو وقفے وقفے سے استعمال کے ہفتوں میں مسلسل حصے بنانے کی ضرورت ہوتی ہے، کاربن-فائبر-مضبوط نایلان فی ڈالر خرچ کیے جانے والے پیمائش کے لحاظ سے بہتر نتائج فراہم کرتا ہے۔
مادی خصوصیات اس بات کی حد مقرر کرتی ہیں کہ آپ کا ڈائی کیا سنبھال سکتا ہے۔ لیکن ڈائی کی جیومیٹری خود - دیوار کی موٹائی، انفل کثافت، اور کلیئرنس رواداری - اس بات کا تعین کرتی ہے کہ آیا آپ واقعی اس حد تک پہنچ گئے ہیں یا اس سے کم ہیں۔
3D پرنٹ شدہ ڈائی جیومیٹری کے لیے ڈیزائن گائیڈ لائنز
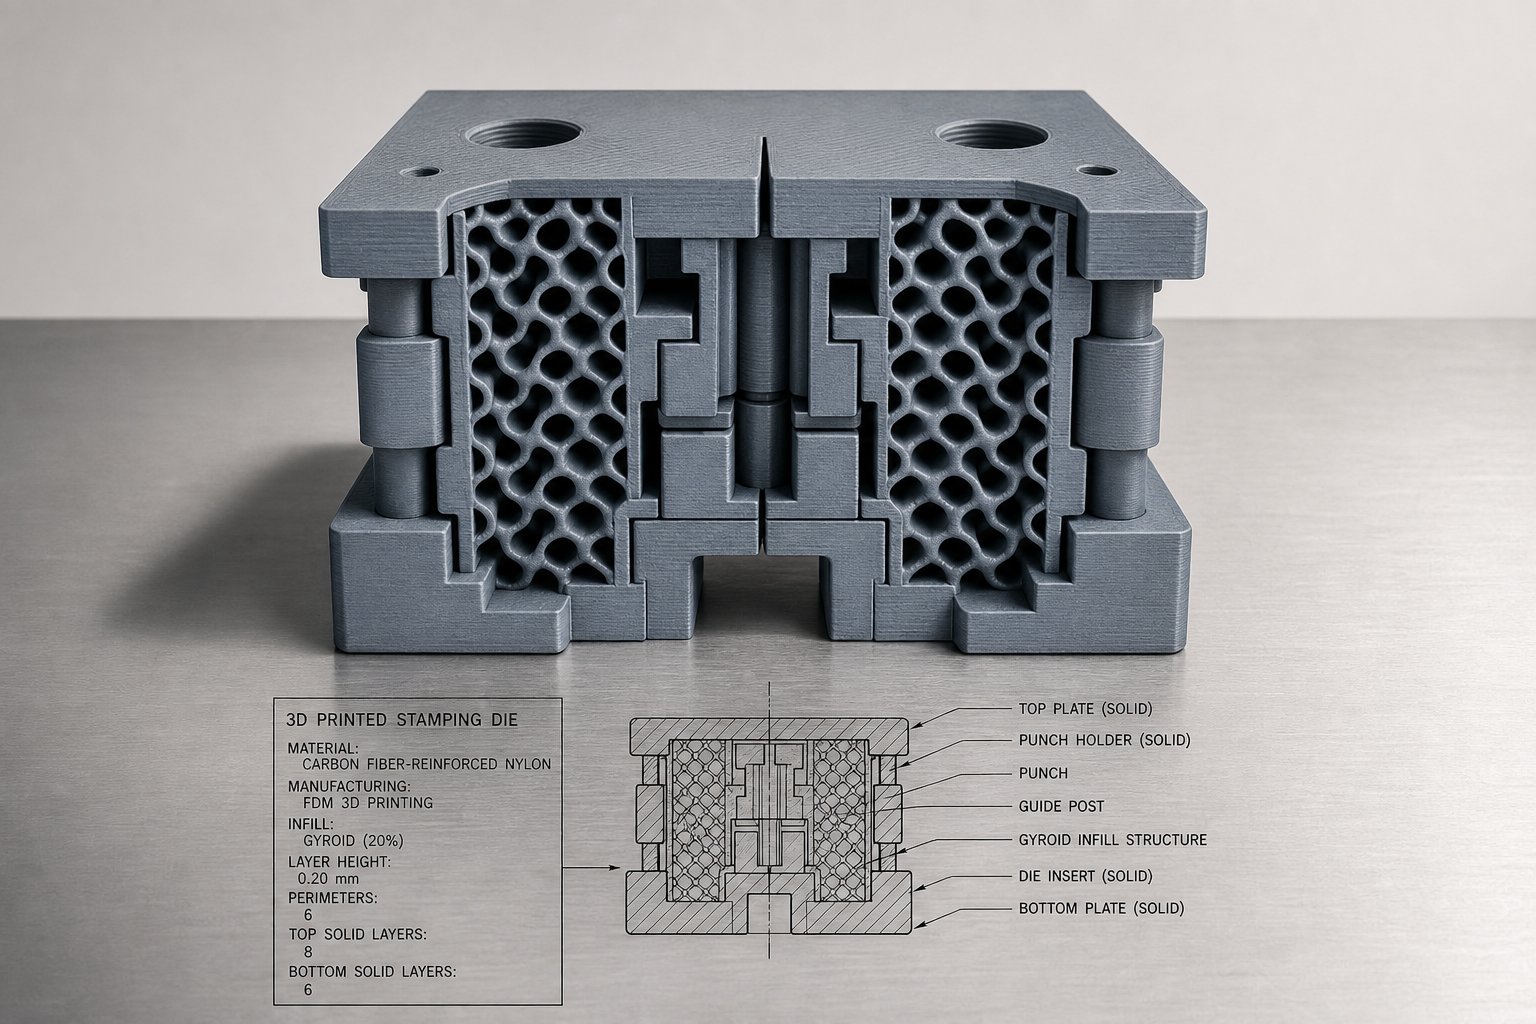
کمزور جیومیٹری کے ساتھ طباعت شدہ مضبوط مواد اب بھی کمزور ڈائی پیدا کرتا ہے۔ دیوار کی موٹائی، انفل حکمت عملی، اور کلیئرنس رواداری کسی بھی پرنٹ شدہ فارمنگ ٹول کی ساختی ریڑھ کی ہڈی ہیں، اور ان کو غلط کرنا پھٹے ہوئے گھونسوں اور متضاد حصوں کا تیز ترین راستہ ہے۔ اضافی تیار شدہ ڈیز کے ڈیزائن کے اصول روایتی مشینی ٹولنگ سے معنی خیز طور پر مختلف ہیں کیونکہ آپ یکساں اسٹیل کے بجائے تہہ دار، انیسوٹروپک مواد کے ساتھ کام کر رہے ہیں۔
دیوار کی موٹائی اور ڈرافٹ اینگل رولز
3D پرنٹ شدہ فارمنگ ڈائیز کے لیے دیوار کی موٹائی کو پریس فورس کے تحت پرنٹ ایبلٹی اور لوڈ ریزسٹنس دونوں کا حساب دینا ہوگا۔ بصری پروٹو ٹائپس کے برعکس جہاں پتلے خول مواد کو بچاتے ہیں، ڈائی ٹولنگ موٹی، ٹھوس پیرامیٹرز کا مطالبہ کرتی ہے جو لچک یا کریکنگ کے بغیر تشکیل دینے والے تناؤ کو تقسیم کرتی ہے۔
FDM کی موت کے لیے،انجینئرنگ-ٹیسٹ شدہ رہنما خطوطقابل اعتماد پیرامیٹر جنریشن - کے لیے نوزل قطر کے کم از کم 2 سے 3 گنا کی تجویز کریں لیکن فنکشنل ٹولنگ کو اس کم از کم سے آگے جانے کی ضرورت ہے۔ صنعتی ایپلی کیشنز جیسے مولڈ اور جیگس کو عام طور پر 5 سے 10 ملی میٹر کی حد میں دیوار کی موٹائی کی ضرورت ہوتی ہے تاکہ بار بار لوڈنگ کے دوران مناسب سختی حاصل کی جا سکے۔
پیروی کرنے کے لیے بنیادی دیوار اور جیومیٹری کے اصول یہ ہیں:
- کم از کم دیوار کی موٹائی:روشنی کے لیے 4 ملی میٹر-ڈیوٹی فارمنگ ڈیز (باریک ایلومینیم موڑ)؛ اسٹیل یا موٹے اسٹاک میں اعتدال پسند بننے والی قوتوں سے نمٹنے کے لیے 6-10 ملی میٹر
- ڈرافٹ زاویہ:عمودی ڈائی چہروں پر 1-3 ڈگری ڈرافٹ لگائیں تاکہ حصے کو نکالنے میں مدد ملے اور بننے کے دوران رگڑ کم ہو۔ پرنٹ شدہ ڈیز مشینی اسٹیل کے مقابلے میں قدرے زیادہ ڈرافٹ سے فائدہ اٹھاتی ہیں کیونکہ سطح کی ساخت ورک پیس پر ڈریگ کو بڑھاتی ہے۔
- اچانک موٹی-سے-پتلی منتقلی سے بچیں:دیوار کی موٹائی میں اچانک تبدیلیاں پرنٹنگ کے دوران تناؤ کا ارتکاز اور غیر مساوی ٹھنڈک پیدا کرتی ہیں، جس کے نتیجے میں وارپنگ یا اندرونی خلا پیدا ہوتا ہے جو بوجھ کے نیچے مرنے کو کمزور کر دیتے ہیں۔ موٹائی میں تبدیلی پر بتدریج ٹیپرز یا فللیٹس کا استعمال کریں۔
- اندرونی کونوں پر فلٹس شامل کریں:تیز اندرونی کونے تناؤ کو مرکوز کرتے ہیں اور عام کریک انیشیشن پوائنٹس ہیں۔ کم از کم 2 ملی میٹر اندرونی فلیٹ رداس نمایاں طور پر ڈائی لائف کو بڑھاتا ہے۔
- پرت کی لکیروں سے دور اورینٹ بنانے والی سطحیں:ڈائی کو اس طرح رکھیں کہ اہم شکل والا چہرہ عمودی طور پر تعمیر کرنے کے بجائے فلیٹ (XY جہاز) پرنٹ کیا جائے۔ کمپریشن میں لدی ہوئی پرتیں اپنے طیاروں پر کھڑے ہو کر اچھی کارکردگی دکھاتی ہیں۔ بانڈ لائنوں میں تناؤ یا قینچ میں لدی تہیں 40-70% درجہ بندی شدہ مواد کی طاقت پر ناکام ہوجاتی ہیں۔
ساختی سالمیت کے لیے انفل حکمت عملی
مضبوطی کے لیے 3D پرنٹ شدہ ڈائی انفل پیٹرن خام انفل فیصد سے زیادہ اہمیت رکھتا ہے۔ 50% گائرائڈ انفل پر ایک ڈائی 80% گرڈ انفل پر ایک سے بہتر کارکردگی کا مظاہرہ کر سکتی ہے کیونکہ اندرونی جیومیٹری کراس- سیکشن میں قوت کو زیادہ یکساں طور پر تقسیم کرتی ہے۔
سٹیمپنگ ڈیز کے لیے، ان انفل گائیڈ لائنز پر غور کریں:
- کم از کم 60-70% انفل کثافتبار بار بننے والے بوجھ سے نمٹنے کے لیے۔ اس دہلیز کے نیچے، اندرونی خالی جگہیں چکراتی دباؤ کے تحت مقامی کمپریشن اور حتمی طور پر گرنے کی اجازت دیتی ہیں۔
- گائرائڈ یا کیوبک انفل پیٹرنقریب-آاسوٹروپک اندرونی مدد فراہم کریں۔ گرڈ اور رییکٹ لائنر پیٹرن منسلک کمزور طیارے بناتے ہیں جو آف-محور کے بوجھ کے نیچے کتر سکتے ہیں۔
- 100% ٹھوس انفلاوپر 5-میں 8 ملی میٹر براہ راست تشکیل کی سطح کے نیچے۔ اس سے ایک ٹھوس ٹوپی بنتی ہے جو پریس فورس کو یکساں طور پر نیچے کے انفل ڈھانچے میں منتقل کرتی ہے، سطح کے انحراف یا پنچ تھرو کو روکتی ہے۔
- 5-8 دیواروں تک شیل/فریمیٹر کی تعداد میں اضافہ کریں۔بیرونی حد کے لیے۔ پیری میٹرز infill سے زیادہ بوجھ اٹھاتے ہیں - ایک سے زیادہ مسلسل پیری میٹرز ایک موٹی دیوار سے زیادہ مؤثر طریقے سے چکراتی دباؤ کو تقسیم کرتے ہیں، بار بار پریس سائیکل کے تحت تھکاوٹ کی کارکردگی کو بہتر بناتے ہیں۔
- یکساں طور پر انفلیل بڑھانے کے بجائے پسلیوں کا استعمال کریں:اندرونی پسلیاں جو بنیادی تشکیل دینے والی قوت کی طرف کھڑی ہوتی ہیں وہ عالمی سطح پر انفل فیصد کو بڑھانے سے کہیں زیادہ مؤثر طریقے سے سختی کا اضافہ کرتی ہیں۔ یہ اہم بوجھ کے راستوں کو تقویت دیتے ہوئے پرنٹ کا وقت بچاتا ہے۔
ایک عملی نقطہ نظر: پرنٹ 70% گائرائڈ انفل پر 6 پیری میٹرز اور 8 ٹھوس ٹاپ لیئرز کے ساتھ مر جاتا ہے۔ یہ ساختی کارکردگی کے خلاف پرنٹ ٹائم کو متوازن کرتا ہے اور آپ کو جانچ کے لیے ایک قابل اعتماد نقطہ آغاز فراہم کرتا ہے۔
پنچ-سے-مطبوعہ ٹولز کے لیے ڈائی کلیئرنس
میٹل اسٹیمپنگ کے لیے معیاری پنچ اور ڈائی کلیئرنس ورک پیس کی موٹائی اور مواد کی سختی پر مبنی فی صد-فی-فارمولہ استعمال کرتی ہے۔ روایتی سٹیل ٹولنگ کے لیے،تجویز کردہ کلیئرنس عام طور پر ہر طرف ورک پیس کی موٹائی کے 10% سے شروع ہوتی ہے۔15-20% تک کی ضرورت والے سخت مواد کے ساتھ۔
پرنٹ شدہ ٹولنگ کے لیے پنچ اور ڈائی کلیئرنس کو دو وجوہات کی بنا پر ان معیاری فارمولوں سے آگے ایڈجسٹمنٹ کی ضرورت ہوتی ہے:
- جہتی تغیر:پرنٹ شدہ ڈائز میں پرنٹنگ کے عمل کے لحاظ سے +/- 0.1 سے 0.5 ملی میٹر کی موروثی رواداری ہوتی ہے۔ اس تغیر کو برائے نام کلیئرنس کے حساب میں شامل کیا جانا چاہیے۔ +/- 0.3 ملی میٹر رواداری کے ساتھ ایک ایف ڈی ایم ڈائی ٹول کے دونوں حصوں میں کلیئرنس کو مؤثر طریقے سے 0.6 ملی میٹر تک منتقل کرتا ہے۔
- مواد کی تعمیل:پولیمر تشکیل دینے والی قوت کے تحت لچکدار طور پر انحراف کرتا ہے۔ فالج کے دوران ڈائی سطحیں قدرے سکیڑتی ہیں، عارضی طور پر موثر کلیئرنس کو کم کرتی ہیں۔ اس کی تلافی کرنے کے لیے، اسٹیل ٹولنگ کے لیے جو آپ بیان کریں گے اس سے زیادہ برائے نام کلیئرنس میں 5-10% اضافہ کریں۔ مثال کے طور پر، اگر ایک سٹیل ڈائی جوڑا 1.0 ملی میٹر ہلکے سٹیل پر فی سائیڈ 0.15 ملی میٹر کلیئرنس کا مطالبہ کرتا ہے، تو ایک پرنٹ شدہ ڈائی جوڑے کو مساوی نتائج حاصل کرنے کے لیے 0.20-0.25 ملی میٹر فی سائیڈ کی ضرورت ہو سکتی ہے۔
تجرباتی طور پر کلیئرنس کو تھوڑا سا اوور سائز شروع کرکے اور 0.05 ملی میٹر انکریمنٹ میں اعادہ میں کم کرکے۔ پرنٹ شدہ ٹولنگ کے ساتھ، نظر ثانی شدہ ڈائی تیار کرنے میں دنوں کے بجائے گھنٹے لگتے ہیں، اس لیے کلیئرنس پر اعادہ کرنا تیز اور سستا ہے۔
ایک اور غور: جیومیٹری کی پیچیدگی کی تشکیل کو ترقی پسند راستے پر چلنا چاہئے۔ سادہ V-موڑنے کے ساتھ شروع کریں جہاں قوت قابل قیاس اور یکساں طور پر تقسیم ہو۔ ڈائی سروائیول کی توثیق کرنے کے بعد ہی U-بینڈز اور چینل فارمز پر جائیں۔ ڈرا اور کمپاؤنڈ فارم ڈائی فیس پر ٹینسائل بوجھ کو متعارف کراتے ہیں اور کثیر-دشاتمک تناؤ - ان کے لیے سب سے زیادہ انفل کثافت، سب سے موٹی دیواریں، اور انتہائی قدامت پسند کلیئرنس اقدار کی ضرورت ہوتی ہے۔ پہلے پرنٹ پر گہری قرعہ اندازی کی کوشش تقریباً ہمیشہ ڈائی فریکچر پر ختم ہوتی ہے۔
یہ ڈیزائن پیرامیٹرز اس بات کی وضاحت کرتے ہیں کہ مرنے والا ساختی طور پر کیا زندہ رہ سکتا ہے۔ لیکن مساوات کا دوسرا نصف وہ ہے جو بنایا جا رہا ہے - مخصوص دھاتی مرکب، مزاج، اور موٹائی ٹول کے خلاف پیچھے دھکیلتے ہوئے اس بات کا تعین کرتی ہے کہ آیا آپ کی جیومیٹری برقرار ہے یا ناکام ہے۔
ہم آہنگ دھاتیں اور موٹائی کی حدیں۔
آپ کا ڈائی میٹریل قوت بنانے کی حد مقرر کرتا ہے۔ لیکن شیٹ میٹل اس ڈائی کے خلاف پیچھے ہٹتی ہے وہی ہے جو دراصل اس بات کا تعین کرتی ہے کہ آپریشن کامیاب ہوتا ہے یا ناکام۔ پولیمر ٹولنگ کے ساتھ ہر ملاوٹ اچھی طرح سے نہیں چلتی، اور یہاں تک کہ کوآپریٹو دھاتیں بھی مسئلہ بن جاتی ہیں جب موٹائی مخصوص حد سے تجاوز کر جاتی ہے۔ یہ سمجھنا کہ آپ پرنٹ شدہ ڈیز - کے ساتھ کن دھاتوں پر مہر لگا سکتے ہیں اور جہاں سخت حدود - بیٹھتی ہیں ضائع شدہ پرنٹس اور ٹوٹے ہوئے ٹولز کو روکتی ہیں۔
الائے اور ٹمپرز پرنٹ شدہ ڈائز کے لیے موزوں ہیں۔
نرم، نرم دھاتوں کو بنانے کے لیے کم قوت درکار ہوتی ہے، جو براہ راست پرنٹ شدہ ٹولنگ کی قابل استعمال حد کو بڑھا دیتی ہے۔ بہترین امیدوار ایک عام خصلت کا اشتراک کرتے ہیں: فریکچر سے پہلے اعلی لمبائی کے ساتھ کم پیداوار کی طاقت۔
- ایلومینیم مرکبات (1100, 3003, 5052, 6061-O):پرنٹ شدہ سٹیمپنگ کے ساتھ ایلومینیم کی تشکیل کے لیے مثالی نقطہ آغاز مر جاتا ہے۔ الائے 5052-O، مثال کے طور پر، 90 MPa کے لگ بھگ پیداواری طاقت اور 25% سے زیادہ لمبا ہے، جس سے یہ پتلی گیجز میں پولیمر ڈیز کے ساتھ انتہائی تعاون کرتا ہے۔
- پیتل (C260, C270):اینیلڈ حالت میں کارتوس پیتل 100-120 MPa کے قریب پیداوار کی طاقت کے ساتھ بہترین فارمیبلٹی پیش کرتا ہے۔ زیادہ سختی کی وجہ سے ایلومینیم کے مقابلے ڈیز پر قدرے سخت، لیکن پتلی اسٹاک کے لیے پولیمر کی صلاحیت کے اندر۔
- کاپر (C110, C101):مردہ نرم تانبا بہت کم قوت کے ساتھ بنتا ہے اور آسانی سے جیومیٹری کے مطابق ہوجاتا ہے۔ ڈائی کی کمپریسیو حد تک تمام عام موٹائیوں میں پرنٹ شدہ ٹولنگ کے لیے بہترین۔
- ہلکا سٹیل (1008، 1010، 1018):200-250 MPa کے ارد گرد پیداوار کی طاقت کے ساتھ اینیلڈ کم-کاربن اسٹیل۔ رینفورسڈ پرنٹڈ کے ساتھ کام کرنے کے قابل پتلی گیجز میں مر جاتا ہے، لیکن قوتیں موٹائی کے ساتھ تیزی سے چڑھتی ہیں۔
- سٹینلیس سٹیل (304، 316):اینیلڈ آسٹینیٹک درجات قابل تشکیل ہیں لیکن ہلکے اسٹیل کے مقابلے میں کافی زیادہ طاقت کی ضرورت ہوتی ہے۔ عام طور پر پولیمر ڈائی کے لیے اوپری حد، کاربن-فائبر نایلان یا سخت رال جیسے اعلی-طاقت والے ڈائی میٹریل کے ساتھ انتہائی پتلے اسٹاک تک محدود ہے۔
غصہ کی حالت اتنا ہی اہمیت رکھتی ہے جتنا کہ کھوٹ کا انتخاب۔اینیلنگ اناج کے ڈھانچے کو دوبارہ ترتیب دے کر لچک کو بحال کرتی ہے۔، جو پیداوار کی طاقت کو کم کرتا ہے اور لمبائی کو بڑھاتا ہے - دونوں خصوصیات جو آپ کے ڈائی کو سنبھالنے کی ضرورت کی تشکیل کی قوت کو کم کرتی ہیں۔ آدھی-سخت 5052 ایلومینیم شیٹ کو مکمل طور پر اینیل شدہ حالت میں ایک ہی کھوٹ کی تقریباً دو گنا موڑنے والی قوت کی ضرورت ہوتی ہے۔ پرنٹ شدہ ٹولنگ کے ساتھ کام کرتے وقت، ہمیشہ اینیلڈ یا مردہ نرم مزاج کی وضاحت کریں جب تک کہ ایپلی کیشن کو آخری حصے میں خاص طور پر سخت حالت کی ضرورت نہ ہو۔
یہ رشتہ سیدھا ہے: معتدل دھات کا مطلب ہے کم ڈائی اسٹریس، لمبی ڈائی لائف، اور پولیمر ٹولنگ کے ساتھ بہتر مطابقت۔ اگر آپ کا ڈیزائن پوسٹ-ہیٹ ٹریٹمنٹ بنانے یا سخت کرنے کی اجازت دیتا ہے، تو اینیلڈ اسٹاک سے شروع کریں اور فارمنگ کے مرحلے کے دوران سخت مزاج سے لڑنے کے بجائے بعد میں طاقت میں اضافہ کریں۔
ڈائی میٹریل کے لحاظ سے موٹائی کی حد
3D پرنٹ شدہ ڈائز کے لیے شیٹ میٹل کی موٹائی کی حدیں ڈائی کمپریسیو طاقت اور دی گئی موٹائی پر دی گئی دھات سے پیدا ہونے والی تشکیل قوت کے درمیان تعامل پر منحصر ہوتی ہیں۔ موٹا اسٹاک مطلوبہ قوت کو تیزی سے ضرب دیتا ہے - دوگنا شیٹ کی موٹائی موڑنے والی قوت کو تقریباً چار گنا کر دیتی ہے۔
| ڈائی میٹریل | ایلومینیم (اینیلڈ) | پیتل (اینیلڈ) | تانبا (نرم) | ہلکا سٹیل (اینیلڈ) | سٹینلیس سٹیل (اینیلڈ) |
|---|---|---|---|---|---|
| پی ایل اے | 0.5 ملی میٹر | 0.4 ملی میٹر | 0.5 ملی میٹر | 0.3 ملی میٹر | سفارش نہیں کی جاتی |
| ABS | 0.8 ملی میٹر | 0.6 ملی میٹر | 0.8 ملی میٹر | 0.5 ملی میٹر | سفارش نہیں کی جاتی |
| نایلان (PA) | 1.0 ملی میٹر | 0.8 ملی میٹر | 1.0 ملی میٹر | 0.8 ملی میٹر | 0.4 ملی میٹر |
| پولی کاربونیٹ | 1.2 ملی میٹر | 1.0 ملی میٹر | 1.2 ملی میٹر | 1.0 ملی میٹر | 0.5 ملی میٹر |
| کاربن فائبر نایلان | 1.5 ملی میٹر | 1.2 ملی میٹر | 1.5 ملی میٹر | 1.0 ملی میٹر | 0.6 ملی میٹر |
| سخت/انجینئرنگ رال | 1.0 ملی میٹر | 0.8 ملی میٹر | 1.0 ملی میٹر | 0.8 ملی میٹر | 0.5 ملی میٹر |
| دھاتی سینٹرڈ (مارجنگ اسٹیل) | 3.0+ ملی میٹر | 2.5+ ملی میٹر | 3.0+ ملی میٹر | 2.5+ ملی میٹر | 2.0+ ملی میٹر |
یہ اقدار مناسب طریقے سے ڈیزائن کردہ کلیئرنس اور اعتدال پسند موڑ کی لمبائی کے ساتھ سادہ V- موڑ کو فرض کرتی ہیں۔ ڈراز، کمپاؤنڈ فارمز، اور لمبی موڑ والی لائنیں قوتوں کو بلند کرتی ہیں، جس کا مطلب ہے کہ اس کے مطابق زیادہ سے زیادہ قابل اجازت موٹائی کو کم کرنا۔ کا استعمال کرتے ہوئے ایک پائلٹ مطالعہ3D پرنٹ شدہ مارجنگ سٹیل گرم سٹیمپنگ کے لیے مر جاتا ہے۔800 چکروں میں 1.7 ملی میٹر لیپت بوران اسٹیل کی کامیاب تشکیل کا مظاہرہ کیا - اس بات کی تصدیق کرتا ہے کہ دھاتی-سینٹرڈ ڈائز پروڈکشن-سطح کے استحکام کے ساتھ بھاری گیجز اور سخت مرکب دھاتوں کو سنبھالتی ہے۔
ڈائی سے پارٹ تک سطح کی تکمیل کی منتقلی۔
یہاں ایک تفصیل ہے جو زیادہ تر ٹولنگ گائیڈز مکمل طور پر چھوڑ دیتے ہیں: 3D پرنٹ شدہ ٹولنگ سے سطح کی تکمیل براہ راست تشکیل شدہ شیٹ میٹل پر منتقل ہوتی ہے۔ ہر تہہ کی لکیر، ہر سیڑھی-قدم کا نمونہ، اور ڈائی فیس پر سطح کی ہر خامی پریس فورس کے تحت ورک پیس میں نقش ہو جاتی ہے۔ اینیلڈ ایلومینیم یا تانبے جیسی نرم دھاتوں پر، یہ اثر خاص طور پر واضح ہوتا ہے کیونکہ مواد بننے کے دوران مرنے کی سطح کے قریب سے مطابقت رکھتا ہے۔
شدت پرنٹ ٹیکنالوجی پر منحصر ہے:
- ایف ڈی ایم کا انتقال ہوگیا۔سب سے زیادہ نظر آنے والی نشانی چھوڑ دیں۔ 0.1-0.3 ملی میٹر کی پرت کی اونچائی ایسی چوٹیاں پیدا کرتی ہے جو واضح طور پر پتلی ایلومینیم میں نقش ہوتی ہے۔ پیٹرن دشاتمک اور دہرایا جا سکتا ہے - آپ کو تشکیل شدہ حصے پر متوازی لکیریں نظر آئیں گی جہاں بھی اس نے ڈائی چہرے سے رابطہ کیا ہے۔
- SLA مر جاتا ہے۔پولیمر کے اختیارات میں سب سے صاف سطحیں پیدا کریں۔ 0.025-0.05 ملی میٹر کی پرت کی اونچائی تشکیل شدہ حصوں پر کم سے کم دکھائی دینے والی ساخت چھوڑتی ہے، جو اکثر بغیر کسی علاج کے قابل قبول ہوتی ہے۔
- SLS مر جاتا ہے۔پاؤڈر-سینٹرڈ سطح سے تھوڑا سا دھندلا، دانے دار ساخت منتقل کریں۔ FDM لائنوں سے کم دشاتمک، لیکن پھر بھی عکاس دھاتوں پر نظر آتا ہے۔
سطح کی منتقلی کو کم سے کم کرنے کی حکمت عملی:
- بننے والے چہروں کو ریت کریں۔استعمال سے پہلے تہہ دار لائنوں کو دستک کرنے کے لیے آہستہ آہستہ باریک گرٹس (220 سے 600) کے ساتھ۔ ایف ڈی ایم ڈیز کے لیے یہ سب سے آسان اور موثر مداخلت ہے۔
- ایک پتلی ایپوکسی یا فلر کوٹ لگائیں۔مرنے کی سطح اور ریت ہموار کرنے کے لئے. یہ تہوں کے درمیان مائیکرو-خالی کو پُر کرتا ہے اور ایک مسلسل شکل والا چہرہ بناتا ہے۔
- پرنٹ اورینٹ کریں۔لہذا پرت کی لکیریں تشکیل کے دوران مادی بہاؤ کی سمت کے متوازی چلتی ہیں۔ متوازی لکیریں کھڑے چوٹیوں کے مقابلے میں کم بصری خلل پیدا کرتی ہیں اور نشان کے خطرے کو کم کرتی ہیں۔
- قربانی کا شملہ استعمال کریں۔- ڈائی اور ورک پیس کے درمیان ہموار پولی تھیلین یا PTFE کی ایک پتلی شیٹ۔ یہ تعمیل میں اضافہ کرتا ہے لیکن کاسمیٹک حصوں پر براہ راست ساخت کی منتقلی کو ختم کرتا ہے۔
ان حصوں کے لیے جہاں سطح کی کوالٹی اہمیت رکھتی ہے، پوسٹ-فارمنگ فنشنگ کے لیے منصوبہ بنائیں یا SLA-پرنٹڈ ڈیز میں ریت والے چہروں کے ساتھ سرمایہ کاری کریں۔ منظر سے پوشیدہ ساختی حصوں کے لیے، نامکمل FDM ڈائی سے بناوٹ اکثر قابل قبول ہوتی ہے جیسا کہ-ہے۔
یہ جاننا کہ آپ کی ڈائی کون سی دھاتیں بن سکتی ہے اور آپ انہیں کتنی موٹی دھکیل سکتے ہیں آپریشنل لفافہ قائم کرتا ہے۔ اگلا سوال زیادہ مقداری ہے: ایک دیے گئے فارمنگ آپریشن سے بالکل کتنی قوت پیدا ہوتی ہے، اور کیا آپ کی موت اس سے زندہ رہ سکتی ہے؟
زبردستی کیلکولیشنز اور پریس ٹونیج کی حدیں۔
آپ جانتے ہیں کہ آپ کون سی دھات بنا رہے ہیں اور یہ کتنی موٹی ہے۔ آپ نے ایک معروف کمپریسیو طاقت کے ساتھ ڈائی میٹریل کا انتخاب کیا ہے۔ ان دو ڈیٹا پوائنٹس کے درمیان اہم مرحلہ اس بات کی مقدار درست کر رہا ہے کہ فارمنگ آپریشن کتنی قوت پیدا کرتا ہے - اور کیا آپ کا پرنٹ شدہ ڈائی تباہ کن ناکامی کے بغیر اسے جذب کر سکتا ہے۔ یہ 3D پرنٹ شدہ ڈیز کے لیے تشکیلی قوت کا حساب کتاب ہے جسے زیادہ تر گائیڈ کبھی نہیں بتاتے ہیں۔
شیٹ میٹل کے لیے فارمنگ فورس کا تخمینہ لگانا
معیاری ہوا- موڑنے والا ٹنیج فارمولا،پریس بریک آپریشن میں وسیع پیمانے پر استعمال کیا جاتا ہے، ایک قابل اعتماد نقطہ آغاز فراہم کرتا ہے:
تشکیل ٹننج={[575 x (مادی کی موٹائی2)] / ڈائی-کھولنے کی چوڑائی / 12} x موڑ کی لمبائی x میٹریل فیکٹر
مواد کی موٹائی، ڈائی-کھولنے کی چوڑائی، اور موڑ کی لمبائی سبھی انچ میں ہیں۔ مستقل 575 کو AISI 1035 کولڈ-رولڈ اسٹیل کے خلاف 60,000 PSI ٹینسائل طاقت پر کیلیبریٹ کیا جاتا ہے۔ اسے دوسری دھاتوں کے لیے ڈھالنے کے لیے، آپ اپنی شیٹ میٹل کی تناؤ کی طاقت کے تناسب کو اس 60,000 PSI بیس لائن پر ایک مادی عنصر - لگاتے ہیں۔ کچھ عام عوامل:
- مردہ نرم ایلومینیم (H-سیریز): 0.5
- T-6 ایلومینیم: 1.0 - 1.2
- ہلکا سٹیل (AISI 1035): 1.0
- 304 سٹینلیس سٹیل (84,000 PSI ٹینسائل): 1.4
- پیتل (اینیلڈ، ~45,000 PSI ٹینسائل): 0.75
تصور کریں کہ آپ 1.0 ملی میٹر (0.040 انچ) اینیلڈ ایلومینیم کو 6 ملی میٹر (0.25 انچ) ڈائی اوپننگ پر موڑ رہے ہیں جس کی لمبائی 100 ملی میٹر (4 انچ) ہے۔ ان اقدار کو اس میں پلگ کرنا: {[575 x (0.0402)] / 0.25 / 12} x 4 x 0.5=تقریباً 0.06 ٹن، یا تقریباً 540 N طاقت۔ یہ زیادہ تر نایلان یا پولی کاربونیٹ مرنے کی صلاحیت کے اندر آرام سے ہے۔
تعلقات کو اندرونی بنانا اہم ہے: تشکیل قوت کے ساتھ بڑھتی ہے۔مربعمواد کی موٹائی. شیٹ کی موٹائی کو دوگنا کریں اور آپ مطلوبہ قوت کو چار گنا کر دیں۔ یہ ایکسپونینشل اسکیلنگ اس وجہ سے ہے کہ پچھلے حصے میں موٹائی کی حدیں موجود ہیں - پرنٹ شدہ ڈائیز گیج بڑھنے کے ساتھ ہی اپنی کمپریسیو چھت کو تیزی سے ٹکراتی ہیں۔
پرنٹ شدہ ٹولنگ کے لیے ٹنیج کی حدیں دبائیں۔
پرنٹ شدہ ڈائی کتنی طاقت سے سنبھال سکتا ہے؟ اس کا جواب اس کے رابطے کے علاقے پر تقسیم شدہ ڈائی کی کمپریسیو طاقت کے خلاف حسابی تشکیل والی قوت کا موازنہ کرنے میں مضمر ہے۔
تصوراتی فریم ورک یہ ہے: اگر آپ کے ڈائی چہرے کا رابطہ رقبہ 500 ملی میٹر ہے۔2اور ڈائی میٹریل کی کمپریسیو پیداوار کی طاقت 100 MPa ہے، مستقل اخترتی سے پہلے نظریاتی زیادہ سے زیادہ بوجھ 50,000 N (تقریباً 5 میٹرک ٹن) ہے۔ پلاسٹک ٹولنگ کے لیے پریس ٹننج کی حد صرف ڈائی کے رابطے کا رقبہ ہے جسے اس کی کمپریسیو پیداوار کی طاقت سے ضرب دیا جاتا ہے، پھر حفاظتی مارجن سے کم کیا جاتا ہے۔
کلیدی متغیر انجینئرز کو اس بات کا تعین کرتے وقت حساب دینا چاہیے کہ آیا پرنٹ شدہ ڈائی کسی دیے گئے آپریشن میں زندہ رہتی ہے:
- شیٹ میٹل ٹینسائل طاقت- براہ راست مادی عنصر کے ذریعے تشکیل دینے والی قوت کا تعین کرتا ہے۔
- چادر کی موٹائی (مربع)- قوت مساوات میں غالب متغیر
- موڑ کی لمبائی- لمبا موڑ متناسب طور پر زیادہ کل قوت پیدا کرتا ہے۔
- ڈائی-کھولنے کی چوڑائی- تنگ سوراخ قوت کو مرکوز کرتے ہیں اور ٹننج کی ضروریات کو بڑھاتے ہیں۔
- ڈائی رابطہ ایریا- بڑی رابطہ سطحیں زیادہ مواد میں قوت تقسیم کرتی ہیں، مقامی تناؤ کو کم کرتی ہیں۔
- ڈائی میٹریل کمپریسیو پیداوار کی طاقت- زیادہ سے زیادہ دباؤ ڈائی مستقل خرابی کے بغیر برقرار رکھ سکتا ہے۔
- حفاظتی عنصر- لازمی ڈیریٹنگ کا اطلاق مادی تغیرات اور اچانک ناکامی کے طریقوں کے حساب سے ہوتا ہے۔
اضافی تیار شدہ سٹیمپنگ ڈیز کے لیے حفاظتی مارجن خصوصی زور دینے کا مستحق ہے۔ اسٹیل اپنی صلاحیت سے زیادہ لدے ہوئے مر جاتے ہیں آہستہ آہستہ خراب ہوتے ہیں - وہ کھمبی کرتے ہیں، وہ واضح طور پر پیدا ہوتے ہیں، وہ وارننگ دیتے ہیں۔ مطبوعہ پولیمر مرتا نہیں ہے. وہ اچانک اور بغیر کسی پیشگی اخترتی کے ٹوٹ جاتے ہیں، خاص طور پر سخت رال اور شیشے سے بھرے ہوئے مواد-۔ اس ٹوٹنے والی ناکامی کے موڈ کا مطلب ہے کہ آپ بصری معائنہ پر بھروسہ نہیں کر سکتے ہیں تاکہ اوور لوڈڈ ڈائی اس کی حد کے قریب پہنچ جائے۔
پولیمر ڈیز کے لیے، 3x - کا کم از کم حفاظتی عنصر لاگو کریں یعنی آپ کی کیلکولیٹڈ فارمنگ فورس ڈائی کی تھیوریٹیکل کمپریسیو صلاحیت کے ایک-تہائی سے زیادہ نہیں ہونی چاہیے۔ سخت رال کے لیے، جو صفر وارننگ کے ساتھ ناکام ہو جاتے ہیں، 4x حفاظتی عنصر زیادہ مناسب ہے۔ صرف سخت نایلان اور پولی کاربونیٹ، جو فریکچر سے پہلے کچھ پلاسٹک کی خرابی کو ظاہر کرتے ہیں، 2.5x مارجن کے قریب کام کرنے کا جواز پیش کر سکتے ہیں۔
ایک عملی جانچ: اوپر دیے گئے فارمولے کا استعمال کرتے ہوئے اپنی تشکیل کی قوت کا حساب لگائیں، اپنی ڈائی کی کمپریسیو صلاحیت (پیداوار کی طاقت x رابطے کے علاقے) کو اس قوت سے تقسیم کریں، اور تصدیق کریں کہ نتیجہ کا تناسب آپ کی حفاظت کی حد کو پورا کرتا ہے۔ اگر ایسا نہیں ہوتا ہے تو، آپ کے پاس تین اختیارات ہیں - ڈائی کانٹیکٹ ایریا میں اضافہ کریں، مضبوط ڈائی میٹریل پر جائیں، یا شیٹ کی موٹائی کو کم کریں۔ پرنٹ شدہ ڈائی کو اس کی حسابی حد کے قریب چلانا لاگت-کی بچت کا پیمانہ نہیں ہے۔ یہ ٹول کی اچانک ناکامی، خراب شدہ ورک پیس، اور پریس کو ممکنہ نقصان کا راستہ ہے۔
طاقت کے یہ حسابات آپ کو بتاتے ہیں کہ آیا ایک ہی تشکیل دینے والا اسٹروک زندہ ہے یا نہیں۔ لیکن ٹولنگ اکنامکس ایک سے زیادہ اسٹروک پر منحصر ہے - ڈائی لائف اسپین، تکرار لاگت، اور وقفے کے حجم-روایتی مشینی ٹولنگ کے مقابلے میں اس بات کی وضاحت کرتی ہے کہ آیا پرنٹ شدہ ڈائز حقیقت میں کسی پروجیکٹ کے پورے لائف سائیکل میں پیسے بچاتے ہیں۔
لاگت-فائدہ کا فریم ورک اور وقفہ-یہاں تک کہ تجزیہ
ایک پرنٹ شدہ ڈائی جس کی قیمت $40 ہے وہ $2,000 مشینی ٹول پر واضح جیت کی طرح لگتا ہے۔ لیکن یہ موازنہ اس بات کو نظر انداز کرتا ہے کہ اصل میں پراجیکٹ کی لاگت کو کیا چلاتا ہے: ناکامی سے پہلے ہر ایک مرنے سے کتنے حصے پیدا ہوتے ہیں، آپ کتنے ڈیزائن کی تکرار کے ذریعے جلتے ہیں، اور کس حجم پر سستا ٹول سستا ہونا بند کر دیتا ہے۔ حقیقی 3D پرنٹ شدہ ڈائی لاگت بمقابلہ CNC مشینی ٹولنگ کے موازنہ کے لیے ملکیتی لینس کی کل لاگت - کی ضرورت ہوتی ہے جو پورے ترقیاتی آرک میں ٹولنگ، تکرار، اور فی-حصہ معاشیات کے لیے حساب کرتا ہے۔
لاگت فی حصہ ڈائی لائف اسپین سے زیادہ
پرنٹ شدہ ڈائی لائف اسپین حصوں کی تعداد مواد اور تشکیل کی شدت کے لحاظ سے ڈرامائی طور پر مختلف ہوتی ہے۔ ایک اچھی طرح سے ڈیزائن کیا گیا نایلان ڈائی جو پتلی ایلومینیم میں سادہ موڑ کرتا ہے 200 سے 500 چکروں تک زندہ رہ سکتا ہے۔ اعتدال پسند بوجھ کے تحت ایک سخت رال 50 سے 150 حصوں کے بعد ٹوٹ سکتی ہے۔ PLA؟ مرئی انحطاط سے پہلے اکثر واحد ہندسے۔
یہ عمر 3D پرنٹ شدہ ڈائز کے ساتھ فی حصہ لاگت کا براہ راست تعین کرتی ہے۔ ایک $40 نایلان ڈائی جو 200 اچھے پرزے تیار کرتی ہے اس کی لاگت ٹولنگ میں فی حصہ $0.20 ہے۔ $2,000 CNC-مشینڈ اسٹیل ڈائی 100,000 پرزے تیار کرتی ہے جس کی قیمت فی پرزہ $0.02 ہے۔ قیمت پر، سٹیل جیتتا ہے - لیکن صرف اس صورت میں جب آپ کو اصل میں 100,000 حصوں کی ضرورت ہو اور ڈیزائن کبھی تبدیل نہ ہو۔
حقیقی لاگت کی مساوات، قرض لیناملکیت کے فریم ورک کی کل لاگتمینوفیکچرنگ کے عمل میں استعمال کیا جاتا ہے، اس طرح لگتا ہے:
کل پروجیکٹ ٹولنگ لاگت=(فی ڈائی لاگت x تکرار کی تعداد) + (ناکام پرنٹس x میٹریل لاگت) + پوسٹ- پروسیسنگ لیبر
ہر ڈیزائن پر نظر ثانی کا مطلب ایک نئی ڈائی ہے۔ پرنٹ شدہ ٹولنگ کے ساتھ، اس نظر ثانی کی لاگت $40 اور چار گھنٹے ہے۔ مشینی ٹولنگ کے ساتھ، اس کی لاگت $2,000 اور دو سے چار ہفتے ہے۔ اگر آپ کا پروجیکٹ حصہ جیومیٹری کو حتمی شکل دینے سے پہلے چھ تکرار سے گزرتا ہے - نئی مصنوعات کی ترقی میں ایک عام منظر نامہ - پرنٹ شدہ ٹولنگ پاتھ کی قیمت تقریبا$ 240 ڈالر ہے۔ مشینی راستے کی قیمت $12,000 ہے، یہ فرض کرتے ہوئے کہ آپ کو اندازہ لگانے اور امید کرنے کے بجائے اسے کئی بار کاٹنے کی زحمت بھی{12}}ہوتی ہے۔
توڑ-روایتی ٹولنگ کے خلاف بھی تجزیہ
پرنٹڈ اسٹیمپنگ ڈائی کے لیے وقفے کا حجم کراس اوور پوائنٹ پر بیٹھتا ہے جہاں پرنٹ شدہ ڈائی پر مجموعی فی- پارٹ ٹولنگ لاگت مشینی ڈائی کی معافی قیمت کے برابر ہوتی ہے۔ اس حجم کے نیچے، پرنٹنگ جیت جاتی ہے۔ اس کے اوپر، مشینی کام لے لیتا ہے۔
| عامل | 3D پرنٹ شدہ ڈائز | CNC مشینی مر جاتی ہے۔ |
|---|---|---|
| لیڈ ٹائم فی مرے۔ | 4 - 24 گھنٹے | 1 - 4 ہفتے |
| ٹولنگ لاگت (سنگل ڈائی) | $5 - $150 | $1,500 - $10,000+ |
| لاگت فی ڈیزائن تکرار | $5 - $150 + گھنٹے | $1،500 - $10،000 + ہفتے |
| مرنے کی عمر (ناکامی سے پہلے حصے) | 50 - 500 عام | 50,000 - 500,000+ |
| مؤثر قیمت فی حصہ (صرف ٹولنگ) | $0.10 - $3.00 | $0.01 - $0.10 |
| حجم کی حد کو توڑیں- | ذیل کے 200 - 500 حصوں کو پسند کیا گیا۔ | 500 - 1,000 حصوں سے اوپر پسندیدہ |
پیٹرن واضح ہے: پرنٹ شدہ ڈائز پروٹو ٹائپنگ اور توثیق کے مرحلے پر حاوی ہیں جہاں ڈیزائن بار بار تبدیل ہوتے رہتے ہیں اور پروڈکشن والیوم مکمل نہیں ہوتے ہیں۔ صنعت کے اعداد و شمار اس متحرک - 3 کی تصدیق کرتا ہے کہ D پرنٹنگ نسبتاً فلیٹ لاگت کا منحنی خطوط برقرار رکھتی ہے جو کم مقدار کے حق میں ہے، جب کہ اعلی ٹولنگ سرمایہ کاری کے ساتھ عمل صرف اس وقت اقتصادی ہو جاتے ہیں جب NRE ہزاروں اکائیوں میں پھیل جاتا ہے۔
تکرار کی گنتی پوشیدہ ضرب ہے۔ دو ڈیزائن ریویژن والا پروجیکٹ مشینی ٹولنگ پر 300 حصوں پر بھی ٹوٹ سکتا ہے۔ آٹھ نظرثانی کے ساتھ وہی پروجیکٹ ابتدائی-مرحلے پروڈکٹ ڈویلپمنٹ کے دوران غیر معمولی نہیں ہے - 2,000 حصوں تک بھی نہیں ٹوٹ سکتا کیونکہ ہر مشینی ڈائی ریویژن کی لاگت میں ہزاروں کا اضافہ ہوتا ہے۔ پرنٹ شدہ ڈائز تقریبا کچھ بھی نہیں کے لئے ڈیزائن کی عدم استحکام کو جذب کرتا ہے.
جہاں معاشی فائدہ غائب ہو جاتا ہے: ایک بار جب آپ کا ڈیزائن منجمد ہو جاتا ہے، حجم 500 حصوں سے زیادہ ہو جاتا ہے، اور مرنے کی زندگی تکرار کی رفتار سے زیادہ اہمیت رکھتی ہے۔ اس وقت، پائیداری کا فرق سامنے کی لاگت کی بچت پر حاوی ہو جاتا ہے، اور ہر دوبارہ-پرنٹ رگڑ میں اضافہ کرتا ہے جسے ایک سخت سٹیل ڈائی مکمل طور پر ختم کر دیتا ہے۔
یہ وقفہ-یہاں تک کہ ریاضی فرض کرتا ہے کہ آپ کی پرنٹ شدہ ڈائی تنہائی میں کام کرتی ہے۔ عملی طور پر، بہت سی ٹیمیں پرنٹ شدہ ٹولنگ کی کارآمد رینج کو روایتی مواد - ہائبرڈ طریقوں کے ساتھ جوڑ کر بڑھاتی ہیں جو خالص پولیمر اپنے آپ کو حاصل کرنے والی زندگی اور صلاحیت کو اس سے آگے بڑھاتی ہیں۔
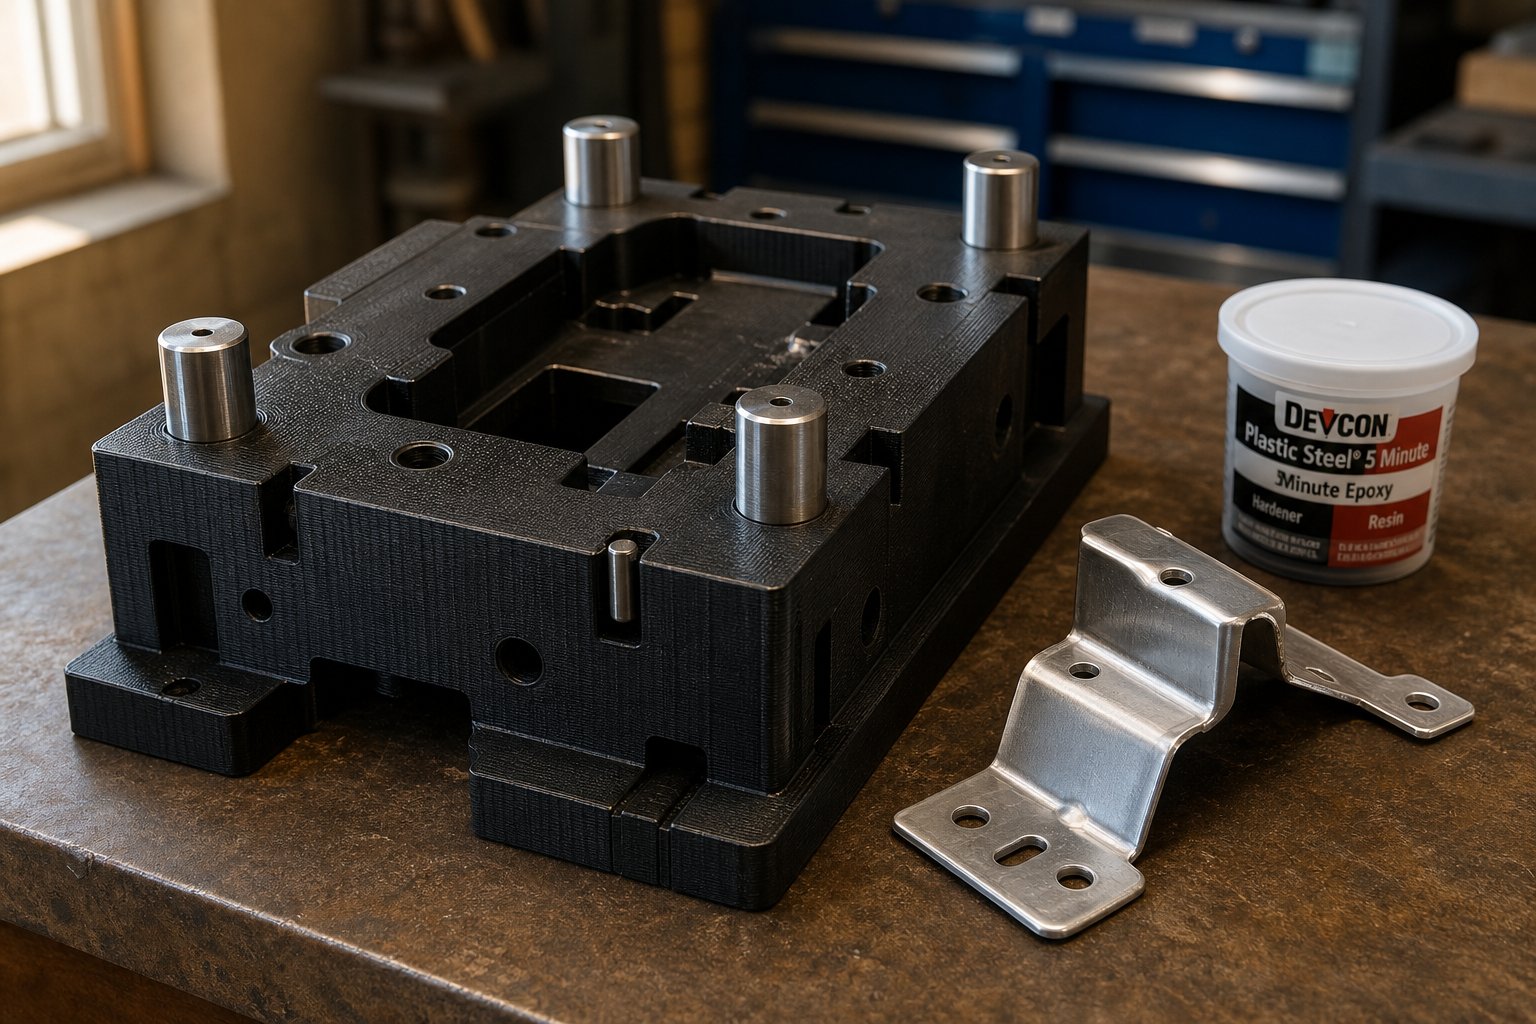
ہائبرڈ اپروچز اور تیز توثیق کی حکمت عملی
خالص پولیمر ڈائی کی چھت ہوتی ہے۔ خالص مشینی اسٹیل کی قیمت کی منزل ہوتی ہے۔ ان دو انتہاؤں کے درمیان شیٹ میٹل پروٹو ٹائپنگ کے لیے ہائبرڈ ٹولنگ کی ایک رینج بیٹھتی ہے جو دونوں جہانوں سے مستعار لیتی ہے - پرنٹڈ جیومیٹری کو بنیاد کے طور پر استعمال کرتے ہوئے روایتی مواد کو بالکل اسی جگہ شامل کرتے ہیں جہاں زیادہ بوجھ کو سنبھالنے، عمر بڑھانے، یا سطح کے معیار کو بہتر بنانے کے لیے ان کی ضرورت ہوتی ہے۔
یہ غیر ملکی تکنیک نہیں ہیں۔ یہ عملی اپ گریڈ ہیں جو ٹیمیں بتدریج لاگو کرتی ہیں کیونکہ تقاضوں کی تشکیل اس سے بڑھ جاتی ہے کہ اسٹینڈ اکیلی پرنٹ شدہ ڈائی فراہم کر سکتی ہے۔
دھاتی داخلوں کے ساتھ چھپی ہوئی ڈائیز کو مضبوط کرنا
پرنٹ شدہ ڈائی پر سب سے عام ناکامی کا نقطہ تشکیل کنارہ ہے - چھوٹا رداس جہاں شیٹ میٹل ٹول کے گرد جھکتی ہے۔ یہ مرتکز رابطہ زون چوٹی کے دباؤ کو دیکھتا ہے اور سب سے تیزی سے پہنتا ہے۔ ان اہم زونوں میں دھاتی داخلوں کے ساتھ 3D پرنٹ شدہ ڈیز کو تقویت دینے سے پورے ڈائی کو اسٹیل میں دوبارہ تعمیر کیے بغیر ڈرامائی طور پر ٹول کی زندگی میں اضافہ ہوتا ہے۔
نقطہ نظر سیدھا ہے: ڈائی باڈی کو اونچی-پہننے والی جگہوں پر ریسس شدہ جیبوں کے ساتھ ڈیزائن کریں، پھر ان جیبوں میں-فٹ یا بانڈ سخت اسٹیل پن، ڈول، یا مشینی داخلوں کو دبائیں پرنٹ شدہ باڈی بلک جیومیٹری اور سیدھ کو ہینڈل کرتی ہے، جبکہ میٹل انسرٹ اصل تشکیل دینے والے رابطے کو ہینڈل کرتا ہے۔ ایک ڈائی جو 100 چکروں تک زندہ رہ سکتی ہے کیونکہ خالص نایلان 1،000+ سٹیل کے ساتھ سائیکل-کناروں کو داخل کر سکتا ہے۔
عام داخل کرنے کی حکمت عملیوں میں شامل ہیں:
- موڑ ریڈی پر سخت ڈویل پن جہاں شیٹ میٹل ڈائی ایج کے گرد لپیٹ جاتی ہے۔
- فلیٹ گراؤنڈ اسٹیل پلیٹیں یکساں بوجھ کی تقسیم کے لیے تشکیل شدہ چہرے سے جڑی ہوئی ہیں۔
- ماؤنٹنگ اور الائنمنٹ کی خصوصیات کے لیے پرنٹ کے دوران ایمبیڈڈ تھریڈڈ انسرٹس (توقف-اور-انسرٹ تکنیک کا استعمال کرتے ہوئے)
توسیعی ڈائی لائف کے لیے پشت پناہی کی حکمت عملی
جب ڈائی جیومیٹری پیچیدہ ہوتی ہے لیکن ساختی طلب اس سے زیادہ ہوتی ہے جو ٹھوس-انفل پلاسٹک برقرار رکھ سکتا ہے، ایک سخت فلر کے ساتھ پرنٹ شدہ شیل کی پشت پناہی کرنا ایک نازک ٹول کو ایک مضبوط ٹول میں بدل دیتا ہے۔ Epoxy بیکڈ 3D پرنٹ شدہ ڈائی شیل خاص طور پر کارآمد ہوتے ہیں - آپ ایک پتلی-دیواری ڈائی پرنٹ کرتے ہیں جس کی درست شکل بنتی ہے، پھر اندرونی گہا کو ایلومینیم- بھرے ایپوکسی یا ساختی یوریتھین سے بھرتے ہیں۔
میں تحقیق کریں۔مختلف بیکنگ مواد کے ساتھ ہائبرڈ ریپڈ ٹولنگپتہ چلا کہ ایلومینیم کی پشت پناہی نے لاگت کا بہترین توازن، جہتی درستگی، اور عمل کی کارکردگی - فراہم کی ہے جس کی کارکردگی کو 68% تک بڑھایا گیا ہے جبکہ غیر بیکڈ ٹولنگ کے مقابلے میں 93% سے اوپر نقل کی شرح کو برقرار رکھا گیا ہے۔
یہاں ہائبرڈ کمک کی حکمت عملیوں کی پیشرفت ہے، جو آسان سے جدید ترین تک ترتیب دی گئی ہیں:
- ریت اور کوٹ بنانے والی سطحیں۔- پتلی ایپوکسی، ہموار ریت کے ساتھ تہہ کی لکیریں بھریں۔ ڈائی باڈی میں صفر ساختی تبدیلی کے ساتھ سطح کی پائیداری کا اضافہ کرتا ہے۔
- میٹل انسرٹس کو پہننے والے کناروں پر دبائیں۔- موڑ ریڈی میں اسٹیل کے ڈول یا گراؤنڈ پن۔ کم سے کم ڈیزائن کی پیچیدگی کے ساتھ کنارے کی زندگی کو 5-10x تک بڑھاتا ہے۔
- ایپوکسی-ڈائی انٹیریئر کو بھرتی ہے۔- درست بیرونی جیومیٹری کے ساتھ ایک کھوکھلا شیل پرنٹ کریں، پھر اندر ایلومینیم- بھری ہوئی ایپوکسی ڈالیں۔ ایپوکسی کمپریسیو سپورٹ فراہم کرتا ہے جبکہ پرنٹ شدہ شیل جہتی درستگی کو برقرار رکھتا ہے۔
- بانڈ پرنٹ شدہ ڈائی کو مشینی دھات کی پشت پناہی کرنے والی پلیٹ میں- طباعت شدہ جزو کو درست طریقے سے تشکیل دینے والی سطح کے طور پر استعمال کریں، اسٹیل یا ایلومینیم کی پلیٹ سے بولٹ یا بندھے ہوئے جو بلک پریس فورس کو جذب کرتی ہے۔ یہ جیومیٹری کا مسئلہ (پرنٹنگ کے ذریعے سنبھالا جاتا ہے) کو ساختی مسئلہ (دھاتی کے ذریعے سنبھالا جاتا ہے) سے الگ کرتا ہے۔
- کاسٹ یوریتھین یا ایپوکسی ٹولنگ کے نمونوں کے طور پر پرنٹ شدہ ڈائز کا استعمال کریں۔- درست ماسٹر جیومیٹری پرنٹ کریں، پھر کاسٹ پروڈکشن-گریڈ یوریتھین یا ایپوکسی کمپوزٹ اس ماسٹر سے مر جاتا ہے۔ ایک طباعت شدہ پیٹرن متعدد کاسٹ ڈیز پیدا کرتا ہے، ہر ایک دیرپا سینکڑوں سائیکل۔ یہ نقطہ نظر اس وقت معنی رکھتا ہے جب آپ کو متعدد ایک جیسے ڈائی سیٹ کی ضرورت ہو یا جب پرنٹ شدہ مواد خود ساختہ ماحول کو سنبھال نہیں سکتا۔
ہر قدم بڑھنے سے لاگت اور وقت کا اضافہ ہوتا ہے، بلکہ مرنے کی صلاحیت میں بھی کئی گنا اضافہ ہوتا ہے۔ اہم بصیرت یہ ہے کہ آپ کو طباعت شدہ اور روایتی - کے درمیان انتخاب کرنے کی ضرورت نہیں ہے آپ انہیں انٹرفیس پر جوڑتے ہیں جہاں ہر ٹیکنالوجی اپنا بہترین کام کرتی ہے۔
مکمل ٹولنگ سرمایہ کاری سے پہلے حصوں کی توثیق کرنا
ہائبرڈ ڈائی ٹولنگ کے استحکام کے مسئلے کو حل کرتی ہے۔ لیکن ایک وسیع تر توثیق کا سوال ہے جس کا صرف پرنٹ شدہ ڈیز ہی جواب نہیں دے سکتا: کیا اسٹیمپ شدہ حصہ اپنی آخری درخواست میں کام کرے گا؟ پرنٹ شدہ ڈائی سے بنایا گیا ایک پروٹو ٹائپ جیومیٹری اور بنیادی فٹ کی تصدیق کرتا ہے، پھر بھی یہ مادی رویے، بہار-پیچھے کی خصوصیات، یا پروڈکشن-مہر والے حصے کی سطح کے معیار کو نہیں پکڑ سکتا ہے۔
یہ وہ جگہ ہے جہاں تکمیلی راستے کے ذریعے پروڈکشن ٹولنگ سے پہلے مہر والے حصوں کی توثیق کرنے سے ترقیاتی ورک فلو فائدہ اٹھاتا ہے۔ پرنٹ شدہ-ڈائی پروٹوٹائپس سے $10 تک براہ راست چھلانگ لگانے کے بجائے،000+ سخت پیداوار ختم ہو جاتی ہے، تجربہ کار ٹیمیں ایک تیز رفتار پروٹو ٹائپنگ مرحلہ داخل کرتی ہیں جو مینوفیکچریبلٹی اور فعال کارکردگی کی تصدیق کے لیے CNC مشینی یا پروفیشنل شیٹ میٹل فیبریکیشن - کے ذریعے حقیقی دھاتی پرزے تیار کرتی ہے۔
منطق درست ہے: آپ کی پرنٹ شدہ ڈائی نے ثابت کیا کہ جیومیٹری کام کرتی ہے۔ ایک CNC-پروٹو ٹائپ شدہ یا من گھڑت دھاتی نمونہ ثابت کرتا ہے کہ حصہ حقیقی حالات میں کارکردگی کا مظاہرہ کرتا ہے، جس میں پیداواری-نمائندہ مادی خصوصیات اور سطح کی تکمیل ہوتی ہے۔ اس دو-مرحلے کی توثیق DFM کے مسائل (مسودہ زاویہ، کم از کم ریڈی، بہار-بیک الاؤنسز) کو پکڑتی ہے اس سے پہلے کہ آپ پروڈکشن ٹولنگ میں سرمایہ لگائیں۔
جیسی خدمات استعمال کرنے والی ٹیمیں۔YICHEN کی تیز رفتار پروٹو ٹائپنگابتدائی DFM فیڈ بیک کے ساتھ فنکشنل دھاتی نمونے تیار کرنے کے لیے CNC مشینی اور شیٹ میٹل فیبریکیشن کو ملا کر اس فرق کو حاصل کریں۔ نتیجہ کسی بھی پروڈکشن ڈائی کو کاٹنے سے پہلے ایک توثیق شدہ پارٹ ڈیزائن - ہے جس کی تصدیق ہندسی طور پر (پرنٹ شدہ ڈائیز کے ذریعے) اور فنکشنل طور پر (پروٹو ٹائپ میٹل پارٹس کے ذریعے) - ہوتی ہے۔ یہ دو-مرحلہ توثیق عام طور پر پروٹوٹائپنگ سروسز میں لاگت سے گریز ٹولنگ نظرثانی میں کہیں زیادہ بچت کرتی ہے۔
ہائبرڈ حکمت عملی اس بات کو بڑھاتی ہے کہ پرنٹ شدہ ڈائز جسمانی طور پر کیا کر سکتا ہے۔ لیکن ہر نقطہ نظر کی اب بھی ایک حد ہوتی ہے - ایک نقطہ جہاں مادی تھکاوٹ، طاقت کے تقاضے، یا حجم کے مطالبات اس سے آگے بڑھ جاتے ہیں جس سے پرنٹ شدہ اور مضبوط ٹولنگ کا کوئی بھی مجموعہ قابل اعتماد طریقے سے برقرار رہ سکتا ہے۔
حدود اور کب پرنٹ شدہ ڈیز سے آگے بڑھنا ہے۔
ہر ٹولنگ کے طریقہ کار میں ناکامی کا لفافہ ہوتا ہے۔ پرنٹ شدہ ڈیز کوئی رعایت نہیں ہے، اور بصورت دیگر دکھاوا کرنے سے اس گائیڈ نے قائم کردہ ہر چیز کو نقصان پہنچایا ہے۔ 3D پرنٹ شدہ ڈائی فیل موڈز اور حدیں حقیقی، قابل قیاس، اور - اگر نظر انداز کر دی جائیں تو - مہنگی ہیں۔ یہ جاننے سے کہ یہ ٹولز کہاں ٹوٹتے ہیں آپ کو ان کی قابلیت کی کھڑکی میں اعتماد کے ساتھ استعمال کرنے دیتا ہے اور بہت دیر کی بجائے صحیح وقت پر مشکل ٹولنگ میں منتقل ہوتا ہے۔
جب پرنٹ ڈیز فیل ہو جاتی ہے۔
ناکامی ہمیشہ ڈرامائی کریک مڈ-سٹروک کی طرح نہیں لگتی ہے۔ زیادہ کثرت سے، یہ بتدریج انحطاط ہے جو تیزی سے غلط حصے پیدا کرتا ہے جب تک کہ مرنے کے قابل نہ ہو جائے۔ یہاں وہ مخصوص منظرنامے ہیں جہاں پرنٹ شدہ ٹولنگ اپنی حد تک پہنچ جاتی ہے:
- ٹنیج کی حد سے تجاوز کر گیا:پولیمر ڈیز ان قوتوں کو زندہ نہیں رکھ سکتا جو ان کی کمپریسیو پیداوار کی طاقت سے بڑھ کر رابطہ کے علاقے سے کئی گنا بڑھ جائے، ایک بار بھی۔ ایک اوورلوڈ واقعہ سخت رال میں فوری طور پر ٹوٹنے والے فریکچر یا تھرمو پلاسٹک میں مستقل کچلنے کا سبب بنتا ہے۔ کوئی ریکوری نہیں ہے - ڈائی سکریپ ہے۔
- پرنٹ شدہ ڈائی تھکاوٹ اور بوجھ کے نیچے رینگنا:سنگل-اسٹروک کی حد سے نیچے کی قوتوں پر بھی، بار بار سائیکل چلانے سے مجموعی نقصان ہوتا ہے۔3D پرنٹ شدہ پولیمر میں کریپ ڈیفارمیشناس وقت ہوتا ہے جب سالماتی زنجیریں مسلسل یا بار بار دباؤ کے تحت ایک دوسرے سے پھسل جاتی ہیں، جس کے نتیجے میں وقت کے ساتھ ساتھ مستقل جہتی تبدیلی آتی ہے۔ FDM پلاسٹک خاص طور پر حساس ہوتے ہیں کیونکہ ان کے کم پگھلنے والے درجہ حرارت کا مطلب ہے کہ ماحولیاتی حرارت اس سالماتی حرکت کو تیز کرتی ہے۔ ایک ڈائی جو سائیکل پر بالکل ٹھیک پیمائش کرتی ہے سائیکل 200 سے 0.1-0.3 ملی میٹر بڑی ہو سکتی ہے۔
- درجہ حرارت کی حساسیت:ورکشاپ کا درجہ حرارت 30-35 ڈگری سینٹی گریڈ سے زیادہ PLA اور معیاری رال کو نمایاں طور پر نرم کرتا ہے۔ تیز رفتار سائیکلنگ کے دوران رگڑ-کی وجہ سے پیدا ہونے والی گرمی مسئلہ کو بڑھا دیتی ہے۔ ایک ڈائی جو آب و ہوا پر قابو پانے والی لیبارٹری میں ٹھیک کام کرتی ہے گرمیوں کے گیراج یا فیکٹری کے فرش میں ایئر کنڈیشننگ کے بغیر ناکام ہو سکتی ہے۔
- ہندسی پیچیدگی کی حدود:گہری قرعہ اندازی، سخت ریڈیائی کے ساتھ مرکب منحنی خطوط، اور ترقی پسند ڈائی آپریشنز ملٹی-دشاتمک تناؤ کو متعارف کراتے ہیں کہ پرنٹ شدہ مواد خراب طریقے سے ہینڈل کرتے ہیں۔ ایف ڈی ایم میں پرت کے بانڈز میں تناؤ کا بوجھ مر جاتا ہے، یا رال ڈیز میں پتلی خصوصیات پر تناؤ کا ارتکاز، غیر متوقع ناکامی پوائنٹس پیدا کرتا ہے جس کے لیے انفل کی کوئی رقم معاوضہ نہیں دیتی۔
- سطح کا انحطاط:رابطے کی تشکیل دھیرے دھیرے مرنے والی سطح کو ابریڈ اور پالش کرتی ہے، کلیئرنس کے طول و عرض اور سطح کی ساخت کی منتقلی کو تبدیل کرتی ہے۔ نایلان جیسے نرم مواد سخت رال سے زیادہ تیزی سے پہنتے ہیں لیکن زیادہ خوبصورتی سے ناکام ہوتے ہیں - ٹریڈ آف سست انحطاط بمقابلہ اچانک کریکنگ ہے۔
- انتباہ کے بغیر جہتی بڑھے:اسٹیل ڈیز کے برعکس جو ناکامی سے پہلے بظاہر بگڑ جاتا ہے، پولیمر ڈائی جہتی طور پر رینگ سکتا ہے جب کہ اب بھی برقرار رہتا ہے۔ آپ کو مسئلہ اس وقت تک نظر نہیں آئے گا جب تک کہ تشکیل شدہ پرزے معائنہ میں ناکامی شروع نہ کر دیں۔ پولیمر میں رینگنا کمرے کے درجہ حرارت پر بھی ان کی viscoelastic نوعیت کی وجہ سے ہوتا ہے، جہاں مسلسل لوڈنگ زنجیروں کو کھینچنے اور مستقل طور پر دوبارہ ترتیب دینے کا سبب بنتی ہے۔
3D پرنٹ شدہ سٹیمپنگ ٹولنگ کے لیے حجم کی حد عام طور پر 200 اور 500 حصوں کے درمیان اچھی طرح سے ڈیزائن کردہ تھرمو پلاسٹک ڈائیز کے لیے- ہوتی ہے، اور رال کے 50 سے 150 حصے درمیانے بوجھ کے تحت مر جاتے ہیں۔ یہ سخت حدود - نہیں ہیں جو مادی انتخاب، تشکیل کی شدت، اور ماحولیاتی حالات کے ساتھ بدل جاتی ہیں۔ لیکن وہ اس زون کی نمائندگی کرتے ہیں جہاں مجموعی لباس، رینگنا، اور جہتی بڑھے ہر بعد والے حصے کو آخری سے کم قابل اعتماد بناتے ہیں۔
حجم کی حد اور پروڈکشن ٹولنگ میں منتقلی۔
یہ جاننا کہ پرنٹڈ سے مشینی ڈیز میں کب تبدیل ہونا ہے یہ ایک فیصلہ کن نقطہ نہیں ہے۔ یہ ایک ترقی ہے جو مصنوعات کی ترقی کے قدرتی آرک کی پیروی کرتی ہے:
- جیومیٹری کی توثیق کے لیے پرنٹ شدہ ڈیز (1-50 حصے):تصدیق کریں کہ موڑ کے زاویے، شکل کی گہرائیاں، اور مجموعی شکل ڈیزائن کے مطابق کام کرتی ہے۔ سطح کی خامیوں اور جہتی تغیر کو رفتار کی قیمت کے طور پر قبول کریں۔
- فنکشنل ٹیسٹنگ کے لیے ریپڈ-پروٹوٹائپ شدہ دھاتی حصے (5-20 حصے):ایک بار جب جیومیٹری کی پرنٹ شدہ-ڈائی فارمنگ کے ذریعے توثیق ہو جاتی ہے، تو حقیقی میٹل پرزے CNC مشینی یا پروفیشنل فیبریکیشن کے ذریعے تیار کریں تاکہ مادی رویے، بہار-پیچھے اور حقیقی سروس کے حالات میں کارکردگی کی تصدیق کی جا سکے۔ جیسی خدماتYICHEN کی تیز رفتار پروٹو ٹائپنگسخت ٹولنگ میں سرمایہ کاری کرنے سے پہلے CNC-پروٹو ٹائپ شدہ اور من گھڑت دھاتی پرزے فراہم کرکے اس فرق کو پُر کریں جو مینوفیکچریبلٹی - ڈی ایف ایم کے مسائل کو پکڑنے کی تصدیق کرتے ہیں۔
- حجم کے لیے پروڈکشن ٹولنگ (500+ حصے):جیومیٹری کی توثیق اور مینوفیکچریبلٹی کی تصدیق کے ساتھ، CNC-مشینڈ اسٹیل میں سرمایہ کاری اس اعتماد کے ساتھ ختم ہو جاتی ہے کہ کوئی مہنگا نظرثانی سائیکل منتظر نہیں ہے۔
یہ مرحلہ وار نقطہ نظر منصوبے کے کل خطرے کو کم کرتا ہے۔ پرنٹ شدہ ڈائی ابتدائی ترقی کے ڈیزائن کی عدم استحکام کو جذب کرتی ہے۔ تیز رفتار-پروٹوٹائپ شدہ دھاتی پرزے اس بات کی تصدیق کرتے ہیں کہ حتمی ڈیزائن حقیقت میں بڑے پیمانے پر قابل پیداوار ہے۔ منجمد ڈیزائن کے لیے پیداوار صرف ایک بار کٹ جاتی ہے۔
کسی بھی نقطہ نظر کا ارتکاب کرنے سے پہلے، اپنی مخصوص درخواست کے لیے اس تشخیصی چیک لسٹ کے ذریعے چلائیں:
- کیا آپ کی تشکیل کی قوت ڈائی میٹریل کی کمپریشن صلاحیت کے ایک-تہائی سے نیچے ہے؟ اگر نہیں، تو پرنٹ شدہ ٹولنگ کو چھوٹا کیا جاتا ہے۔
- کیا آپ کو 500 سے زیادہ ایک جیسے حصوں کی ضرورت ہے؟ اگر ایسا ہے تو، معاشیات طباعت شدہ ڈائی کی صلاحیت سے قطع نظر مشینڈ ڈیز کے حق میں ہے۔
- کیا تشکیل شدہ حصے کے لیے Ra 1.6 سے نیچے سطح کی تکمیل کا معیار درکار ہے؟ وسیع فنشنگ کے بغیر پرنٹ شدہ ڈائز اس کو فراہم نہیں کرے گا۔
- کیا ڈائی 35 ڈگری سینٹی گریڈ سے زیادہ درجہ حرارت میں کام کرے گی؟ مواد کی نرمی اور تیز رفتار رینگنے کا عنصر۔
- کیا جیومیٹری میں ڈیپ ڈرا یا کمپاؤنڈ شکلیں شامل ہوتی ہیں جن میں ڈائی چہرے پر تناؤ کا دباؤ ہوتا ہے؟ یہ طباعت شدہ مواد کو غیر متوقع ناکامی کے علاقے میں دھکیل دیتے ہیں۔
- کیا آپ ایک پروڈکشن رن میں +/- 0.2 سے 0.5 ملی میٹر جہتی تغیر کو برداشت کر سکتے ہیں؟ اگر سخت مستقل مزاجی کی ضرورت ہو تو، اسٹیل ٹولنگ اس کا جواب ہے۔
3D پرنٹ شدہ سٹیمپنگ ڈیز روایتی ٹولنگ کا متبادل نہیں ہیں۔ یہ ایک ڈیولپمنٹ-فیز ایکسلریٹر ہیں جو ہفتوں کے لیڈ ٹائم اور ہزاروں ڈالر کو گھنٹوں میں سمیٹتا ہے اور ایک متعین صلاحیت والے لفافے میں جیب کی تبدیلی - ہے۔ ان کا استعمال وہیں کریں جہاں وہ بہتر ہوں، منتقلی جب وہ نہیں کرتے ہیں، اور آپ پروڈکشن ٹولنگ تک تیزی سے، سستی، اور ان ٹیموں کے مقابلے میں کم حیرت کے ساتھ پہنچیں گے جو توثیق کے مراحل کو مکمل طور پر چھوڑ دیتی ہیں۔
3D Printed Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. 3D پرنٹ شدہ سٹیمپنگ ڈائی ناکام ہونے سے پہلے کتنے حصے تیار کر سکتی ہے؟
ڈائی لائف اسپین پرنٹنگ میٹریل اور تشکیل کی شدت پر بہت زیادہ انحصار کرتی ہے۔ اچھی طرح سے-ڈیزائن کردہ نایلان یا پولی کاربونیٹ پتلی ایلومینیم میں سادہ موڑ کو انجام دیتے ہوئے عام طور پر 200 سے 500 چکروں تک زندہ رہتے ہیں۔ سخت رال اعتدال پسند بوجھ کے تحت مر جاتی ہے 50 سے 150 حصوں تک رہتی ہے۔ PLA ڈیز اکثر واحد ہندسوں کے استعمال کے اندر انحطاط پذیر ہوتا ہے۔ ہائبرڈ نقطہ نظر، جیسے موڑ کے ریڈیائی میں سٹیل کے داخلوں کو شامل کرنا یا epoxy-ڈائی انٹیریئر کو بھرنا، 1،000+ سائیکلوں کی عمر کو بڑھا سکتے ہیں، ہائی-ویئر کانٹیکٹ زونز کو مضبوط بنا کر پرنٹ شدہ باڈی کو بلک جیومیٹری کے لیے رکھتے ہیں۔
2. آپ 3D پرنٹ شدہ ڈیز کے ساتھ کن دھاتوں پر مہر لگا سکتے ہیں؟
اینیلڈ مزاج میں نرم، نرم دھاتیں پولیمر ڈیز کے ساتھ بہترین کام کرتی ہیں۔ اینیلڈ ایلومینیم مرکب (1100, 3003, 5052, 6061-O) مثالی امیدوار ہیں، اس کے بعد اینیلڈ پیتل، مردہ نرم تانبا، اور پتلا-گیج ہلکا اسٹیل۔ سٹینلیس سٹیل عام طور پر اوپری حد ہے، جو کاربن-فائبر نایلان جیسے اعلی-طاقت والے ڈائی میٹریل کے ساتھ بہت پتلے اسٹاک (0.6 ملی میٹر سے کم) تک محدود ہے۔ پرنٹ شدہ ڈائی فارمنگ کے لیے شیٹ میٹل کا آرڈر دیتے وقت ہمیشہ اینیلڈ یا مردہ نرم مزاج کی وضاحت کریں، کیونکہ سخت مزاج موڑنے کی مطلوبہ قوت کو دوگنا کر سکتا ہے۔
3. کیا 3D پرنٹ شدہ سٹیمپنگ CNC مشینی ٹولنگ سے سستی ہے؟
پروٹوٹائپنگ اور 500 حصوں سے کم حجم کے لیے، پرنٹ شدہ ڈیز ڈرامائی طور پر کم لاگت آتی ہے۔ ایک نایلان ڈائی CNC-مشینڈ اسٹیل کے لیے $1500 سے $10,000 کے مقابلے $15 سے $50 تک چلتی ہے۔ لاگت کا فائدہ ہر ڈیزائن کے اعادہ کے ساتھ بڑھتا ہے، کیونکہ ترمیم شدہ ڈائی کو دوبارہ پرنٹ کرنے سے دوبارہ مشینی کے مقابلے میں جیب میں تبدیلی آتی ہے۔ تاہم، اقتصادیات 500 سے 1,000 پرزوں سے اوپر کی طرف پلٹ جاتی ہے کیونکہ مشینی سٹیل 50,000 سے 500،000+ سائیکلوں میں ختم ہو جاتا ہے، ڈرائیونگ فی پارٹ ٹولنگ لاگت $0.10 سے کم ہوتی ہے۔ YICHEN کی تیز رفتار پروٹو ٹائپنگ سروس جیسی ٹیمیں مہنگی پیداوار کے مرنے سے پہلے CNC-پروٹو ٹائپ دھات کے نمونوں کے ذریعے پارٹ مینوفیکچریبلٹی کی توثیق کرکے اس فرق کو پر کرنے میں مدد کرتی ہیں۔
4. سٹیمپنگ ڈیز کے لیے بہترین 3D پرنٹنگ مواد کیا ہے؟
کاربن-فائبر-مضبوط نایلان زیادہ تر اسٹیمپنگ ڈائی ایپلی کیشنز کے لیے سب سے مضبوط مجموعی کارکردگی پیش کرتا ہے۔ یہ 100 سے 130 MPa کے ارد گرد کمپریسیو طاقت کو بہترین جہتی استحکام، کم تھرمل توسیع، اور بار بار بوجھ کے نیچے رینگنے کی مزاحمت کے ساتھ جوڑتا ہے۔ بجٹ پروٹو ٹائپنگ کے لیے، معیاری نایلان (PA6 یا PA12) سختی اور لاگت کا اچھا توازن فراہم کرتا ہے۔ SLA پرنٹرز سے سخت انجینئرنگ ریزن اعلی سطح کی تکمیل اور آئسوٹروپی فراہم کرتے ہیں لیکن اوورلوڈ کے تحت انتباہ کے بغیر اچانک ناکام ہوجاتے ہیں۔ مواد کا انتخاب آپ کی مخصوص تشکیل قوت، سائیکل کی گنتی، اور سطح کے معیار کی ضروریات سے مماثل ہونا چاہیے۔
5. آپ کیسے حساب لگائیں گے کہ آیا 3D پرنٹ شدہ ڈائی کسی مخصوص فارمنگ آپریشن کو سنبھال سکتا ہے؟
ایئر-موڑنے والے ٹننج فارمولے کا استعمال کرتے ہوئے مطلوبہ تشکیلی قوت کا حساب لگائیں، جو شیٹ کی موٹائی مربع، موڑ کی لمبائی، ڈائی-کھولنے کی چوڑائی، اور الائے ٹینسائل طاقت کی بنیاد پر ایک مادی ضارب کے عوامل ہیں۔ پھر اس قوت کا موازنہ اپنی ڈائی کی کمپریسیو صلاحیت سے کریں (پیداوار کی طاقت کو رابطے کے علاقے سے ضرب)۔ تھرموپلاسٹک کے لیے کم از کم حفاظتی عنصر 3x اور سخت رال کے لیے 4x لگائیں، کیونکہ پولیمر بغیر کسی وارننگ کے اچانک ٹوٹ جاتا ہے، اس کے برعکس اسٹیل ڈیز جو بتدریج بگڑتی ہے۔ اگر حفاظتی تناسب حد سے نیچے آتا ہے، تو ڈائی کانٹیکٹ ایریا بڑھائیں، مضبوط مواد پر جائیں، یا شیٹ کی موٹائی کو کم کریں۔


